
ラッピングプレートの平面度:コンディショニングリングと摩耗
平均除去量がレシピ通りであっても、バッチがラップ機から不均一な厚さ分布で排出されることがあります。サイクルを長くしても、根本的な形状を修正せずに材料を除去するだけになる可能性があります。ラッププレートの平面度は、ローディング、キャリア、圧力分布、測定と並んで調査すべき原因の一つです。.
メンテナンスに関する有用な質問は、単にプレートが摩耗しているかどうかではありません。それは、測定されたプレートの状態が、合格部品を生成するプロセスウィンドウ内に留まっているかどうかです。再現性のあるプレートマップを確立し、それを特定されたバッチに関連付け、機械固有のコンディショニング方法を使用してください。.
01 — プレート形状と部品仕様を分離する
プレートの平面度は、工具の作業面を記述します。部品の平面度は、完成した表面の一つを記述し、全体の厚さ変動は、定義された領域における最大厚さと最小厚さの差を記述します。これらはプロセスを通じて関連していますが、交換可能な測定ではありません。.
部品は、ほぼ平行なままの湾曲した表面を持つこともあれば、必要な厚さの関係を生成しないより平坦な表面を持つこともあります。中心厚さのみを測定すると、これらの両方の区別を見逃します。.
ラッププレートの平面度制御のためには、プレートマップと部品の結果を別々に記録してください。それぞれについて測定範囲と基準を定義してください。短いトラックにわたる局所的な読み取りでは、プレート全体の状態を自動的に確立することはできません。.
Use the 両面ラッププロセスガイド 工具の状態を完全な経路に結び付けることで、すべてのTTV問題を単一の変数に帰するのではなく。.
02 — 摩耗修正前にラッププレートの平面度を読み取る
広範囲の凹状または凸状の傾向は、局所的なうねり、損傷領域、または汚染された測定接触とは異なる調査が必要です。コンディショニング設定を変更する前に、パターンとその再現性を記述してください。.
| 観察されたパターン | 修正前のチェック | 有用な記録 |
|---|---|---|
| 広範囲の凹状または凸状 | 測定基準、熱状態、および摩耗分布 | 定義された位置での繰り返しプロファイル |
| 局所的なうねりまたはローブ | 工具の動き、ローディングパターン、および局所的な損傷 | 角度および半径方向マップ |
| 突然の局所的な読み取り変化 | デブリ、バリ、および測定接触 | クリーンアップされた繰り返し読み取り |
| 生産中のドリフト | ロード、スラリーの状態、温度、およびコンディショニング履歴 | 時間経過に伴うプレートとバッチの結果 |
測定自体が再現可能になるまで、見かけの平面度変化を使用してバッチ結果を説明しないでください。汚れた接触や異なるブリッジの向きが誤解を招く傾向を生み出す可能性があります。.
ラッププレートの平面度は、時間記録に含めるべきです。メンテナンス後の単一の許容可能な読み取りは、通常の生産期間中に表面がどのように変化するかについてはほとんど何も語りません。.
03 — コンディショニングの変更内容を理解する
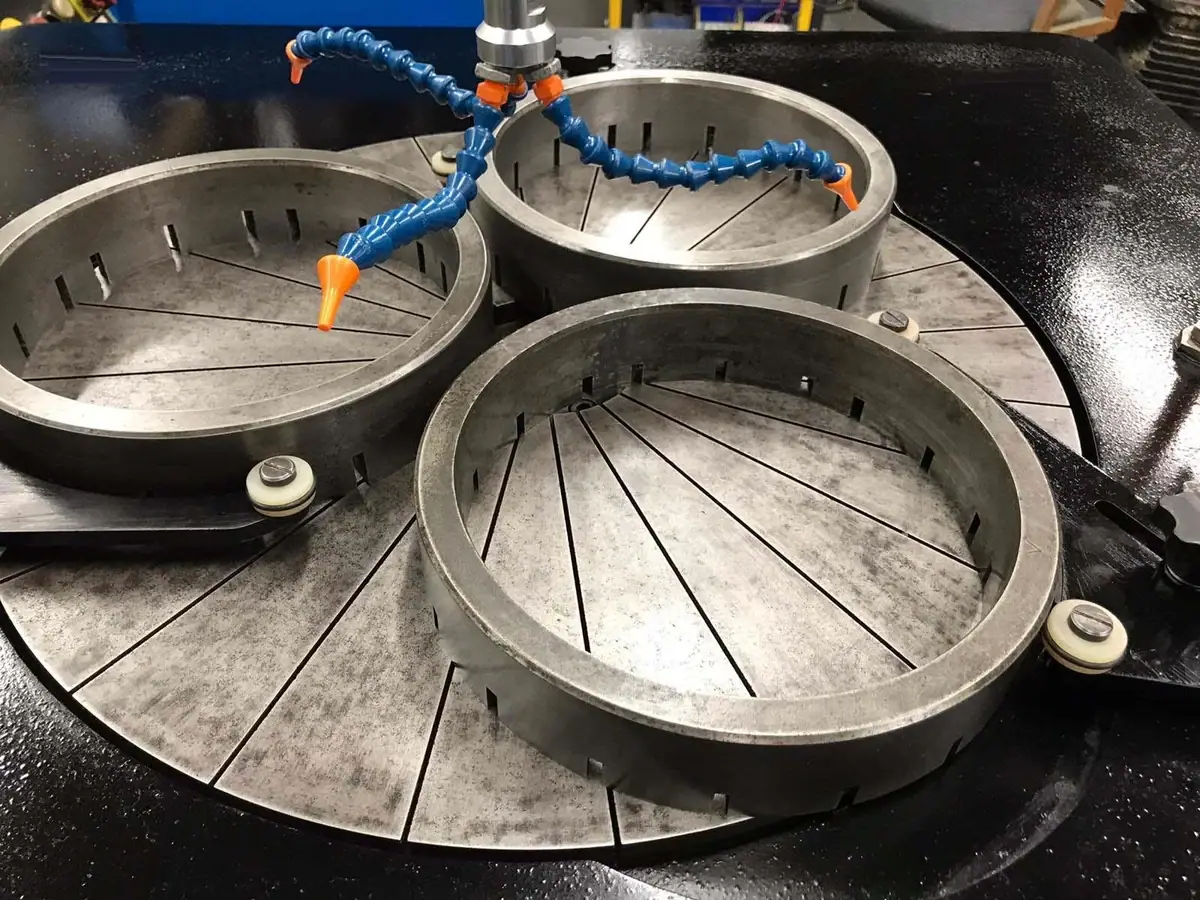
コンディショニングは、機械用に設計された工具と動きを使用して、摩耗を再分配したり、高い領域を除去したりします。リングの位置、速度の関係、接触、および研磨材の状態は、摩耗パターンに影響を与える可能性があります。.
オープンフェイスリングラップ機では、コンディショニングリングの半径方向の位置を変更することで、摩耗が発生する場所を変更できます。ただし、修正の方向と大きさは、機械の文書化されたジオメトリに従う必要があります。確認なしに、その機械からの単純な指示を両面プラネタリーシステムに転送しないでください。.
両面機には、上部および下部プレート、キャリア、ギア、およびワークピースの間にさらなる関係があります。1つのプレートまたは1つの操作変数を修正しても、完全な厚さ分布の問題に対処できない場合があります。.
ラッププレートの平面度については、測定された修正ループを使用してください:検査し、承認された限定的な修正を適用し、再検査し、代表的な部品で確認してください。測定されていない長いコンディショニング実行は、やりすぎになり、新しい問題を作成する可能性があります。.
04 — 定義された基準を使用して測定する
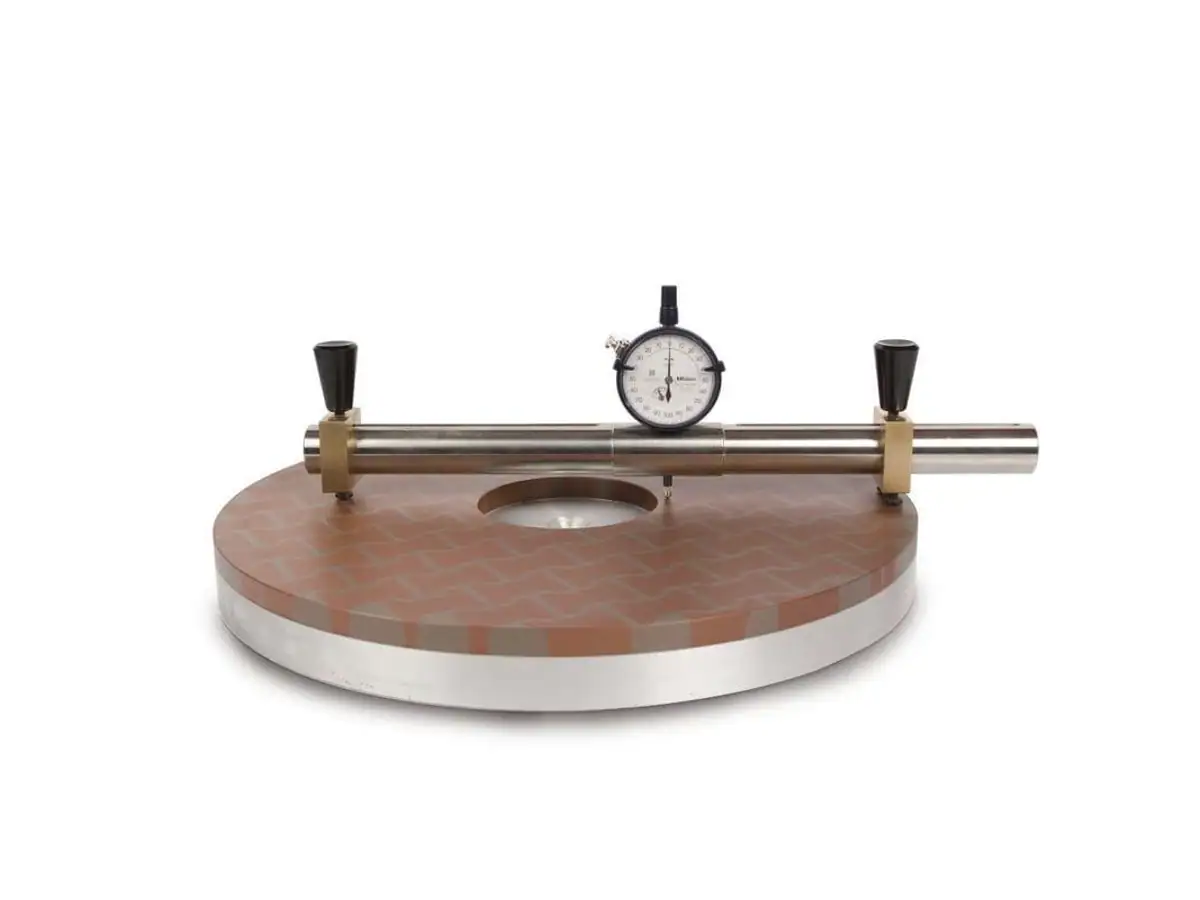
定規は広範囲の状態を明らかにすることができますが、その接触と解像度はそれが証明するものを制限します。ブリッジとインジケータは、既知の基準、一貫したスパン、およびクリーンな接触点を必要とします。機器の解像度だけでは、測定精度を定義できません。.
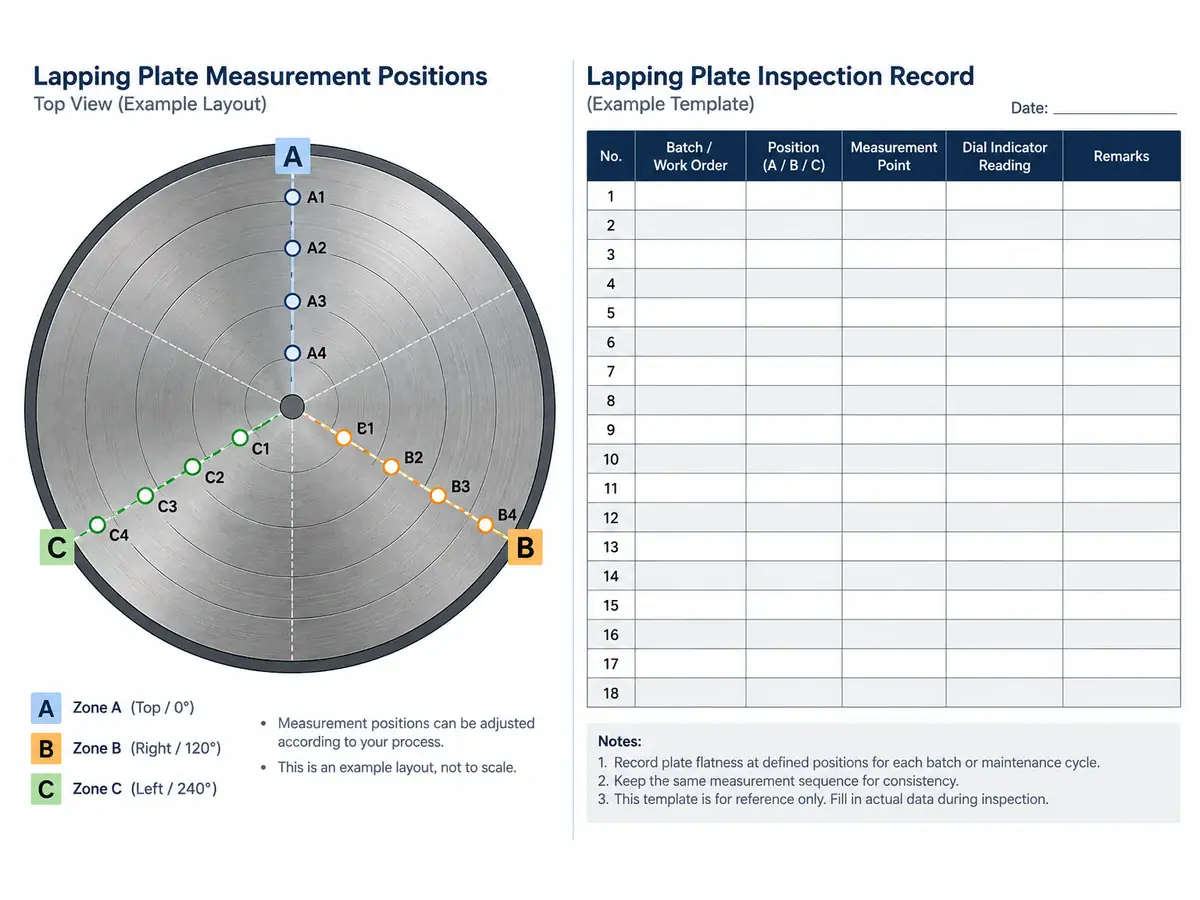
機械をメンテナンス手順で要求される安全な状態にして測定してください。プレート、半径方向の位置、角度の位置、および熱状態を特定してください。読み取りが作業面で直接取得されたかどうか、および溝がどのように処理されるかを記録してください。.
の NISTの測定プロセス制御に関するガイダンス はここで関連性があります:傾向が意思決定をサポートするためには、測定システム自体が安定した、チェックされた動作を必要とします。.
ラッププレートの平面度記録については、読み取り値と測定レイアウトの両方を保持してください。スパンや場所のない「平面度」というマークされた番号は、次のシフトの結果と比較して信頼性がありません。.
05 — ローディング、キャリア、および圧力を含める
部品の分布は、接触と摩耗に影響します。不均一に充填されたキャリア、混合された入荷厚さ、または変更された製品直径は、プログラムされた時間が変更されない場合でも、プロセスを変更する可能性があります。.
キャリアの状態とそのワークピースとの関係を確認してください。損傷した、または部品に適さないキャリアは、コンディショニングだけでは解決できない問題を引き起こす可能性があります。部品のローディングと工具の検査をバッチセットアップ記録に含めてください。.
圧力は、機械の定義された数量とロードされた領域を使用して解釈する必要があります。ロードとして表示される値は、自動的に接触圧力になるわけではありません。キログラムロード定格を、すべてのコンポーネントに作用する均一な圧力であるかのように説明することは避けてください。.
の DLシリーズラップ・研磨製品ページ は機器のコンテキストを提供します。設定には、異なるプレートサイズや構成からの仕様を組み合わせるのではなく、選択したモデルの確認済みドキュメントを使用してください。.
06 — プロセス証拠からコンディショニングトリガーを設定する
固定されたカレンダー間隔は便利ですが、摩耗率は処理されるワークによって異なります。材料、バッチ負荷、研磨剤、または除去ストックの変更により、異なる間隔が必要になる場合があります。.
試験を通じて初期の検査およびコンディショニング計画を確立します。次に、プレートの測定値、部品の結果、および完了した作業量と比較します。目標は、すべてのメンテナンスアクション間の時間を最大化することではなく、適格なプロセスウィンドウが失われる前に介入することです。.
研磨プレートの平面度には、文書化された許容基準と対応策が必要です。修正を承認できる担当者、その後必要な測定、および代表的なバッチをいつ再検査する必要があるかを明記してください。.
一貫して変更されていないレシピの中に、繰り返しの修正を隠さないでください。プレートがより頻繁な介入を必要とする場合は、その理由を調査してください。摩耗分布、消耗品の状態、ローディング、または機械的な問題が変化した可能性があります。.
07 — プレートマップをバッチマップにリンクする
トライアル中に部品の位置またはキャリアグループを特定します。リリースされ、洗浄された部品の合意された位置で厚さを測定します。関連する場合、厚さのばらつきとは別に表面形状を測定します。.
バッチパターンをプレート記録と比較しますが、証拠なしに1対1の転送を想定しないでください。動き、圧力、部品の剛性、およびキャリアの挙動は、完成したコンポーネントでツールの状態がどのように現れるかを変える可能性があります。.
研磨プレートの平面度の改善は、繰り返し受け入れられる部品につながる場合に有効です。プレートマップが改善されてもTTVが改善されない場合は、同じ修正を無期限に繰り返すのではなく、ローディング、計測、およびプロセスの残りの部分の調査を続けてください。.
失敗したバッチのデータを保持してください。これにより、汚染やキャリアの損傷などの突然のイベントから徐々に摩耗する傾向を区別するのに役立ちます。.
08 — 完全な記録でメンテナンスをリリースする
修正後、プレートの状態、使用した工具、設定、経過した修正時間、および検証結果を文書化してください。製造レシピへの変更を含めます。メンテナンス後の最初の認定バッチにマークを付けて、後続のパフォーマンスがその介入にまでさかのぼれるようにします。.
サプライヤーレビューの場合、機械モデル、プレートの状態マップ、キャリアの詳細、ローディングパターン、および部品測定値を送信してください。写真は目に見える損傷の特定に役立ちますが、修正に必要な測定参照に取って代わるものではありません。.
議論する 研磨プロセスの要件 実際の材料と完成図面を使用します。研磨プレートの平面度は、製造プロセスへの制御された入力です。ツールの検査と部品の受け入れが同じトレーサブルな履歴を使用する場合、それを維持することが最も効果的です。.
