
赤外線ドームの研削(ゲルマニウム、ZnS、サファイア)
曲面保護ウィンドウは、リム付近に許容できない薄い領域がありながら、中心厚さを満たすことができます。内面と外面は、互いに関連性が不適切でありながら、個別の形状チェックをパスすることもできます。赤外線ドーム研削には、シェルを 1 つのコンポーネントとして扱うジオメトリと測定計画が必要です。.
民生用サーマルイメージングハウジングおよび産業用温度監視ウィンドウの場合、光学バンド、環境、および最終図面から始めます。ツーリングを選択する前に、指定された材料、曲率、および壁プロファイルが意図されたシステムに適していることを確認してください。凹面または凸面を生成する機械の能力は、すべての深いシェルを処理する能力を確立するものではありません。.
01 — シェルを定義する、単なる 2 つの半径ではない
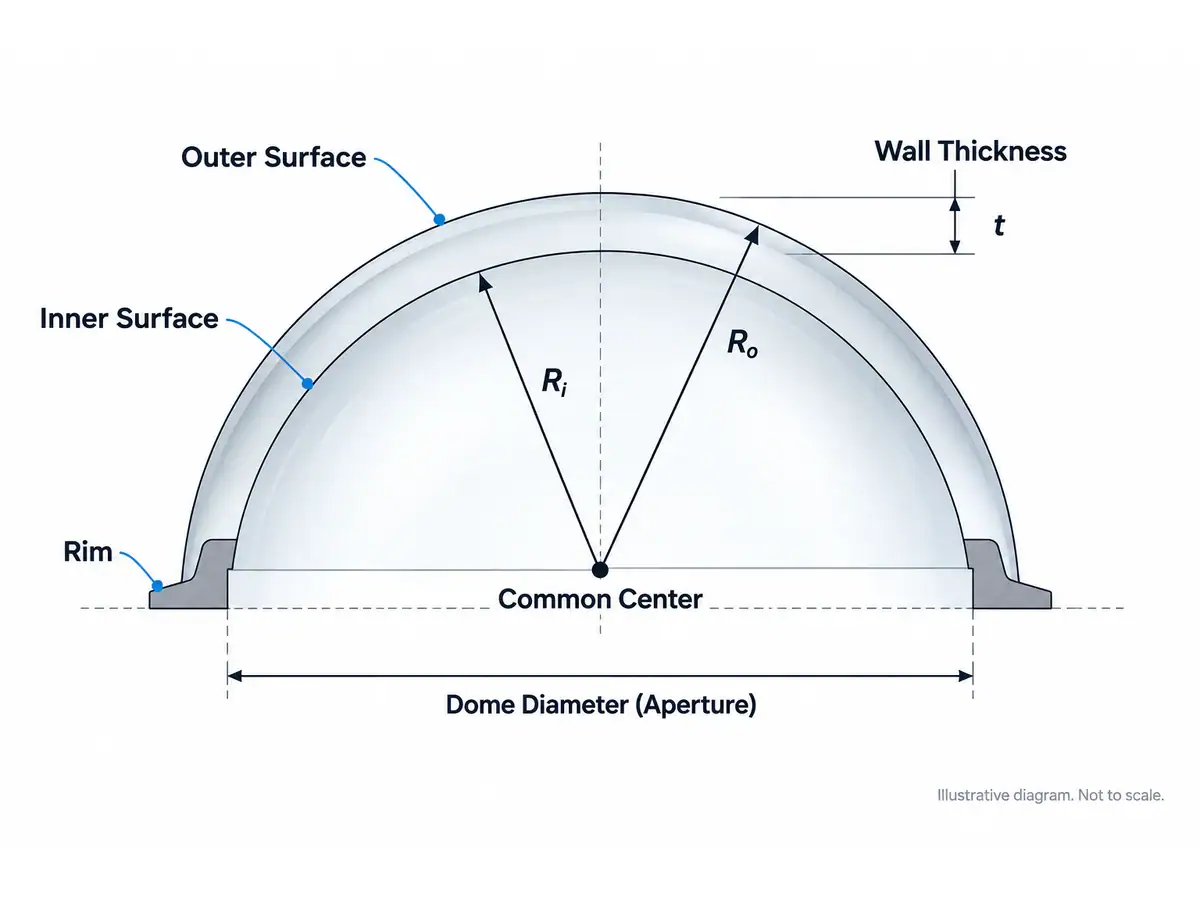
内面と外面のジオメトリ、開口部、リムの特徴、および表面間の関係を指定します。壁厚と位置合わせをどのように測定するかを述べます。局所的な厚さ、同心度、またはエッジ遷移が受け入れを制御する場合、公称半径のペアは不完全です。.
理想的な同心球面の理想的な場合、半径方向の壁厚は外半径と内半径の差です。その記述は、共有中心に依存します。 1 つの線に沿った中心厚さの読み取りは、実際の部品がどこでも同心条件を満たしていることを証明できません。.
したがって、赤外線ドーム研削は、設計に適した基準スキームと厚さマップ要件から始める必要があります。機能領域を、犠牲リムまたは保持アロワンスから分離してマークします。これにより、治具の特徴が最終的な光学開口部と混同されるのを防ぎます。.
02 — 動作バンドに対して材料を確認する
ゲルマニウム、ZnS、サファイアは、すべての赤外線システムで交換可能なウィンドウではありません。それらの透過率、コーティングオプション、および環境挙動は異なります。光学設計者および材料サプライヤーと実際のグレードおよびスペクトル要件を確認してください。.
機械的特性または「赤外線透過」のような広範な説明のみから材料を選択することは避けてください。システム要件には、波長、温度、および最終的な光学パスが含まれます。市販の材料が、意図された検出器バンドに自動的に適しているわけではありません。.
| 材料の選択 | プロセスレビューに必要な情報 | アプリケーション固有でなければならないこと |
|---|---|---|
| ゲルマニウム | グレード、ブランクジオメトリ、および必要な表面品質 | 動作バンド、コーティング、および熱条件 |
| ZnS | 正確な材料グレードと供給形態 | 光学性能と認定された仕上げルート |
| サファイア | グレード、指定された場合の結晶配向、およびジオメトリ | スペクトル要件と方向依存性のある処理 |
の 赤外線光学機器概要 利用可能な操作のルートを提供します。光学材料の決定を置き換えるのではなく、サポートする必要があります。.
03 — 赤外線ドーム研削における工具アクセス
表面が深くなるにつれて、工具クリアランスと接触条件はより制限的になります。計画された動き全体で、工具エンベロープ、スピンドルアクセス、治具クリアランス、および液体供給経路を確認してください。中心点は到達可能であっても、リムへのアクセスを証明するものではありません。.
材料を機械に投入する前に、ジオメトリレビューを使用してください。工具径、ホルダージオメトリ、および中間段階のストックを含めます。単純化された図面で工具が最終表面をクリアしても、粗加工中に干渉が発生する可能性があります。.
赤外線ドーム研削の場合、機械の公称半径範囲と実際の部品の利用可能な深さと開口部を分離します。公称半径が許容範囲に見えても、ワーク保持とアクセスが制限要因になる可能性があります。.
オンラインの正矢測定が、すべての壁厚または同心度要件をカバーしていると仮定しないでください。特定のセットアップで定義された特徴を測定します。最終部品との関係を実証する必要があります。.
04 — 壁セクションの変化に対する設計サポート
材料が除去されるにつれて、ブランクの剛性は低下します。ルートの早い段階で許容されるサポートは、後で薄くなるシェルを歪ませたり損傷したりする可能性があります。ジオメトリが開発されるにつれて、必要に応じて保持方法がどのように変化するかを計画してください。.
接触面積、接着層またはクランプ力、および位置決めに使用される表面を確認します。局所的なサポートポイントは、測定または機械加工された形状に影響を与える可能性があります。接着剤の剥離とクリーニングも、接着が使用される場合、プロセス計画に含まれます。.
赤外線ドーム研削では、良好なインフィクスチャ測定は、解放された形状の十分な証拠ではありません。部品が安定した後、指定された最終サポート条件で検査してください。 1 つの結果に結合するのではなく、機械上および解放後の測定値の違いを記録してください。.
アクセスと剛性が不確かな場合は、試作治具または代表的な犠牲ワークピースを検討してください。これにより、貴重な光学材料を完全な仕上げトライアルに使用する前に、保持コンセプトを解決できます。.
05 — 2 番目のセットアップによって導入される誤差を制御する
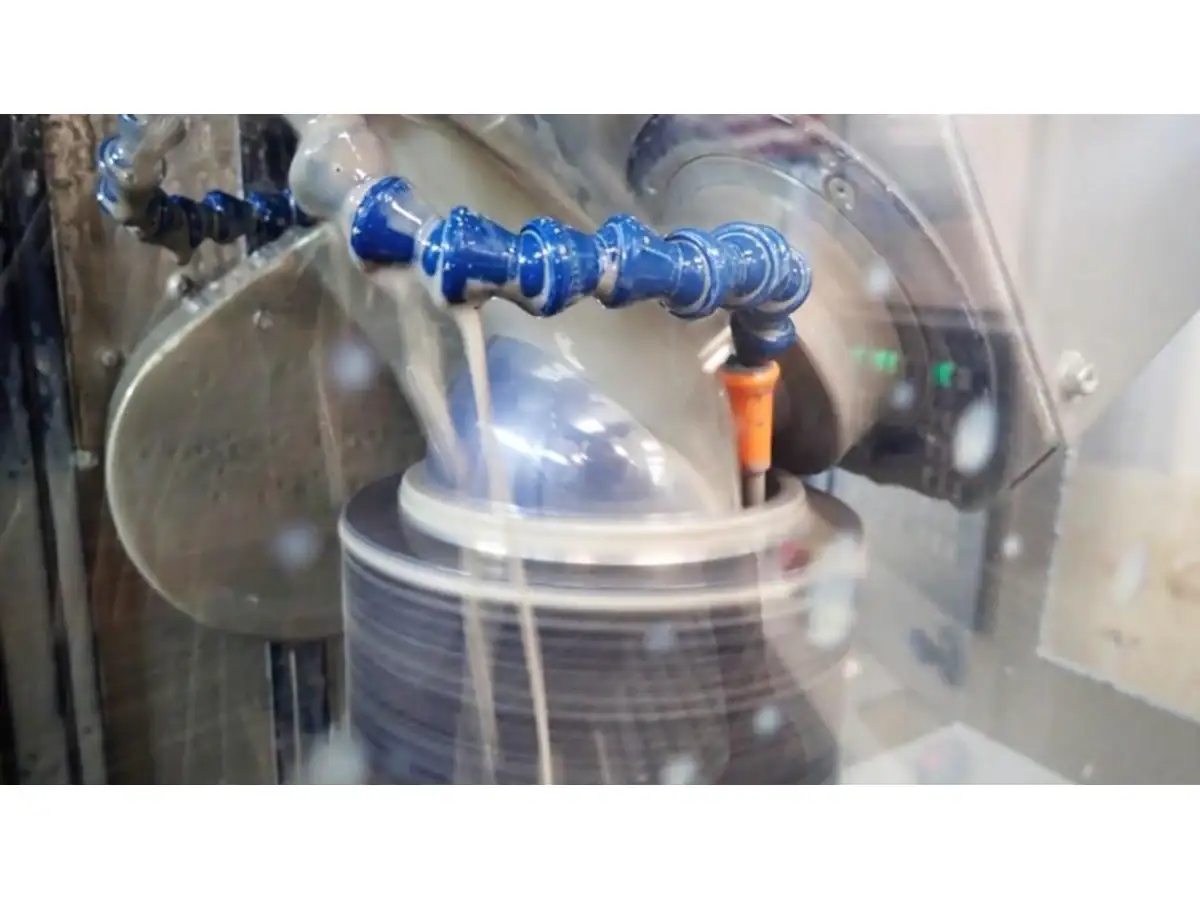
内面と外面の処理では、参照または治具の変更が必要になることがよくあります。すべての転送は、位置合わせ誤差を導入する可能性があります。計画では、ある操作から次の操作に基準を伝える特徴を特定する必要があります。.
元の保持ストックを削除する前に、意味のある基準を測定して保持します。基準が早期に消滅すると、次のステーションは、より適切でない表面から位置決めするか、同心度に関する検証されていない仮定に依存する必要がある場合があります。.
赤外線ドーム研削の場合、セットアップの位置合わせと表面間の最終的な関係の両方を記録します。治具は、部品を不正確に配置しながら、それ自体の位置を繰り返すことができます。繰り返し精度と正確さは異なる要件です。.
どの操作がリムを設定し、それが最終的な特徴になる時期を確認します。リム仕上げは、位置決め面を変更したり、次の保持ステージに影響を与えるエッジ損傷を明らかにしたりする可能性があります。.
06 — 困難な領域に対応する検査計画を構築する
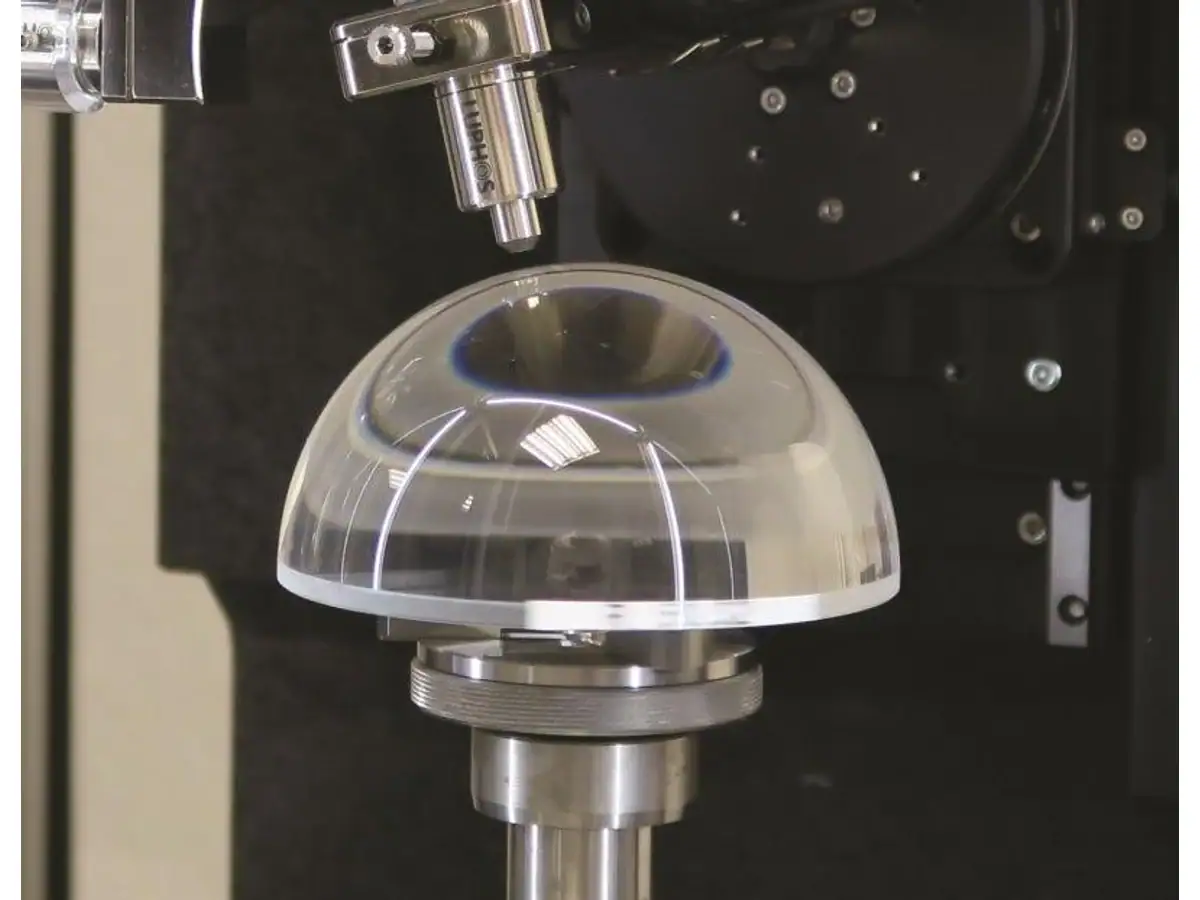
ジオメトリ、アクセス、および必要な不確かさに応じて方法を選択します。接触式測定器は到達範囲が限られている場合があります。光学式方法は適切な表示またはテスト構成を必要とする場合があります。完全な検査結果を引用する前に、使用可能な測定領域を確立してください。.
| 検査項目 | 要求される定義 | 一般的な不完全な代替手段 |
|---|---|---|
| 面形状 | 参照形状、開口部、および評価方法 | 半径値のみ |
| 壁厚 | 位置、基準、および測定方法 | 中心読み取り値1つ |
| 面の関係 | 位置合わせまたは同心度の定義 | 独立した2つの面 |
| リム部条件 | 最終境界および欠陥基準 | 全体的な目視承認 |
| 承認済みジオメトリ | サポートおよび安定化条件 | 加工治具に保持中の測定 |
赤外線ドーム研削試験では、部品識別情報を含む生プロファイルまたはマップを保持する必要があります。急峻なリム付近のデータ不足は、カバレッジの制限として報告する必要があります。合意された方法なしに外挿された許容値で置き換えるべきではありません。.
07 — 実証されたジオメトリに機械を適合させる
Vimfunの 光学研削装置ガイド G-100およびG-250ファミリーを含む、球面および平面生成オプションについて説明します。これらの説明は、ジオメトリレビューの出発点であり、指定されていないシェルに対するディープドーム能力の証明ではありません。.
の ゲルマニウム研削装置に関する議論 材料固有の質問を整理するのに役立ちます。実際の注文のために、提案されたブランク、治具、工具、中間ジオメトリ、および検査方法を確認してください。.
赤外線ドーム研削の場合、サプライヤーに実証された内容とまだ試験が必要な内容を特定するように依頼してください。ブランク準備、生成、精密研削、研磨、および検査を個別のスコープ項目として保持してください。各段階で定義された出力がある場合にのみ、統合された問い合わせが役立ちます。.
の サーマルイメージング製造ルート コンポーネントレベルの認定に取って代わることなく、より広範な民生用システムコンテキストを提供します。.
計画された保持代と検査可能な領域を示す段階ごとのストックスケッチを要求してください。加工チームと測定チームの両方とレビューしてください。これは、最終的なリムが位置決め機能でもある場合、特に役立ちます。リムを早期に除去すると、2番目の表面に必要な基準が損なわれる可能性があるためです。.
08 — バッチリリース前に完全な部品を認定する
有用な試験は、コンポーネントを両方の表面加工、リリース、リム仕上げ、および合意された最終検査全体にわたって追跡します。在庫がどこに残っているか、および手直しが不可能になる場所を記録します。薄い領域は、反対側の表面をさらに研磨しても修理できません。.
生産繰り返し性を確立する際には、単一の良好なサンプル以上のものを考慮してください。合意された試験範囲内での材料のばらつき、工具の状態、およびセットアップ転送の影響を比較してください。どの変更が次のバッチを開始する前にレビューを必要とするかを定義してください。.
内面および外面の図面、肉厚要件、材料グレード、動作帯域、および年間数量を、 アプリケーションレビュー. に送信してください。赤外線ドーム研削における最初の決定は、ジオメトリがルート全体でサポート、アクセス、および測定可能かどうかです。公称機械サイズはその答えの一部にすぎません。.
