
球面レンズ研磨:球面工具の限界
CNC制御を備えた機械でも、球面や平面を生成するように設計されている場合があります。コントローラーは、非球面加工に必要なパス能力を提供せずに、送り段階、自動ローディング、または工具補正を管理できます。非球面レンズ研削は、実際の形状、動き、および測定システムと一致させる必要があります。.
ここで説明するVimfunの装置範囲は、特定の機械構成を通じて、球面、平面、および円筒加工をカバーしています。これは、実証済みの非球面製造プラットフォームとして提示されているわけではありません。このガイドでは、購入者が適切な上流作業と、別のクラスの機器または専門サプライヤーを必要とする作業を区別できるように、その違いを説明します。.
01 — 面の方程式と図面から始める
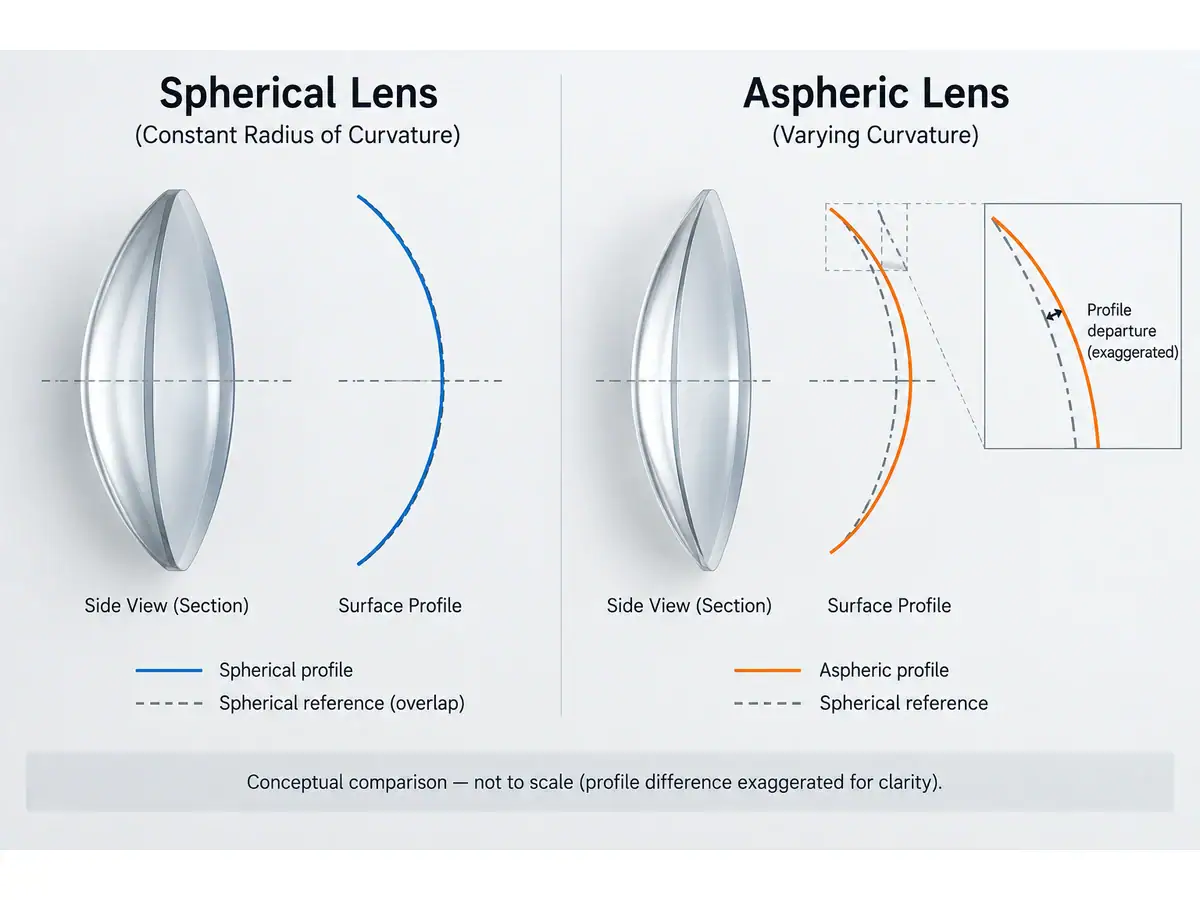
非球面は単純な球面プロファイルから逸脱します。一般的な回転対称記述は、基準曲率、円錐定数、および追加の多項式項を使用しますが、図面は別の合意された表現を使用する場合があります。正確な規約、単位、開口部、および座標参照は、データとともに転送される必要があります。.
作業を直径と公称半径のみで記述しないでください。これらの値は有用なエンベロープを定義できますが、表面を非球面にする逸脱を省略します。機械サプライヤーは、その短縮された記述から適合性を確立することはできません。.
非球面レンズ研削の場合、必要な表面、中心および端の厚さ、有効開口径、および許容される形状誤差を特定します。コンポーネントに2つの光学面がある場合は、それらの関係も指定します。正しい単一表面が自動的に正しいレンズを生成するわけではありません。.
02 — CNCはすべての表面がプログラム可能であることを意味するわけではありません
球面生成プロセスは、定義されたホイールジオメトリと角度を使用して公称半径を確立できます。次に、制御された送りにより、そのジオメトリに向かって材料が除去されます。自動化は、メカニズムによって生成される形状のファミリーを変更することなく、繰り返し性とハンドリングを向上させることができます。.
Vimfunの CNC光学カーブジェネレーター 球面および平面、段階的な送り、および関連するハンドリング機能について説明します。これらの機能は、実証済みの非球面ツールパス能力として再解釈されるべきではありません。.
| 引用された機能 | 提供される可能性のあるもの | 非球面でまだ証明が必要なもの |
|---|---|---|
| CNC送り段階 | 制御されたアプローチと除去シーケンス | 同期された表面生成モーション |
| 自動ローディング | 反復可能な部品転送 | 適切な保持と参照精度 |
| サジッタ測定 | 定義された高さ関連のプロセスチェック | 完全な非球面形状評価 |
| ホイール補正 | 指定された工具状態の補正 | 完全な表面にわたって有効な補正 |
どの軸が同期されているか、どの表面データが制御を受け入れるか、および結果の形状がどのように測定されるかを尋ねてください。コントローラーのラベルだけでは十分な証拠にはなりません。.
03 — 非球面レンズ研削におけるツールパスと接触
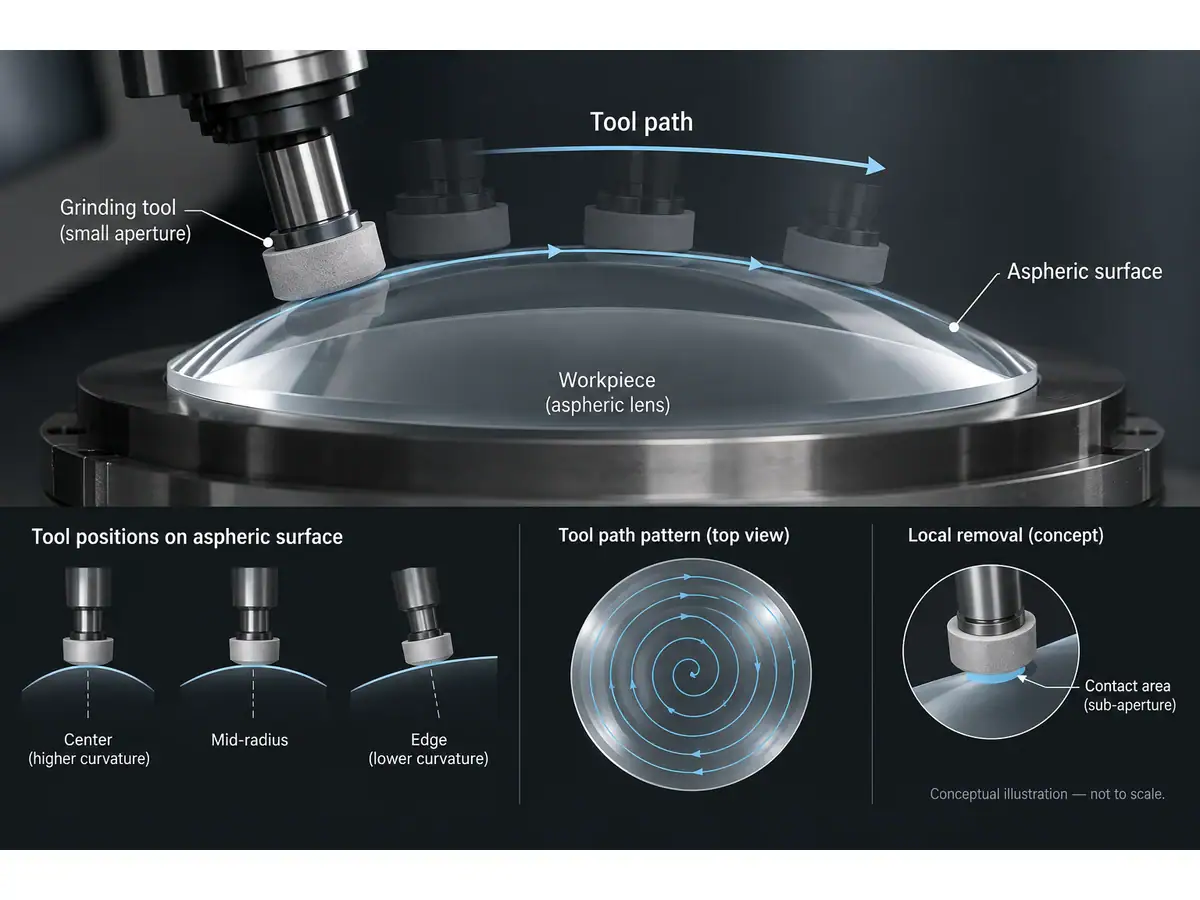
非球面レンズ研削は、制御された工具モーションを使用して、必要なプロファイルに従って材料を除去できます。工具の形状、接触面積、ホイールの状態、および機械の運動学は、コマンドされたモーションが物理的な表面にどのように変換されるかを決定します。.
公称パスだけでは完成したプロセスではありません。工具の摩耗、アライメント、コンプライアンス、および熱挙動は、測定と補正を必要とする誤差を生じさせる可能性があります。研削戦略は、後続の仕上げルートに適した状態を残す必要があります。.
より小さな工具を普遍的な解決策として扱うことを避けてください。局所的なアクセスを改善する一方で、除去動作と誤差の空間的特性を変更する可能性があります。サプライヤーは、材料、開口部、および傾斜範囲に適したプロセスを実証する必要があります。.
広範な 光学レンズ研削の比較 球面または平面ブランクの準備に役立ちます。選択した機械が実証していない非球面能力を推測するために使用されるべきではありません。.
04 — 平面研削と修正仕上げのペア
研削の目的は、単に公称形状に迅速に近づくだけではありません。損傷と形状誤差を制御しながら、資格のある仕上げプロセスに十分なストックを残す必要があります。過剰なストックは仕上げ時間を増加させる可能性があり、不十分なストックは修正を不可能にする可能性があります。.
非球面レンズ研削では、仕上げチームは測定された逸脱マップとそれを生成するために使用された参照を必要とします。粗さを改善するが、必要な形状を維持または修正しない研磨プロセスは、明確だが受け入れられないコンポーネントを残す可能性があります。.
研削損傷の除去と形状の修正を分離します。それらはストック予算を通じて相互作用しますが、同一のタスクではありません。各段階で達成すべきことと、引き継ぎがどのように受け入れられるかを定義します。.
機器を注文する前に、サプライヤーが完全な研削および仕上げプロセス、1つのステーションのみ、または単なる工具を提供するのかどうかを特定してください。割り当てられていない修正ステップは、詳細な見積もりの他のすべてのギャップになる可能性があります。.
05 — プロセスをコミットする前に測定機器を選択する
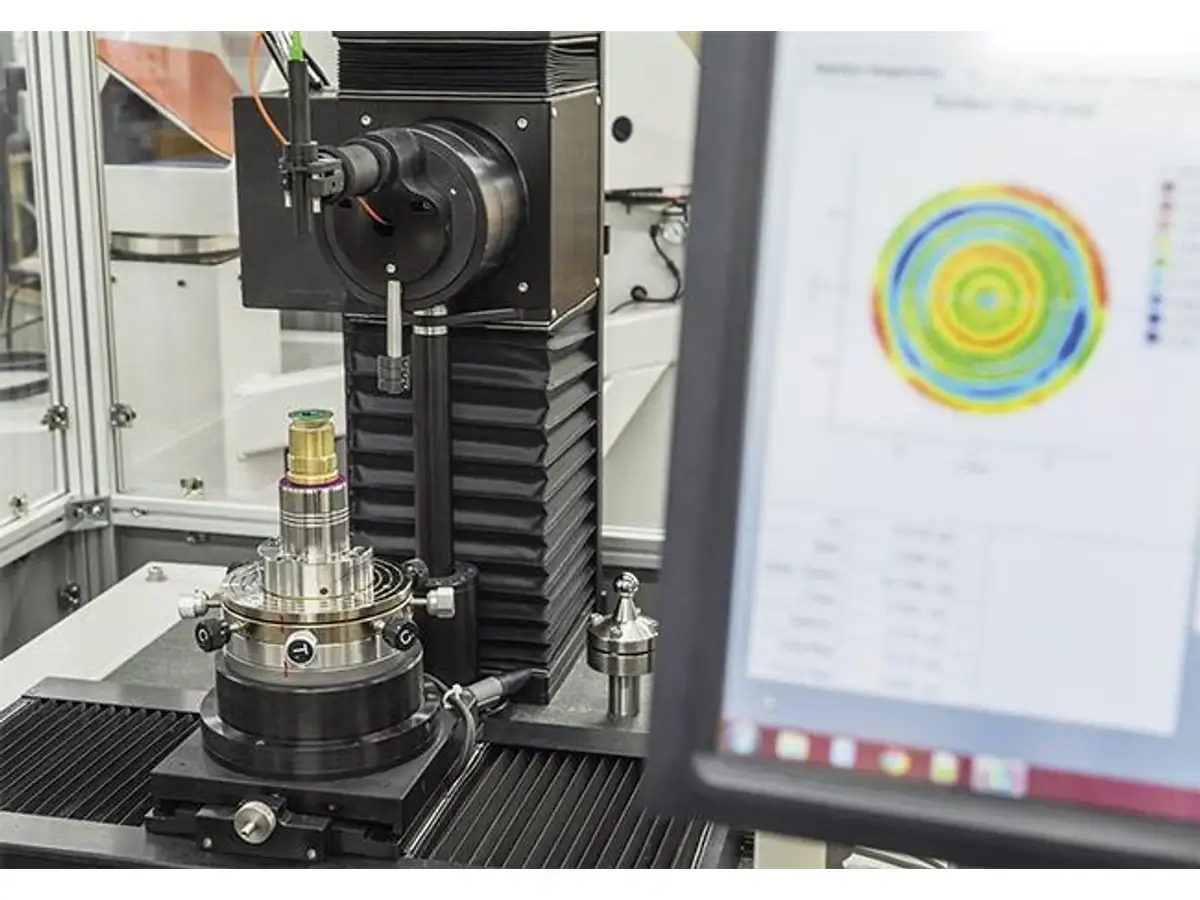
プロファイル計器はトレースを検査できますが、トレースの方向、プローブのジオメトリ、およびアライメントは、それが確立するものを影響します。1つの通過した子午線では、完全な開口部全体の状態を確立できない場合があります。表面と許容誤差に適したサンプリングと評価計画を使用してください。.
干渉測定は、適切なヌル配置または逸脱を処理できる別の方法を必要とする場合があります。. ZYGOによるコンピュータ生成ホログラムの説明 設計されたテスト波面が複雑な表面の測定をどのようにサポートできるかを説明します。光学系とテストセットアップは正しく一致し、アライメントされている必要があります。.
非球面レンズ研削の場合、データフィッティング中にどの項を除去できるかについて合意してください。物理的な部品を改善するのではなく、評価を変更することによって、見かけ上改善された残差が生じる可能性があります。生データとフィッティング規約を保持してください。.
また、表面形状誤差と透過波面誤差を区別してください。材料、2番目の表面、およびアライメントは、後者に影響を与える可能性があります。受け入れ要件には、どちらの結果が必要かが記載されている必要があります。.
06 — 円筒加工は、もう一つの明確な機能です。
円筒面は、単に異なるプログラムを持つ回転非球面ではありません。その形状と加工配置は、光軸を中心に回転対称な面とは異なります。.
の CG-140円筒研削ページ この特定の機器の役割を説明します。円筒形状のアプリケーションレビューに使用してください。機械が任意の非球面または自由曲面を生成できることの証拠として使用しないでください。.
この区別は、見積もりを比較する際に重要です。「湾曲レンズ」という記述は広すぎるため、球面加工機、円筒加工機、または非球面プラットフォームが必要かどうかを判断できません。能力について議論する前に、実際の図面と表面定義を送付してください。.
非球面レンズ研削は、同じ工場で球面部品や円筒部品も必要とする場合でも、別の能力に関する質問として扱うべきです。材料が共通であっても、機械が相互に交換可能になるわけではありません。.
07 — 外注がより良い選択肢となる場合
低生産量で設計が変更されるプログラムの場合、専用の機械、特殊な工具、および測定機器を導入するほどの正当性がない場合があります。必要なプロセス開発と測定の専門知識は、研削盤単体のコスト提案を超える可能性があります。.
完全なプロセスを比較してください:機器、治具、ソフトウェア、テスト用光学部品、オペレーター開発、仕上げ、および検査を含みます。開発中の不良部品や認定の遅延リスクも考慮してください。これらの項目を省略した見積もりは、専門家による完成品価格との同等比較ではありません。.
非球面レンズ研削の場合、ジオメトリが社内の実証済み能力の範囲外である場合、または予想される生産量が不確実すぎる場合に、外注が適切となることがあります。明確な受け入れ計画を維持し、外注部品が同じ図面とデータ規約に基づいて測定されるようにしてください。.
これはプロセス境界の決定です。購入者が互換性のあるブランクを準備したり、他の球面部品や平面部品を社内で製造することを妨げるものではありません。.
08 — 問い合わせ時に能力の境界を明確にする
表面定義、材料、開口径、厚さの要件、傾斜またはアクセスに関する懸念事項、および提案された測定方法を送付してください。年間生産量と予想される設計変更を特定してください。サプライヤーに、実証済みの能力と開発が必要な作業を分離して提示するように依頼してください。.
Vimfunは、文書化された範囲内の関連する球面、平面、円筒、およびブランク準備作業をレビューできます。非球面生産要件には、明示的な能力評価が必要です。一般的なCNCの説明に基づいて受け入れられるべきではありません。.
Use the アプリケーションコンタクトページ 図面を共有し、適切な機器スコープを定義するために。有用な非球面レンズ研削の議論は、要件がそのスコープ外にある場合の紹介または外注を含め、サポートされたプロセス決定で終わります。.
