ラップ加工:厚みと平行度の達成
フラット光学部品には、厚さの制御と平行な面という2つの要素が同時に求められることがよくあります。 ラップ加工 は、切断または生成後のフラット部品を修正する一つの方法です。加工物はラッププレートと加工物の間に研磨材インターフェースを使用して材料を除去します。結果は、部品の支持方法、プレートとキャリアの動き、使用される研磨システム、および結果の測定方法に依存します。.
フラット光学ガラス、窓材、基板の場合、このプロセスは入荷材料、ラップ加工、研磨、検査へと続きます。装置の選択は、図面とロットによって異なります。.
ラップ加工がフラット光学部品に与える変化
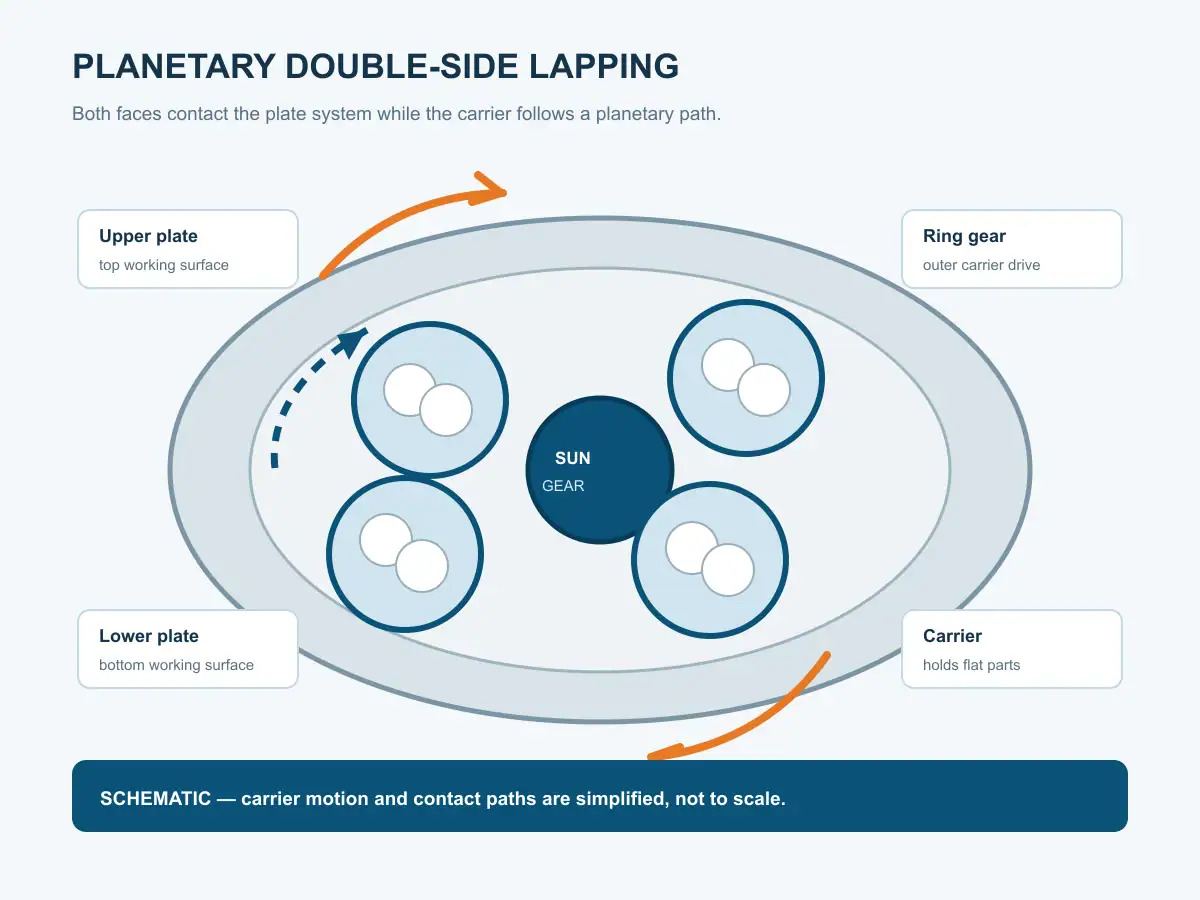
ラップ加工は材料を除去しながら、表面をよりフラットな状態に近づけます。両面加工では、部品は上下のプレート間のキャリアに配置されるため、両面が同じサイクルで加工されます。これにより自動的に研磨された光学的な仕上がりになるわけではありません。表面仕様によっては、後工程で研磨が必要になる場合があります。.
の ラップ加工 は、目標厚さだけでなく、より多くの情報と共に指定することが最も適しています。購入者は、部品の材質、開始厚さ、直径または輪郭、要求される平面度、平行度、厚さのばらつき、表面状態、および最終測定方法も指定する必要があります。値が研磨またはその他の仕上げ作業に依存する場合、それらの受け入れ要件をラップ加工の目標とは別に保持してください。.
ラップ加工が接触を広げる仕組み
遊星式両面加工機では、キャリアに部品が切り欠きにセットされます。中央付近の太陽ギアと外周のリングギアがキャリアを駆動し、プレートが回転します。各キャリアはプレート上を移動しながら回転するため、部品は単一の円周軌道をたどりません。この動きにより、作業面全体に接触が分散され、ロット全体がより平均化された経路をたどるのに役立ちます。.
図は概念的なメカニズムを示しており、規定のレシピではありません。実際の動きは、機械の設計と回転方向、プレートの平面度、キャリアの状態、研磨材、および初期形状によって異なります。.
の ラップ加工 は、移動する表面と負荷の両方に依存します。プレートの平面度、キャリアの摩耗、および不均一な負荷は、厚さの分布を変える可能性があるため、機械、消耗品、および測定計画と合わせて確認してください。.
固定研磨材またはスラリー:プロセスルートを定義する
研磨材は、作業内容と機械のセットアップに応じて、スラリーで運ばれるか、固定研磨材表面から供給されます。この選択は、研磨材がインターフェースに到達する方法、プレートのコンディショニング方法、デブリの管理方法、およびプロセスの監視方法を変更します。1つの方法がすべての材料または仕上げ要件に適していると仮定しないでください。.
新規作業の場合、研磨材の種類と状態、供給方法、プレートの材質、およびコンディショニングアプローチを記録してください。材料間で機械がどのように清掃されるか、および使用済みスラリーまたはプロセスデブリがどのように処理されるかを確認してください。サプライヤーは開始ルートを推奨するかもしれませんが、 ラップ加工 は、一般的なレシピから選択するのではなく、代表的な部品で検証する必要があります。.
濃度、粒子径、速度、圧力は相互作用します。開始設定は、材料、除去量、および下流の研磨に依存するため、1つの値を普遍的なものとして扱うのではなく、代表的なトライアルを通じて確立してください。.
平行度と混同せずに厚さを制御する
厚さは2つの表面間の寸法です。平行度は、それらの面が互いにどのように関連しているかを示し、平面度は個々の面の形状を示します。部品は測定点では厚さの目標を満たしていても、他の場所では面の形状または平行度の要件を満たさない場合があります。購入者は、メトリックとそれを判断するために使用される機器を指定する必要があります。.
中 ラップ加工, 、初期の材料と部品の向きは、各面から除去する必要がある材料の量に影響します。入荷厚さが不均一なロットは、追加のサイクル時間を消費し、より広い出力スプレッドを生み出す可能性があります。入荷部品を合理的なグループにソートし、一貫したキャリアローディングを使用し、定義された場所でサンプルを測定することで、結果の診断が容易になります。.
総厚さ変動(TTV)は、図面または顧客仕様で計算方法が定義されている場合に有用なロットメトリックです。これは、明示的な平面度および平行度の要件に取って代わるものではありません。測定が点対点、マップベース、またはその他の指定された方法に基づいているかどうかを合意し、薄い部品のサポート条件を指定してください。その情報がないと、2つの検査レポートが同じラベルを使用して異なる数量を記述する可能性があります。.
圧力、プレート速度、キャリアローディング
圧力は、研磨材の接触と除去の挙動を変えます。プレート速度と回転方向は、相対的な経路に影響します。キャリアローディングは、利用可能な部品面積とロットのバランスが取れているかどうかを決定します。これらの変数は関連しています。研磨材インターフェース、プレートの状態、または部品サポートが不適切である場合、1つを増やしても、より高速またはより良い加工が保証されるわけではありません。.
DL-290 / DL-395ファミリーは具体的な装置例を提供します。DL-290は、最大加工物径Ø290、6つのスターホイール、0.3〜30 mmの部品厚さ範囲、および400 kgのプレート圧力をリストしています。DL-395は、最大Ø395、5つのスターホイール、および700 kgのプレート圧力をリストしています。これらは機械仕様であり、保証された最終的な平面度、平行度、除去率、または歩留まりではありません。.
部品のサイズ、キャリアローディング、材料、およびロットサイズに対して構成を比較してください。ローディングとクリーニングはスループットに影響を与える可能性があるため、キャリアが部品をどのようにサポートするか、および入荷および出荷時の測定がどのように記録されるかを確認してください。.
ローディングとビデオの内容
オペレーターは、部品を遊星式キャリアにロードし、キャリアを下部プレートに配置し、機械の操作手順に従って閉じます。示されているビデオは、両面ラップ加工の前に、DL-290/395がフラット部品をキャリアにロードする様子を示しています。これは取り扱いシーケンスを理解するのに役立ちますが、プロセス設定や品質結果を確立するものではありません。.
労働力とスループットを見積もる際には、キャリアの点検、向き、プレートのコンディショニング、洗浄、測定、切り替えを含めてください。サイクルタイムだけでは不完全です。.
ラッピングプロセスからの出力をどのように判断するか
合意された基準、装置、サポート、評価場所を使用して、代表的な部品を測定します。受信測定値とサンプル位置を保持し、除去と出力のばらつきを開始条件にまでトレースできるようにします。.
の ラップ加工 出力は、下流で重要な特性についてチェックする必要があります:厚さ、平面度、平行度、表面状態、および研磨用の残りのストック。次のステップが研磨である場合は、最終的な厚さ制限を超えずに、残留表面損傷を除去できることを確認します。同じ部品が意図されたルートを通過し、最終レポートが各引き継ぎを記録する場合、トライアルは有用です。.
図面に対して、プレートの状態を部品の品質とは別にレビューします。プレートのメンテナンスは機械のプロセス制御計画に含まれます。ワークピースのルートは、図面に対して厚さと平行度を制御する必要があります。.
ラッピングと研磨は異なるステップです
ラッピングは、ジオメトリと厚さを確立するのに役立つ材料除去操作です。研磨は、表面仕上げを改善し、指定された場合は面精度を改善するために、異なるインターフェースとプロセス目的を使用します。同じ機械プラットフォームが一部の構成で複数のモードをサポートする場合がありますが、消耗品、コンディショニング、および受け入れ基準はプロセス固有のままです。.
説明しないでください ラップ加工 プレートと研磨材の両方を使用できるため、研磨として。ラッピングされた表面は、測定と仕様がその結論を支持する場合にのみ、光学研磨要件を満たします。公開および検証後に、別の比較記事をここにリンクできます。.
装置のコンテキストについては、 DL-290/395 ウェーハラッピング・ポリッシングマシン は文書化されたエンベロープをリストします。アプリケーションと検査の要件は、引き続き部品図面から取得されます。.
実用的なサンプル・トライアル・チェックリスト
トライアルの前に、材料グレード、部品図面、受信寸法、必要な厚さと平行度、平面度または表面要件、バッチサイズ、および次の操作を提供してください。サプライヤーに、キャリア配置、研磨材ルート、プレートの状態、プロセス設定、および測定方法を記録するように依頼してください。どの値が機械の制限であり、どの値がトライアルの結果であるかを特定します。.
トライアル中、代表的なグループを検査し、受信および送信測定値を記録します。結果が異なる場合は、1つのプロセス要因を一度に変更する前に、キャリアの位置、向き、プレートの状態、およびローディングバランスを比較します。.
ラン後、図面に対して研磨ストック、洗浄、検査を確認します。有用なトライアルは、完了した機械サイクルだけでなく、合意された測定記録を生成します。.
部品のエンベロープ、研磨材ルート、プレートの動き、ローディング計画、および検査方法が図面に適合する装置を選択します。代表的なトライアルを使用して、実際の材料とバッチの条件を確立します。.
図面とサンプル部品を送付
図面、材料、開始寸法、および生産数量を共有します。アプリケーションチームは、両面ラッピングが平面度、厚さ、および平行度の要件に適合するかどうかをレビューし、無料のサンプル切断トライアルの測定を定義できます。トライアルレポートを、生産で使用されるものと同じ図面改訂および受け入れ方法と比較します。.
よくある質問
ラッピングは厚さと平行度を等しく制御しますか?
それらは別個の特徴です。プロセスおよび検査計画では、それぞれをどのように測定および制御するかを定義する必要があります。.
スラリーラップが唯一のラップ方法ですか?
いいえ。固定砥粒法とスラリー法は異なるプロセス選択肢です。プレート、機械、および必要な結果に対して適切な方法を選択し、適格性を確認してください。.
キャリアローディングだけで最終結果が決まりますか?
いいえ。ローディングは、プレートの状態、砥粒供給、動き、およびプロセス時間と相互作用します。測定によって結果を確認してください。.
参照資料
- Vimfun, ウェーハラップ&ポリッシュ機 DL-290/395.
- Vimfun, DL-290/395 キャリアローディングビデオ.