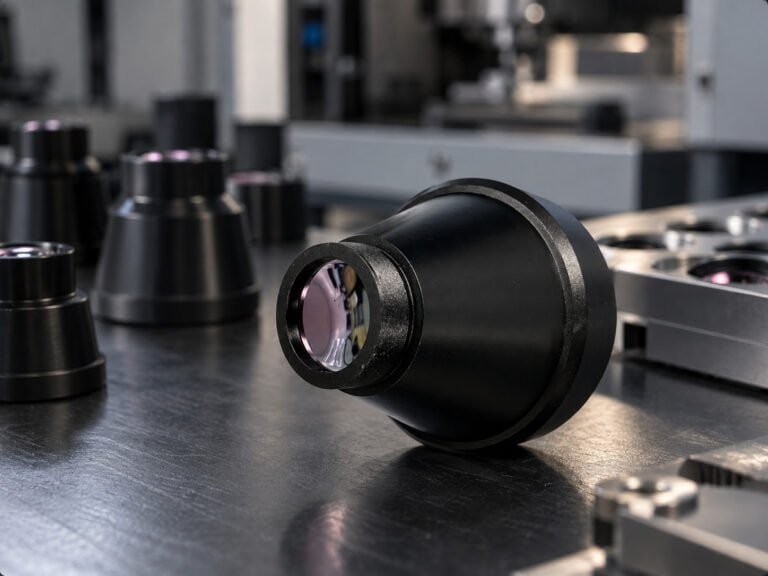
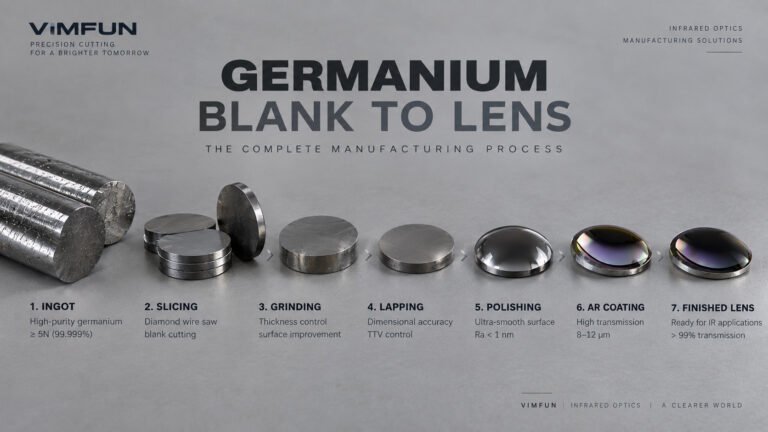
Un disco de germanio de Φ14 mm cortado en una máquina de corte convencional deja un anillo de material de 5–10 mm — a menudo es más material desperdiciado que el peso de la propia lente. Para la producción de lentes de cámaras térmicas para drones, donde cada disco cuesta entre 40 y 90 dólares, dependiendo de la pureza, ese margen de desperdicio no es solo un derroche; cambia la economía de toda la línea de producción. La sierra de hilo de circuito cerrado VIMFUN SGI 40 corta el mismo disco con un corte de 0.5–0.6 mm, reduciendo la pérdida de rendimiento de disco a lente de 30–40% a menos del 8% en nuestras pruebas de calificación de procesos.
La óptica miniaturizada para drones se encuentra en la intersección de tres demandas contrapuestas: peso, rendimiento y coste. El conjunto óptico en una carga útil térmica comercial para drones suele tener un presupuesto de peso total de 80–120 g para el grupo de lentes. Los elementos de germanio en el rango de Φ10–25 mm dominan este segmento. Obtener un rendimiento de material constante de esos discos pequeños, manteniendo la calidad de la superficie lo suficientemente ajustada para el rectificado y pulido posteriores — ahí es donde el proceso de corte puede hacer o deshacer la línea.
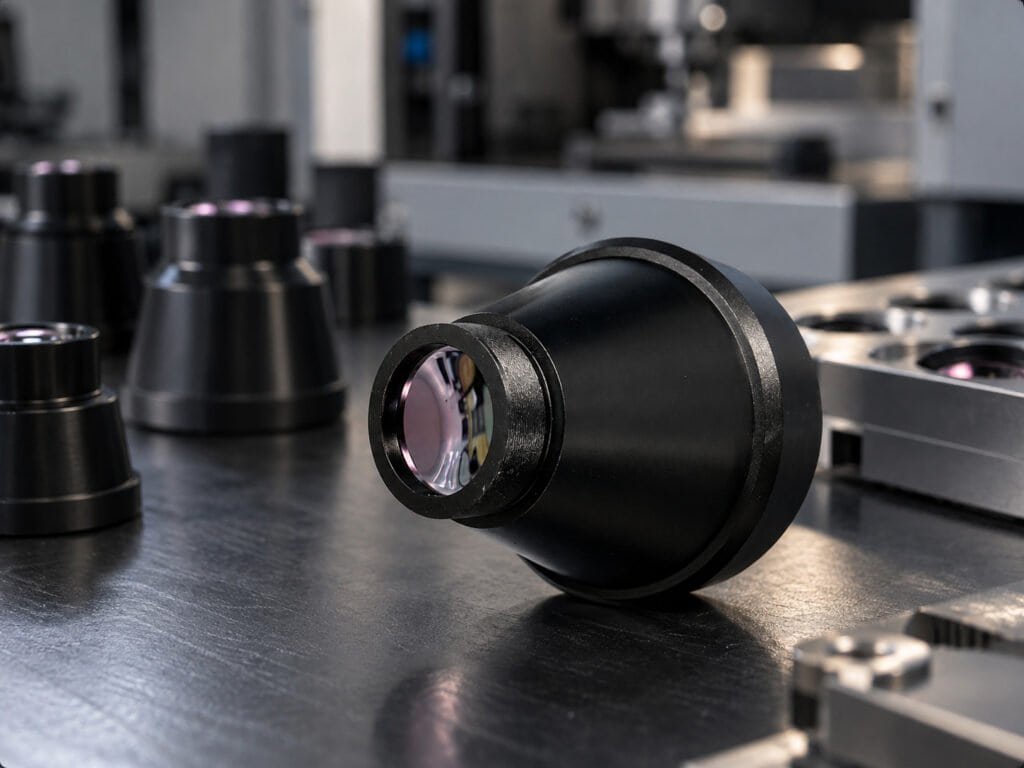
Por qué la producción de lentes de cámaras térmicas para drones exige un enfoque de corte diferente
El equipo estándar de fabricación de óptica IR se diseñó en torno a elementos más grandes — lentes de láser de CO₂, cubiertas de sensores FLIR, termovisores montados en vehículos — típicamente en el rango de Φ40–100 mm. Las tolerancias del proceso y las geometrías de las herramientas para esos formatos no se escalan limpiamente.
Tres problemas específicos surgen al forzar los enfoques convencionales de corte o sierra de ID en el rango de óptica de drones de Φ10–25 mm:
Inestabilidad de sujeción. Los discos pequeños de germanio tienen una baja relación superficie-masa una vez que se empieza a cortar por debajo de 20 mm de espesor. Las fijaciones convencionales de sujeción de borde diseñadas para discos de más de 50 mm crean un estrés asimétrico en la pieza de trabajo durante el corte, y se empieza a ver deformación y microfractura en la cara de corte. Hemos visto tasas de astillado de 0.3–0.8 mm de rotura de borde en cortes de sierra de ID para discos de Φ12 mm — eso es inaceptable para ópticas con una tolerancia de apertura clara de ±0.1 mm.
Desperdicio de corte a pequeña escala. Un corte de 6 mm en un disco de Φ60 mm es una pérdida de material de ~10%. Un corte de 6 mm en un disco de Φ12 mm es geométricamente similar, pero la rebanada que se recupera es proporcionalmente mucho más delgada — se podría estar produciendo una lente de 2.5 mm de espesor a partir de una asignación de rebanada de 3.5 mm. Las matemáticas no cuadran.
Carga térmica en secciones delgadas. El corte con sierra de ID genera un calor localizado significativo. Los discos delgados de germanio (menos de 4 mm) se deforman bajo el gradiente térmico durante el corte. El corte con sierra de hilo, por el contrario, utiliza un flujo continuo de lodo abrasivo, lo que mantiene la zona de corte a temperatura cercana a la ambiente.
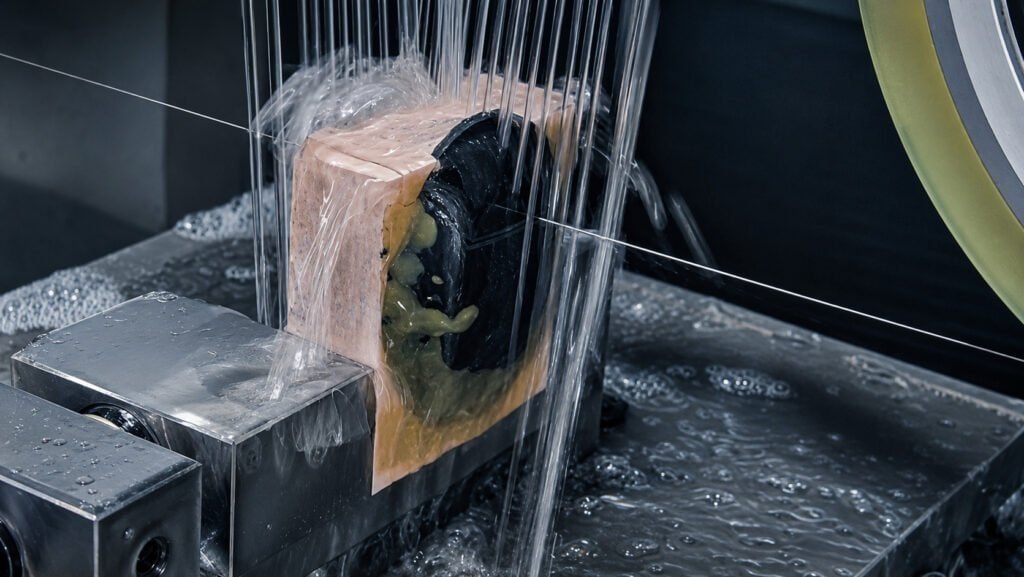
Los datos del corte son la forma más sencilla de ver la diferencia: las máquinas de corte funcionan con un corte de 5–10 mm; la sierra de hilo de circuito cerrado VIMFUN SGI 40 funciona con un corte de contorno de 0.5–0.6 mm. Eso es una mejora de 10 veces en la eficiencia de material — que se traduce directamente en el coste por lente buena.
VIMFUN SGI 40: Parámetros clave para la producción de lentes de cámaras térmicas para drones
La SGI 40 es la plataforma que utilizamos para el corte de óptica de germanio en formato de dron. Estos son los parámetros operativos que importan para esta aplicación:
| Parámetro | VIMFUN SGI 40 | Máquina de corte convencional |
|---|---|---|
| Diámetro del cable | 35–0.65 mm | N/A (broca de corte Φ6–12 mm) |
| Velocidad máxima del hilo | 80 m/s | N/A |
| Precisión de mecanizado | ≤ 0.03 mm | ±0.1–0.2 mm |
| Tamaño máximo del lingote | Φ185 mm × 400 mm | Φ100 mm típico |
| Ancho del corte de contorno | 0.5–0.6 mm | 5–10 mm |
| Edge chipping | < 0.1 mm | 0.3–0.8 mm |
| Entrada térmica a la pieza de trabajo | Baja (refrigeración por inundación) | Media–alta |
La precisión de mecanizado de ≤ 0.03 mm proporciona un presupuesto dimensional suficiente para el posterior centrado y chaflanado en la C-120L para limpiar hasta la geometría final del disco sin cortar en exceso la zona de apertura clara. Si las tolerancias del disco cortado son amplias — ±0.15 mm o peores — el paso de centrado tiene que eliminar más material, y en un elemento de Φ12 mm eso es una reducción de diámetro significativa.
Algo que vale la pena saber: la SGI 40 maneja lingotes de hasta Φ185 mm × 400 mm, por lo que no está limitado a la producción de lentes para drones en lotes pequeños. Si su mezcla de productos incluye tanto lentes en formato de dron como elementos más grandes de imagen térmica automotriz o industrial, la misma máquina cubre el paso de corte de contorno en todos los formatos. Esa flexibilidad importa si está evaluando una única plataforma para dar soporte a múltiples líneas de productos.
Para las instalaciones que evalúan la inversión de capital, la SGI 40 tiene un precio de entre 31.000 y 39.000 dólares, dependiendo de la configuración — significativamente por debajo del coste instalado de un sistema de corte multieje con un rendimiento y precisión equivalentes. El CapEx es aproximadamente un 65% menor que las combinaciones tradicionales de corte y rectificado frontales. El período de recuperación de la inversión típico es de 12 a 18 meses con volúmenes de producción moderados.
La línea de producción de cinco etapas para la producción de lentes de cámaras térmicas para drones
VIMFUN suministra configuraciones completas de línea llave en mano para la producción de lentes de cámaras térmicas para drones, no solo el extremo de corte. Así es como se enlazan las cinco etapas y lo que aporta cada paso:
Etapa 1 — Corte de contorno (SGI 40)
Llega el lingote. La SGI 40 corta los discos según el plan de diámetro de lente, con un corte de 0.5–0.6 mm. Salida: discos en bruto con diámetro objetivo ±0.05 mm, tolerancia de espesor para el rectificado posterior.
Etapa 2 — Corte en obleas (SGI 40)
La misma plataforma SGI 40 maneja el corte en modo oblea para formatos de elementos planos (ventanas, filtros, cubiertas de detectores). La selección del diámetro del hilo — 0.35 mm para paso fino, 0.65 mm para mayor rendimiento — depende del objetivo de espesor de la oblea y de la especificación de calidad de la superficie.
Etapa 3 — Centrado y chaflanado (C-120L)
Los discos se centran en el eje óptico verdadero y se chaflanan según especificación. Este paso corrige los errores de diámetro y escuadra del corte. La C-120L acepta el disco cortado con tolerancia amplia de la Etapa 1 y entrega un disco centrado listo para la generación de la superficie curva.
Etapa 4 — Rectificado esférico (G-100)
La G-100 genera las superficies curvas — cóncavas o convexas — utilizando herramientas de muela de copa de diamante. El control de la figura de la superficie en esta etapa impulsa el tiempo de pulido posterior. Obtener el error de radio por debajo de ±0.5 franjas antes del pulido ahorra un 30–40% del tiempo del ciclo de pulido.
Etapa 5 — Pulido y recubrimiento AR
El pulido final elimina el daño subsuperficial del rectificado y logra una rugosidad superficial Ra < 0,5 nm para la banda de transmisión. El recubrimiento antirreflectante para LWIR de 8-14 μm reduce la pérdida por reflexión de ~36% (Ge desnudo) a menos del 2% por superficie.
Ofrecemos esto como una venta de línea completa o como una actualización de módulo frontal; consulte la sección a continuación sobre la integración con equipos existentes.
Limitaciones prácticas: Lo que el corte con sierra de hilo no resuelve
Advertencia: el corte con sierra de hilo resuelve los problemas de desperdicio de material y astillado, pero introduce diferentes restricciones de proceso.
Tiempo de preparación por diámetro. Cambiar de un perfil de lente de Φ12 mm a uno de Φ22 mm en una sierra de hilo requiere reprogramar la trayectoria del contorno y, a menudo, reajustar la guía del hilo. En una máquina de taladrado, se cambia la broca en 10 minutos. Si produce 15 diámetros de lente diferentes en la producción diaria, la flexibilidad de la sierra de hilo conlleva un mayor costo de preparación por lote.
Gestión del desgaste del hilo. A 80 m/s de velocidad del hilo en germanio, la tasa de desgaste del hilo es significativa. Los sistemas de hilo de circuito cerrado en la SGI 40 recirculan el hilo, lo que prolonga su vida útil y reduce el costo de los consumibles, pero los operadores deben monitorear la degradación del diámetro del hilo durante una corrida de producción. Si omite ese paso de monitoreo, los cortes de última hora mostrarán un aumento en el ancho de corte de 0,55 mm a 0,70–0,75 mm, lo que afecta la repetibilidad del diámetro del disco.
Estabilidad de corte delgado por debajo de 1,5 mm. Para formatos de lentes de drones que requieren elementos muy delgados (< 1,5 mm de espesor terminado), el corte de la rebanada con sierra de hilo puede presentar comba debido a tensiones residuales en el lingote de germanio. Hemos visto esto en material de germanio con alta densidad de dislocaciones de ciertos proveedores. Agregar un paso de recocido de alivio de tensión antes del corte lo elimina, pero agrega un paso de proceso que no necesitaría con un enfoque de taladrado en elementos más gruesos.
Estos no son factores decisivos, solo restricciones reales que debe tener en cuenta.
Cómo la SGI 40 de VIMFUN se integra en una línea de producción de óptica de drones existente
No todos los compradores están construyendo una línea nueva. Una empresa holandesa de óptica de precisión con la que trabajamos tenía capacidad de centrado, rectificado y pulido existente y totalmente amortizada; reemplazarla no tenía sentido económico. Su problema estaba específicamente en el extremo frontal: sus máquinas de taladrado generaban un desperdicio de material del 35% en elementos pequeños de germanio, y las tasas de astillado en discos de Φ14–18 mm causaban tasas de rechazo del 18% en la inspección de entrada para la etapa de rectificado.
Reemplazamos solo el extremo frontal de corte con la SGI 40. Su equipo de centrado equivalente a C-120L aceptó los discos cortados con tolerancias más estrictas sin modificaciones. Los defectos de astillado en la entrada de la rectificadora cayeron del 18% a menos del 2%. El costo del material de germanio por lente enviada se redujo un 28% dentro del primer trimestre de operación.
Recuperaron la inversión de la SGI 40 dentro de un año fiscal, lo que concuerda con el rango de retorno de la inversión de 12 a 18 meses que solemos observar en estas mejoras del extremo frontal.
Este enfoque modular —cambiar el paso de corte, mantener el equipo posterior— es a menudo el punto de entrada de menor riesgo para los talleres que evalúan fabricación de óptica infrarroja mejoras. La línea llave en mano completa tiene sentido para nuevas instalaciones o expansiones de capacidad; el módulo del extremo frontal tiene sentido para talleres existentes con un problema específico de rendimiento en el corte.
Si está evaluando el flujo de trabajo de producción completo, la Línea de producción de lentes IR página cubre cómo estas cinco etapas se integran a nivel del sistema, incluyendo cálculos de rendimiento y requisitos de espacio.
Producción de lentes de cámaras térmicas de drones frente a aplicaciones adyacentes
Los compradores a menudo llegan a este tema a partir de búsquedas adyacentes —imágenes térmicas automotrices o producción FLIR— y los requisitos del proceso divergen más de lo que se esperaría.
| Parámetro | Térmica de drones (Φ10–25 mm) | Térmica automotriz (Φ30–60 mm) | Producción FLIR (Φ25–50 mm) |
|---|---|---|---|
| Presupuesto de peso | Crítico (<120 g de grupo de lentes) | Moderado | Moderado |
| Volumen por lote | Bajo–medio (10–500 uds.) | Alto (1000–50000 uds.) | Medio |
| Tolerancia dimensional | ±0,05 mm de diámetro | ±0,03 mm de diámetro | ±0,02 mm de diámetro |
| Desafío principal de corte | Sujeción de disco pequeño, desperdicio de corte | Rendimiento, consistencia | Cumplimiento ITAR/exportación |
| Método de corte preferido | Contorno de sierra de hilo | Corte y taladrado de sierra de hilo | Corte de sierra de hilo |
En equipos de lentes de imagen térmica para automoción la página cubre el caso de uso automotriz de mayor volumen y tolerancias más estrictas. El equipo de fabricación de lentes de imágenes térmicas para ese segmento utiliza plataformas SGI 40 similares pero con una selección de diámetro de hilo y optimización de rendimiento diferentes.
Para corte de lentes de germanio que cubre los principios generales de preparación de discos independientemente de la aplicación final, esa página explica la mecánica de pérdida de corte y las especificaciones de calidad de la superficie con más detalle.
En equipo de fabricación de lentes de imagen térmica la descripción general cubre todo el panorama de equipos —corte, rectificado, pulido— con tablas de comparación de especificaciones entre formatos de lentes.
Preguntas frecuentes: Producción de lentes de cámaras térmicas de drones con VIMFUN SGI 40
P: ¿Puede la VIMFUN SGI 40 cortar discos de germanio tan pequeños como Φ10 mm para cargas útiles térmicas de drones en miniatura?
Sí. La SGI 40 maneja el corte de contorno hasta perfiles de lentes de Φ10 mm con un corte de 0,5–0,6 mm. El sistema de hilo de circuito cerrado mantiene una precisión posicional de ≤ 0,03 mm en toda la trayectoria de corte, lo cual es crítico para mantener la tolerancia del diámetro del disco en elementos pequeños donde cada 0,1 mm importa.
P: ¿Qué calidad de superficie logra la SGI 40 después del corte, antes del rectificado?
La rugosidad de la superficie post-corte en germanio es típicamente Ra 0,6–1,2 μm, con TTV (variación total de espesor) de 8–15 μm en elementos de Φ50 mm. Esto está dentro de la especificación de entrada para el paso de rectificado esférico G-100 sin una pasada de lapeado de pre-rectificado, lo que ahorra un paso de proceso en comparación con los discos cortados con sierra ID que a menudo requieren un lapeado de normalización de superficie primero.
P: ¿Cómo apoya VIMFUN la producción de lentes de cámaras térmicas de drones para lotes de I+D de bajo volumen en comparación con las corridas de producción?
El corte de contorno programable de la SGI 40 es muy adecuado para ambos. Para lotes de I+D de 10 a 50 lentes, carga el perfil de la lente en el sistema de control y ejecuta con retroalimentación de posición de circuito cerrado completo, la misma configuración que una corrida de producción, solo que con menos ciclos. Normalmente recomendamos ejecutar las primeras 20 piezas como un lote de calificación de proceso antes de comprometer material de lingote a producción completa. La ingeniería de aplicaciones de Vimfun apoya este paso de validación de proceso como parte de la puesta en marcha del equipo.
P: ¿Cuál es el CAPEX total para una línea de producción completa de lentes térmicas de drones que utiliza equipos VIMFUN?
El extremo frontal de la SGI 40 (corte de contorno + corte en rodajas) funciona a $31.000–$39.000. La línea completa de cinco etapas — corte SGI 40, centrado C-120L, rectificado G-100, sistema de pulido y estación de recubrimiento AR — se configura en función de los requisitos de rendimiento. El gasto de capital para una línea completa es aproximadamente un 65% inferior a las configuraciones tradicionales equivalentes de taladrado y rectificado. Póngase en contacto con Vimfun en daria@endlesswiresaw.com para obtener una cotización de configuración de línea basada en su rango de diámetro de lente y objetivo de producción mensual.
P: ¿Qué grados de material de germanio soporta la SGI 40 para la producción de lentes de drones?
La SGI 40 funciona con lingotes de germanio policristalino y monocristalino estándar. La pureza de Ge de 5N (99,999%) es típica para ópticas LWIR. El Ge monocristalino refinado por zonas para cargas útiles térmicas de drones de alto rendimiento es totalmente compatible. La principal variable es la densidad de dislocaciones: el material de alta dislocación de algunos proveedores muestra más tensiones residuales, lo que puede causar deformación en rodajas finas. Un paso de recocido del lingote antes del corte aborda esto si lo encuentra.
Acerca de VIMFUN
VIMFUN se especializa en corte de sierra de hilo de precisión y equipos de rectificado/pulido óptico para materiales infrarrojos, semiconductores y cerámicos avanzados. Los productos incluyen la sierra de hilo para lingotes de germanio SGI 40, la máquina de centrado C-120L, la rectificadora esférica G-100 y líneas completas de producción de lentes IR llave en mano. Obtenga más información en https://www.opticalcutting.com.
Sobre el autor
Escrito por el equipo de ingeniería de aplicaciones de VIMFUN: especialistas en el desarrollo de procesos de componentes ópticos IR, incluidas líneas de corte y pulido de germanio, ZnSe, ZnS y vidrio de calcogenuro.