RECURSOS / NOTAS DE APLICACIÓN / PULIDO ÓPTICO

Bloqueo y desbloqueo de lentes: pez, cera y fijaciones

En esta guía
  1. Qué debe controlar el bloqueo de lentes
  2. Compare el tono, la cera y la retención mecánica
  3. Empareje la geometría del soporte con el movimiento de pulido
  4. Utilice la regla de selección de la familia de máquinas con cuidado
  5. La carga del lote necesita un mapa de ubicación
  6. El desbloqueo es un paso de proceso controlado
  7. Investigue la distorsión utilizando una comprobación emparejada
  8. Cuando la sujeción sin adhesivo es la mejor opción

Una lente puede pasar una inspección de superficie mientras está unida a su bloque y fallar después de su liberación. Eso no significa automáticamente que la pulidora perdió precisión. La pieza pudo haber sido sujeta en una forma tensa, adherida de manera desigual o medida antes de que su temperatura se estabilizara.

El bloqueo de la lente establece el soporte y una referencia para el mecanizado. La elección del adhesivo, la geometría del soporte y el método de liberación afectan cómo se genera la superficie y si ese resultado sobrevive al desbloqueo. Seleccione el método de sujeción junto con el movimiento de pulido y la condición de inspección final.

01 — Qué debe controlar el bloqueo de la lente

Un buen bloque sujeta la óptica de forma segura sin forzarla a una forma que desaparece después de la liberación. También localiza la pieza de trabajo en relación con la máquina y mantiene la superficie deseada accesible para la herramienta.

Comience con el plano de la pieza. Identifique la superficie de localización, el espesor central, el espesor del borde, la curvatura y cualquier superficie terminada que deba protegerse. Un accesorio adecuado para un blanco grueso puede no soportar una lente terminada delgada de la misma manera.

Registre la operación de bloqueo como parte de la ruta del proceso, en lugar de tratarla como una preparación fuera del sistema de calidad. El material de unión, el lote, el historial de calentamiento, el área de soporte y el método de asiento pueden afectar la repetibilidad. Sin ese registro, un error de forma posterior es difícil de distinguir del desgaste de la herramienta o la configuración de la máquina.

Algunos procesos utilizan portadores o retención mecánica en lugar de adhesivo. Por lo tanto, el bloqueo de la lente no es un requisito inevitable para cada operación de pulido. Es un enfoque de sujeción de piezas de trabajo con beneficios y limitaciones específicos.

02 — Compare el brea, la cera y la retención mecánica

No seleccione un adhesivo solo porque se libera fácilmente. Debe proporcionar un soporte adecuado durante todo el proceso y seguir siendo compatible con la óptica, el refrigerante y la ruta de limpieza.

Enfoque de sujeciónCaracterísticas útilesPreguntas principales de cualificación
Bloqueo a base de breaPuede adaptarse a un soporte preparado y acomodar métodos de taller establecidos¿La calidad seleccionada resiste la fluencia a la temperatura real del proceso?
Cera de bloqueoOfrece un comportamiento de unión y liberación específico del producto¿Son aceptables el ciclo de calor, el espesor de la unión y la eliminación de residuos?
Accesorio mecánico o portabrocasEvita un ciclo de calor de adhesivo y puede simplificar la carga repetida¿La fuerza de contacto distorsiona, marca o desplaza la pieza?
Soporte de portador o cavidadPuede sujetar varias piezas en rutas de procesamiento plano compatibles¿Están controlados el espesor, la protrusión, la retención y las condiciones de contacto?

La retención mecánica también tiene un costo. Reducir la fuerza de sujeción puede permitir el movimiento; aumentarla puede cambiar la forma. El ajuste correcto se establece mecanizando y midiendo las piezas liberadas, no haciendo que el accesorio se sienta seguro al tacto.
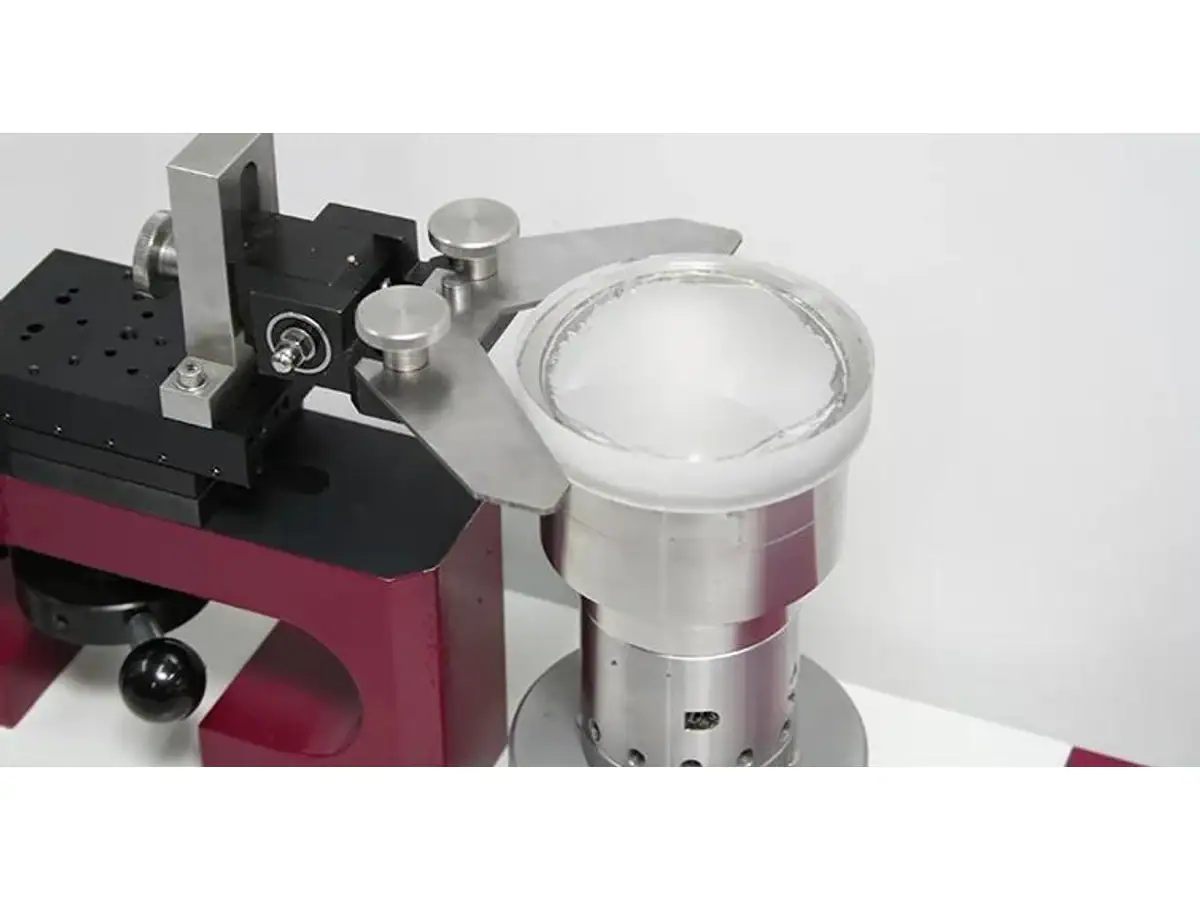
Lente sujeta en una fijación de procesamiento óptico
Ejemplo de sujeción de lentes. El material de unión y el método de bloqueo no se identifican en esta fotografía.

03 — Haga coincidir la geometría del soporte con el movimiento de pulido

El bloqueo de la lente establece la relación entre la óptica y la herramienta de pulido. En una pieza curva, los errores en el asiento, la curvatura del bloque o la ubicación del eje pueden cambiar la distribución del contacto y la eliminación. Un pequeño error de posición no debe confundirse con un cambio en el radio óptico deseado.

Piense en la superficie de la pieza de trabajo, su centro de curvatura y la referencia de giro como geometrías separadas que deben ponerse en la relación prevista. Un boceto conceptual puede mostrar esas relaciones, pero una configuración de producción requiere el procedimiento y las dimensiones de alineación propios de la máquina.

Verifique el asiento sin depender del adhesivo para llenar un espacio no controlado. Una capa de unión desigual puede desplazar la pieza a medida que se enfría o fluye. La contaminación del soporte puede introducir un punto alto local. Repetir la misma configuración de la máquina no corregirá ninguno de los problemas.

Inspeccione el bloque y las características de localización antes de culpar a la piedra de pulido. Para una máquina multiestación, identifique el accesorio asignado a cada husillo; de lo contrario, un error persistente del accesorio puede parecer una variación aleatoria entre piezas.
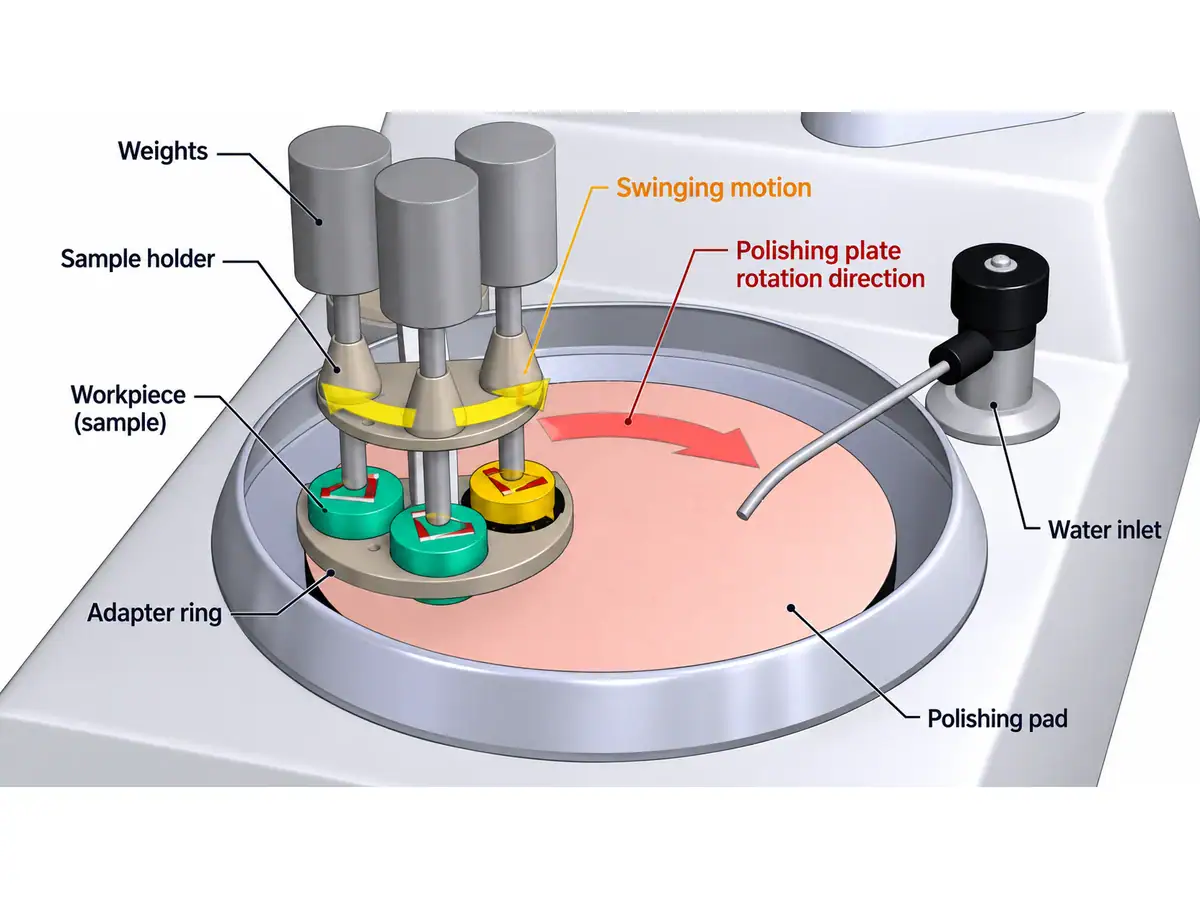
Oscilación conceptual del portamuestras y rotación de la placa de pulido
Disposición ilustrativa de pulido de muestras planas que muestra la oscilación del soporte y la rotación de la placa. Esto no es un diagrama de bloqueo de lente esférica o centro de curvatura.

04 — Utilice cuidadosamente la regla de selección de la familia de máquinas

Dentro de la gama de Vimfun, la configuración de giro superior FP-4U es para trabajo cóncavo, mientras que la configuración de giro inferior FP-4L es para trabajo convexo. Trate esto como una guía de familia de productos, luego confirme el radio, el tamaño del blanco, la geometría de contacto y el acceso a la fijación contra el plano.

Para lotes pequeños mixtos, la FP-6U modelo de brazo oscilante superior de seis husillos añade estaciones controladas independientemente. Eso puede permitir al operador gestionar diferentes condiciones de estación sin tratar la máquina como una receta compartida. No demuestra que cada lente pueda ser intercambiada sin interrupción o que una fijación sea adecuada; califique el bloqueo, la protección y la secuencia de cambio real.

Seleccione la disposición del brazo oscilante y el método de bloqueo según el plano, el acceso a la fijación y la condición de liberación.

05 — La carga por lotes necesita un mapa de ubicación

El bloqueo de varias piezas puede mejorar la eficiencia del manejo, pero hace que la trazabilidad de la posición individual sea valiosa. Numere las posiciones y mantenga esa numeración hasta la inspección final. Si la misma ubicación del bloque produce repetidamente un resultado diferente, investigue el asiento, el soporte y el contacto antes de ajustar la receta de cada pieza.

Controle la capa de adhesión y la secuencia de carga según el procedimiento calificado. Las piezas con diferentes espesores o curvaturas iniciales pueden no compartir la misma condición de contacto efectiva. Mezclarlas simplemente para llenar un bloque puede sacrificar la consistencia por una aparente utilización.

Realice un seguimiento tanto del rendimiento del bloque como del rendimiento final de las piezas aceptadas. Un bloque que sobrevive al mecanizado con todas las piezas adheridas no es automáticamente un lote exitoso. Las pérdidas durante la liberación, la limpieza y la medición final deben incluirse en el registro de producción. El análisis del rendimiento de las lentes ópticas proporciona el contexto más amplio para contar esas pérdidas.

Para las pruebas de bloqueo de lentes, conserve un mapa de la posición de la pieza, las dimensiones de entrada, la receta y el resultado final. Ese mapa es más útil que un promedio único tomado en todo el lote.

06 — El desbloqueo es un paso de proceso controlado

Planifique cómo se liberará la unión antes de seleccionarla. Los métodos de liberación térmica, asistida por disolvente y mecánica tienen diferentes requisitos de compatibilidad. Un método aprobado para un vidrio y una pila de recubrimiento puede dañar otro.

Evite el calentamiento o enfriamiento bruscos fuera del procedimiento del proveedor de materiales y consumibles. No utilice fuerza de palanca como solución rutinaria para un adhesivo que no se ha liberado. El soporte de liberación debe evitar que la óptica se caiga, colisione con piezas vecinas o aterrice sobre su cara terminada.

Separe el proceso de limpieza de la suposición de que la unión ha desaparecido. Los residuos finos pueden afectar la inspección o el recubrimiento posteriores, incluso cuando el componente parece limpio bajo iluminación general. Defina cómo se comprueban los residuos y qué superficies pueden ser contactadas durante la manipulación.

Después del bloqueo y la liberación de la lente, permita que la pieza alcance la condición de inspección especificada. Registre si las mediciones se realizaron en el bloque, inmediatamente después de la liberación o después de la estabilización. Esos son estados diferentes y no deben mezclarse en un informe de capacidad.

07 — Investigue la distorsión utilizando una comprobación emparejada

Cuando la pieza liberada cambia de forma, compare una secuencia documentada en lugar de repetir el pulido inmediatamente.

Patrón de resultadosPrimeras comprobacionesComparación útil
Pasa mientras está bloqueado, falla después de la liberaciónTensión de sujeción, distribución de la unión, temperatura de inspecciónMediciones emparejadas bloqueadas y liberadas
El error sigue a un accesorioLimpieza del soporte, geometría de asiento, desgasteMisma familia de piezas en un accesorio alternativo calificado
El error sigue a una posición de bloqueoCapa de unión local, distribución del contactoMapa de posición en varios lotes
La superficie permanece contaminadaCompatibilidad del adhesivo y secuencia de limpiezaInspección de residuos acordada antes del recubrimiento

Repulir una pieza tensa sin corregir el soporte puede reproducir el mismo fallo. Una prueba de bloqueo de lente controlada debe aislar la variable de sujeción manteniendo la herramienta y el método de medición consistentes.
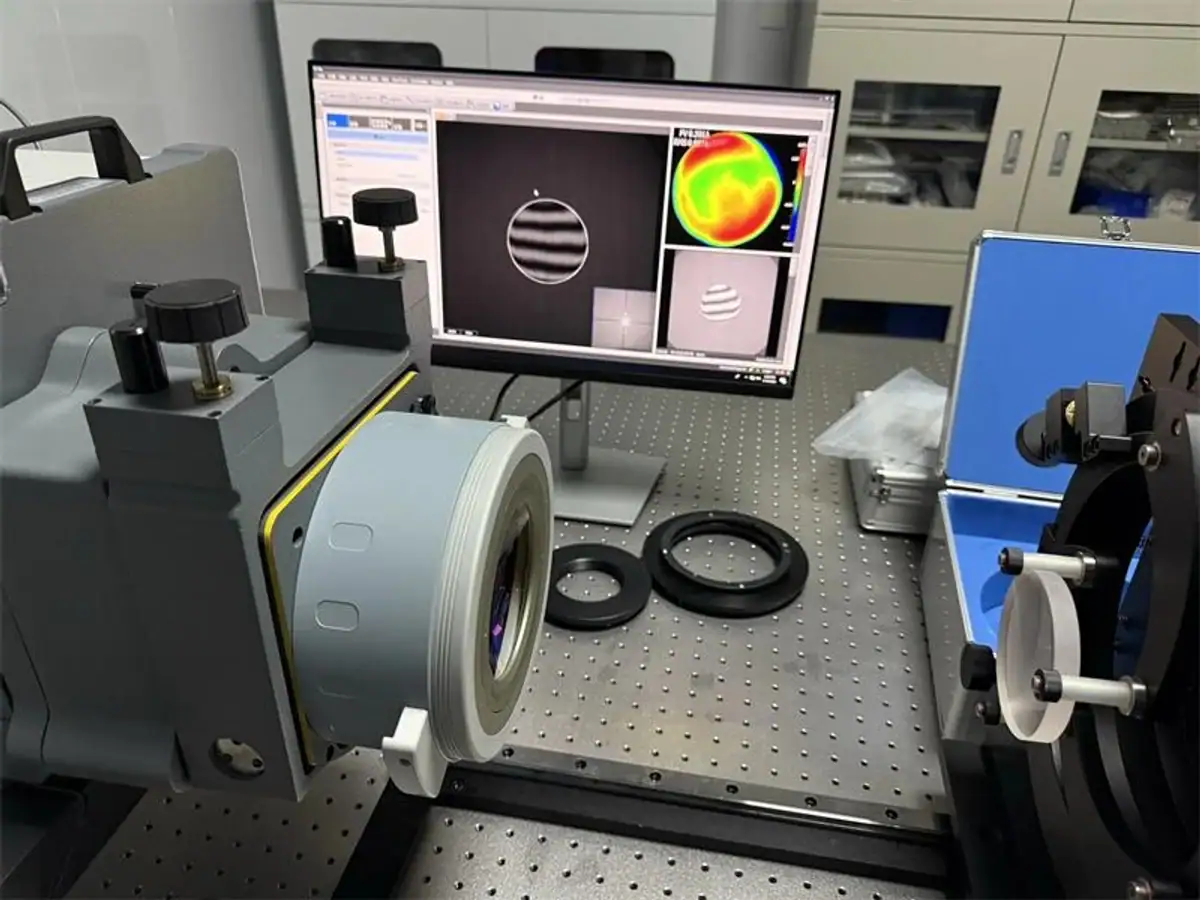
Componente óptico en una configuración de metrología
Ejemplo de configuración de inspección óptica. Esta fotografía no establece una comparación antes y después del desbloqueo.

08 — Cuando la sujeción sin adhesivo es la mejor opción

Una ruta mecánica o basada en portador puede ser atractiva cuando la geometría, el grosor y la retención son compatibles con ella. Puede reducir el trabajo de calentamiento y limpieza, pero no es un reemplazo universal para el soporte conformable en una óptica delgada o fuertemente curvada.

Compare la producción total aceptada, incluida la carga, la liberación, la limpieza y la inspección. Un ciclo de unión más corto puede perder su ventaja si crea más retrabajos o requiere recuperación manual después del mecanizado.

Envíe el dibujo, el material, la condición de la superficie terminada y el tamaño de lote previsto para una revisión de la aplicación. Incluya el método actual de bloqueo y desbloqueo de lentes, especialmente cuando el defecto reportado aparece solo después de la liberación. Esa información ayuda a separar un problema de sujeción de trabajo de un problema de selección de máquina.

Ir arriba