
NOTA DE APLICACIÓN / RECTIFICADO DE CÚPULAS INFRARROJAS

Rectificado de domos infrarrojos en germanio, ZnS y zafiro

Una ventana protectora curva puede cumplir con su espesor central mientras tiene una región inaceptablemente delgada cerca del borde. Sus superficies interior y exterior también pueden pasar verificaciones de forma separadas mientras están incorrectamente relacionadas entre sí. El rectificado de cúpulas infrarrojas necesita un plan de geometría y medición que trate la carcasa como un solo componente.

Para carcasas de imágenes térmicas civiles y ventanas de monitoreo de temperatura industrial, comience con la banda óptica, el entorno y el dibujo final. Confirme si el material especificado, la curvatura y el perfil de la pared se adaptan al sistema previsto antes de elegir las herramientas. La capacidad de una máquina para generar una superficie cóncava o convexa no establece su capacidad para procesar cada carcasa profunda.

01 — Definir la carcasa, no solo dos radios

Especifique la geometría interior y exterior, la apertura, las características del borde y la relación entre las superficies. Indique cómo se medirán el espesor de la pared y la alineación. Un par de radios nominales es incompleto cuando el espesor local, la concentricidad o una transición de borde controlan la aceptación.

Para superficies esféricas concéntricas ideales, el espesor de pared radial es la diferencia entre los radios exterior e interior. Esa afirmación depende del centro compartido. Una lectura de espesor central a lo largo de una línea no puede probar que la pieza real satisfaga la condición concéntrica en todas partes.

Por lo tanto, el rectificado de cúpulas infrarrojas debe comenzar con un esquema de referencia y un requisito de mapa de espesores apropiado para el diseño. Marque la región funcional por separado de cualquier borde de sacrificio o tolerancia de sujeción. Esto evita que una característica de fijación se confunda con la apertura óptica terminada.
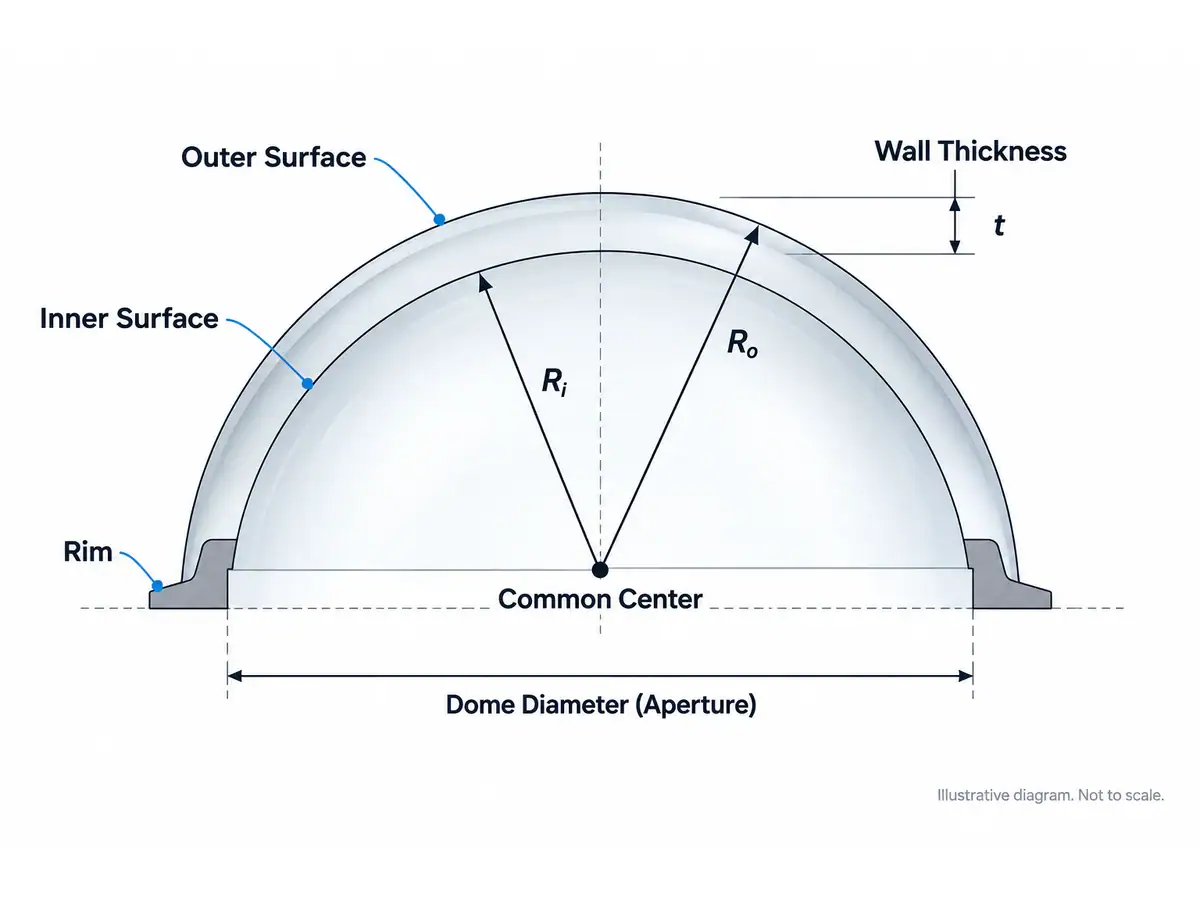
Sección transversal conceptual de cúpula óptica con superficies interior y exterior
Sección conceptual de cúpula óptica que muestra superficies interior y exterior y espesor de pared; no a escala.

02 — Verificar el material frente a la banda de operación

El germanio, el ZnS y la zafiro no son ventanas intercambiables para todos los sistemas infrarrojos. Su transmisión, opciones de recubrimiento y comportamiento ambiental difieren. Confirme el grado real y el requisito espectral con el diseñador óptico y el proveedor de materiales.

Evite seleccionar un material únicamente por sus propiedades mecánicas o una descripción general como “transparente al infrarrojo”. El requisito del sistema incluye la longitud de onda, la temperatura y la trayectoria óptica terminada. Un material disponible comercialmente no es automáticamente apropiado para la banda del detector prevista.

Elección del materialInformación necesaria para la revisión del procesoLo que debe seguir siendo específico de la aplicación
GermanioGrado, geometría del blanco y calidad de superficie requeridaBanda de operación, recubrimiento y condiciones térmicas
ZnSGrado exacto del material y forma de suministroRendimiento óptico y ruta de acabado calificada
ZafiroGrado, orientación del cristal donde se especifica y geometríaRequisito espectral y procesamiento sensible a la dirección

En Descripción general del equipo de óptica infrarroja proporciona una ruta a través de las operaciones disponibles. Debería respaldar, en lugar de reemplazar, la decisión del material óptico.

03 — Acceso de la herramienta en el rectificado de cúpulas infrarrojas

A medida que una superficie se vuelve más profunda, la holgura de la herramienta y las condiciones de contacto se vuelven más restrictivas. Verifique la envolvente de la herramienta, el acceso del husillo, la holgura de la fijación y la ruta de suministro de líquido durante el movimiento planificado. Un punto central al que se puede acceder no prueba el acceso al borde.

Utilice una revisión de geometría antes de comprometer material en la máquina. Incluya el diámetro de la herramienta, la geometría del portaherramientas y el material sobrante en las etapas intermedias. Puede ocurrir interferencia durante el desbaste, incluso si una herramienta libera la superficie terminada en un dibujo simplificado.

Para el rectificado de cúpulas infrarrojas, separe el rango de radio cotizado de la máquina de la profundidad y apertura utilizables de la pieza real. La sujeción de la pieza y el acceso pueden ser los factores limitantes, incluso cuando el radio nominal parece aceptable.

No asuma que la medición de sagita en línea cubre todos los requisitos de espesor de pared o concentricidad. Mide una característica definida en una configuración particular. Su relación con la pieza final debe demostrarse.

04 — Soporte de diseño para la sección de pared cambiante

Un blanco se vuelve menos rígido a medida que se elimina material. El soporte que es aceptable al principio de la ruta puede distorsionar o dañar la carcasa delgada posterior. Planifique cómo cambia el método de sujeción, si es necesario, a medida que se desarrolla la geometría.

Revise el área de contacto, la capa de unión o la fuerza de sujeción y las superficies utilizadas para la ubicación. Un punto de soporte localizado puede afectar la forma medida o mecanizada. La liberación del adhesivo y la limpieza también pertenecen al plan de proceso cuando se utiliza la unión.

En el rectificado de cúpulas infrarrojas, una buena medición en la fijación no es evidencia suficiente de la forma liberada. Inspeccione bajo la condición de soporte final especificada después de que la pieza se haya estabilizado. Registre la diferencia entre las mediciones en máquina y liberadas en lugar de combinarlas en un solo resultado.

Considere una fijación de prueba o una pieza de trabajo de sacrificio representativa cuando el acceso y la rigidez sean inciertos. Esto puede resolver el concepto de sujeción antes de que se utilice material óptico valioso para una prueba de acabado completa.
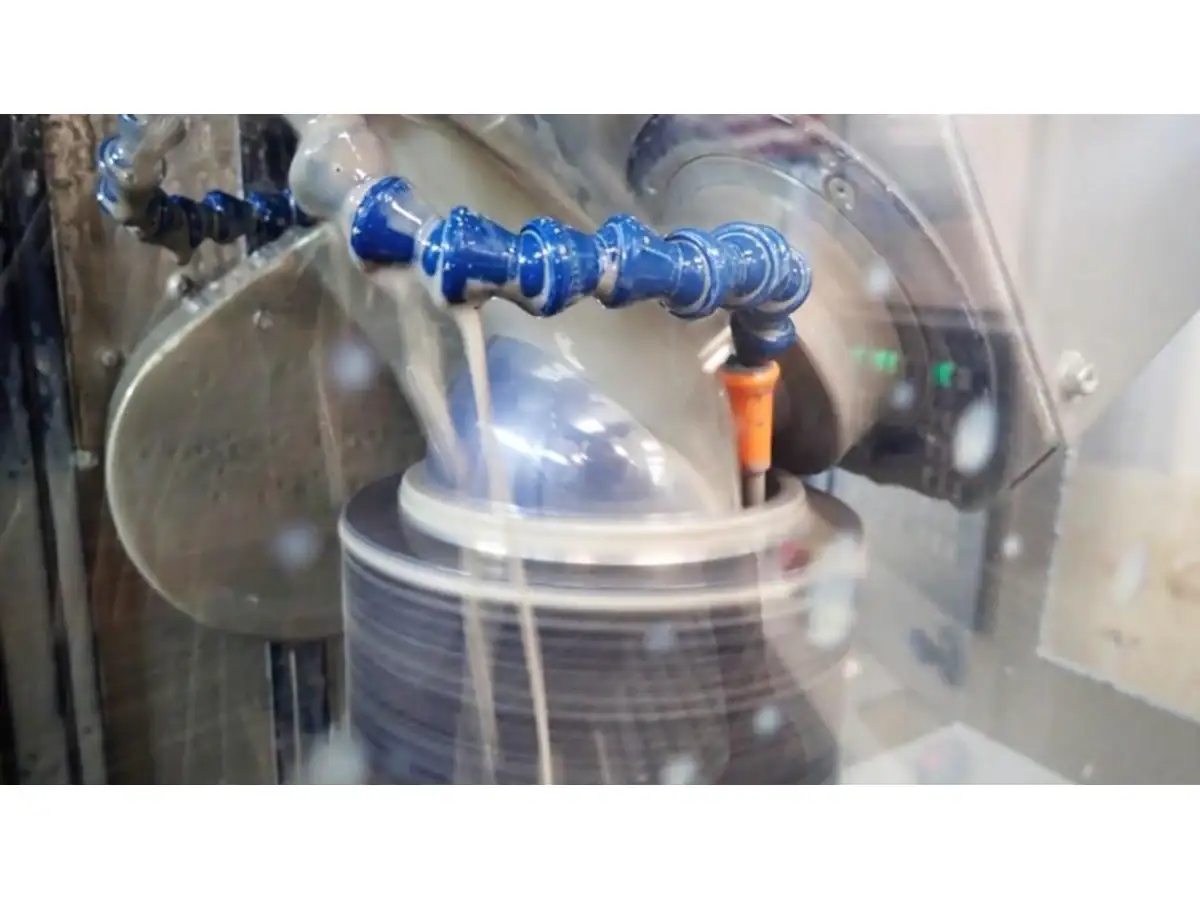
Pieza óptica curva soportada durante el procesamiento húmedo
Ejemplo de sujeción de pieza curva; no establece un proceso calificado para un material o máquina en particular.

05 — Controlar el error introducido por la segunda configuración

El procesamiento de las superficies interior y exterior a menudo implica un cambio de referencia o fijación. Cada transferencia puede introducir un error de alineación. El plan debe identificar qué características transportan la referencia de una operación a la siguiente.

Mida y conserve una referencia significativa antes de retirar el material de sujeción original. Si la referencia desaparece demasiado pronto, la siguiente estación puede tener que localizarse desde una superficie menos adecuada o depender de una suposición no verificada sobre la concentricidad.

Para el rectificado de cúpulas infrarrojas, registre tanto la alineación de la configuración como la relación terminada entre las superficies. Una fijación puede repetir su propia posición y, aun así, localizar la pieza incorrectamente. La repetibilidad y la corrección son requisitos diferentes.

Revise qué operación establece el borde y cuándo se convierte en una característica final. El acabado del borde puede cambiar una superficie de localización o revelar daños en el borde que afecten la siguiente etapa de sujeción.

06 — Crear un plan de inspección que cubra las regiones difíciles

Elegir métodos según la geometría, el acceso y la incertidumbre requerida. Un instrumento de contacto puede tener un alcance limitado; un método óptico puede requerir una configuración de visualización o prueba adecuada. Establecer la región de medición utilizable antes de cotizar un resultado de inspección completo.

Elemento de inspecciónDefinición requeridaSustituto incompleto común
Forma de la superficieForma de referencia, apertura y método de evaluaciónUn valor de radio solamente
Espesor de paredPosiciones, datum y método de mediciónUna lectura central
Relación de superficiesDefinición de alineación o concentricidadDos superficies que pasan independientemente
Condición del bordeLímite acabado y criterios de defectoAprobación visual general
Geometría liberadaCondición de soporte y estabilizaciónMedición mientras se sujeta en el dispositivo de mecanizado

Las pruebas de rectificado de cúpulas infrarrojas deben conservar perfiles o mapas brutos con identificación de la pieza. Los datos faltantes cerca de un borde pronunciado deben informarse como una limitación de cobertura. No debe reemplazarse por aceptación extrapolada sin un método acordado.
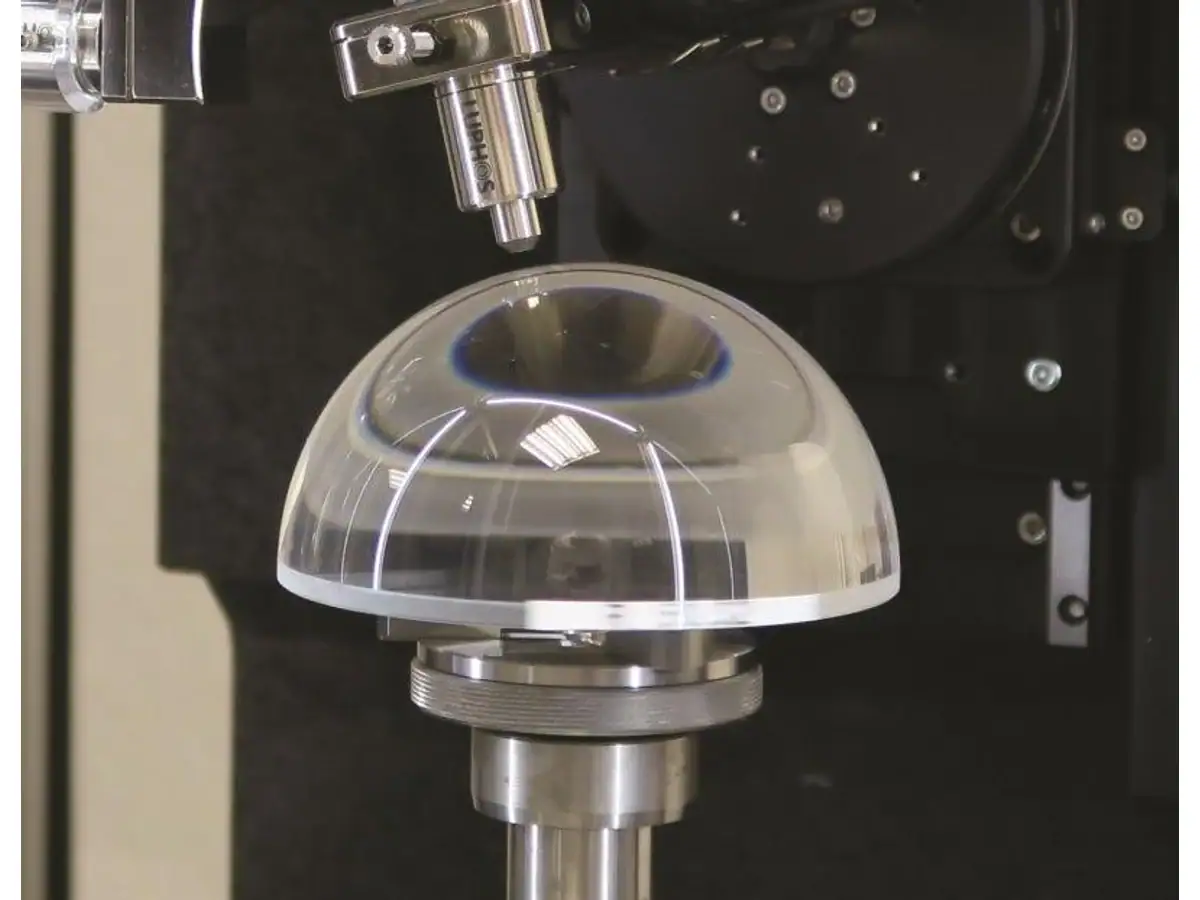
Cúpula transparente en una configuración de medición dimensional
Ejemplo de configuración de medición de cúpula. El método requerido debe establecer por separado la forma interior, la forma exterior y el espesor de la pared.

07 — Ajustar la máquina a la geometría demostrada

La Guía de equipos de rectificado óptico describe opciones de generación de superficies esféricas y planas, incluida la familia G-100 y G-250. Esas descripciones son un punto de partida para una revisión de geometría, no una prueba de capacidad de cúpula profunda en una carcasa no especificada.

En Discusión de equipos de rectificado de germanio puede ayudar a organizar preguntas específicas del material. Confirme el blanco, el dispositivo, la herramienta, la geometría intermedia y el método de inspección propuestos para el pedido real.

Para el rectificado de cúpulas infrarrojas, pida al proveedor que identifique lo que se ha demostrado y lo que aún requiere una prueba. Mantenga la preparación del blanco, la generación, el rectificado fino, el pulido y la inspección como elementos de alcance separados. Una consulta integrada solo es útil cuando cada etapa tiene una salida definida.

En Ruta de fabricación de imágenes térmicas proporciona el contexto más amplio del sistema civil sin reemplazar la calificación a nivel de componente.

Solicite un boceto de stock etapa por etapa que muestre la tolerancia de sujeción planificada y las regiones que permanecen accesibles para la inspección. Revíselo con los equipos de mecanizado y metrología. Esto es particularmente útil cuando el borde final también es una característica de localización, ya que quitarlo demasiado pronto puede comprometer la referencia necesaria para la segunda superficie.

08 — Calificar la pieza completa antes de la liberación del lote

Una prueba útil sigue al componente a través de ambas operaciones de superficie, la liberación, el acabado del borde y la inspección final acordada. Registre dónde queda material y dónde la reelaboración sería imposible. Una región delgada no se puede reparar puliendo más su superficie opuesta.

Incluya más de una sola muestra favorable al establecer la repetibilidad de la producción. Compare los efectos de la variación del material, la condición de la herramienta y la transferencia de configuración dentro del alcance de la prueba acordado. Defina qué cambios requieren revisión antes de que comience otro lote.

Envíe los dibujos interior y exterior, el requisito de espesor de pared, el grado del material, la banda operativa y la cantidad anual para una revisión de la aplicación. La primera decisión en el rectificado de cúpulas infrarrojas es si la geometría puede ser soportada, accedida y medida a través de toda la ruta. El tamaño nominal de la máquina es solo una parte de esa respuesta.

Ir arriba