
Máquina Centradora Óptica CNC EG-120L
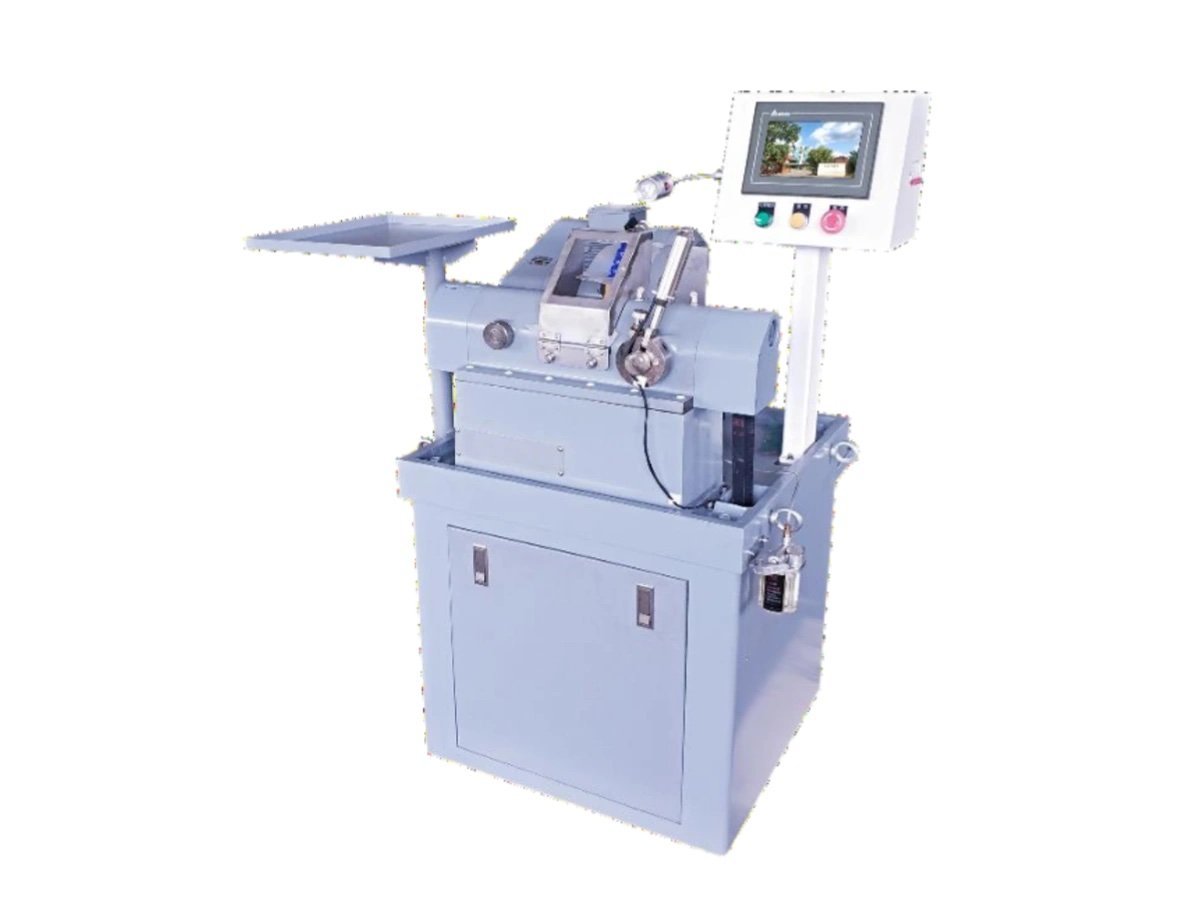
Una máquina de centrado óptico CNC horizontal que sujeta una lente entre dos mandriles de campana, la deja asentarse en su propio eje óptico y luego rectifica el diámetro exterior alineado con ese eje. Ø1,8–120 mm, dos ejes servo, completamente cerrada.
Lo que esta máquina produce, y lo que ocurre antes y después de ella
Para cuando una lente llega a esta máquina, ambas caras ya están terminadas. Los radios están generados, las superficies están pulidas y la pieza es ópticamente correcta, excepto por una cosa. Nadie le ha dicho aún a la lente dónde debe estar su borde. El disco en bruto se cortó redondo, pero ¿redondo respecto a qué? No respecto al eje óptico, porque el eje óptico está definido por las dos caras pulidas, y ninguna máquina anterior lo ha referenciado.
Ese es el trabajo de una máquina de centrado óptico CNC: encontrar la línea que une los dos centros de curvatura y luego rectificar el diámetro exterior concéntrico con ella. Después de este paso, el alojamiento del tubo y el eje óptico de la lente son la misma línea, que es el objetivo de todo el proceso.
Todo lo anterior está cubierto por la gama de máquinas rectificadoras de lentes ópticas y el rango de pulido. Todo lo posterior es el recubrimiento y el ensamblaje, que no fabricamos.
Las máquinas de generación y pulido deciden la forma de la lente. Una máquina de centrado óptico CNC decide dónde está la lente, en relación con el tubo en el que se enroscará finalmente.
¿Cómo encuentra una máquina de centrado óptico CNC el eje óptico?
No lo mide. Deja que la lente encuentre el eje por sí misma, utilizando nada más que dos bordes de campana, una sujeción ligera y la velocidad de giro adecuada.
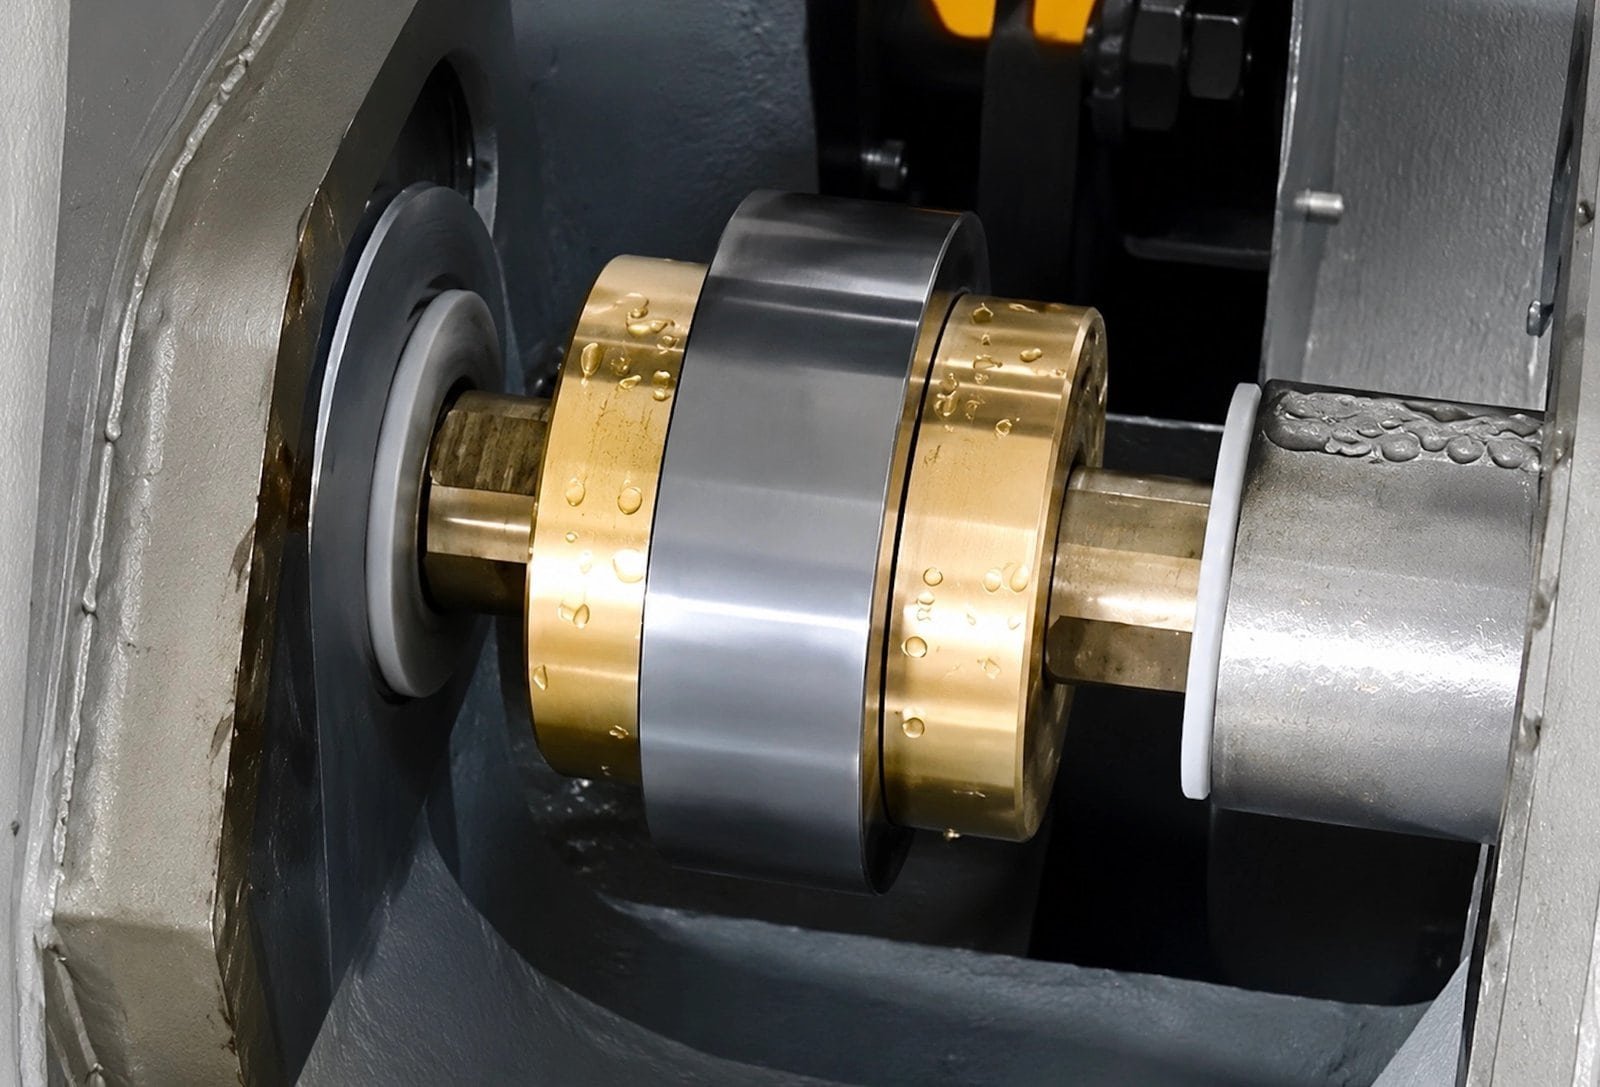
La lente se sujeta en un único husillo portador horizontal hecho de dos mitades. Ambas llevan una rosca M20 × 1 — a derechas en el extremo fijo, a izquierdas en el extremo móvil, de modo que la dirección de giro aprieta ambos mandriles en lugar de aflojar uno de ellos. Los mandriles en sí son campanas: conos huecos cortos cuyos bordes tocan la cara pulida en un círculo en lugar de en un punto.
Coloque una lente entre dos bordes de campana, sujétela ligeramente y gírela, y la pieza no se quedará donde la puso. Cada borde empuja sobre una superficie esférica, y la única posición en la que esos dos empujes se equilibran es aquella en la que la línea que une los dos centros de curvatura se alinea con el eje del husillo. En cualquier otro lugar hay un componente lateral, y la lente se desliza hasta que ese componente desaparece. Por eso el husillo portador en una máquina de centrado óptico CNC es ajustable en todo su rango en lugar de funcionar a una sola velocidad: el paso de alineación requiere velocidad, el corte requiere control.
- Alineación, en la parte superior del rango — fuerza de sujeción ligera, alta velocidad, la pieza libre para migrar sobre los bordes hasta que el descentramiento desaparezca
- Rectificado, en el extremo inferior — la sujeción se aprieta fuertemente, la lente está ahora bloqueada en su propio eje óptico y la muela entra
- Husillo portador 0–300 rpm, libremente ajustable — diferentes vidrios, pesos y tamaños de campana se asientan a diferentes velocidades, y el par adecuado se encuentra con piezas de prueba
- Par del husillo portador, 8 N·m — suficiente para mantener una pieza sujeta contra la profundidad de corte completa sin que el mandril resbale
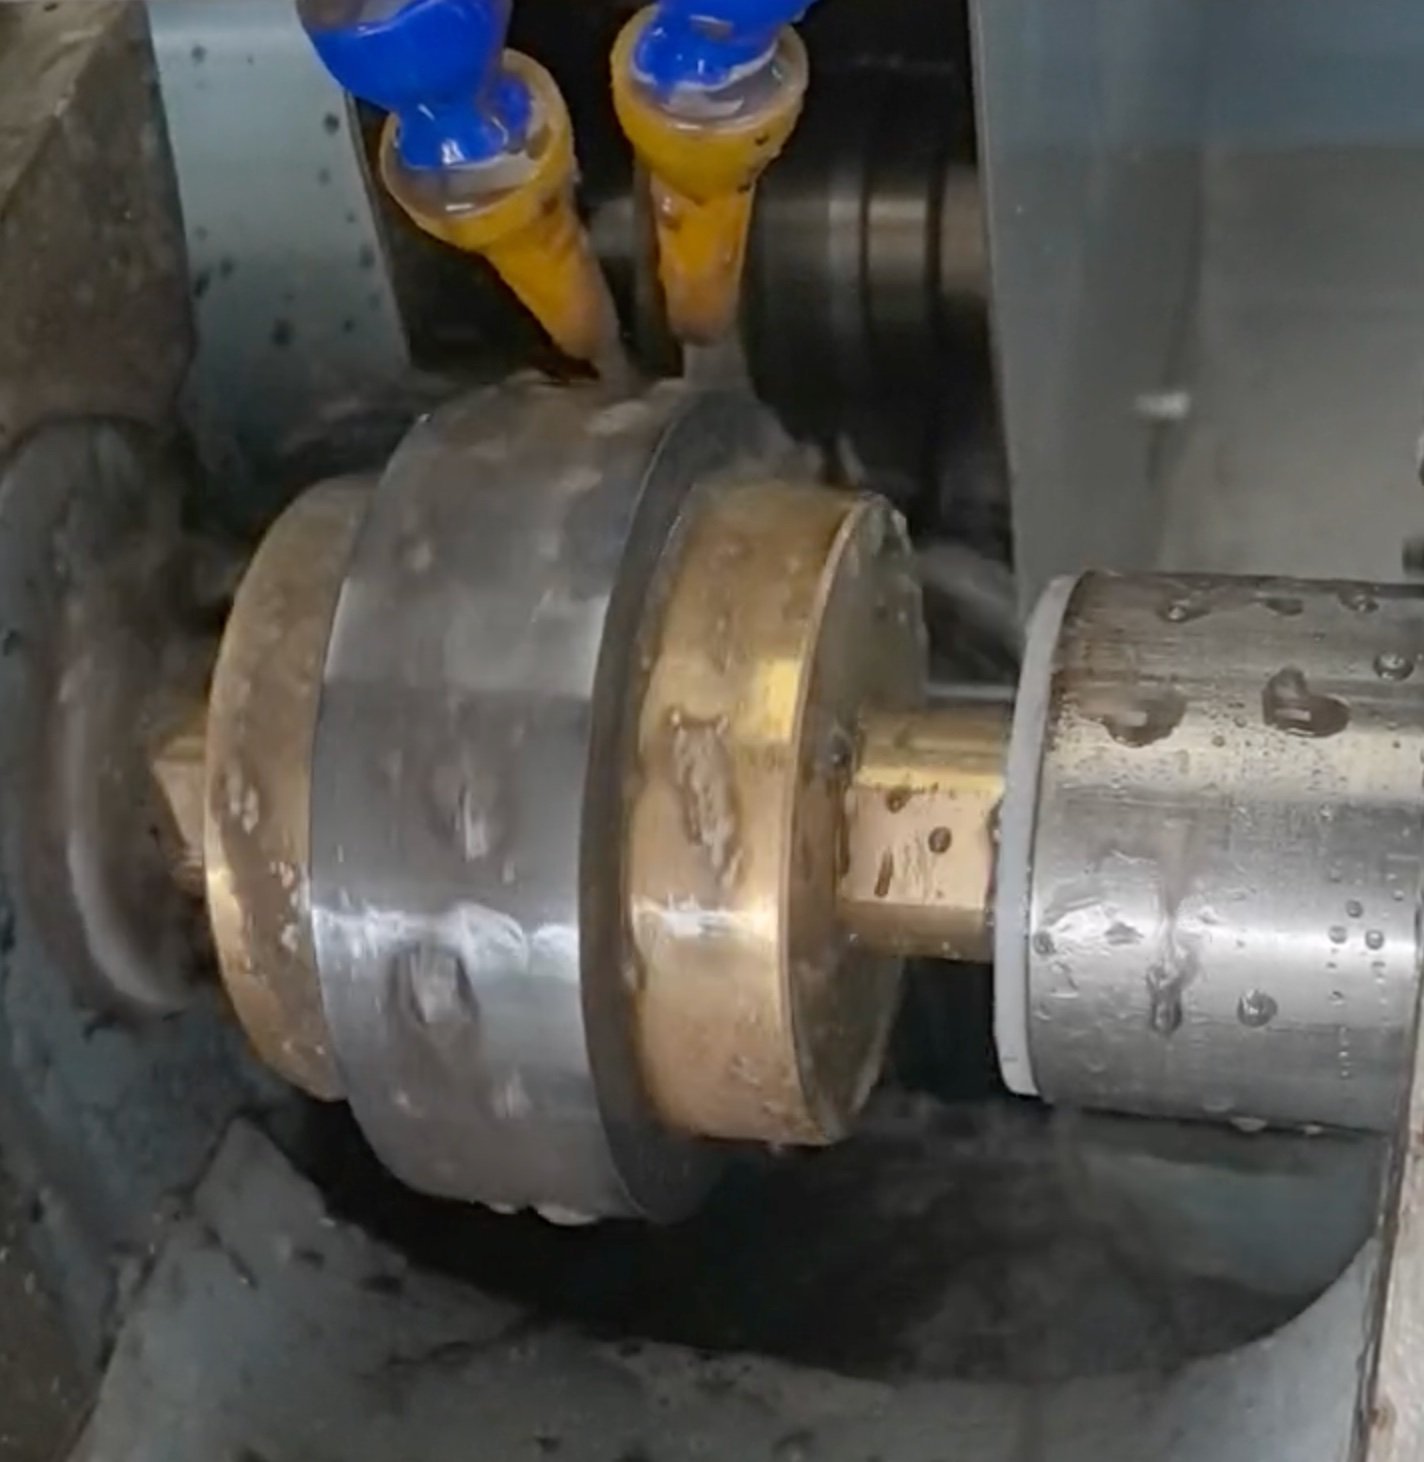
La muela de diamante gira a 3.500 rpm en su propio husillo, montado en la parte trasera de la máquina, y avanza bajo control servo. Debido a que la pieza gira lentamente en ese momento y la muela gira rápidamente, el borde se genera en lugar de rasparse, lo que reduce las roturas en el lado de salida.
Los mandriles de campana no son accesorios, son herramientas. El diámetro de la campana debe adaptarse al diámetro de la lente y sus radios, así que díganos el rango de elementos que maneja y especificaremos el juego con la cotización.
Cuatro cosas que los ejes servo deciden para el operario
Ambos ejes lineales de esta máquina de centrado óptico CNC son accionados por servo sobre guías lineales, cada uno con una repetibilidad de 0,003 mm. Eso es lo que convierte un conjunto de ajustes manuales en números introducidos en una pantalla.
Profundidad de corte constante, establecida como un número
En lugar de girar la muela hasta detenerla y tomar lo que quede, una máquina de centrado óptico CNC de esta clase elimina el borde a una profundidad de corte que usted establece digitalmente y que luego mantiene. El diámetro resulta constante de la primera a la última pieza, y la superficie rectificada permanece fina y uniforme.
Control multietapa sobre el refrentado y el chaflán
Toda la secuencia — desbaste, acabado, luego el chaflán en cada lado — se ejecuta como etapas controladas por separado en lugar de una sola pasada. El calor en el vidrio disminuye, y con él los dos defectos que importan aquí: quemadura superficial y astillado del borde.
Vida útil de la muela medida en meses, no en semanas
Un avance servo nunca carga la muela más de lo que dice el programa, por lo que la capa de diamante se desgasta uniformemente. Esto es más notable en zafiro y otros materiales superduros, donde una muela sobrecargada se pule en un turno.
La protección se eleva y desciende por sí sola
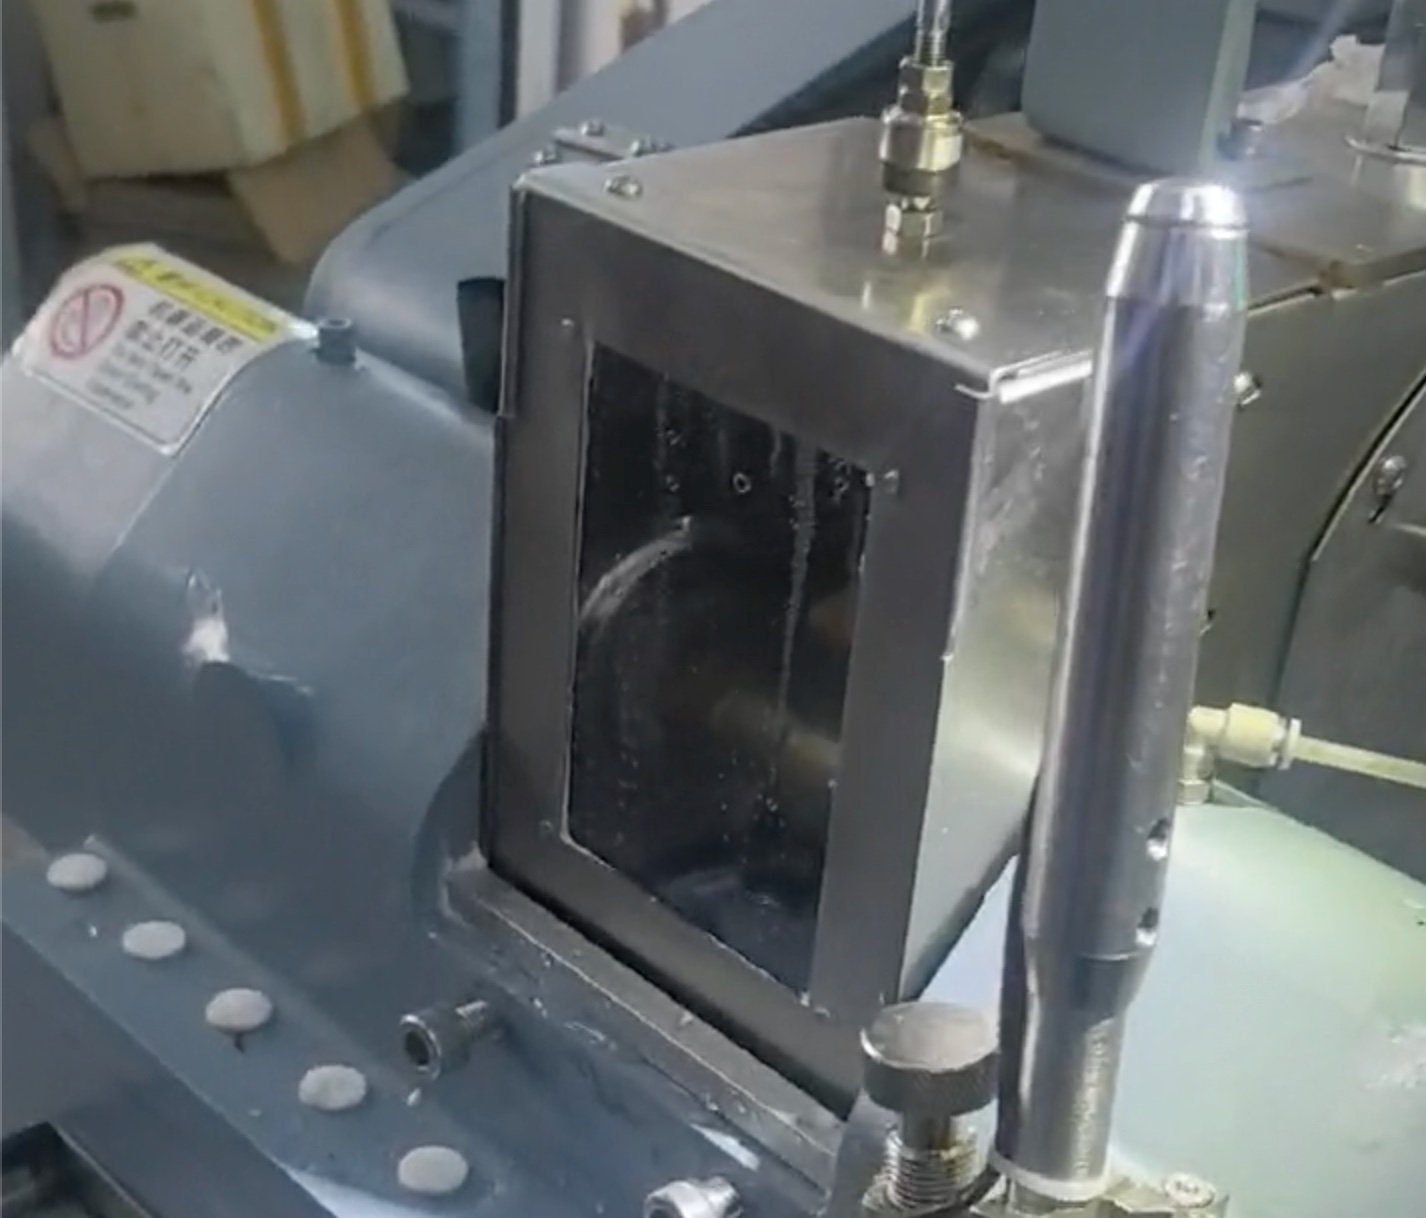
La carcasa está accionada positivamente, no equilibrada por resorte, por lo que no puede abrirse por vibración ni caer cuando hay una mano dentro. El motor se encuentra en la parte trasera detrás de la carcasa, lo que también evita la niebla de refrigerante.
Qué ocurre en los diez segundos posteriores al cierre de la protección
Diez segundos es el ciclo más corto indicado para esta máquina centradoras ópticas CNC; la cifra real es la que usted ajuste para la pieza que tenga delante, ya que cada etapa a continuación es un parámetro configurable y no un tiempo de espera fijo. Las piezas finas y los diámetros pequeños se procesan cerca del límite inferior de ese rango, el zafiro grueso cerca del superior.
| Elemento | Movimiento | Lo que controla |
|---|---|---|
| Husillo portapiezas | Rotación, 0-300 rpm | Autoalineación, luego la velocidad de la pieza durante el corte |
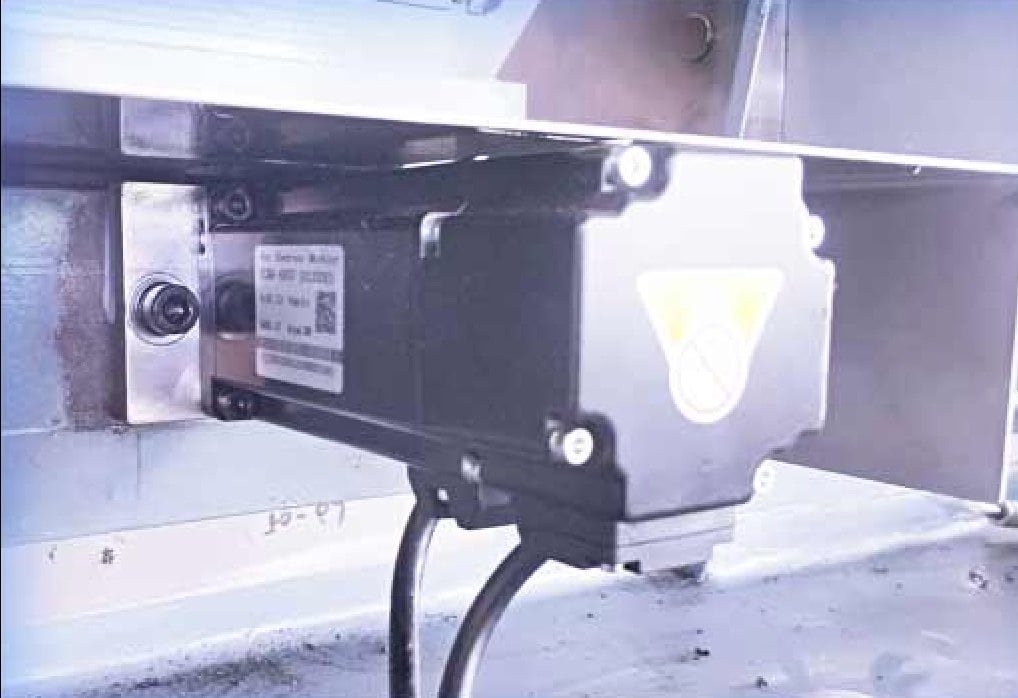
| Carro del husillo portapiezas | Avance servo, 400 W | Dónde trabaja la muela en el canto — diámetro y ambos chaflanes |
| Husillo de la muela | Rotación, 3.500 rpm | Velocidad de corte en el borde de diamante |
| Carro del husillo de la muela | Avance servo, 400 W | Profundidad de corte por etapa, mantenida constante |
| Clamp | Dos niveles de fuerza | Libre para migrar, luego bloqueado |
| Refrigerante | Circulante, bomba de 90 W | Limpia el corte y mantiene el vidrio refrigerado |
La precisión de centrado en una máquina de este tipo es una capacidad de ajuste, no una medición por pieza. El operario la establece con un centróscopo en las primeras piezas de un lote y la máquina la repite; no hay lectura de calibre en bucle cerrado de cada elemento. Si su procedimiento de aceptación requiere una cifra registrada para cada pieza, indíquelo antes de realizar el pedido; cambia lo que debería comprar.
¿Qué materiales y tamaños de pieza puede manejar?
| Artículo | Capacidad |
|---|---|
| Operaciones | Rectificado de diámetro exterior concéntrico al eje óptico, más chaflanado, en una sola sujeción |
| Diámetro de lente | Ø1,8 – Ø120 mm |
| Espesor de la pieza | Menos de 40 mm recomendado |
| Piezas por ciclo | 1 — husillo único, elemento único |
| Materiales | Vidrio óptico, zafiro y otros sustratos superduros; los elementos anchos y de gran formato están específicamente incluidos |
| Duración del ciclo | A partir de 10 s, luego a la configuración del operario |
| Muela | Diamante, Ø160 × 30H7 × 30T, espesor de trabajo de 8–30 mm |
| Control de velocidad de la muela | Fijo en 3.500 rpm de serie; variador de frecuencia disponible como opción |
| Rectificado del plato | Corrector de fijación opcional para rectificar las campanas in situ |
Dado que la pieza se localiza por sus propias caras pulidas en lugar de por una fijación, el material importa menos aquí que en etapas anteriores — lo que decide el resultado en una máquina centradoras ópticas CNC son los radios, la apertura útil y la tolerancia de diámetro de su plano. Si el plano está acotado al marco ISO 10110, envíelo con la consulta y le indicaremos qué juego de campanas necesita el trabajo.
Especificaciones técnicas
Cada cifra a continuación es estándar en esta máquina centradoras ópticas CNC. Para elementos superiores a Ø120 mm, el mismo principio se construye a mayor escala como la EG-185L.
| Número de husillos | 1 eje |
| Rango de diámetro de lente | Ø1,8 – Ø120 mm (se recomienda un espesor inferior a 40 mm) |
| Tiempo de trabajo por pieza | A partir de 10 s, ajuste por usuario |
| Rosca del husillo portador | M20 × 1 — Extremo fijo RH, extremo móvil LH |
| Velocidad del husillo portador | 0 – 300 rpm, libremente configurable |
| Motor rotativo del husillo portapiezas | 8 N·m |
| Motor de avance del husillo portapinzas | Servomotor de 400 W |
| Repetibilidad del avance del husillo portapinzas | 0,003 mm |
| Velocidad del husillo de la muela | 500 rpm |
| Motor del husillo de la muela | 750 W |
| Motor de avance de la muela | Servomotor de 400 W |
| Repetibilidad de avance de la muela | 0,003 mm |
| Muela de diamante | Ø160 × 30H7 × 30T (espesor de 8 – 30 mm) |
| Correa de transmisión de la muela | Poli-V de 6 nervios, PJ686 |
| Bomba de refrigerante | 90 W |
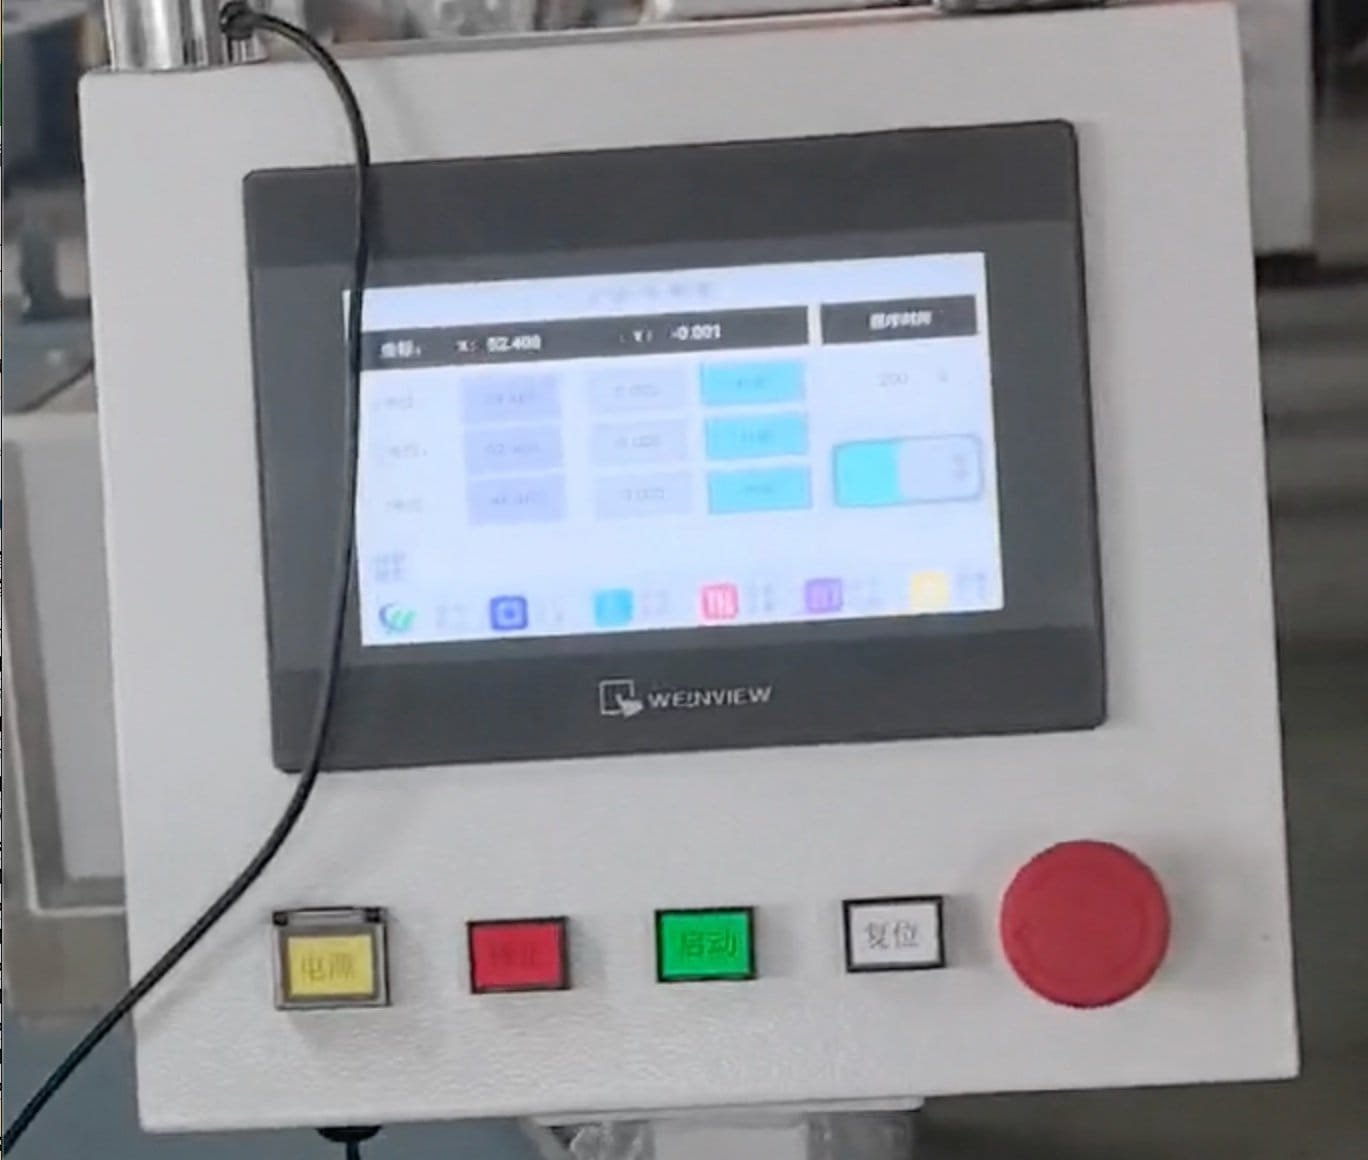
| Control | PLC con pantalla táctil de 7″ |
| Dimensiones generales (L × A × H) | 1000 × 1000 × 1500 mm |
| Peso total | aprox. 500 kg |
Opciones
| Option | Qué hace |
|---|---|
| Variador de frecuencia (VFD) para el husillo de la muela | Hace que la velocidad de la muela sea variable en lugar de fija; útil cuando una máquina tiene que cubrir tanto vidrio crown blando como zafiro |
| Corrector de fijación | Centra los mandriles de campana in situ, de modo que un borde desgastado se rectifica en lugar de reemplazarse |
Componentes principales
Las marcas se indican como referencia. Se pueden montar componentes equivalentes del mismo grado o de grado superior; el rendimiento indicado se mantiene en todos los casos.
| Component | Marca / estándar |
|---|---|
| PLC y HMI | Marca PLC premium, pantalla táctil a color de 7″ |
| Servomotores y variadores | Marca de servomotor premium |
| Rodamientos del husillo de la muela | Rodamientos de contacto angular, clase P4, par acoplado |
| Guías lineales | Marca premium de movimiento lineal |
| Contactores y componentes eléctricos | Marca premium de control industrial |
| Accionamiento de la muela | Correa poli-V de 6 nervios |
Montajes principales y para qué sirve cada uno
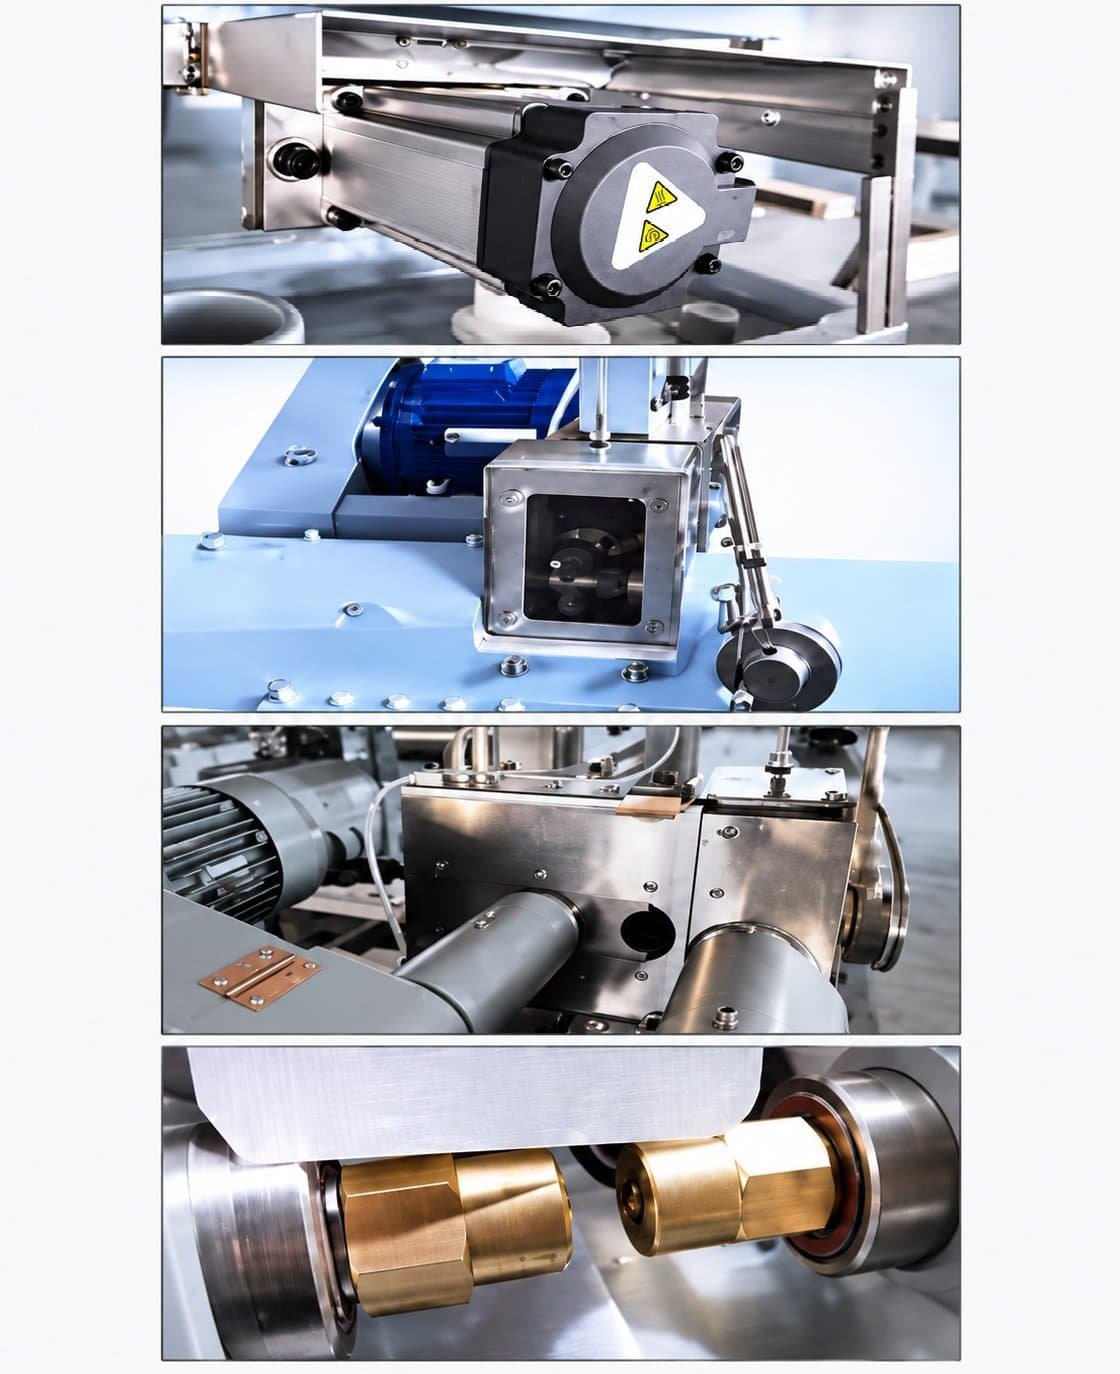
Siete grupos componen esta máquina centradoras óptica CNC. Si algo necesita atención en el taller, este es el vocabulario que compartirán su operario y nuestro ingeniero de servicio.
| Montaje | Function |
|---|---|
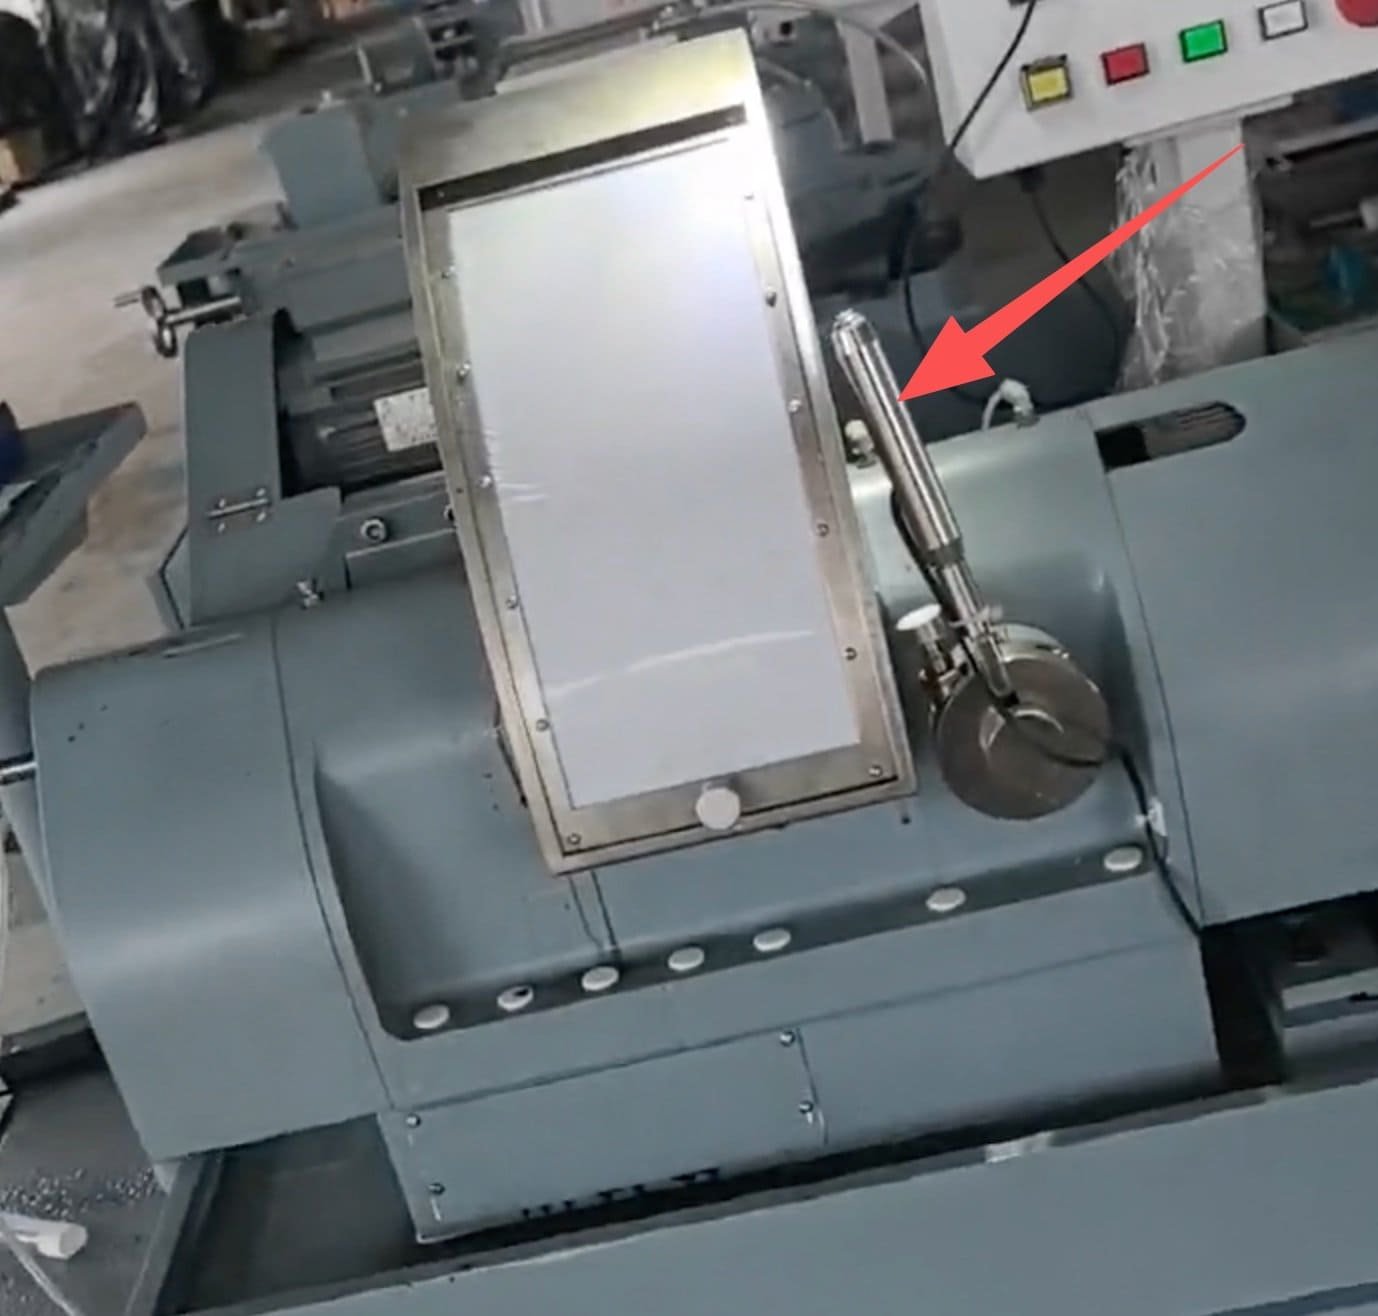
| Grupo husillo portapinzas | Husillo de dos piezas con portapinzas, roscados a derecha e izquierda, que cubren las bandas de velocidad de alineación y rectificado |
| Carro de avance del portapinzas | Servo de 400 W sobre guías lineales que posiciona la pieza a lo largo de la muela para diámetros y chaflanes |
| Cabezal de la muela | Muela de diamante, husillo de 3.500 rpm sobre un par de rodamientos P4 acoplados, motor montado en la parte trasera |
| Carro de avance de la muela | Servo de 400 W que controla la profundidad de corte, repetible hasta 0,003 mm |
| Protección cerrada | Cerramiento completo con elevación accionada positivamente, que contiene la neblina de refrigerante y las virutas de vidrio |
| Sistema de refrigeración | Suministro circulante de 90 W con el depósito en la base de la máquina |
| Grupo de control | PLC, pantalla táctil de 7″ y una manija de operación integrada, con el armario en la base |
¿Cuándo debería elegir una máquina diferente?
Cuatro máquinas de nuestra gama sujetan una lente entre portapinzas y rectifican su borde, y las cuatro asientan la pieza en su propio eje óptico antes de cortar. Lo que diferencia a una máquina centradoras óptica CNC de una canteadora de perfiles no es cómo encuentra el eje, sino el rango de tamaño que admite, qué define el contorno acabado y quién coloca la pieza en el portapinzas. Comprar una de esas tres de forma incorrecta es una forma cara de descubrirlo.
- Piezas por encima de Ø120 mm — vaya a la Máquina centradoras óptica grande EG-185L, que cubre Ø50–185 mm y añade un microajuste cónico para bordes largos
- Contornos no redondos — escuadras, formas de D, cubiertas de vidrio, cualquier cosa copiada de un patrón pertenece a la máquina de rectificado de cantos de perfil EG-80 o su versión automática, la Auto-EG-80. Centran la pieza exactamente como esta máquina, y luego dejan que un patrón copiador decida la forma; esta máquina la acaba redonda
- Carga que usted nunca toca — la Auto-EG-80 coloca cada lente en el portapinzas con un cabezal de recogida y colocación. Aquí un operario carga cada pieza, lo cual es adecuado para diámetros inferiores a Ø120 mm y tiradas cortas
- Bordes pulidos en paneles planos 2D y 2.5D — eso es pulido periférico, realizado en la EP-220C, no aquí
- Brutos sin pulir — todavía no hay eje óptico que encontrar. Primero pula ambas caras
No para vidrio arquitectónico o decorativo, y no para laboratorios de Rx oftálmicos — este es equipo de producción para elementos ópticos de precisión, no para el canteado de lentes de gafas.
Si todavía está calculando qué etapa de la línea le falta realmente, la resumen de canteado y centrado compara todas estas máquinas lado a lado.
Servicios, entorno y seguridad
El suministro eléctrico, el aire comprimido, el refrigerante, la carga del suelo y las condiciones ambientales en las que funcionará la máquina se confirman con nosotros para cada pedido, junto con las medidas de seguridad y protección que se suministran con ella. Estas cifras dependen de la tensión y la frecuencia de su sitio, del material que esté procesando y del mercado de destino, por lo que no publicamos un único conjunto de ellas aquí.
Envíenos las condiciones del sitio con su consulta y le devolveremos los requisitos de servicios y ambientales por escrito, antes de realizar el pedido.
En una máquina centradoras óptica CNC, la muela de diamante y los portapinzas son elementos de proceso, elegidos según el material, el rango de diámetro y los radios que se utilizan. Se cotizan por separado de la máquina.
¿Qué ocurre después de instalar la máquina?
Los mismos términos se aplican a cada máquina que enviamos, a cualquier parte del mundo a la que vaya.
| Período de garantía | 12 meses a partir de la aceptación final |
| Respuesta durante la garantía | Respuesta en 8 horas · solución propuesta en 24 horas · problema resuelto en 48 horas, incluyendo la adquisición, instalación y puesta en marcha de las piezas |
| Fuera de garantía | Servicio y repuestos disponibles durante la vida útil de la máquina; los daños por mal uso o funcionamiento anormal se facturarán |
| Certificación | CE |
Las especificaciones están sujetas a cambios como resultado de la mejora continua del diseño. Pueden producirse diferencias menores en ciertas partes. Para una especificación vinculante, consulte la confirmación del pedido.
Vea la máquina en funcionamiento
El paso de autoalineación en la parte superior de la banda de velocidad, y un ciclo completo en un monóculo de vidrio óptico. Observe cómo se asienta la pieza antes de que la sujeción se aplique firmemente: ese medio segundo es lo que realmente vende una máquina centradoras óptica CNC.
02 — Centrado y rectificado de canto de lentes de germanio (demostración)
Envíe un dibujo y algunas piezas en bruto
Una máquina centradoras óptica CNC es fácil de especificar incorrectamente a partir de una hoja de datos, porque el número que decide el trabajo no está en la hoja de datos, sino en el juego de portapinzas. Envíenos un dibujo de un elemento con el diámetro, ambos radios, el espesor central y la tolerancia de centración que debe mantener, junto con algunas piezas pulidas suyas.
Las ejecutamos, las devolvemos y enviamos la hoja de proceso con la cotización. La prueba de funcionamiento en sí es gratuita; usted cubre el transporte de los blancos. Las cotizaciones son FOB por defecto, con CNF y DDP disponibles bajo petición.
Garantía de 12 meses · prueba de funcionamiento gratuita en sus propios blancos
Los clientes de óptica incluyen Óptica Edmund y Coherente
Equipos y lecturas relacionadas:
- Máquina de centrar ópticas grande EG-185L — el mismo principio para elementos de Ø50–185 mm
- Gama de máquinas de canteado y centrado — las cuatro máquinas comparadas
- Rectificadora automática de perfiles de lentes Auto-EG-80 — para contornos con forma
- Línea de fabricación de lentes ópticas — cómo se conectan las seis estaciones
- Gama completa de equipos