
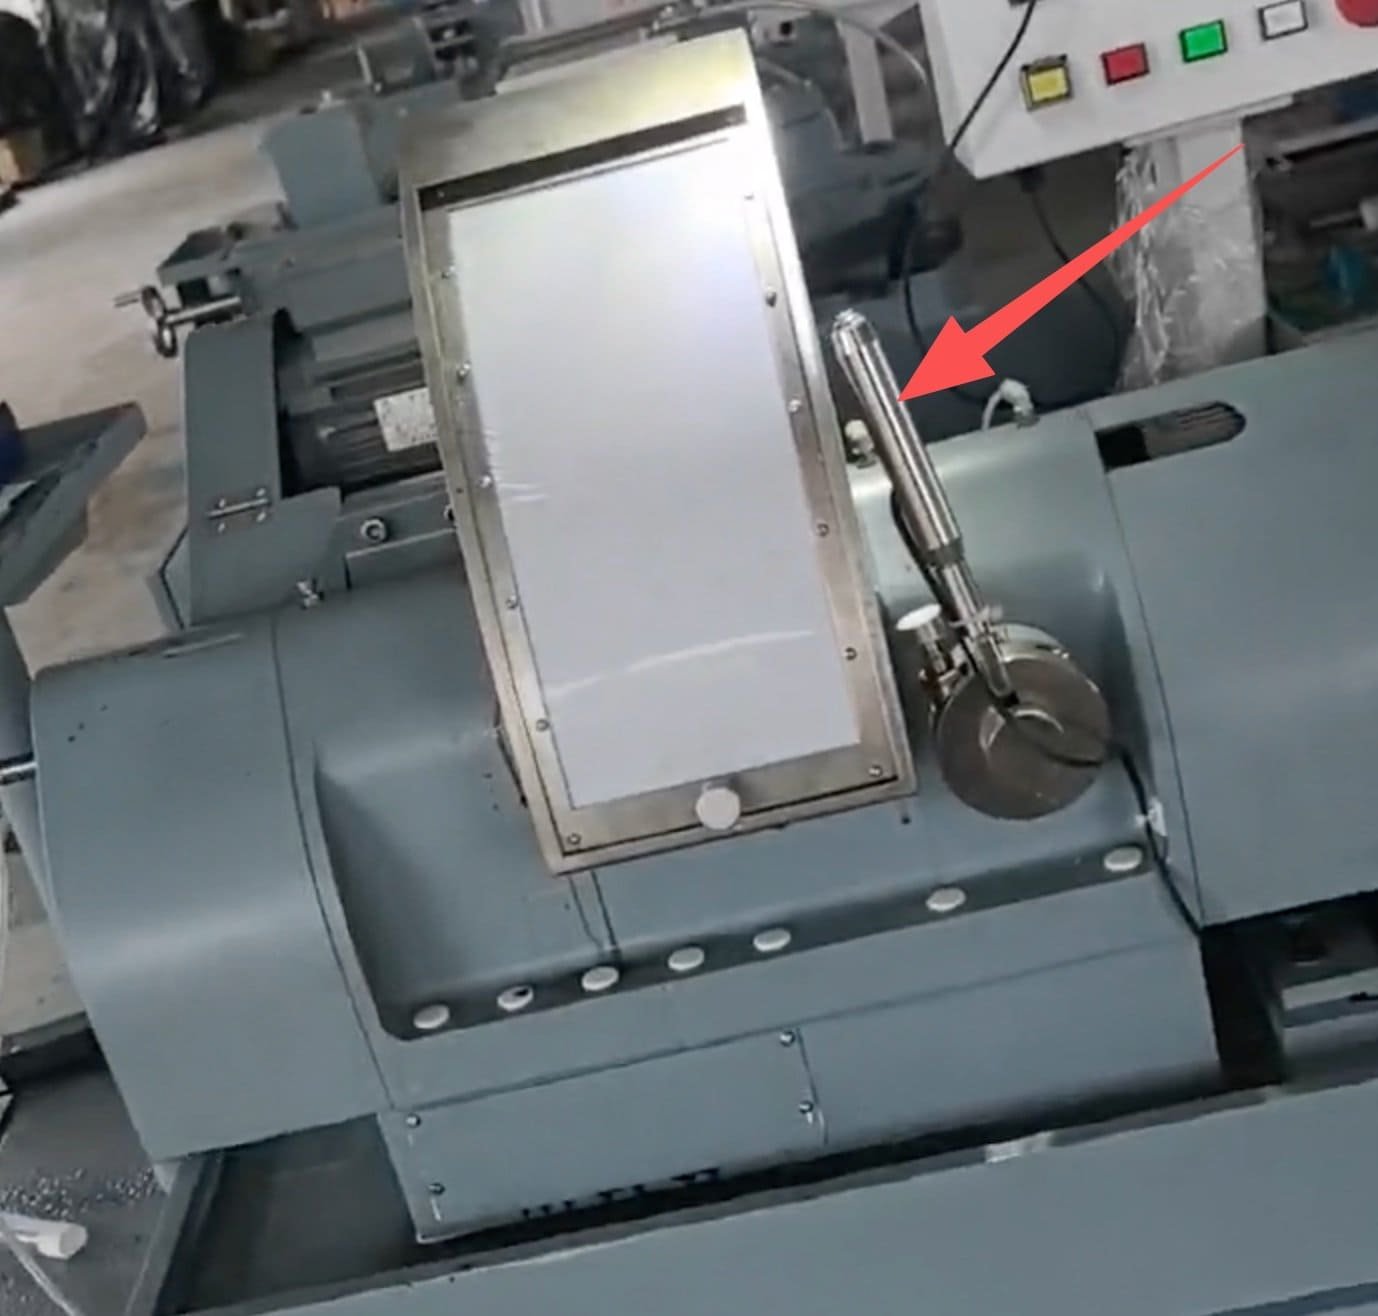
Оптический центровальный станок с ЧПУ EG-120L
Горизонтальный Оптический центрирующий станок с ЧПУ который зажимает линзу между двумя цанговыми патронами, позволяет ей установиться по собственной оптической оси, а затем шлифует наружный диаметр точно по этой оси. Ø1,8–120 мм, два сервопривода, полностью закрытый корпус.
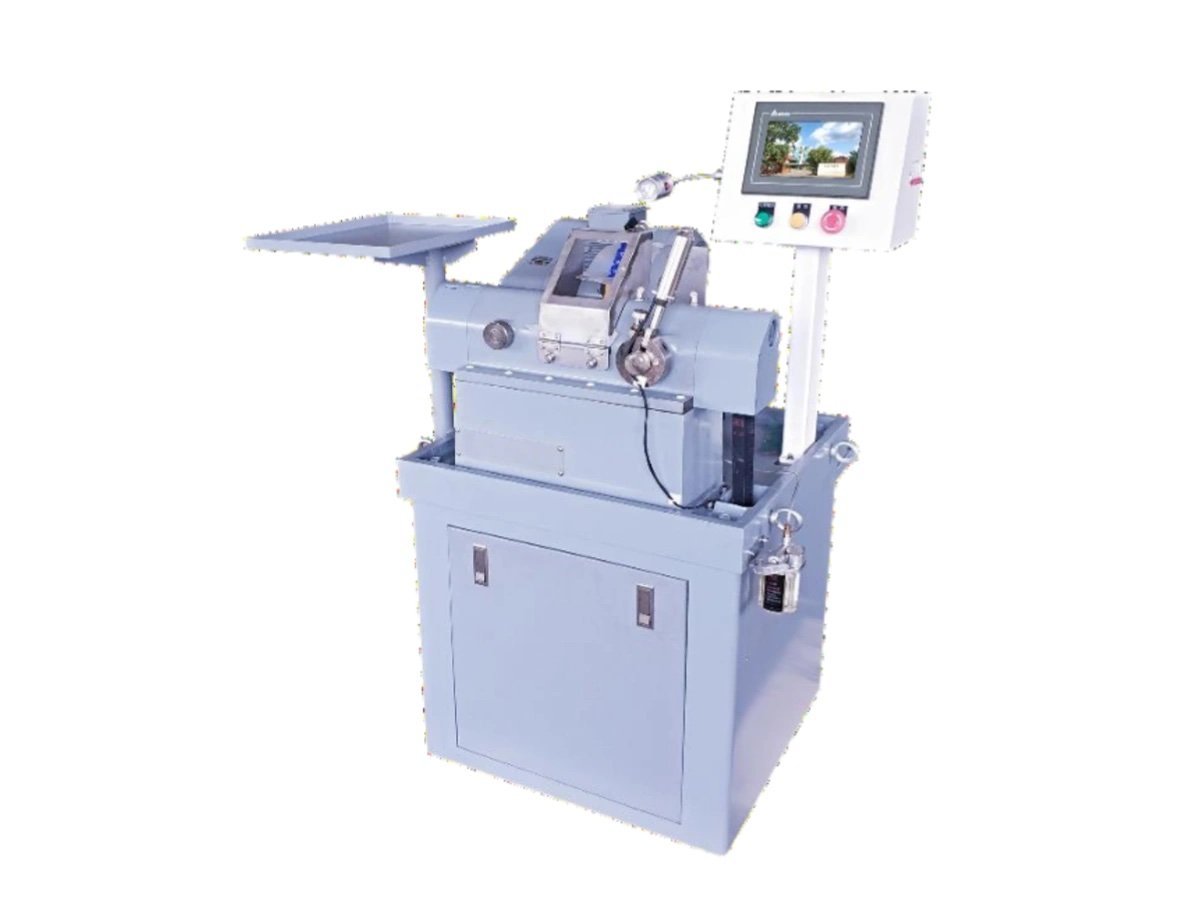
Что производит этот станок, и что происходит до и после него
К тому времени, когда линза попадает на этот станок, обе ее поверхности уже готовы. Радиусы сгенерированы, поверхности отполированы, и деталь оптически корректна — за одним исключением. Никто еще не указал линзе, где должен быть ее край. Заготовка была распилена по кругу, но по кругу относительно чего? Не относительно оптической оси, поскольку оптическая ось определяется двумя отполированными поверхностями, и ни один предыдущий станок не ссылался на нее.
В этом и заключается задача оптического центрирующего станка с ЧПУ: найти линию, соединяющую два центра кривизны, а затем шлифовать наружный диаметр концентрично ей. После этого шага оправа оправы и оптическая ось линзы представляют собой одну и ту же линию, что и является целью всего процесса.
Все, что находится выше по технологической цепочке, охватывается ассортиментом станков для шлифовки оптических линз и диапазон полировки. Все, что находится ниже по технологической цепочке, — это нанесение покрытий и сборка, которыми мы не занимаемся.
Станок для генерации и полировки определяет форму линзы. Оптический центрирующий станок с ЧПУ определяет положение линзы — относительно корпуса, в который она в конечном итоге будет ввинчена.
Как оптический центрирующий станок с ЧПУ находит оптическую ось?
Он ее не измеряет. Он позволяет линзе самой найти ось, используя только два ободка конуса, легкий зажим и правильную скорость вращения шпинделя.
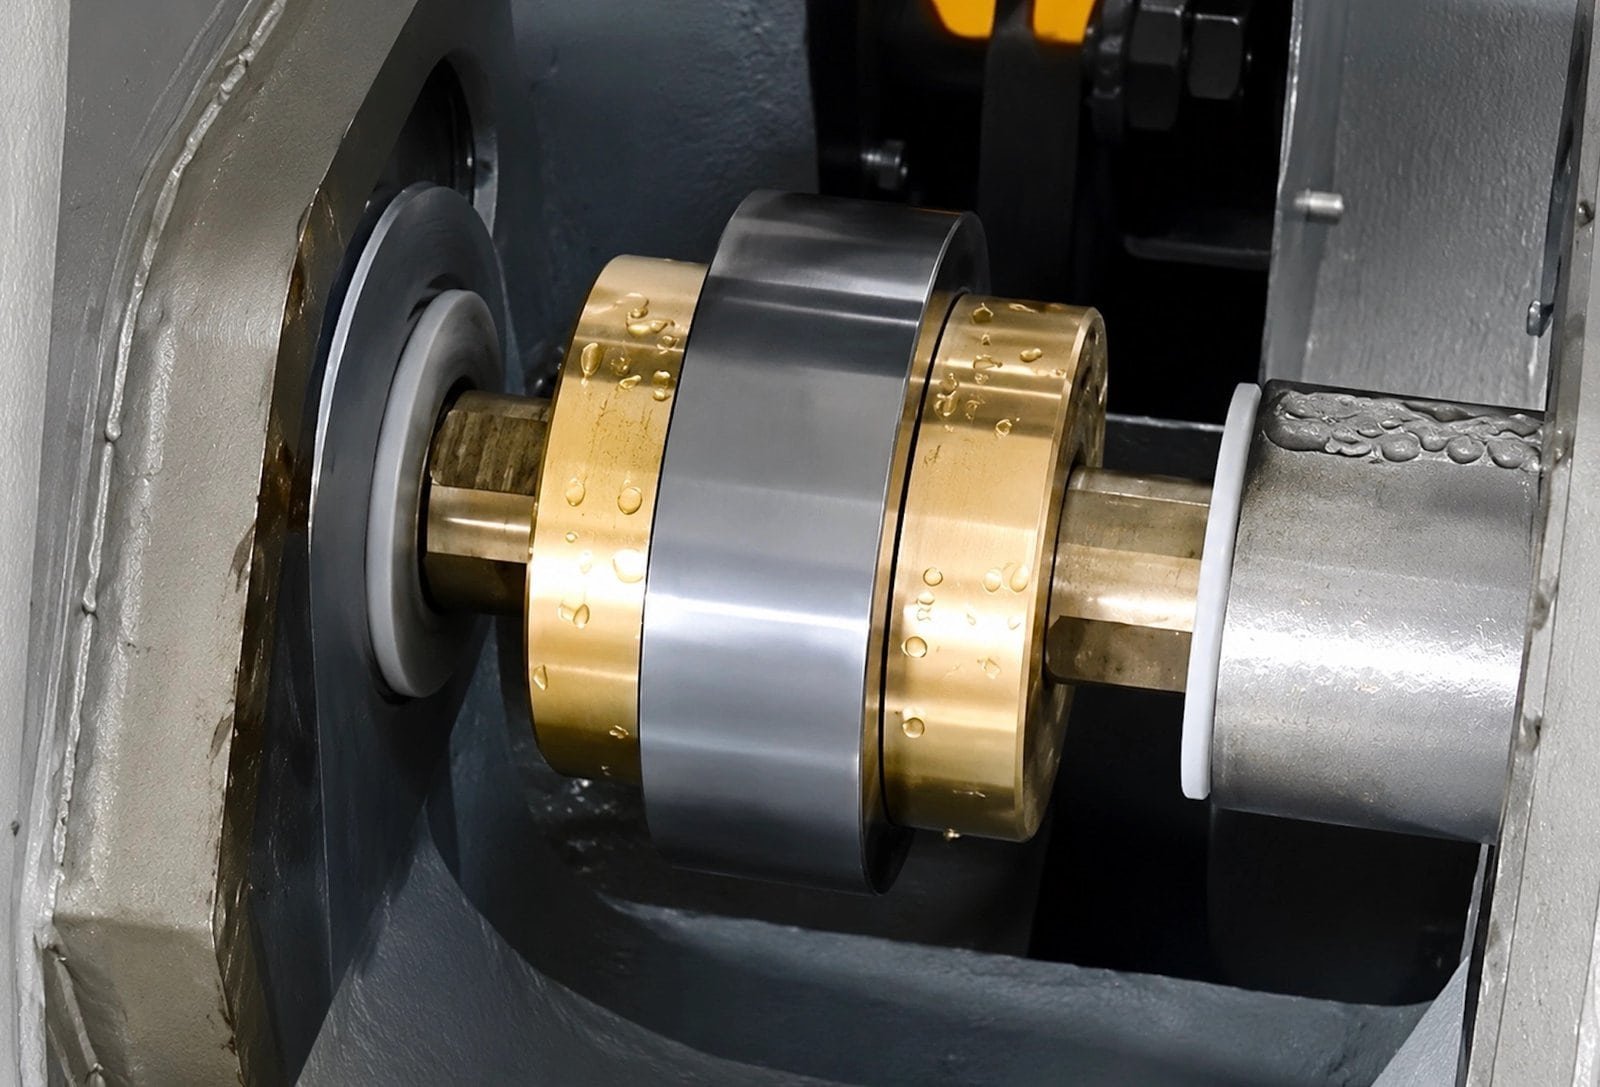
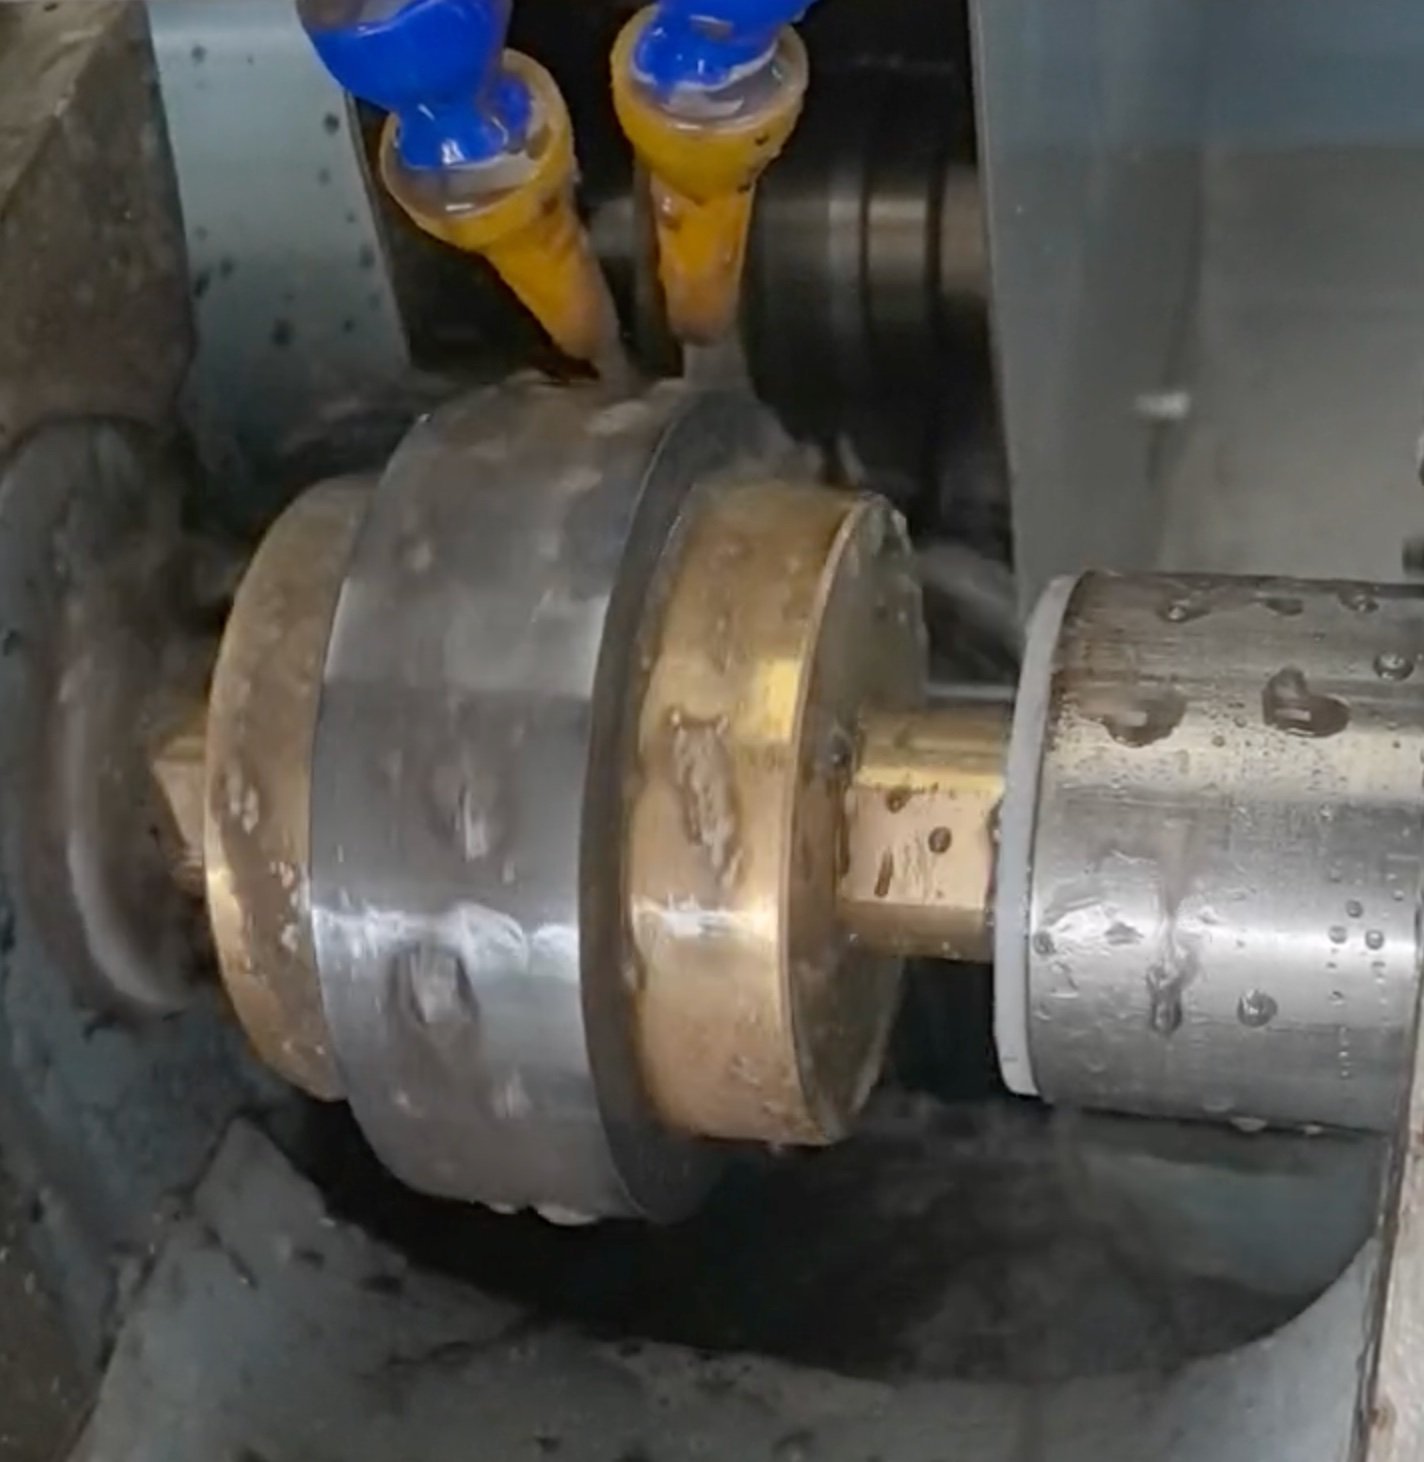
Линза удерживается на одном горизонтальном шпинделе, состоящем из двух половин. Обе несут резьбу M20 × 1 — правую на неподвижном конце, левую на подвижном конце, так что направление вращения затягивает оба патрона, а не откручивает один из них. Сами патроны представляют собой конусы: короткие полые конусы, ободки которых касаются полированной поверхности по кругу, а не в точке.
Установите линзу между двумя ободками цангового патрона, слегка зажмите ее и раскрутите, и деталь не останется там, где вы ее поместили. Каждый ободок давит на сферическую поверхность, и единственное положение, в котором эти два давления уравновешиваются, — это положение, когда линия, соединяющая два центра кривизны, лежит вдоль оси шпинделя. В любом другом месте возникает боковая составляющая, и линза скользит до тех пор, пока эта составляющая не исчезнет. Вот почему шпиндель держателя на станке для центрирования оптических деталей с ЧПУ настраивается в полном диапазоне, а не работает на одной скорости: этап выравнивания требует скорости, резка требует контроля.
- Выравнивание, в верхней части диапазона — низкое усилие зажима, высокая скорость, деталь свободно перемещается по ободкам до тех пор, пока биение не исчезнет
- Шлифование, в нижней части диапазона — зажим становится сильным, линза теперь зафиксирована по собственной оптической оси, и круг подается
- Шпиндель держателя 0–300 об/мин, свободно настраиваемый — разные стекла, веса и размеры ободков оседают на разных скоростях, и правильная пара находится путем пробных деталей
- Крутящий момент шпинделя, 8 Н·м — достаточно, чтобы удерживать зажатую деталь при полной глубине резания без проскальзывания патрона
Алмазный круг вращается со скоростью 3500 об/мин на своем собственном шпинделе, установленном в задней части станка, и подается под управлением сервопривода. Поскольку деталь в этот момент вращается медленно, а круг вращается быстро, край генерируется, а не соскребается — это предотвращает сколы на выходной стороне.
Конусные оправки — это не аксессуары, а оснастка. Диаметр конуса должен соответствовать диаметру и радиусам линзы, поэтому сообщите нам диапазон обрабатываемых элементов, и мы подберем комплект при составлении коммерческого предложения.
Четыре параметра, которые сервоприводы определяют для оператора
Оба линейных привода этого оптического центрирующего станка с ЧПУ имеют сервопривод на линейных направляющих, каждый с повторяемостью 0,003 мм. Именно это превращает набор ручных настроек в числа, вводимые на экране.
Постоянная глубина резания, устанавливаемая числом
Вместо того чтобы доводить круг до упора и получать то, что осталось, оптический центрирующий станок с ЧПУ этого класса снимает край на глубине резания, которую вы устанавливаете в цифровом виде, и затем поддерживает. Диаметр получается постоянным от первой детали до последней, а шлифованная поверхность остается тонкой и ровной.
Многоступенчатое управление обработкой края и снятием фаски
Вся последовательность — черновая обработка, чистовая, затем фаска с каждой стороны — выполняется как отдельные управляемые этапы, а не как один проход. Тепловое воздействие на стекло снижается, а вместе с ним и два дефекта, которые здесь важны: прижог поверхности и сколы кромки.
Срок службы круга измеряется месяцами, а не неделями.
Сервопривод никогда не нагружает круг сильнее, чем указано в программе, поэтому алмазный слой изнашивается равномерно. Это наиболее заметно на сапфире и других сверхтвердых материалах, где перегруженный круг тускнеет за смену.
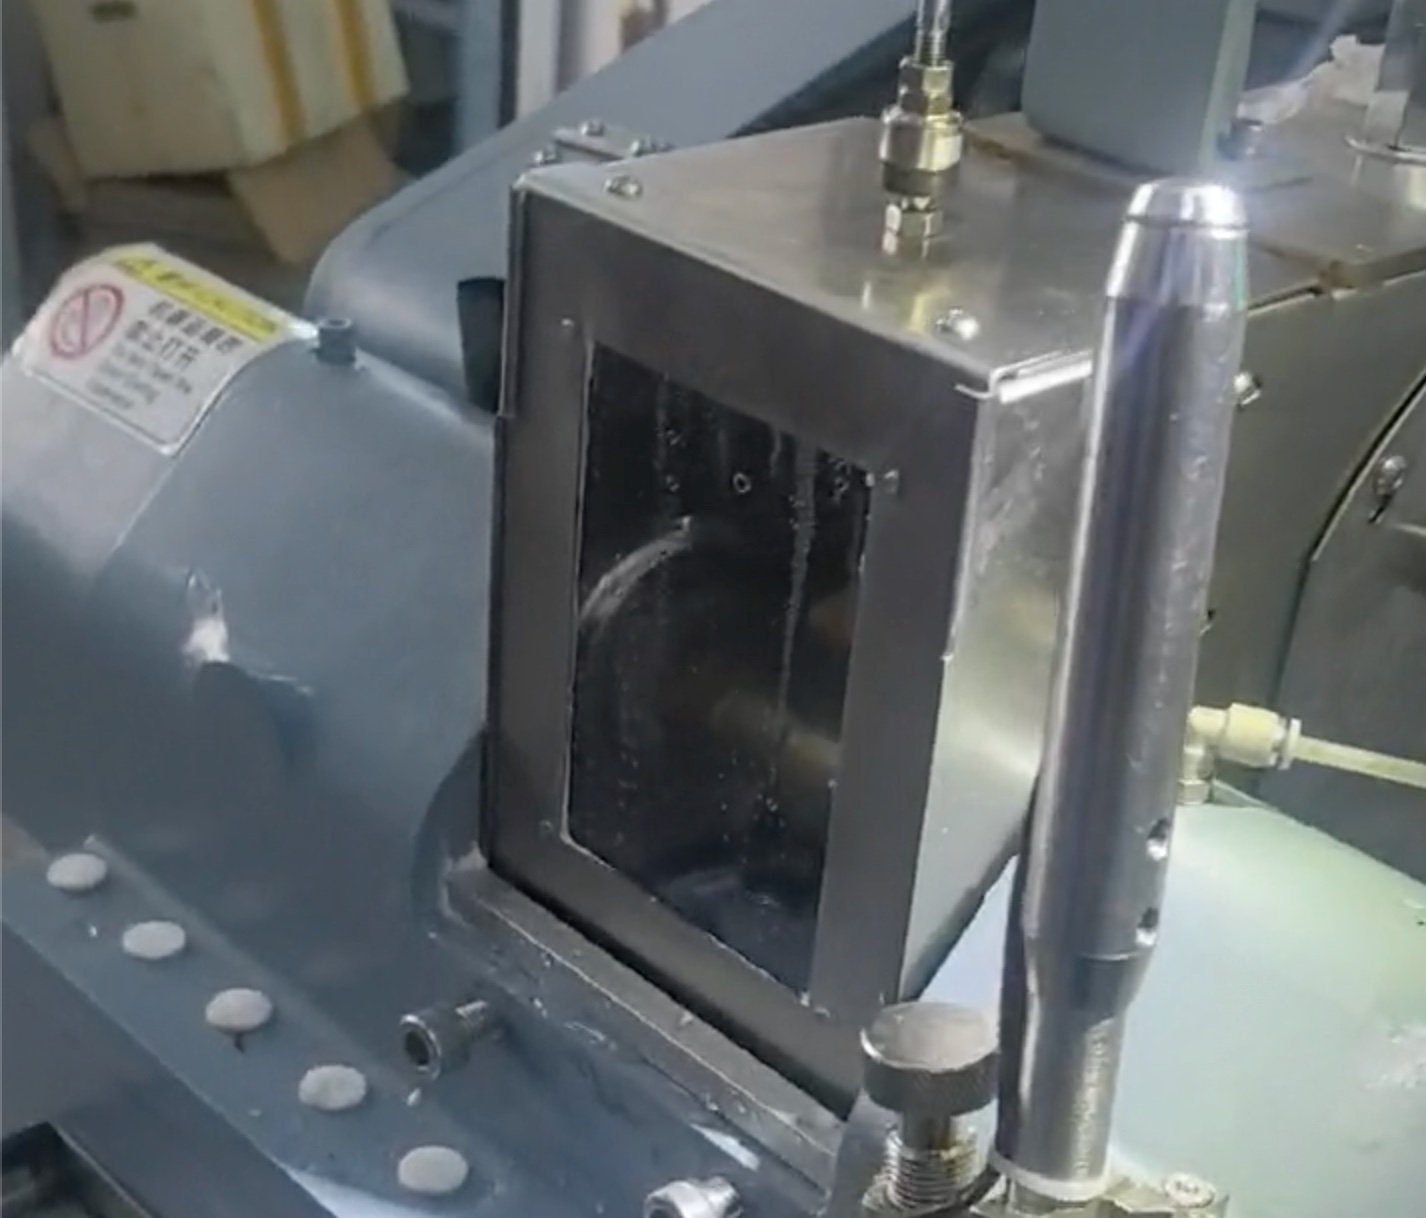
Защитный кожух перемещается вверх и вниз самостоятельно.
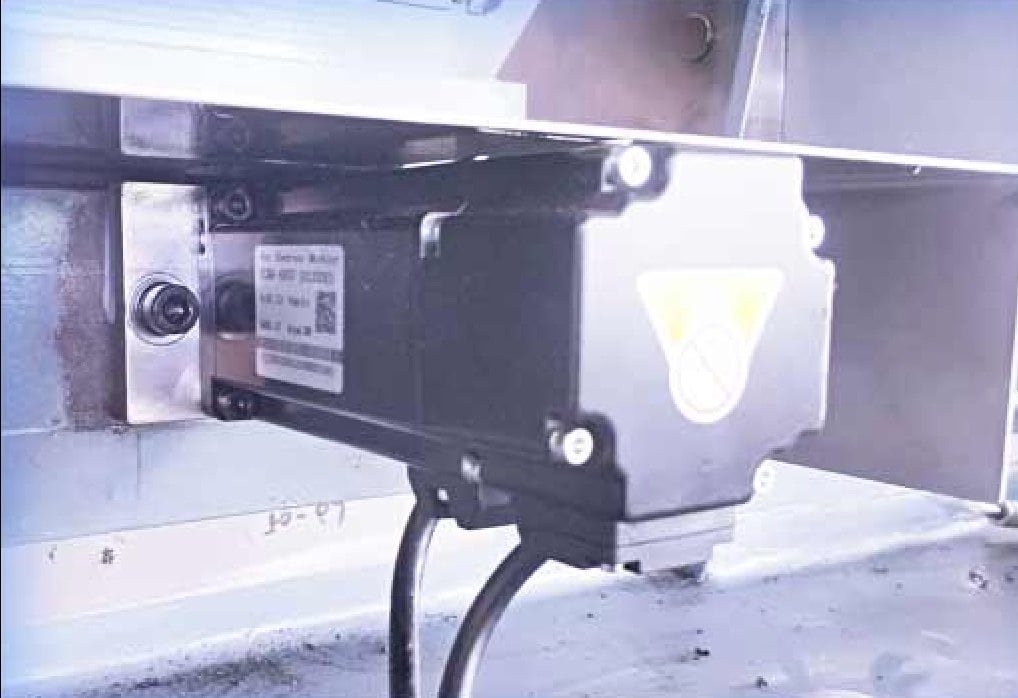
Ограждение имеет привод, а не пружинный балансир, поэтому оно не может самопроизвольно открыться из-за вибрации или упасть, когда рука находится внутри. Двигатель расположен сзади за ограждением, что также защищает его от охлаждающей жидкости.
Что происходит в течение десяти секунд после закрытия ограждения.
Десять секунд — это самый короткий цикл, указанный для этого станка для оптической центровки с ЧПУ; фактическое время зависит от того, что вы установите для детали перед вами, поскольку каждый этап ниже является настраиваемым параметром, а не фиксированной выдержкой. Тонкие детали и малые диаметры обрабатываются в нижней части этого диапазона, толстый сапфир — в верхней.
| Элемент | Движение | Что оно контролирует |
|---|---|---|
| Шпиндель держателя | Вращение, 0–300 об/мин | Самовыравнивание, затем скорость детали во время резки. |
| Ползун шпинделя держателя | Сервопривод перемещения, 400 Вт. | Место обработки по кромке — диаметр и обе фаски. |
| Шпиндель шлифовального круга | Вращение, 3500 об/мин. | Скорость резания по алмазному ободу |
| Ползун шпинделя круга | Сервопривод подачи, 400 Вт. | Глубина резания на этап, поддерживаемая постоянной. |
| Clamp | Два уровня усилия. | Свободно перемещается, затем фиксируется. |
| Охлаждающая жидкость | Циркуляционный насос, 90 Вт. | Промывает зону резания и охлаждает стекло. |
Точность центрирования на станке такого типа является возможностью настройки, а не измерением каждой детали. Оператор устанавливает ее с помощью центроскопа на первых деталях партии, и станок затем повторяет ее; нет измерительной системы с обратной связью, считывающей каждый элемент. Если ваша процедура приемки требует зарегистрированного значения для каждой детали, сообщите об этом до заказа — это изменит то, что вам следует покупать.
Какие материалы и размеры деталей он может обрабатывать?
| Артикул | Возможности |
|---|---|
| Операции | Обработка наружного диаметра, концентричная оптической оси, плюс фаска, за один зажим. |
| Диаметр линзы | Ø1,8 – Ø120 мм |
| Толщина детали | Рекомендуется до 40 мм. |
| Деталей за цикл. | 1 — один шпиндель, один элемент. |
| Материалы | Оптическое стекло, сапфир и другие сверхтвердые подложки; широкоформатные элементы большого размера особенно подходят. |
| Время цикла | От 10 с, затем до настройки оператора. |
| Круг | Алмазный, Ø160 × 30H7 × 30T, рабочая толщина 8–30 мм. |
| Регулировка скорости круга. | Стандартно фиксирована на 3500 об/мин; привод с регулируемой частотой доступен в качестве опции. |
| Правка круга. | Опциональный корректор оснастки для правки патронов типа "колокол" на месте |
Поскольку деталь позиционируется по собственным отполированным поверхностям, а не по оснастке, материал здесь менее важен, чем на предыдущих этапах — на оптическом центровальном станке с ЧПУ результат определяется радиусами, эффективным диаметром и допуском на диаметр согласно чертежу. Если на чертеже указаны размеры стандартом ISO 10110, отправьте его вместе с запросом, и мы сообщим вам, какой комплект патронов "колокол" требуется для данной задачи.
Технические характеристики
Все приведенные ниже параметры являются стандартными для данного оптического центровального станка с ЧПУ. Для элементов диаметром более Ø120 мм тот же принцип реализован в большем масштабе, как и EG-185L.
| Количество шпинделей | 1 ось |
| Диапазон диаметров линз | Ø1,8 – Ø120 мм (рекомендуемая толщина до 40 мм) |
| Время обработки одной детали | От 10 с, затем настройка пользователем |
| Резьба шпинделя держателя | M20 × 1 — правая фиксированная сторона, левая подвижная сторона |
| Скорость шпинделя держателя | 0 – 300 об/мин, свободно настраиваемая |
| Двигатель шпинделя держателя | 8 Н·м |
| Двигатель поперечного перемещения шпинделя держателя | Серводвигатель 400 Вт |
| Повторяемость поперечного перемещения шпинделя держателя | 0,003 мм |
| Скорость вращения шлифовального шпинделя | 3 500 об/мин |
| Двигатель шлифовального шпинделя | 750 Вт |
| Двигатель подачи круга | Серводвигатель 400 Вт |
| Повторяемость подачи круга | 0,003 мм |
| Алмазный круг | Ø160 × 30H7 × 30T (толщина 8 – 30 мм) |
| Приводной ремень круга | Поликлиновой ремень 6 ручьев, PJ686 |
| Насос охлаждающей жидкости | 90 Вт |
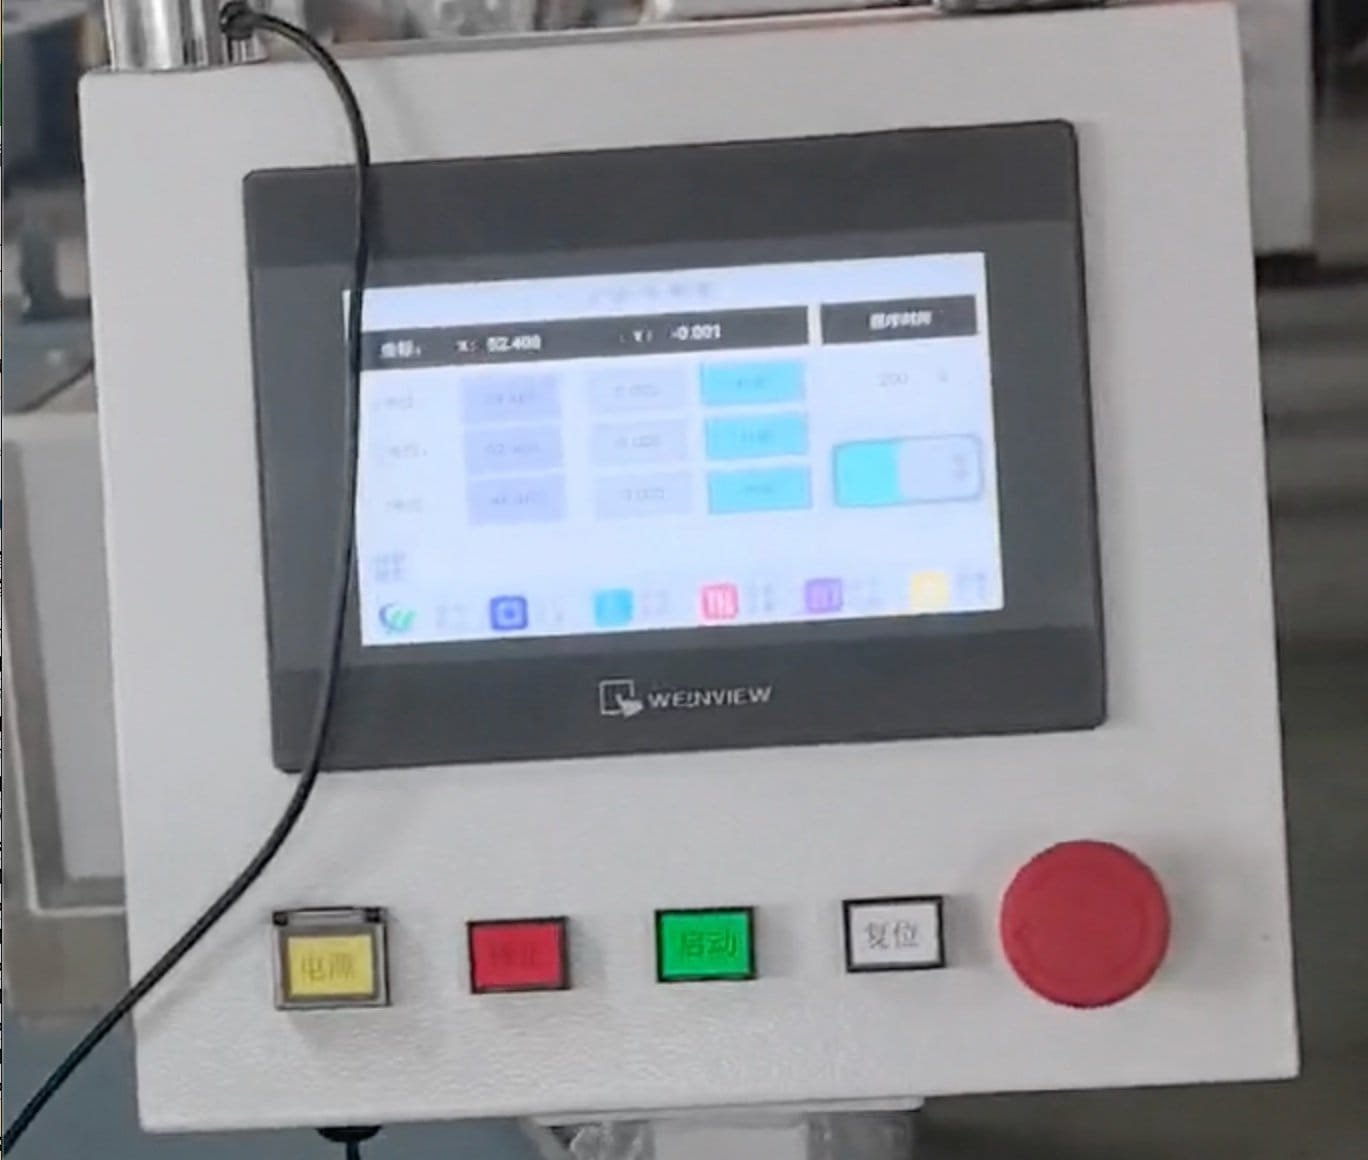
| Control | ПЛК с сенсорным экраном 7 дюймов |
| Габаритные размеры (Д × Ш × В) | 1000 × 1000 × 1500 мм |
| Общий вес | прибл. 500 кг |
Опции
| Option | Назначение |
|---|---|
| Частотный преобразователь шпинделя круга | Делает скорость круга переменной вместо фиксированной — полезно, когда один станок должен обрабатывать как мягкое кроновое стекло, так и сапфир |
| Корректор оснастки | Выравнивает патроны "колокол" на месте, так что изношенный ободок правят, а не заменяют |
Основные компоненты
Бренды указаны для справки. Могут быть установлены эквивалентные компоненты того же или более высокого класса; заявленные характеристики сохраняются во всех случаях.
| Component | Бренд / стандарт |
|---|---|
| ПЛК и ЧМИ | ПЛК премиум-класса, 7-дюймовый цветной сенсорный экран |
| Серводвигатели и приводы | Премиальный бренд сервопривода |
| Подшипники шлифовального шпинделя | Конические роликоподшипники, класс P4, подобранная пара |
| Линейные направляющие | Бренд премиум-класса для линейных перемещений |
| Контакторы и электрические компоненты | Бренд премиум-класса для промышленной автоматизации |
| Привод круга | Поликлиновой ремень 6 ручьев |
Основные узлы и их назначение
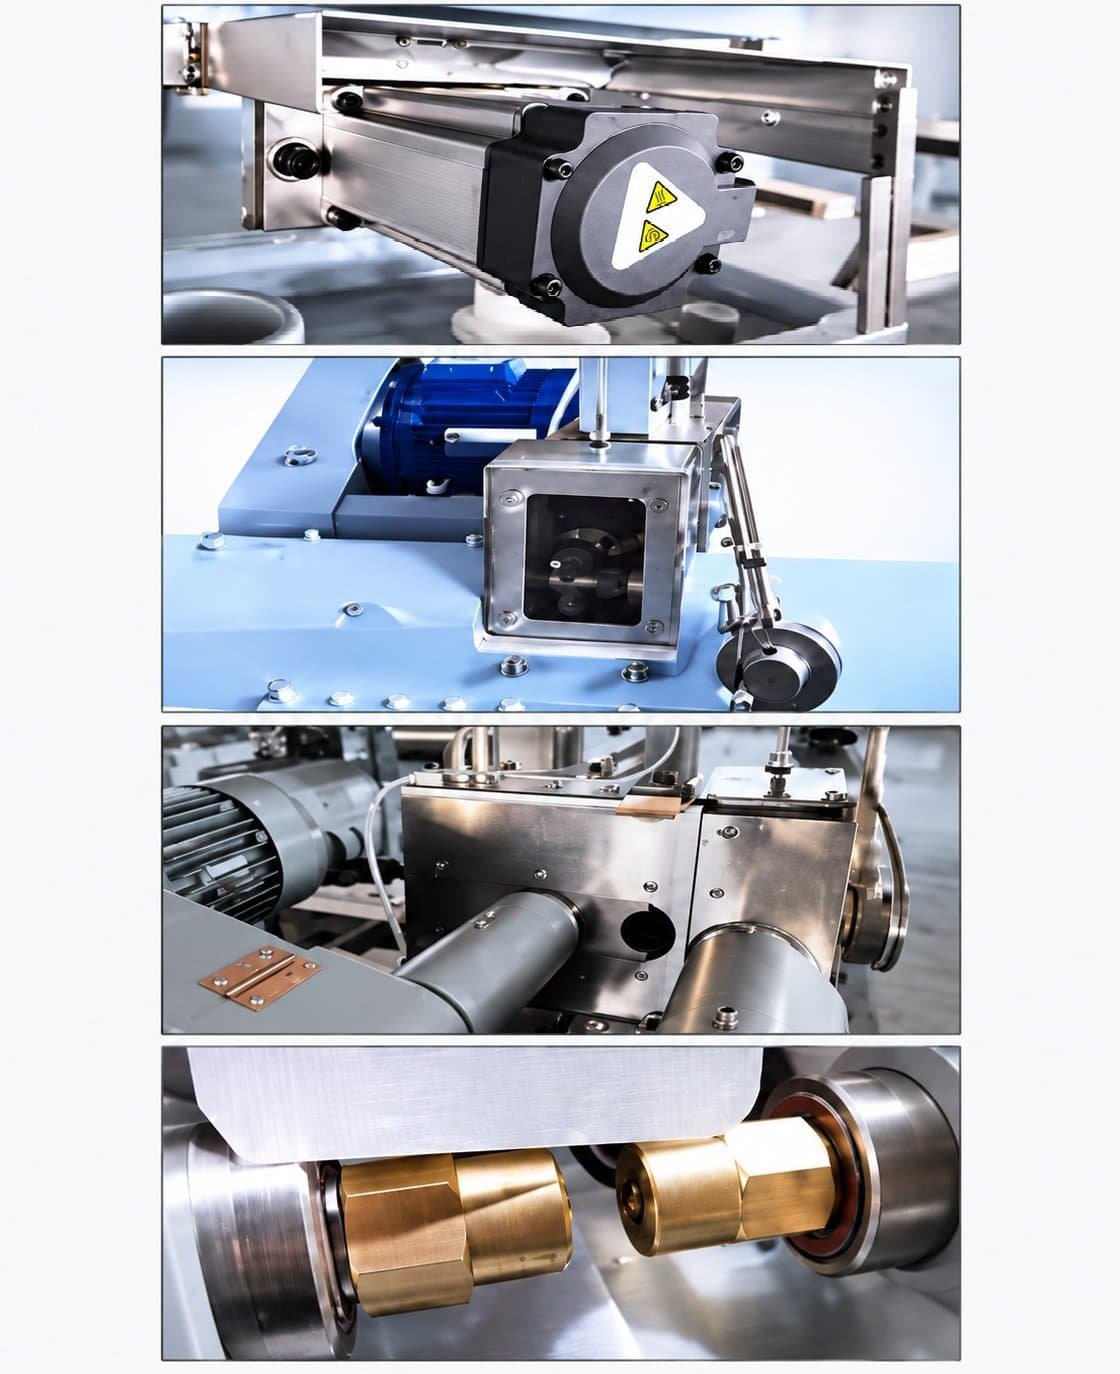
Семь групп составляют этот станок для центрирования оптических деталей с ЧПУ. Если что-то требует внимания в цеху, вот словарь, который будут использовать ваш оператор и наш сервисный инженер.
| Узел | Function |
|---|---|
| Группа шпинделя держателя | Двухкомпонентный шпиндель с цанговыми патронами, с правой и левой резьбой, обеспечивающий работу диапазонов скоростей выравнивания и шлифования |
| Подвижная каретка держателя | Сервопривод мощностью 400 Вт на линейных направляющих, позиционирующий деталь вдоль круга для определения диаметра и фасок |
| Бабка круга | Алмазный круг, шпиндель 3500 об/мин на подобранной паре подшипников P4, двигатель установлен сзади |
| Подвижная каретка подачи круга | Сервопривод мощностью 400 Вт, управляющий глубиной резания, с повторяемостью до 0,003 мм |
| Закрытый кожух | Полное ограждение с принудительным подъемом, содержащее охлаждающую жидкость и стеклянную стружку |
| Система охлаждения | Циркуляционная система мощностью 90 Вт с баком в основании станка |
| Группа управления | ПЛК, 7-дюймовый сенсорный экран и интегрированная рукоятка управления, с шкафом в основании |
Когда следует выбрать другой станок?
Четыре станка в нашем ассортименте зажимают линзу между ободками и шлифуют ее край, и все четыре выравнивают деталь по собственной оптической оси перед резкой. Что отличает станок для центрирования оптических деталей с ЧПУ от профильного обдирочно-шлифовального станка, так это не то, как он находит ось — это диапазон размеров, который он обрабатывает, что определяет окончательный контур и кто помещает деталь в патрон. Покупка не того станка по одному из этих трех критериев — дорогой способ это выяснить.
- Детали диаметром более Ø120 мм — перейдите к EG-185L — большой станок для центрирования оптических деталей, который охватывает Ø50–185 мм и добавляет коническую микрорегулировку для длинных кромок
- Некруглые контуры — квадраты, D-образные детали, покровные стекла, все, что копируется с шаблона, относится к EG-80 — станок для обработки профиля или его автоматической версии, Auto-EG-80. Они центрируют деталь точно так же, как этот станок, а затем позволяют копировальному шаблону определять форму; этот станок делает ее круглой
- Загрузка, которую вы никогда не трогаете — Auto-EG-80 помещает каждую линзу в патрон с помощью головки pick-and-place. Здесь оператор загружает каждую деталь, что является правильным выбором для деталей диаметром до Ø120 мм и при коротких сериях
- Полированные края плоских 2D и 2.5D панелей — это периферийная полировка, выполняемая на EP-220C, а не здесь
- Неполированные заготовки — оптической оси еще нет. Сначала обработайте обе стороны
Не для архитектурного или декоративного стекла, и не для лабораторий по изготовлению очковых линз — это производственное оборудование для прецизионных оптических элементов, а не для обработки очковых линз.
Если вы все еще определяете, какого этапа линии вам не хватает, обзор станков для обработки краев и центрирования сравнивает все эти станки бок о бок.
Коммунальные услуги, окружающая среда и безопасность
Электропитание, сжатый воздух, охлаждающая жидкость, нагрузка на пол и условия окружающей среды, в которых будет работать станок, подтверждаются нами для каждого заказа вместе с поставляемыми средствами безопасности и защиты. Эти данные зависят от напряжения и частоты вашей сети, обрабатываемого материала и рынка назначения, поэтому мы не публикуем единый набор здесь.
Отправьте нам условия на объекте вместе с вашим запросом, и мы письменно сообщим вам требования к коммунальным услугам и окружающей среде до размещения заказа.
На станке для центрирования оптических деталей с ЧПУ алмазный круг и цанговые патроны являются технологическими элементами, выбираемыми в зависимости от материала, диапазона диаметров и радиусов, которые вы обрабатываете. Они поставляются отдельно от станка.
Что происходит после установки станка?
Одинаковые условия применяются ко всем станкам, которые мы отправляем, независимо от того, куда они отправляются в мире.
| Гарантийный срок | 12 месяцев с момента окончательной приемки |
| Реагирование в течение гарантийного срока | Реагирование в течение 8 часов · предложение решения в течение 24 часов · устранение проблемы в течение 48 часов, включая закупку, установку и ввод в эксплуатацию запчастей |
| Вне гарантии | Сервис и запасные части доступны в течение всего срока службы станка; повреждения из-за неправильного использования или ненормальной эксплуатации оплачиваются отдельно. |
| Сертификация | CE |
Технические характеристики могут быть изменены в результате постоянного совершенствования конструкции. Возможны незначительные различия в некоторых деталях. Для обязательных спецификаций обращайтесь к подтверждению заказа.
Смотрите работу станка
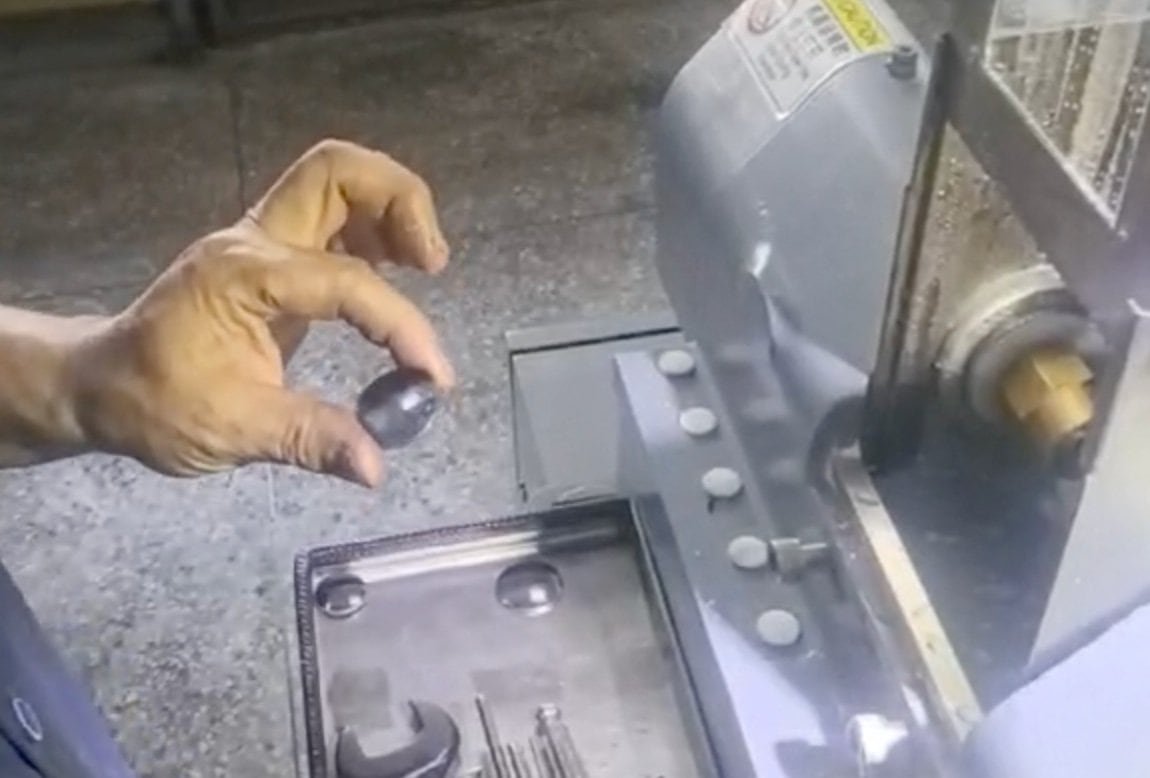
Этап самовыравнивания в верхней части диапазона скоростей и полный цикл на оптическом стеклянном синглете. Наблюдайте за оседанием детали перед полным зажимом — эти полсекунды — это то, что действительно продает станок для центрирования оптических деталей с ЧПУ.
02 — Центрирование и шлифовка края германиевых линз (демонстрация)
Отправьте один чертеж и несколько заготовок
Станок для центрирования оптических деталей с ЧПУ легко неправильно подобрать по техническим характеристикам, потому что число, определяющее работу, отсутствует в технических характеристиках — это настройка цанги. Отправьте нам чертеж одного элемента с диаметром, обоими радиусами, центральной толщиной и допуском на центровку, который вы должны выдержать, вместе с несколькими вашими отполированными деталями.
Мы обрабатываем их, возвращаем и отправляем технологический лист вместе с предложением. Пробная обработка бесплатна; вы оплачиваете фрахт за заготовки. Предложения по умолчанию FOB, с CNF и DDP по запросу.
12-месячная гарантия · бесплатная пробная обработка на ваших заготовках
Среди клиентов в оптической отрасли Edmund Optics и Когерентный
Сопутствующее оборудование и материалы:
- Большой станок для центрирования оптических деталей EG-185L — тот же принцип для элементов Ø50–185 мм
- Диапазон станков для шлифовки и центрирования — сравнение всех четырех станков
- Автоматический станок для обработки профиля линз Auto-EG-80 — для фасонных контуров
- Линия производства оптических линз — как соединяются шесть станций
- Полный ассортимент оборудования