
Gốp và tạo khuyết quang: Nhá»±a đưỠng, Sáp và Ä á»— gặp
Một thấu kính có thể vượt qua kiểm tra bề mặt khi gắn vào đế và thất bại sau khi tháo ra. Điều đó không tự động có nghĩa là máy đánh bóng đã mất độ chính xác. Bộ phận có thể đã bị giữ ở hình dạng bị căng, dán không đều hoặc đo trước khi nhiệt độ ổn định.
Việc gắn đế thấu kính thiết lập sự hỗ trợ và tham chiếu cho gia công. Lựa chọn chất kết dính, hình học hỗ trợ và phương pháp tháo gỡ ảnh hưởng đến cách bề mặt được tạo ra và liệu kết quả đó có tồn tại sau khi tháo đế hay không. Chọn phương pháp giữ cùng với chuyển động đánh bóng và điều kiện kiểm tra cuối cùng.
01 — Việc gắn đế thấu kính phải kiểm soát những gì
Một đế tốt giữ vật quang một cách chắc chắn mà không ép nó vào một hình dạng biến mất sau khi tháo ra. Nó cũng định vị phôi so với máy và giữ cho bề mặt dự định có thể tiếp cận được với dụng cụ.
Bắt đầu từ bản vẽ bộ phận. Xác định bề mặt định vị, độ dày tâm, độ dày cạnh, độ cong và bất kỳ bề mặt hoàn thiện nào cần được bảo vệ. Một vật cố phù hợp cho một phôi dày có thể không hỗ trợ một thấu kính hoàn thiện mỏng theo cách tương tự.
Ghi lại hoạt động gắn đế như một phần của quy trình, thay vì coi nó là sự chuẩn bị bên ngoài hệ thống chất lượng. Vật liệu liên kết, lô, lịch sử gia nhiệt, khu vực hỗ trợ và phương pháp đặt có thể ảnh hưởng đến khả năng lặp lại. Nếu không có hồ sơ đó, lỗi hình dạng sau này sẽ khó phân biệt với hao mòn dụng cụ hoặc thiết lập máy.
Một số quy trình sử dụng bộ phận giữ hoặc giữ cơ học thay vì chất kết dính. Do đó, việc gắn đế thấu kính không phải là yêu cầu bắt buộc đối với mọi hoạt động đánh bóng. Đó là một phương pháp giữ phôi với những lợi ích và hạn chế cụ thể.
02 — So sánh giữ bằng nhựa đường, sáp và cơ học
Không chọn chất kết dính chỉ vì nó dễ tháo gỡ. Nó phải cung cấp sự hỗ trợ đầy đủ trong suốt quá trình và tương thích với vật quang, chất làm mát và quy trình làm sạch.
| Phương pháp giữ | Đặc điểm hữu ích | Câu hỏi đánh giá chính |
|---|---|---|
| Gắn đế bằng nhựa đường | Có thể phù hợp với đế hỗ trợ đã chuẩn bị và thích ứng với các phương pháp xưởng đã thiết lập | Loại nhựa đường đã chọn có chống chảy xệ ở nhiệt độ quy trình thực tế không? |
| Sáp gắn đế | Cung cấp hành vi liên kết và tháo gỡ đặc trưng cho sản phẩm | Chu kỳ nhiệt, độ dày liên kết và việc loại bỏ cặn có chấp nhận được không? |
| Vật cố cơ học hoặc mâm cặp | Tránh chu kỳ nhiệt của chất kết dính và có thể đơn giản hóa việc tải lại | Lực kẹp có làm biến dạng, làm dấu hoặc làm lệch vị trí bộ phận không? |
| Bộ phận giữ hoặc túi hỗ trợ | Có thể giữ nhiều bộ phận trong các quy trình xử lý mặt phẳng tương thích | Độ dày, phần nhô ra, khả năng giữ và điều kiện tiếp xúc có được kiểm soát không? |
Không có nhiệt độ gắn đế duy nhất cho “sáp” hoặc “nhựa đường”. Sử dụng hướng dẫn hiện tại của nhà cung cấp vật tư tiêu hao và đánh giá sự kết hợp vật liệu thực tế. Điểm làm mềm danh nghĩa không phải là cửa sổ quy trình hoàn chỉnh.
Việc giữ cơ học cũng có chi phí. Giảm lực kẹp có thể cho phép di chuyển; tăng lực kẹp có thể thay đổi hình dạng. Cài đặt chính xác được thiết lập bằng cách gia công và đo các bộ phận đã tháo đế, không phải bằng cách làm cho vật cố có cảm giác chắc chắn bằng tay.
03 — Phù hợp hình học hỗ trợ với chuyển động đánh bóng
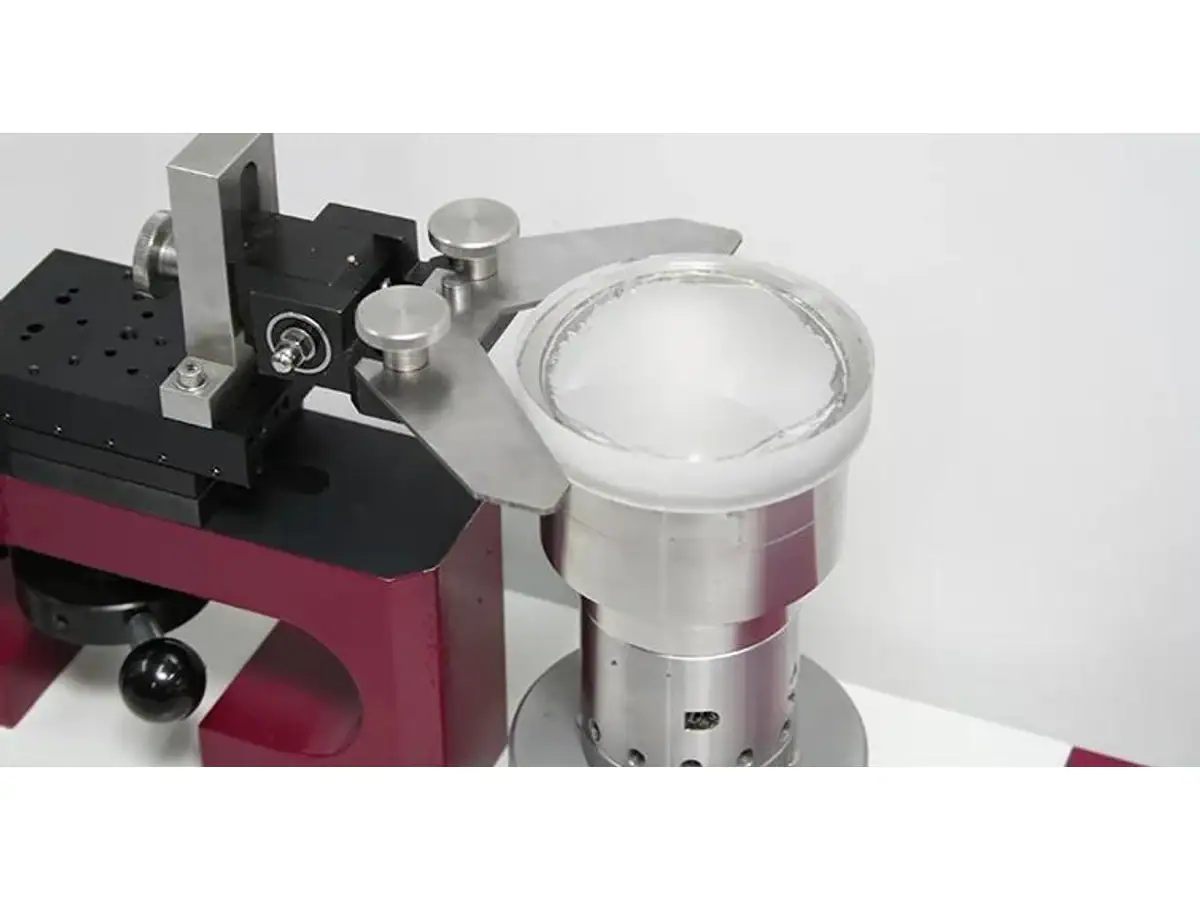
Việc gắn đế thấu kính thiết lập mối quan hệ giữa vật quang và dụng cụ đánh bóng. Trên một bộ phận cong, các lỗi trong việc đặt, độ cong đế hoặc vị trí trục có thể thay đổi sự phân bố tiếp xúc và loại bỏ. Lỗi vị trí nhỏ không nên nhầm lẫn với sự thay đổi bán kính quang học mong muốn.
Hãy xem xét bề mặt phôi, tâm cong của nó và tham chiếu xoay như những hình học riêng biệt phải được đưa vào mối quan hệ dự định. Bản phác thảo khái niệm có thể hiển thị các mối quan hệ đó, nhưng thiết lập sản xuất đòi hỏi quy trình căn chỉnh và kích thước của chính máy.
Kiểm tra việc đặt đế mà không dựa vào chất kết dính để lấp đầy khoảng trống không được kiểm soát. Lớp liên kết không đều có thể làm dịch chuyển bộ phận khi nó nguội đi hoặc chảy xệ. Sự nhiễm bẩn đế có thể tạo ra một điểm cao cục bộ. Lặp lại cùng một cài đặt máy sẽ không khắc phục được cả hai vấn đề.
Kiểm tra đế và các đặc điểm định vị trước khi đổ lỗi cho đá đánh bóng. Đối với máy nhiều trục, xác định vật cố được chỉ định cho mỗi trục chính; nếu không, lỗi vật cố dai dẳng có thể xuất hiện dưới dạng biến thiên ngẫu nhiên giữa các bộ phận.
04 — Sử dụng quy tắc lựa chọn của dòng máy một cách cẩn thận
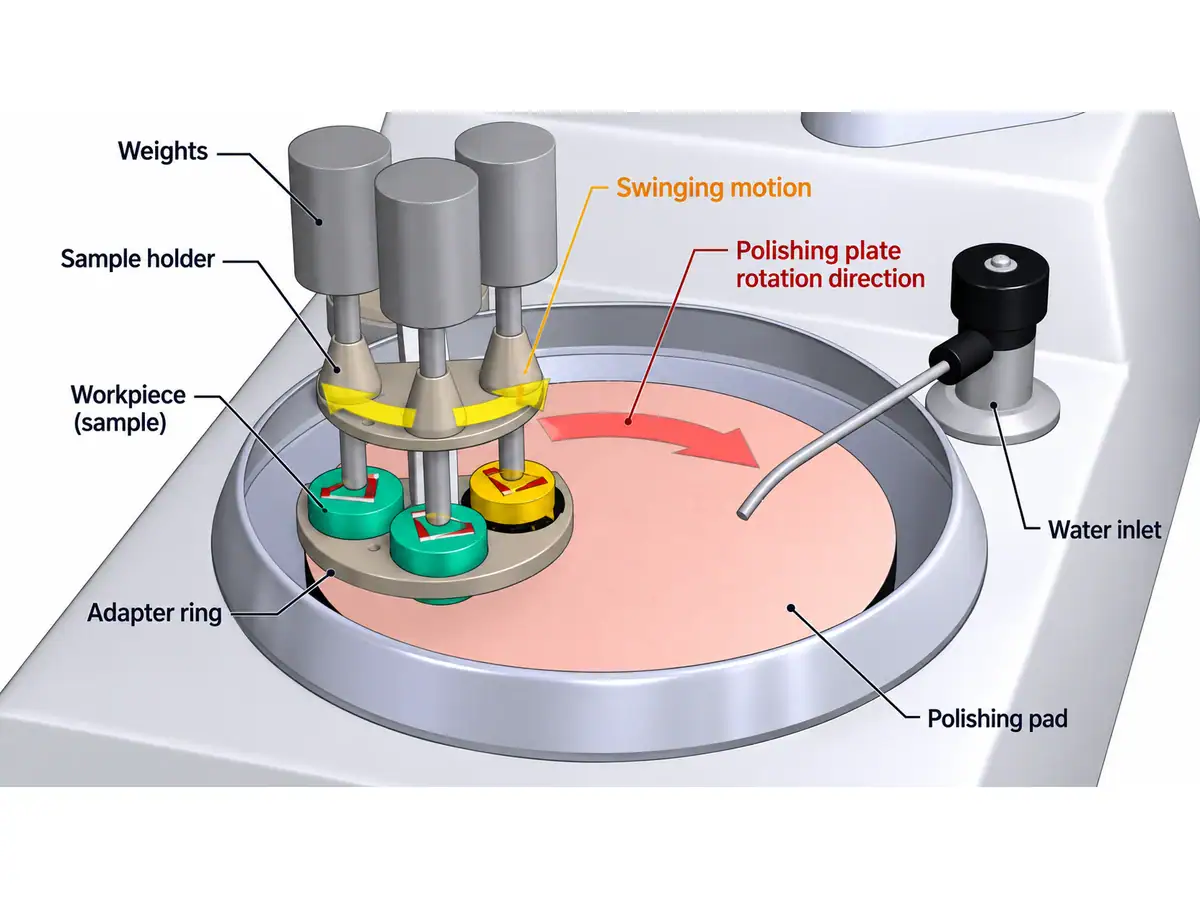
Trong phạm vi công bố của Vimfun, cấu hình xoay trên FP-4U được định vị cho các thấu kính lõm, trong khi cấu hình xoay dưới FP-4L được định vị cho các thấu kính lồi. Sự phân biệt này giúp thu hẹp lựa chọn máy trước khi phát triển vật cố.
Đó là quy tắc lựa chọn theo dòng sản phẩm, không phải tuyên bố phổ quát rằng tất cả các máy xoay trên hoặc xoay dưới trên toàn thế giới đều có khả năng như nhau. Xác nhận độ cong, kích thước, hình học tiếp xúc và dụng cụ cho phôi cụ thể.
Các so sánh mài tinh và đánh bóng cũng mô tả các trục được kiểm soát độc lập trong cấu hình xoay trên sáu trục chính. Hoạt động độc lập có thể hỗ trợ công việc hỗn hợp, nhưng không loại bỏ nhu cầu đánh giá từng vật cố và công thức. Tiếp cận của người vận hành, che chắn và quy trình thay đổi vẫn chi phối cách các bộ phận được trao đổi.
Xem xét việc gắn đế thấu kính ở giai đoạn lựa chọn máy. Phạm vi đường kính danh nghĩa không phải là bằng chứng cho thấy thấu kính hoàn thiện có thể được giữ, tiếp cận và tháo ra mà không bị hư hại.
05 — Tải theo lô cần bản đồ vị trí
Việc gắn đế nhiều bộ phận có thể cải thiện hiệu quả xử lý, nhưng nó làm cho việc truy xuất nguồn gốc vị trí cá nhân trở nên có giá trị. Đánh số các vị trí và giữ nguyên số đó cho đến khi kiểm tra cuối cùng. Nếu cùng một vị trí đế liên tục tạo ra kết quả khác nhau, hãy điều tra việc đặt đế, hỗ trợ và tiếp xúc trước khi điều chỉnh công thức của từng bộ phận.
Kiểm soát lớp kết dính và trình tự nạp liệu theo quy trình đã được phê duyệt. Các chi tiết có độ dày hoặc độ cong ban đầu khác nhau có thể không có cùng điều kiện tiếp xúc hiệu quả. Việc trộn lẫn chúng chỉ để lấp đầy một khối có thể hy sinh tính nhất quán để lấy hiệu quả sử dụng rõ ràng.
Theo dõi cả năng suất khối và năng suất chi tiết cuối cùng được chấp nhận. Một khối tồn tại qua quá trình gia công với mọi chi tiết được gắn không tự động là một lô thành công. Tổn thất trong quá trình tháo gỡ, làm sạch và đo lường cuối cùng phải được ghi vào hồ sơ sản xuất. thảo luận về năng suất của tròng kính quang học cung cấp bối cảnh rộng hơn để đếm các tổn thất đó.
Đối với các thử nghiệm chặn kính, hãy giữ lại bản đồ vị trí bộ phận, kích thước đầu vào, quy trình và kết quả cuối cùng. Bản đồ đó hữu ích hơn giá trị trung bình duy nhất trên toàn bộ lô.
06 — Tháo chặn là một bước quy trình được kiểm soát
Lập kế hoạch cách giải phóng chất kết dính trước khi chọn nó. Các phương pháp giải phóng bằng nhiệt, dung môi và cơ học có các yêu cầu tương thích khác nhau. Một phương pháp được phê duyệt cho một loại kính và lớp phủ có thể làm hỏng loại khác.
Tránh làm nóng hoặc làm nguội đột ngột ngoài quy trình của nhà cung cấp vật liệu và vật tư tiêu hao. Không sử dụng lực bẩy như một giải pháp thông thường cho chất kết dính chưa được giải phóng. Hỗ trợ giải phóng phải ngăn kính rơi, va chạm với các bộ phận lân cận hoặc tiếp đất trên bề mặt hoàn thiện của nó.
Tách biệt quy trình làm sạch khỏi giả định rằng chất kết dính đã biến mất. Cặn mỏng có thể ảnh hưởng đến việc kiểm tra hoặc phủ sau này ngay cả khi bộ phận trông sạch dưới ánh sáng chung. Xác định cách kiểm tra cặn và bề mặt nào có thể tiếp xúc trong quá trình xử lý.
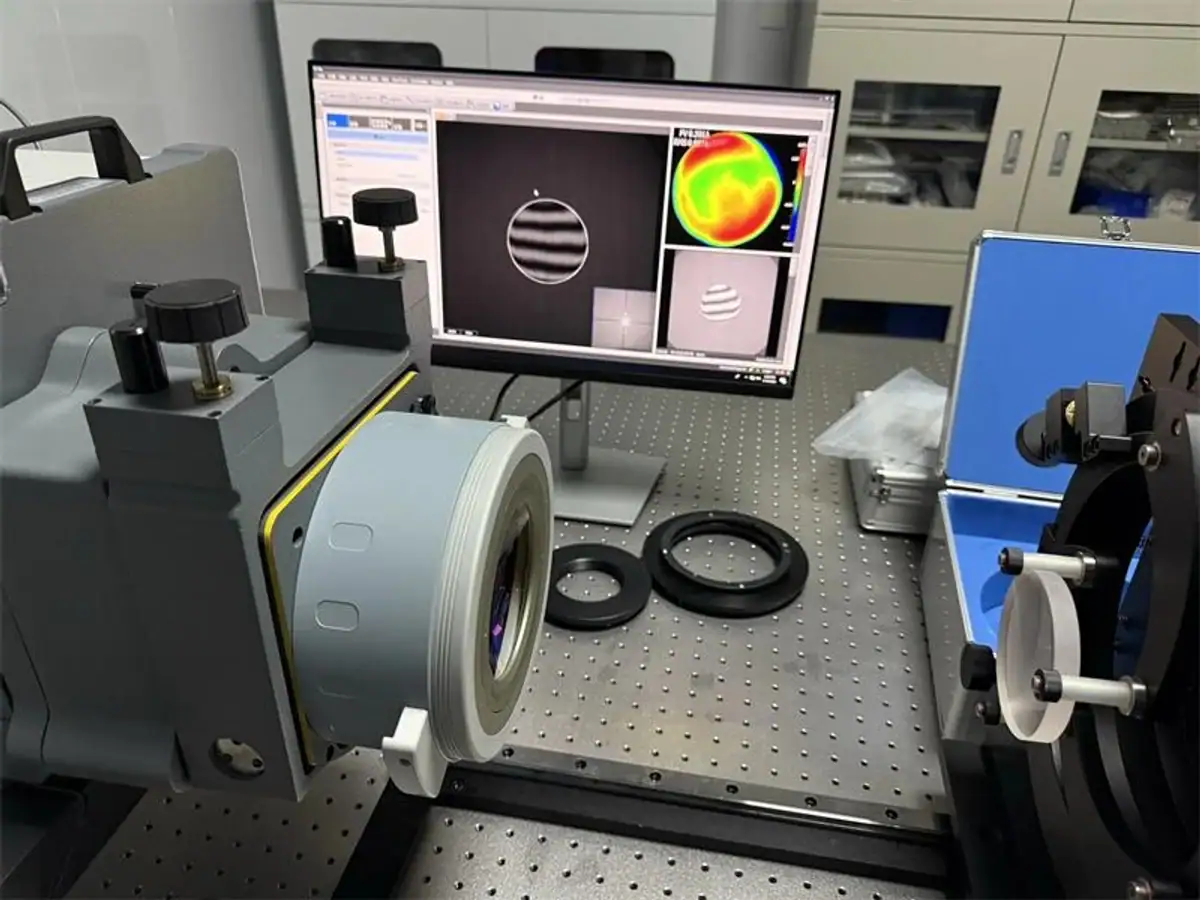
Sau khi chặn và tháo kính, hãy để bộ phận đạt đến điều kiện kiểm tra quy định. Ghi lại xem các phép đo được thực hiện trên khối, ngay sau khi tháo hoặc sau khi ổn định. Đó là các trạng thái khác nhau và không nên trộn lẫn trong báo cáo năng lực.
07 — Điều tra biến dạng bằng kiểm tra cặp
Khi bộ phận được giải phóng thay đổi hình dạng, hãy so sánh một chuỗi được ghi lại thay vì đánh bóng lại ngay lập tức.
| Mẫu kết quả | Kiểm tra ban đầu | So sánh hữu ích |
|---|---|---|
| Đạt khi bị chặn, trượt sau khi giải phóng | Căng giữ, phân bố chất kết dính, nhiệt độ kiểm tra | Đo lường đã chặn và giải phóng phù hợp |
| Lỗi theo một bộ gá | Độ sạch hỗ trợ, hình học đặt, hao mòn | Cùng một họ bộ phận trên bộ gá thay thế đã được chứng nhận |
| Lỗi theo vị trí chặn | Lớp chất kết dính cục bộ, phân bố tiếp xúc | Bản đồ vị trí trên nhiều lô |
| Bề mặt vẫn bị nhiễm bẩn | Tương thích chất kết dính và trình tự làm sạch | Kiểm tra cặn đã thỏa thuận trước khi phủ |
Đánh bóng lại một bộ phận bị căng mà không điều chỉnh bộ phận hỗ trợ có thể tái tạo lỗi tương tự. Thử nghiệm chặn kính được kiểm soát nên cô lập biến số giữ trong khi giữ nguyên phương pháp đo và dụng cụ.
08 — Khi giữ không dính là lựa chọn tốt hơn
Một phương pháp dựa trên vật mang hoặc cơ học có thể hấp dẫn khi hình học, độ dày và khả năng giữ tương thích với nó. Nó có thể giảm công việc gia nhiệt và làm sạch, nhưng nó không phải là sự thay thế phổ quát cho việc hỗ trợ phù hợp trên một bộ phận quang học mỏng hoặc cong mạnh.
So sánh tổng sản lượng chấp nhận được, bao gồm tải, giải phóng, làm sạch và kiểm tra. Chu kỳ liên kết ngắn hơn có thể mất lợi thế nếu nó tạo ra nhiều công việc sửa chữa hơn hoặc yêu cầu phục hồi thủ công sau khi gia công.
Gửi bản vẽ, vật liệu, tình trạng bề mặt hoàn thiện và kích thước lô dự kiến cho một đánh giá ứng dụng. Bao gồm phương pháp chặn và tháo kính hiện tại, đặc biệt là khi lỗi được báo cáo chỉ xuất hiện sau khi giải phóng. Thông tin đó giúp tách biệt vấn đề giữ bộ phận khỏi vấn đề lựa chọn máy.
