Bản vẽ ISO 10110: Máy nào Đạt Dung sai nào
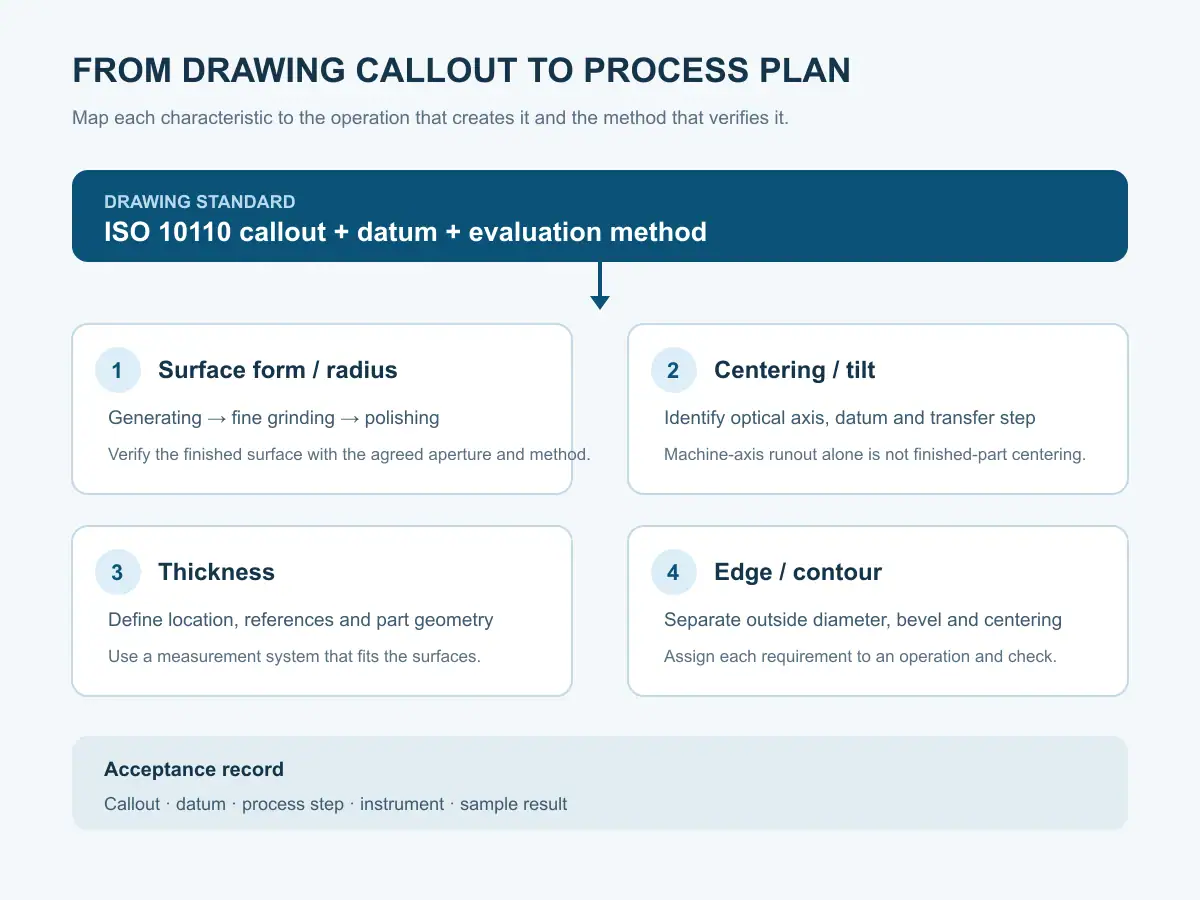
Bản vẽ quang học kết nối các yêu cầu thiết kế với sản xuất và kiểm tra. Mỗi yêu cầu cần có người chịu trách nhiệm quy trình, điểm tham chiếu được xác định và phương pháp xác minh; bản vẽ một mình không thiết lập khả năng của máy.
Sự khác biệt đó rất quan trọng khi xem xét một ISO 10110 bản vẽ. Tiêu chuẩn này chuẩn hóa cách biểu diễn các phần tử và hệ thống quang học, bao gồm các đặc tính và dung sai của chúng. Bản vẽ có thể kết hợp các yêu cầu về bề mặt quang học, tâm hoặc độ nghiêng, kích thước, thông tin vật liệu và chi tiết cạnh. Các yêu cầu đó thuộc về các giai đoạn khác nhau của quy trình. Coi chúng như một thông số kỹ thuật máy có thể tạo ra một báo giá trông có vẻ hoàn chỉnh trong khi phương pháp chấp nhận thực tế không rõ ràng.
Đọc các yêu cầu ISO 10110 theo đặc tính
Trước khi so sánh báo giá, hãy liệt kê từng yêu cầu riêng biệt. Bảo toàn yêu cầu và ghi lại điểm tham chiếu, khu vực đánh giá, phương pháp đo và giới hạn chấp nhận nếu được chỉ định. Không suy luận các điều kiện còn thiếu từ tài liệu quảng cáo máy.
| Đặc tính bản vẽ | Câu hỏi của người mua | Khu vực quy trình cần xem xét |
|---|---|---|
| Hình dạng bề mặt hoặc bán kính | Mặt nào, khẩu độ và tham chiếu nào xác định hình dạng? | Tạo đường cong sau đó mài tinh, đánh bóng và kiểm tra được chỉ định |
| Căn tâm và độ nghiêng | Yêu cầu có liên quan đến trục quang học, trục cơ học hay điểm tham chiếu được đặt tên không? | Căn tâm quang học hoặc một hoạt động truyền điểm tham chiếu được xác định rõ ràng khác |
| Độ dày tâm hoặc cạnh | Độ dày được đo ở đâu, và giữa các tham chiếu nào? | Quy trình tạo hình hoặc mài, sau đó là phương pháp đo phù hợp với hình dạng bộ phận |
| Đường kính ngoài và cạnh | Có yêu cầu vát mép, vát cạnh, làm vỡ cạnh hay đường viền không? | Cắt cạnh biên dạng, căn tâm và cắt cạnh chuyên dụng, hoặc một hoạt động cạnh được chỉ định khác |
| Vật liệu và chất lượng bên trong | Loại nào và tình trạng vật liệu nào được áp dụng? | Kiểm tra đầu vào và xác nhận quy trình; bản thân thiết bị không thể thiết lập sự phù hợp của vật liệu |
Bảng này là công cụ hỗ trợ quy trình làm việc, không phải là sự thay thế cho tiêu chuẩn. Phần áp dụng của ISO 10110 phụ thuộc vào đặc tính: ISO 10110-1 xác định bố cục bản vẽ chung, trong khi ISO 10110-6:2025 đề cập đến dung sai căn tâm và độ nghiêng. Xác minh phiên bản được trích dẫn trên bản vẽ.
Hình dạng bề mặt ISO 10110: tạo hình, hoàn thiện và chấp nhận
Đối với một thấu kính cầu, quá trình tạo hình tạo ra bán kính gần đúng và để lại vật liệu cho hoạt động tiếp theo. Mài tinh loại bỏ hư hỏng do tạo hình và đưa bề mặt đến gần hơn với hình dạng cuối cùng; sau đó đánh bóng xử lý chất lượng bề mặt và hình dạng theo quy trình được chỉ định. Lượng vật liệu còn lại, phản ứng của vật liệu, tình trạng dụng cụ, bộ gá và tham chiếu đo lường đều ảnh hưởng đến kết quả.
Auto-SG-50 có chức năng đo độ võng trong chu trình với bù tự động, phản hồi quy trình hữu ích cho công việc cầu lặp lại. Thông số kỹ thuật của nó cũng liệt kê trục chính dụng cụ 8.000 vòng/phút. Không có số liệu nào chứng minh rằng một bề mặt hoàn thiện đáp ứng mọi yêu cầu về hình dạng trên một ISO 10110 bản vẽ. Xác định độ võng liên quan đến bán kính và khẩu độ yêu cầu như thế nào, lượng vật liệu còn lại để hoàn thiện và phương pháp kiểm tra cuối cùng.
Đối với phạm vi tạo hình quang học, xem dòng máy mài thấu kính quang học. Hỏi hoạt động nào tạo ra bán kính, còn lại bao nhiêu vật liệu cho việc hoàn thiện và phép đo nào xác nhận yêu cầu của bản vẽ.
Video — Chu trình mài tự động Auto-SG-50
Căn tâm và độ nghiêng: xác định trục trước khi thảo luận về máy
Các yêu cầu về căn tâm dễ bị hiểu lầm vì trục quang học và trục cơ học không tự động giống nhau. Bản vẽ hoặc thông số kỹ thuật liên kết phải nêu rõ những gì đang được so sánh và cách thiết lập điểm tham chiếu. Một máy mài đường kính ngoài của thấu kính có thể xác định chính xác cạnh cơ học của nó trong khi vẫn cần một bước căn tâm quang học riêng để liên kết cạnh đó với các bề mặt quang học.
ISO 10110-6:2025 bao gồm các quy tắc chỉ ra dung sai căn tâm và độ nghiêng cho các phần tử quang học, cụm lắp ráp và lắp ráp. Đối với người mua, việc xem xét thực tế là xác định bề mặt hoặc cụm lắp ráp áp dụng, trục tham chiếu, điểm tham chiếu và chỉ báo dung sai. Nếu bất kỳ điều nào trong số này bị thiếu hoặc không rõ ràng, hãy giải quyết câu hỏi bản vẽ trước khi phê duyệt kế hoạch chấp nhận.
Không đọc số đo độ đảo trục máy như dung sai căn tâm quang học hoàn thiện. Auto-EG-80 liệt kê độ đảo hai trục ≤0,006 mm. Đây là thông số kỹ thuật của máy. Yêu cầu về thấu kính hoàn thiện cũng phụ thuộc vào cách đo trục quang học, cách giữ bộ phận, điểm tham chiếu nào được truyền và kết quả được kiểm tra như thế nào. Yêu cầu một buổi trình diễn sử dụng cùng một định nghĩa sẽ xuất hiện trong hồ sơ chấp nhận.
Nếu bản vẽ yêu cầu căn tâm theo trục quang học, hãy xem xét máy căn tâm quang học CNC riêng biệt với dòng máy cắt cạnh thấu kính quang học. Ghi lại sự khác biệt trong lộ trình quy trình để không bỏ sót hoạt động truyền điểm tham chiếu.
Độ dày: nêu vị trí, tham chiếu và phương pháp đo
“Độ dày” có thể có nghĩa là độ dày tâm, độ dày cạnh, độ dày bộ phận phẳng hoặc kích thước cục bộ giữa các bề mặt được chỉ định. Chúng không thể thay thế cho nhau. Trước khi báo giá, hãy xác định vị trí đo và bề mặt tham chiếu, hướng của bộ phận và liệu việc kiểm tra có tiếp xúc hay không tiếp xúc. Dung sai độ dày mà không có các điều kiện đó có thể tạo ra các kết quả khác nhau trong hai thiết lập kiểm tra.
AOI-20 cung cấp thông số kỹ thuật đầu dò không tiếp xúc là ±0,2 µm cho việc phân loại độ dày bộ phận phẳng. Điều này có liên quan khi bản vẽ yêu cầu đo đó; nó không phải là phương pháp phổ quát cho độ dày tâm của thấu kính cong.
Nền tảng mài DL-290 liệt kê phạm vi độ dày phôi là 0,3–30 mm. Phạm vi đó mô tả phạm vi quy trình, không phải dung sai độ dày hoàn thiện. Nêu cách loại bỏ vật liệu, cách đánh giá độ song song và độ dày, và cách lấy mẫu hoặc phân loại kết quả.
Chọn quy trình và phương pháp kiểm tra từ hình học bộ phận và định nghĩa bản vẽ.
Video — Phân loại độ dày không tiếp xúc AOI-20
Yêu cầu về cạnh và đường viền cần có dây chuyền chấp nhận riêng
Một yêu cầu về cạnh có thể ảnh hưởng đến việc lắp ráp, xử lý và lớp phủ hạ nguồn. Tách đường kính ngoài khỏi vát hoặc vát mép, và phân biệt yêu cầu về đường viền với tâm tương đối với trục quang học. Nếu được phép để cạnh thô sau khi tạo hình, hãy nêu rõ hoạt động nào sẽ hoàn thiện nó. Nếu yêu cầu vát mép bảo vệ, hãy xác định độ rộng, góc và phương pháp đo thay vì coi “hoàn thiện cạnh” là một yêu cầu mơ hồ duy nhất.
Đối với một thấu kính có biên dạng, máy mài cạnh có thể kiểm soát đường viền và vát mép; tâm trục quang học có thể yêu cầu một bước truyền dữ liệu riêng. dòng máy cắt cạnh thấu kính quang học Và dây chuyền sản xuất thấu kính quang học hiển thị họ thiết bị và quá trình chuyển giao. Không giả định một trạm loại bỏ mọi lỗi được tạo ra trước đó.
Một số bản vẽ sử dụng GOST 2.412-81, một tiêu chuẩn cho bản vẽ và sơ đồ của các sản phẩm quang học. Giữ các yêu cầu của nó ở dạng gốc và xác nhận tiêu chuẩn và quy tắc kiểm tra nào chi phối việc chấp nhận. Trừ khi gói bản vẽ cung cấp một bảng chuyển đổi được kiểm soát, không giả định một ký hiệu hoặc cấp dung sai tương ứng trực tiếp với ISO 10110; xác nhận quy tắc chấp nhận cụ thể với khách hàng trước khi báo giá tuân thủ.
Khi một bản vẽ bao gồm nhiều phần tử quang học, hãy lập một quy trình và hồ sơ chấp nhận riêng cho từng phần tử. Một họ máy chung không làm cho dữ liệu, khẩu độ hoặc dung sai hoàn thiện giống nhau trên mọi bộ phận. Giữ bản sửa đổi bản vẽ, danh tính bộ phận và kết quả kiểm tra được kết nối để phép đo không thể được gán cho bề mặt hoặc đơn đặt hàng sai. Đối với các lô hỗn hợp, hãy xác định phần tử áp dụng trên mỗi hồ sơ kiểm tra.
Biến bản vẽ thành kế hoạch máy và kiểm tra
Trước khi yêu cầu báo giá cuối cùng, hãy gửi bản vẽ hoàn chỉnh và danh sách đặc tính ngắn gọn. Đối với mỗi yêu cầu, hãy ghi lại:
- Yêu cầu chính xác và bản sửa đổi bản vẽ.
- Tính năng và dữ liệu mà nó áp dụng.
- Hoạt động dự kiến để tạo hoặc sửa lỗi tính năng.
- Phương pháp kiểm tra, thiết bị và khu vực đánh giá.
- Số lượng mẫu và quy tắc đạt/không đạt cho thử nghiệm.
Sau đó, yêu cầu nhà cung cấp thiết bị tách thông số kỹ thuật máy khỏi kết quả bộ phận hoàn thiện mà thử nghiệm phải chứng minh. Ghi lại các kích thước đầu vào, cài đặt, trình tự quy trình, vật liệu hoàn thiện và các phép đo đầu ra dựa trên cùng bản sửa đổi bản vẽ và dữ liệu.
An ISO 10110 bản vẽ có thể hành động khi mọi yêu cầu đều có chủ sở hữu quy trình và phương pháp kiểm tra. Điều này làm cho báo giá có thể so sánh được và tách biệt thông số kỹ thuật máy với việc chấp nhận bộ phận hoàn thiện.
Câu hỏi thường gặp
ISO 10110 có quy định máy nào phải tạo ra dung sai không?
Không. Nó tiêu chuẩn hóa cách biểu diễn các đặc tính và dung sai quang học. Quy trình và khả năng của máy phải được đánh giá dựa trên hình học bộ phận, dữ liệu và phương pháp kiểm tra.
Độ đảo của trục máy có chứng minh tâm quang học hoàn thiện không?
Không. Độ đảo là một thông số kỹ thuật của máy. Việc định tâm hoàn thiện cũng phụ thuộc vào phép đo trục quang học, cơ cấu giữ phôi, truyền dữ liệu và kiểm tra cuối cùng.
Có thể báo giá dung sai độ dày mà không có vị trí đo không?
Không đáng tin cậy. Xác định các bề mặt, vị trí, hướng và tham chiếu được sử dụng cho phép đo trước khi đặt tiêu chí chấp nhận.
Gửi một bản vẽ để xem xét ứng dụng
Chia sẻ bản sửa đổi bản vẽ, vật liệu, kích thước phôi đầu vào, số lượng dự kiến và phương pháp chấp nhận. Nhóm có thể ánh xạ các yêu cầu đến các bước tạo hình, hoàn thiện, mài cạnh và kiểm tra, sau đó xác định các kiểm tra cho một thử nghiệm cắt mẫu miễn phí.
