Dessins ISO 10110 : Quelle machine détient quelle tolérance
Un dessin optique relie les exigences de conception à la fabrication et à l'inspection. Chaque spécification nécessite un responsable de processus, une référence définie et une méthode de vérification ; le dessin seul n'établit pas la capacité de la machine.
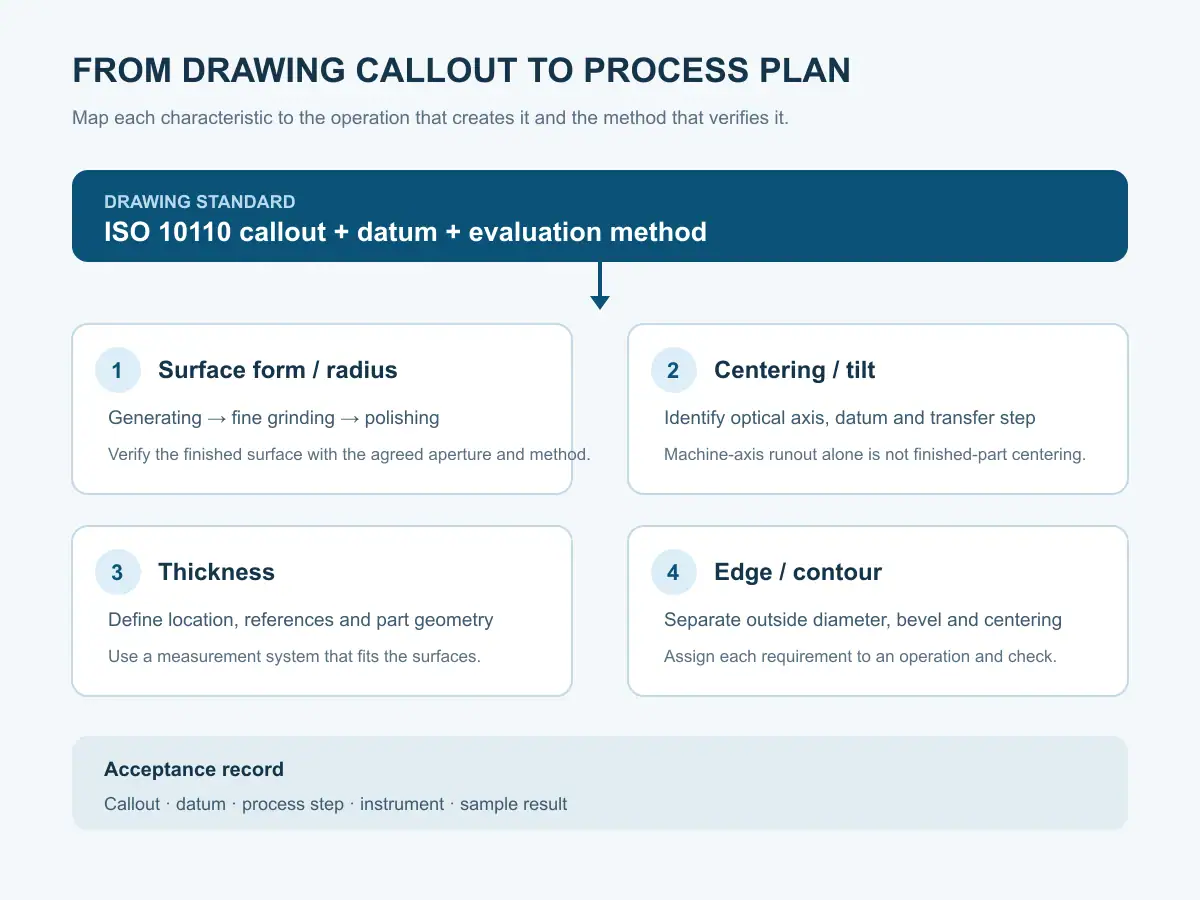
Cette distinction est importante lors de l'examen d'un normes de dessin optique ISO 10110 dessin. La norme spécifie la manière dont les éléments et systèmes optiques sont représentés, y compris leurs caractéristiques et tolérances. Un dessin peut combiner des exigences de surface optique, de centrage ou d'inclinaison, des dimensions, des informations sur le matériau et des détails de bord. Ces exigences appartiennent à différentes étapes d'un processus. Les traiter comme une seule spécification machine peut créer un devis qui semble complet tout en laissant la méthode d'acceptation réelle ambiguë.
Lire les spécifications ISO 10110 par caractéristique
Avant de comparer les devis, listez chaque exigence séparément. Conservez la spécification et enregistrez sa référence, sa zone d'évaluation, sa méthode de mesure et sa limite d'acceptation lorsqu'elles sont spécifiées. N'inférez pas les conditions manquantes à partir d'une brochure machine.
| Caractéristique du dessin | Question de l'acheteur | Zone du processus à examiner |
|---|---|---|
| Forme de surface ou rayon | Quelle face, quelle ouverture et quelle référence définissent la forme ? | Génération de courbe suivie d'un meulage fin, d'un polissage et de l'inspection spécifiée |
| Centrage et inclinaison | L'exigence est-elle relative à un axe optique, un axe mécanique ou une référence nommée ? | Centrage optique ou autre opération de transfert de référence explicitement définie |
| Épaisseur au centre ou au bord | Où l'épaisseur est-elle mesurée, et entre quelles références ? | Processus de génération ou de rodage, puis une méthode de mesure adaptée à la géométrie de la pièce |
| Diamètre extérieur et bord | Des chanfreins, des biseaux, des casses de bord ou des contours sont-ils spécifiés ? | Bordage de profil, centrage et bordage dédiés, ou autre opération de bord spécifiée |
| Matériau et qualité interne | Quel grade et quelle condition de matériau s'appliquent ? | Inspection à réception et validation du processus ; l'équipement seul ne peut pas établir la conformité du matériau |
Le tableau est une aide au flux de travail, pas un substitut à la norme. La partie applicable de normes de dessin optique ISO 10110 dépend de la caractéristique : ISO 10110-1 définit la disposition générale des dessins, tandis que ISO 10110-6:2025 traite des tolérances de centrage et d'inclinaison. Vérifiez l'édition citée sur le dessin.
Forme de surface ISO 10110 : génération, finition et acceptation
Pour une lentille sphérique, la génération crée le rayon approximatif et laisse du stock pour l'opération suivante. Le meulage fin élimine les dommages de génération et rapproche la surface de sa forme finale ; le polissage traite ensuite la qualité de surface et la forme selon le processus spécifié. La quantité de stock, la réponse du matériau, l'état de l'outil, le montage et la référence de mesure affectent tous le résultat.
L'Auto-SG-50 dispose d'une mesure de flèche en cycle avec compensation automatique, un retour de processus utile pour les travaux sphériques répétés. Sa spécification liste également une broche d'outil de 8 000 tr/min. Aucune de ces valeurs ne prouve qu'une surface finie répond à toutes les spécifications de forme sur un normes de dessin optique ISO 10110 dessin. Définissez comment la flèche est liée au rayon et à l'ouverture requis, à la marge de finition et à la méthode d'inspection finale.
Pour la gamme de génération optique, voir le gamme de machines de meulage de lentilles optiques. Demandez quelle opération crée le rayon, quelle quantité de stock reste pour la finition et quelle mesure confirme l'exigence du dessin.
Vidéo — Cycle de meulage automatique Auto-SG-50
Centrage et inclinaison : identifier l'axe avant de discuter de la machine
Les exigences de centrage sont faciles à mal comprendre car un axe optique et un axe mécanique ne sont pas automatiquement la même référence. Le dessin ou la spécification liée doit indiquer ce qui est comparé et comment la référence est établie. Une machine qui meule le diamètre extérieur d'une lentille peut définir son bord mécanique avec précision tout en nécessitant une étape de centrage optique séparée pour relier ce bord aux surfaces optiques.
ISO 10110-6:2025 couvre les règles d'indication des tolérances de centrage et d'inclinaison pour les éléments optiques, les sous-ensembles et les assemblages. Pour un acheteur, l'examen pratique consiste à identifier la surface ou l'assemblage applicable, l'axe de référence, le point de référence et l'indication de tolérance. Si l'un de ces éléments est absent ou ambigu, résolvez la question du dessin avant d'approuver un plan d'acceptation.
Ne lisez pas un nombre de faux-rond d'axe machine comme la tolérance de centrage optique finie. L'Auto-EG-80 liste un faux-rond sur deux axes de ≤0,006 mm. Il s'agit d'une spécification machine. Une exigence de lentille finie dépend également de la manière dont l'axe optique est mesuré, de la manière dont la pièce est tenue, de la référence transférée et de la manière dont le résultat est vérifié. Demandez une démonstration en utilisant la même définition qui apparaîtra dans le rapport d'acceptation.
Si le dessin exige un centrage sur l'axe optique, examinez le de centrage optique CNC séparément du gamme de machines de bordage de lentilles optiques. Enregistrez la distinction dans le flux de processus afin qu'une opération de transfert de référence ne soit pas omise.
Épaisseur : indiquer l'emplacement, la référence et la méthode de mesure
“Épaisseur” peut signifier épaisseur au centre, épaisseur au bord, épaisseur de pièce plate, ou une dimension locale entre des surfaces spécifiées. Celles-ci ne sont pas interchangeables. Avant de deviser, identifiez l'emplacement de mesure et les surfaces de référence, l'orientation de la pièce et si l'inspection est par contact ou sans contact. Une tolérance d'épaisseur sans ces conditions peut produire des résultats différents dans deux configurations d'inspection.
L'AOI-20 fournit une spécification de sonde sans contact de ±0,2 µm pour le tri d'épaisseur de pièces plates. Ceci est pertinent lorsque le dessin appelle cette mesure ; ce n'est pas une méthode universelle pour l'épaisseur au centre des lentilles courbes.
La plateforme de rodage DL-290 liste une plage d'épaisseur de pièce de 0,3 à 30 mm. Cette plage décrit l'enveloppe du processus, pas une tolérance d'épaisseur finie. Indiquez comment le stock est retiré, comment le parallélisme et l'épaisseur sont évalués, et comment les résultats sont échantillonnés ou triés.
Sélectionnez le procédé et la méthode d'inspection à partir de la géométrie de la pièce et de la définition du dessin.
Vidéo — Tri d'épaisseur sans contact AOI-20
Les exigences relatives aux bords et aux contours nécessitent leur propre ligne de réception
Un appel de bord peut affecter l'assemblage, la manipulation et le revêtement en aval. Séparez le diamètre extérieur du chanfrein ou de la biseauture, et distinguez une exigence de profil de la centration par rapport à un axe optique. Si un bord est autorisé à rester rugueux après la génération, indiquez quelle opération ultérieure le finit. Si un chanfrein de protection est requis, définissez sa largeur, son angle et sa méthode de mesure plutôt que de traiter la “ finition du bord ” comme une seule demande vague.
Pour une lentille profilée, la bordeuse peut contrôler le contour et le chanfrein ; la centration de l'axe optique peut nécessiter une étape de transfert de données distincte. La gamme de machines de bordage de lentilles optiques et ligne de fabrication de lentilles optiques montrez la famille d'équipements et le transfert de processus. Ne supposez pas qu'une station élimine toutes les erreurs créées précédemment.
Certains dessins utilisent GOST 2.412-81, une norme pour les dessins et diagrammes de produits optiques. Conservez ses appels dans leur forme d'origine et confirmez quelle norme et quelle règle d'inspection régissent l'acceptation. Sauf si le package de dessin fournit une table de correspondance contrôlée, ne supposez pas qu'un symbole ou une classe de tolérance correspond directement à ISO 10110 ; confirmez la règle d'acceptation spécifique avec le client avant de citer la conformité.
Lorsqu'un dessin comprend plusieurs éléments optiques, établissez une route et un enregistrement d'acceptation distincts pour chaque élément. Une famille de machines partagée ne rend pas le datum, l'ouverture ou la marge de finition identiques pour chaque pièce. Gardez la révision du dessin, l'identité de la pièce et le résultat de l'inspection connectés afin qu'une mesure ne puisse pas être attribuée à la mauvaise surface ou au mauvais ordre de fabrication. Pour les lots mixtes, identifiez l'élément applicable sur chaque enregistrement d'inspection.
Transformez le dessin en un plan de machine et d'inspection
Avant de demander un devis final, envoyez le dessin complet et une courte liste de caractéristiques. Pour chaque exigence, enregistrez :
- L'appel exact et la révision du dessin.
- La caractéristique et le datum auxquels il s'applique.
- L'opération censée créer ou corriger la caractéristique.
- La méthode d'inspection, l'instrument et la zone d'évaluation.
- La quantité d'échantillons et la règle de réussite/échec pour l'essai.
Demandez ensuite au fournisseur d'équipement de séparer les spécifications de la machine du résultat de la pièce finie que l'essai doit prouver. Enregistrez les dimensions entrantes, la configuration, la séquence de processus, le stock de finition et les mesures de sortie par rapport à la même révision de dessin et au même datum.
Un normes de dessin optique ISO 10110 Le dessin est exploitable lorsque chaque appel a un responsable de processus et une méthode d'inspection. Cela rend les devis comparables et sépare les spécifications de la machine de l'acceptation de la pièce finie.
Foire aux questions
La norme ISO 10110 spécifie-t-elle quelle machine doit produire une tolérance ?
Non. Elle normalise la représentation des caractéristiques et tolérances optiques. La route de processus et la capacité de la machine doivent être évaluées par rapport à la géométrie de la pièce, au datum et à la méthode d'inspection.
Le faux-rond de l'axe machine prouve-t-il la centration optique finie ?
Non. Le faux-rond est une spécification machine. La centration finie dépend également de la mesure de l'axe optique, du maintien de la pièce, du transfert de datum et de l'inspection finale.
Une tolérance d'épaisseur peut-elle être cotée sans emplacement de mesure ?
Pas de manière fiable. Identifiez les surfaces, l'emplacement, l'orientation et la référence utilisés pour la mesure avant de définir les critères d'acceptation.
Envoyez un dessin pour un examen d'application
Partagez la révision du dessin, le matériau, la taille du blanc entrant, la quantité attendue et la méthode d'acceptation. L'équipe peut mapper les appels aux étapes de génération, de finition, de bordage et d'inspection, puis définir des contrôles pour un essai de coupe d'échantillon gratuit.
