ПРИМЕЧАНИЕ ПО ПРИМЕНЕНИЮ / ОПТИЧЕСКОЕ ПРОЕКТИРОВАНИЕ

Чертежи по ISO 10110: Какая машина обеспечивает какой допуск

Оптический чертеж связывает требования к проектированию с производством и контролем. Каждый пункт спецификации требует владельца процесса, определенного реперного элемента и метода проверки; сам по себе чертеж не устанавливает производственные возможности станка.

Это различие имеет значение при рассмотрении ISO 10110 чертежа. Стандарт серии стандартизирует представление оптических элементов и систем, включая их характеристики и допуски. Чертеж может объединять требования к оптической поверхности, центровке или наклону, размеры, информацию о материале и детали края. Эти требования относятся к разным этапам процесса. Рассмотрение их как единой спецификации станка может привести к составлению предложения, которое выглядит полным, но оставляет неясным фактический метод приемки.

Читайте пункты ISO 10110 по характеристикам

Перед сравнением предложений перечислите каждое требование отдельно. Сохраните пункт спецификации и запишите его реперный элемент, область оценки, метод измерения и предел приемки, где это указано. Не делайте выводов об отсутствующих условиях из брошюры станка.

Характеристика чертежаВопрос покупателяОбласть процесса для рассмотрения
Форма поверхности или радиусКакая сторона, апертура и реперный элемент определяют форму?Обработка кривизны с последующей чистовой шлифовкой, полировкой и указанным контролем
Центровка и наклонТребование относится к оптической оси, механической оси или к названному реперному элементу?Оптическая центровка или другая явно определенная операция передачи реперного элемента
Толщина по центру или по краюГде измеряется толщина и между какими реперными элементами?Процесс обработки кривизны или шлифовки, затем метод измерения, подходящий для геометрии детали
Наружный диаметр и крайУказаны ли фаска, снятие фаски, скругление края или контур?Обработка края по профилю, специализированная центровка и обработка края или другая указанная операция обработки края
Материал и внутреннее качествоКакой сорт и состояние материала применимы?Входной контроль и проверка процесса; само по себе оборудование не может установить соответствие материала

Таблица является вспомогательным средством рабочего процесса, а не заменой стандарта. Применимая часть ISO 10110 зависит от характеристики: ISO 10110-1 определяет общую компоновку чертежа, в то время как ISO 10110-6:2025 касается допусков на центровку и наклон. Проверьте издание, указанное на чертеже.
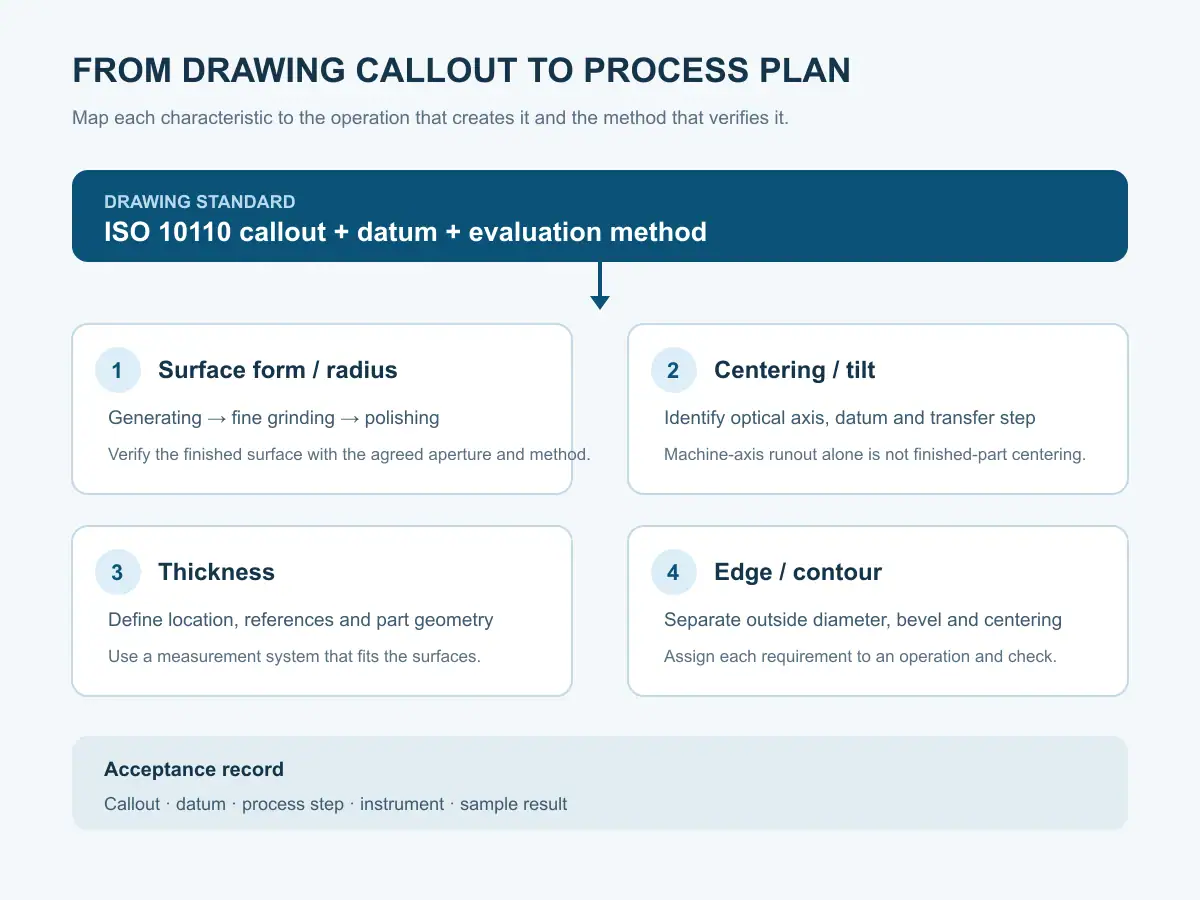
Характеристики оптического чертежа, сопоставленные с этапами шлифовки, чистовой обработки, обработки краев и проверки
Карта процесса: пункты чертежа ведут к различным операциям и проверкам; это руководство по рабочему процессу, а не таблица преобразования допусков.

Форма поверхности по ISO 10110: обработка, чистовая обработка и приемка

Для сферической линзы обработка создает приблизительный радиус и оставляет припуск для следующей операции. Чистовая шлифовка удаляет повреждения от обработки и приближает поверхность к ее окончательной форме; полировка затем занимается качеством поверхности и формой в соответствии с указанным процессом. Количество припуска, реакция материала, состояние инструмента, оснастка и реперный элемент измерения — все это влияет на результат.

Auto-SG-50 имеет встроенное измерение стрелы в цикле с автоматической компенсацией, что является полезной обратной связью для повторяющихся сферических работ. Его спецификация также включает шпиндель инструмента со скоростью 8 000 об/мин. Ни одна из этих цифр не доказывает, что готовая поверхность соответствует каждому пункту спецификации формы на ISO 10110 чертеже. Определите, как стрела связана с требуемым радиусом и апертурой, припуском на чистовую обработку и методом окончательного контроля.

Для диапазона оптической обработки кривизны см. ассортиментом станков для шлифовки оптических линз. Спросите, какая операция создает радиус, сколько припуска остается для чистовой обработки и какое измерение подтверждает требование чертежа.

Видео — Auto-SG-50 автоматический цикл шлифовки

Автоматический цикл шлифовки CNC Optical Curve Generator Auto-SG-50. Этот ролик является примером оборудования; он не определяет универсальную настройку процесса.

Центровка и наклон: определите ось перед обсуждением станка

Требования к центровке легко понять неправильно, поскольку оптическая ось и механическая ось не являются автоматически одним и тем же реперным элементом. Чертеж или связанная спецификация должны указывать, что сравнивается и как устанавливается реперный элемент. Станок, который шлифует наружный диаметр линзы, может точно определить ее механический край, но при этом ему потребуется отдельный этап оптической центровки, чтобы связать этот край с оптическими поверхностями.

ISO 10110-6:2025 охватывает правила указания допусков на центровку и наклон для оптических элементов, узлов и сборок. Для покупателя практический обзор заключается в определении применимой поверхности или сборки, реперной оси, реперной точки и указания допуска. Если какой-либо из этих элементов отсутствует или неоднозначен, решите вопрос с чертежом перед утверждением плана приемки.

Не интерпретируйте биение по оси станка как допуск на оптическую центровку готового изделия. Auto-EG-80 указывает биение по двум осям ≤0,006 мм. Это спецификация станка. Требование к готовой линзе также зависит от того, как измеряется оптическая ось, как удерживается деталь, какой реперный элемент передается и как проверяется результат. Запросите демонстрацию с использованием того же определения, которое будет указано в акте приемки.

Если чертеж требует центровки по оптической оси, рассмотрите Оптический центрирующий станок с ЧПУ отдельно от диапазона станков для обработки оптических линз. Зафиксируйте различие в технологическом маршруте, чтобы не пропустить операцию передачи реперного элемента.

Толщина: укажите местоположение, реперный элемент и метод измерения

“Толщина” может означать толщину по центру, толщину по краю, толщину плоской детали или локальный размер между указанными поверхностями. Они не взаимозаменяемы. Перед составлением предложения определите место измерения и реперные поверхности, ориентацию детали и является ли контроль контактным или бесконтактным. Допуск на толщину без этих условий может привести к разным результатам в двух установках контроля.

AOI-20 предоставляет бесконтактный зонд со спецификацией ±0,2 мкм для сортировки плоских деталей по толщине. Это актуально, когда чертеж предусматривает такое измерение; это не универсальный метод для измерения толщины по центру изогнутых линз.

Платформа для шлифовки DL-290 указывает диапазон толщины заготовки 0,3–30 мм. Этот диапазон описывает рабочий диапазон процесса, а не допуск на толщину готового изделия. Укажите, как удаляется припуск, как оцениваются параллельность и толщина, и как отбираются или сортируются результаты.

«Толщина» может означать толщину по центру, толщину по краю, толщину плоской части или локальный размер между указанными поверхностями. Они не взаимозаменяемы. Перед цитированием определите место измерения и опорные поверхности, ориентацию детали и является ли контроль контактным или бесконтактным. Допуск по толщине без этих условий может привести к различным результатам в двух системах контроля.

AOI-20 обеспечивает бесконтактное измерение толщины плоской части с точностью ±0,2 мкм. Это актуально, когда чертеж предусматривает такое измерение; это не универсальный метод измерения толщины по центру изогнутой линзы.

Платформа для притирки DL-290 указывает диапазон толщины заготовки от 0,3 до 30 мм. Этот диапазон описывает рабочий диапазон процесса, а не допуск на толщину готовой детали. Укажите, как снимается материал, как оцениваются параллельность и толщина, а также как отбираются или сортируются результаты.

Требования к краю и контуру требуют собственной линии приемки

Обозначение края может повлиять на сборку, обработку и последующее нанесение покрытия. Отделите внешний диаметр от фаски или скоса и различайте требование к профилю от центрирования относительно оптической оси. Если допускается шероховатость края после обработки, укажите, какая последующая операция его завершает. Если требуется защитная фаска, определите ее ширину, угол и метод измерения, а не рассматривайте “обработку края” как единый расплывчатый запрос.

Для профилированной линзы шлифовальный станок может контролировать контур и фаску; центрирование по оптической оси может потребовать отдельного этапа передачи данных. диапазона станков для обработки оптических линз и линия изготовления оптических линз покажите семейство оборудования и передачу процесса. Не предполагайте, что одна станция устраняет каждую ошибку, возникшую ранее.

Некоторые чертежи используют ГОСТ 2.412-81, стандарт для чертежей и схем оптических изделий. Сохраняйте их обозначения в исходном виде и подтверждайте, какой стандарт и правило приемки регулируют приемку. Если пакет чертежей не предоставляет контролируемый перекрестный справочник, не предполагайте, что символ или класс допуска напрямую соответствуют ISO 10110; подтвердите конкретное правило приемки с заказчиком перед цитированием соответствия.

Когда один чертеж включает несколько оптических элементов, составьте отдельный маршрут и запись приемки для каждого элемента. Общее семейство станков не делает опорную поверхность, апертуру или припуск на обработку одинаковыми для каждой детали. Сохраняйте связь между ревизией чертежа, идентификацией детали и результатом проверки, чтобы измерение не могло быть отнесено к неправильной поверхности или рабочему заказу. Для смешанных партий укажите применимый элемент в каждой записи проверки.

Превратите чертеж в план станка и проверки

Перед запросом окончательной котировки отправьте полный чертеж и краткий список характеристик. Для каждого требования запишите:

  1. Точное обозначение и ревизию чертежа.
  2. Элемент и опорную поверхность, к которым оно относится.
  3. Операция, ожидаемая для создания или исправления элемента.
  4. Метод проверки, прибор и область оценки.
  5. Количество образцов и правило прохождения/непрохождения для испытания.

Затем попросите поставщика оборудования отделить спецификации станка от результата для готовой детали, который должно доказать испытание. Запишите входные размеры, настройку, последовательность процесса, припуск на обработку и выходные измерения по той же ревизии чертежа и опорной поверхности.

An ISO 10110 чертеж является действенным, когда каждое обозначение имеет ответственного за процесс и метод проверки. Это делает котировки сопоставимыми и отделяет спецификации станка от приемки готовой детали.

Часто задаваемые вопросы

Указывает ли ISO 10110, какой станок должен производить допуск?

Нет. Он стандартизирует представление оптических характеристик и допусков. Маршрут процесса и возможности станка должны оцениваться по геометрии детали, опорной поверхности и методу проверки.

Доказывает ли биение оси станка окончательное центрирование оптики?

Нет. Биение — это спецификация станка. Окончательное центрирование также зависит от измерения оптической оси, зажима заготовки, передачи опорной поверхности и окончательной проверки.

Можно ли указать допуск на толщину без места измерения?

Ненадежно. Определите поверхности, местоположение, ориентацию и ссылку, используемые для измерения, прежде чем устанавливать критерии приемки.

Отправьте один чертеж для обзора применения

Предоставьте ревизию чертежа, материал, размер входной заготовки, ожидаемое количество и метод приемки. Команда может сопоставить обозначения с операциями шлифовки, чистовой обработки, обработки краев и проверки, а затем определить проверки для бесплатного испытания резки образцов.

Прокрутить вверх