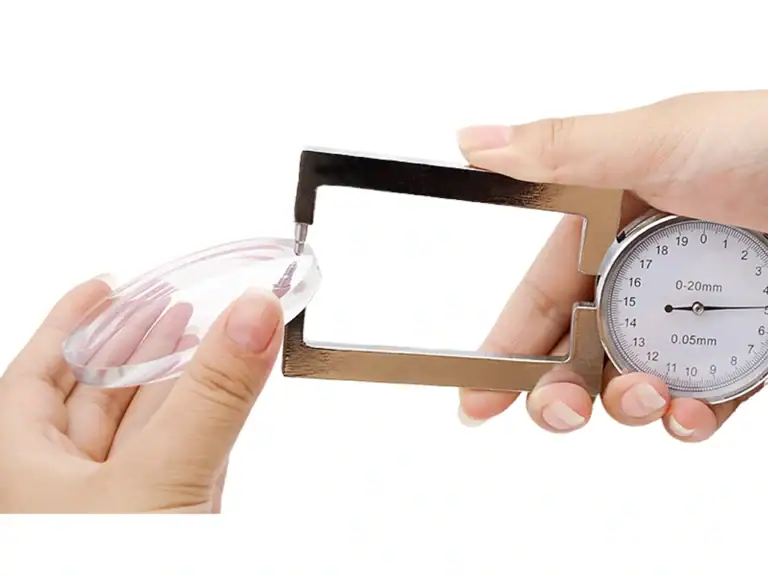
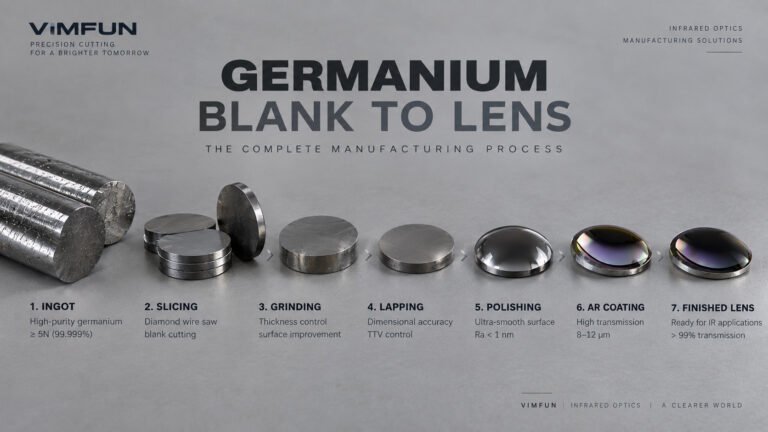
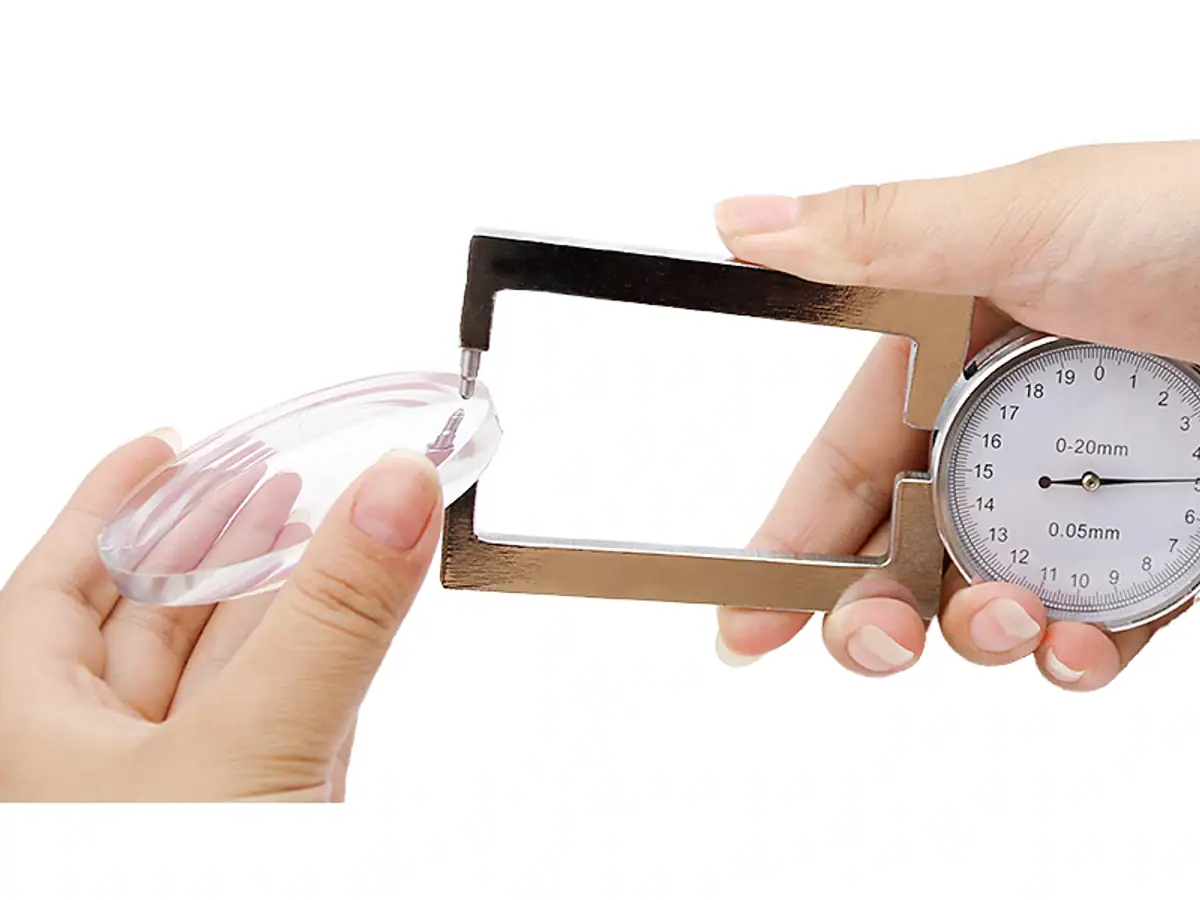
Một tấm wafer có thể đạt độ dày danh định nhưng vẫn quá mỏng để hoàn thiện. Một mặt có thể bị cong; một vùng trũng có thể có vết cưa sâu; một vết mẻ ở cạnh có thể lan vào đường kính yêu cầu. Máy mài phải loại bỏ những khuyết tật đó trong khi vẫn giữ nguyên hình dạng hoàn thiện.
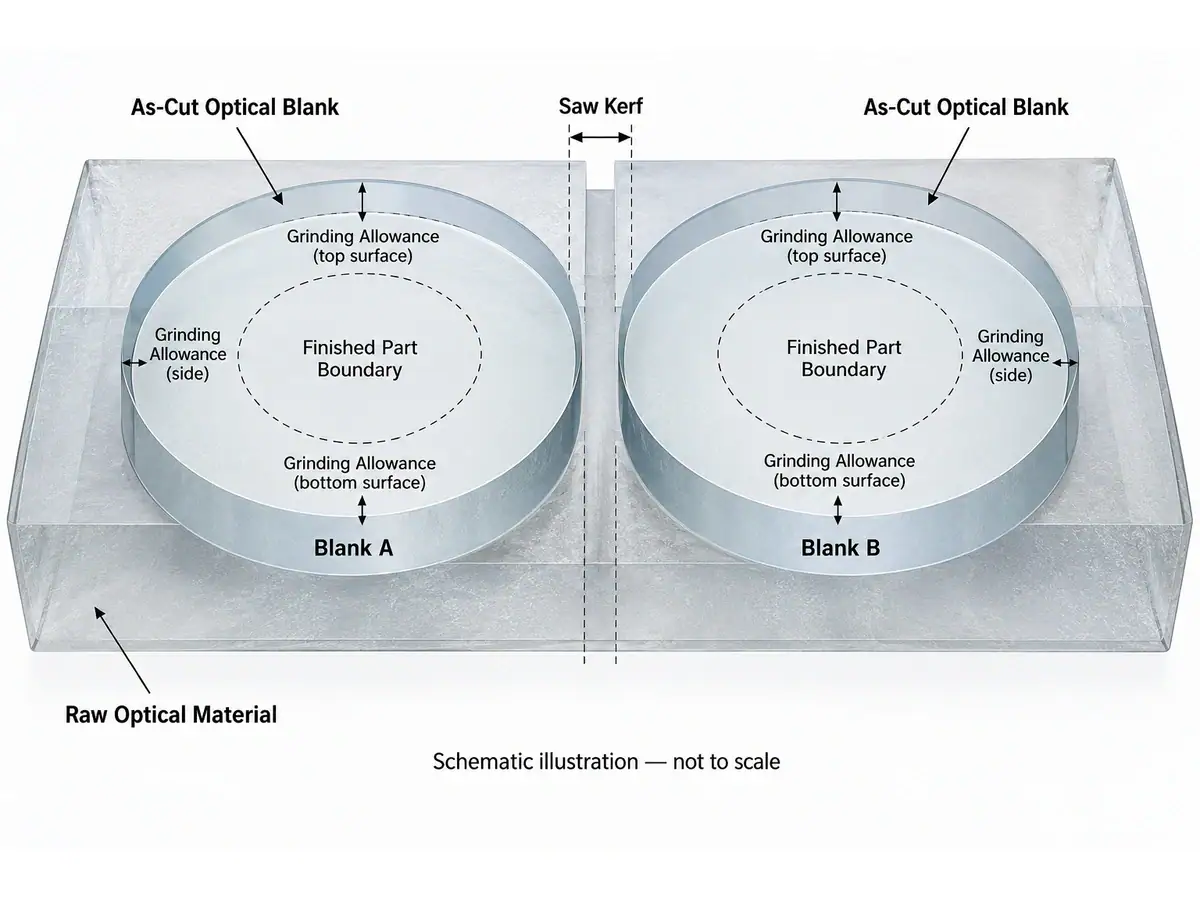
Lượng dư cắt phù hợp là lượng vật liệu cần thiết để đạt được hình dạng quy định, loại bỏ hư hỏng do cắt và hoàn thành trình tự hoàn thiện đã được kiểm định, có tính đến sai số quy trình đo được. Không có giá trị milimét phổ quát đáng tin cậy cho gecmani, ZnSe, sapphire, thạch anh và thủy tinh quang học. Bắt đầu từ bản vẽ hoàn thiện, sau đó kiểm định phôi bằng cách cắt mẫu và thử nghiệm hạ nguồn.
Hướng dẫn lượng dư cắt này tách biệt độ dày phôi khỏi mức tiêu thụ nguyên liệu thô và cho biết cần đo gì trước khi xuất xưởng một lô hàng.
01 — Lập ngân sách lượng dư cắt từ bộ phận hoàn thiện
Đối với bộ phận phẳng-song song hoàn thiện cả hai mặt, hãy sử dụng mối quan hệ ban đầu này:
Độ dày phôi sau cắt = độ dày hoàn thiện + tổng lượng loại bỏ dự kiến từ mặt A + tổng lượng loại bỏ dự kiến từ mặt B.
Ngân sách mỗi mặt bao gồm mài thô, mài tinh và đánh bóng, cộng với biên độ quy trình đã được chứng minh. Phân bổ cho mài thô phải bao gồm sai số hình dạng đo được và hư hỏng do cắt. Không cộng thêm một lượng dư cho hư hỏng riêng biệt nếu lượng loại bỏ mài thô đã được kiểm định đã bao gồm nó.
Đối với một thấu kính cong, độ dày tâm một mình là không đủ. Đặt hình bao của thấu kính hoàn thiện vào bên trong phôi và kiểm tra lượng vật liệu cần thiết trên cả hai bề mặt, bao gồm cả cạnh. Thao tác tạo hình sẽ loại bỏ vật liệu bên ngoài hình bao đó. Phương trình độ dày tấm phẳng không thể thay thế việc kiểm tra hình dạng này.
| Mục ngân sách | Những gì cần thiết lập | Thuộc về đâu |
|---|---|---|
| Hình dạng hoàn thiện | Độ dày, độ cong, đường kính và khẩu độ trong | Bản vẽ và sơ đồ tham chiếu |
| Loại bỏ khi mài thô | Lượng vật liệu cần thiết để tạo hình và loại bỏ hư hỏng do cắt | Kế hoạch loại bỏ cho mỗi mặt |
| Mài tinh | Lượng vật liệu cần loại bỏ sau giai đoạn mài mòn trước đó | Trình tự hoàn thiện đã được kiểm định |
| Polishing | Lượng vật liệu cần loại bỏ sau khi mài tinh | Trình tự hoàn thiện đã được kiểm định |
| Biên độ quy trình | Sai số được chứng minh trên các bộ phận mẫu | Kho dự phòng rõ ràng, được xem xét sau các thử nghiệm |
| Khe hở | Vật liệu bị loại bỏ bởi mỗi vết cắt | Tính toán mức tiêu thụ nguyên liệu thô |
Giữ nguyên các đơn vị và quy ước hiển thị. “Lượng dư cho mỗi mặt,” “tổng lượng dư độ dày” và “lượng vật liệu cạnh xuyên tâm” là các đại lượng khác nhau. Trộn lẫn chúng có thể làm gấp đôi thông số kỹ thuật mua hàng trước khi phôi đầu tiên đến máy.
02 — Lưỡi cưa tiêu tốn thỏi, không phải phôi còn lại
Một lỗi lập ngân sách phổ biến là đặt lượng dư lưỡi cưa vào bên trong độ dày của một tấm wafer đã được cắt. Lưỡi cưa là vật liệu bị mất giữa các phôi liền kề. Đối với thao tác cắt lặp lại, khoảng cách vật liệu gần đúng là độ dày phôi cộng với lượng dư lưỡi cưa đo được; việc cắt đầu cuối và các phần còn lại không sử dụng được cần được xử lý riêng.
Trang SG-40 gecmani cắt lát của Vimfun mô tả cắt vòng kín với lượng dư lưỡi cưa khoảng 0,4–0,5 mm trong các ví dụ của nó. Đó là điểm tham chiếu ban đầu cho cấu hình cắt, không phải là khuyến nghị về lượng dư hoặc kết quả đảm bảo cho mọi vật liệu. Trang này cũng liệt kê hiệu suất mẻ cạnh, nhưng phép đo mẻ cạnh không thể xác định độ sâu vết nứt dưới bề mặt trên toàn bộ mặt.
Đo khe hở thực tế hoặc mức tiêu thụ vật liệu trên các vết cắt mẫu. Chỉ đường kính dây không thể hiện sự nhô ra của vật liệu mài mòn, chuyển động ngang và chiều rộng vết cắt kết quả. hướng dẫn riêng về lượng dư lưỡi cưa giải thích tại sao sự khác biệt này lại quan trọng đối với năng suất vật liệu.
So sánh các phương pháp cắt thay thế với cùng một yêu cầu đầu ra. Độ dày lưỡi cắt, đường kính dây và kích thước điểm danh nghĩa của tia laser không phải là các thước đo có thể thay thế cho nhau về năng suất phôi sử dụng được. Bao gồm việc làm sạch tiếp theo và các phôi bị loại bỏ trong phép so sánh.
03 — Độ cong và độ vênh có thể làm hết lượng vật liệu cục bộ
Lượng vật liệu tối thiểu có thể sử dụng được quan trọng hơn chỉ số độ dày trung bình. Một tấm cắt bị cong có thể yêu cầu loại bỏ đáng kể trước khi cả hai mặt được làm sạch. Một phôi bị vênh có thể đạt đến độ dày tối thiểu cho phép ở một bên trong khi các vết cưa vẫn còn ở phía bên kia.
Lập bản đồ độ dày tại các vị trí xác định và đo hình dạng mặt so với mặt phẳng xử lý dự kiến. Chỉ riêng sự thay đổi độ dày không mô tả đầy đủ độ cong: hai mặt cong có thể vẫn gần như song song. Ghi lại cách bộ phận được đỡ, vì việc kẹp hoặc dán có thể làm biến dạng một phôi mỏng trong quá trình đo.
Sử dụng các phép đo này để đặt lượng dư cắt trước khi sản xuất. Nếu phân bố vật liệu không thể chứa hình dạng hoàn thiện với biên độ làm sạch cần thiết, việc tăng thời gian đánh bóng sẽ không cứu vãn được. Xem xét lại cài đặt cắt, giá đỡ và hướng cắt trước khi chỉ đơn giản chỉ định một phôi dày hơn.
Giữ riêng việc làm sạch cạnh. Một vết mẻ bên ngoài đường kính hoàn thiện có thể được loại bỏ trong quá trình cắt cạnh, nhưng một vết mẻ lan vào khẩu độ trong có thể làm cho phôi không sử dụng được. Cả hai trường hợp đều không được giải quyết tự động bằng cách tăng độ dày trục.
04 — Một mặt trông mịn không chứng minh được hư hỏng nông
Vết cưa mô tả địa hình bề mặt. Hư hỏng dưới bề mặt mô tả các vết nứt bên dưới bề mặt đó. Ảnh, chỉ số độ nhám hoặc giá trị mẻ cạnh không thể thay thế cho việc đánh giá hư hỏng đã được kiểm định.
Nghiên cứu của Hed và Edwards về mài thủy tinh quang học tìm thấy mối quan hệ giữa độ nhám bề mặt và độ sâu hư hại dưới các điều kiện mài được điều tra. Điều đó không cung cấp một hệ số chuyển đổi phổ quát cho vật liệu và quy trình cắt dây khác. Chỉ sử dụng mối quan hệ đã được xác nhận trong phạm vi các điều kiện đã được chứng minh của nó.
Hậu quả sản xuất rất đơn giản: bề mặt mịn hơn sau khi mài không tự nó xác nhận rằng lớp hư hại trước đó đã được loại bỏ. Thống nhất cách đánh giá các mẫu đại diện và cách kết quả sẽ thông báo lịch trình loại bỏ. hướng dẫn hư hại dưới bề mặt cung cấp kết nối với việc mài và đánh bóng tiếp theo.
Đặt dung sai cắt bằng cách sử dụng bằng chứng quy trình này. Tránh thêm một “tỷ lệ phần trăm SSD” tùy ý cho mọi vật liệu, đặc biệt là khi dung sai gia công thô đã bao gồm việc loại bỏ hư hại.
05 — Vật liệu thay đổi các ưu tiên đủ điều kiện
Sử dụng danh tính vật liệu để quyết định những gì cần kiểm tra kỹ hơn, không phải để gán một dung sai cố định không có cơ sở. Một bảng xếp hạng phổ quát từ “ít” đến “nhiều” vật liệu thô sẽ che giấu sự khác biệt về hình học, tình trạng mài mòn, định hướng và giữ phôi.
| Material | Ưu tiên đủ điều kiện tương đối | Những gì cần xác nhận trước khi giảm vật liệu thô |
|---|---|---|
| Germanium | Chú trọng cao đến năng suất vật liệu và mất mép giòn | Hình dạng mặt, tình trạng mép và làm sạch hạ nguồn; xác nhận thông qua các lần cắt thử nghiệm khách hàng-vật liệu |
| ZnSe | Chú trọng cao đến hỗ trợ, xử lý và hư hại | Tình trạng sau khi cắt và tháo ra khỏi bộ gá; xác nhận thông qua các lần cắt thử nghiệm khách hàng-vật liệu |
| ngọc bích | Chú trọng cao đến nỗ lực loại bỏ và định hướng tinh thể | Phản ứng cắt và mài thực tế cho định hướng được chỉ định; xác nhận thông qua các lần cắt thử nghiệm khách hàng-vật liệu |
| Quartz | Tách silica nóng chảy khỏi thạch anh tinh thể | Cấp, định hướng nếu có thể, hình dạng mặt và hư hại; xác nhận thông qua các lần cắt thử nghiệm khách hàng-vật liệu |
| Optical glass | Đánh giá theo cấp | Loại kính, tình trạng bề mặt và quy trình hoàn thiện; xác nhận thông qua các lần cắt thử nghiệm khách hàng-vật liệu |
Bảng này xếp hạng các mối quan tâm thay vì hứa hẹn một công thức độ dày cho từng vật liệu. Đối với các phôi đắt tiền, việc giảm lượng vật liệu phế liệu và giảm vật liệu hoàn thiện giải quyết các phần khác nhau của vấn đề năng suất. thảo luận về tổn thất vật liệu phế liệu của germanium thuộc về tính toán vật liệu thô, trong khi ngân sách loại bỏ thuộc về việc đủ điều kiện quy trình.
06 — Chuyển các phép đo vào quá trình bàn giao mài
Một thông số kỹ thuật dung sai cắt hữu ích là một tài liệu bàn giao. Bao gồm bản sửa đổi bản vẽ, cấp vật liệu, kích thước phôi, quy ước điểm chuẩn, phép đo mặt và phương pháp chấp nhận. Xác định những hư hại nào cần loại bỏ trong quá trình mài thô và còn lại bao nhiêu vật liệu cho các giai đoạn sau.
Vimfun hướng dẫn thiết bị mài kính quang học kết nối đầu ra cắt với lựa chọn máy tiếp theo. Cài đặt thiết bị hoặc số đọc của thước đo trong quy trình không tự động là kết quả chấp nhận cuối cùng của bộ phận. Xác nhận phương pháp đo và kiểm tra phôi sau khi tháo ra khỏi bộ gá xử lý của nó nếu có liên quan.
Đối với quy trình làm việc từ phôi đến kính germanium, hãy giữ nguyên nhận dạng phôi qua quá trình cắt, tạo hình và hoàn thiện. Nếu không, một bộ phận được đánh bóng thành công sẽ không thể truy ngược lại các điều kiện cắt đã tạo ra nó.
07 — Thêm dung sai cắt không phải là bảo hiểm miễn phí
Vật liệu dư thừa phải được loại bỏ ở đâu đó. Đối với một mặt phẳng tròn có đường kính không đổi, thể tích loại bỏ bổ sung là diện tích mặt nhân với độ dày bổ sung. Do đó, việc tăng gấp đôi đường kính sẽ nhân thể tích bổ sung đó lên bốn lần. Thời gian mài không nhất thiết phải tăng theo tỷ lệ tương tự: tải, di chuyển tiếp cận, tình trạng dụng cụ và tốc độ loại bỏ cho phép cũng quan trọng.
Đối với germanium và ZnSe, hãy so sánh các bộ phận hoàn thiện có thể sử dụng trên mỗi phôi hoặc thỏi đã mua, thay vì chỉ tốc độ cắt. Tính toán chi phí nên bao gồm vật liệu bị mất trong rãnh cắt, vật liệu thô bị mài đi, tiêu thụ vật liệu mài, xử lý và các bộ phận bị loại bỏ được phát hiện sau khi hoàn thiện.
Giảm dung sai cắt theo từng bước có kiểm soát. Một phôi mỏng hơn chỉ là một cải tiến nếu quy trình hoàn thiện vẫn đáp ứng đáng tin cậy bản vẽ. Xem xét các sự đánh đổi này trên dây chuyền chế tạo quang học, với việc cắt và mài được đánh giá cùng nhau.
08 — Đủ điều kiện ngân sách trước khi cam kết lô hàng
Bắt đầu với vật liệu đại diện và bản vẽ hoàn thiện thực tế. Ghi lại cấu hình dây cắt, tốc độ nạp, phương pháp hỗ trợ và các cài đặt máy liên quan. Kiểm tra các phôi sau khi tháo ra, sau đó chuyển các mẫu được chọn qua trình tự mài và đánh bóng dự định.
Giữ một bản ghi bằng chứng:
- Bản đồ độ dày sau khi cắt và các phép đo hình dạng mặt.
- Tình trạng mép tương ứng với đường kính hoàn thiện và khẩu độ rõ.
- Lượng vật liệu loại bỏ ở mỗi giai đoạn, với phương pháp đo được xác định.
- Hình dạng cuối cùng, chấp nhận bề mặt và lý do từ chối bộ phận.
- Các cài đặt và lô vật liệu liên quan đến từng mẫu.
Phê duyệt dung sai cắt sau khi xem xét sự thay đổi trong quá trình thử nghiệm, không chỉ là lát mỏng trông đẹp nhất. Lặp lại việc đủ điều kiện khi cấp vật liệu, hình dạng, bộ gá hoặc điều kiện quy trình quan trọng thay đổi.
Gửi vật liệu, kích thước phôi, bản vẽ hoàn thiện và sản lượng yêu cầu. Yêu cầu cắt mẫu miễn phí để thiết lập tình trạng sau khi cắt và thảo luận về ngân sách vật liệu hạ nguồn. Việc xác nhận mài và đánh bóng, nếu có yêu cầu, nên được thỏa thuận riêng.