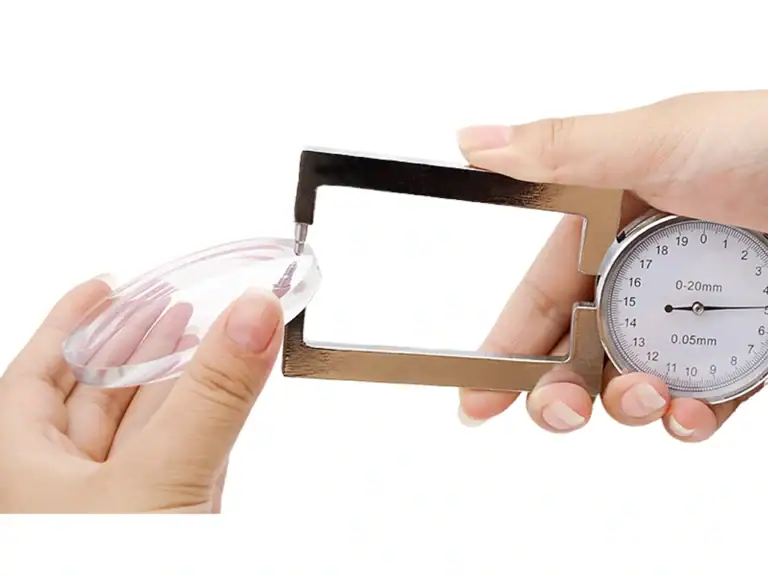
Пластина может иметь номинальную толщину и при этом быть слишком тонкой для финишной обработки. Одна сторона может быть деформирована; в низменной области может остаться глубокая царапина от пилы; скол края может распространяться на требуемый диаметр. Шлифовальный станок должен устранить эти дефекты, сохраняя при этом геометрию готового изделия.
Правильный припуск на резку — это запас материала, необходимый для достижения заданной геометрии, устранения повреждений от резки и завершения квалифицированной последовательности финишной обработки с учетом измеренных вариаций процесса. Не существует надежного универсального значения в миллиметрах для германия, ZnSe, сапфира, кварца и оптического стекла. Начните с чертежа готового изделия, затем квалифицируйте заготовку, используя репрезентативные резы и последующие испытания.
Данное руководство по припускам на резку разделяет толщину заготовки и потребление сырья и показывает, что следует измерить перед выпуском партии.
01 — Составьте бюджет припуска на резку из готовой детали
Для плоскопараллельной детали, обработанной с обеих сторон, используйте следующую исходную зависимость:
Толщина заготовки после резки = толщина готового изделия + общее запланированное снятие материала со стороны A + общее запланированное снятие материала со стороны B.
Бюджет каждой стороны включает черновую шлифовку, чистовую шлифовку и полировку, а также обоснованный запас на процесс. Расход на черновую обработку должен уже учитывать измеренную ошибку формы и повреждения от резки. Не добавляйте отдельный припуск на повреждения, если квалифицированное снятие материала при черновой обработке уже его покрывает.
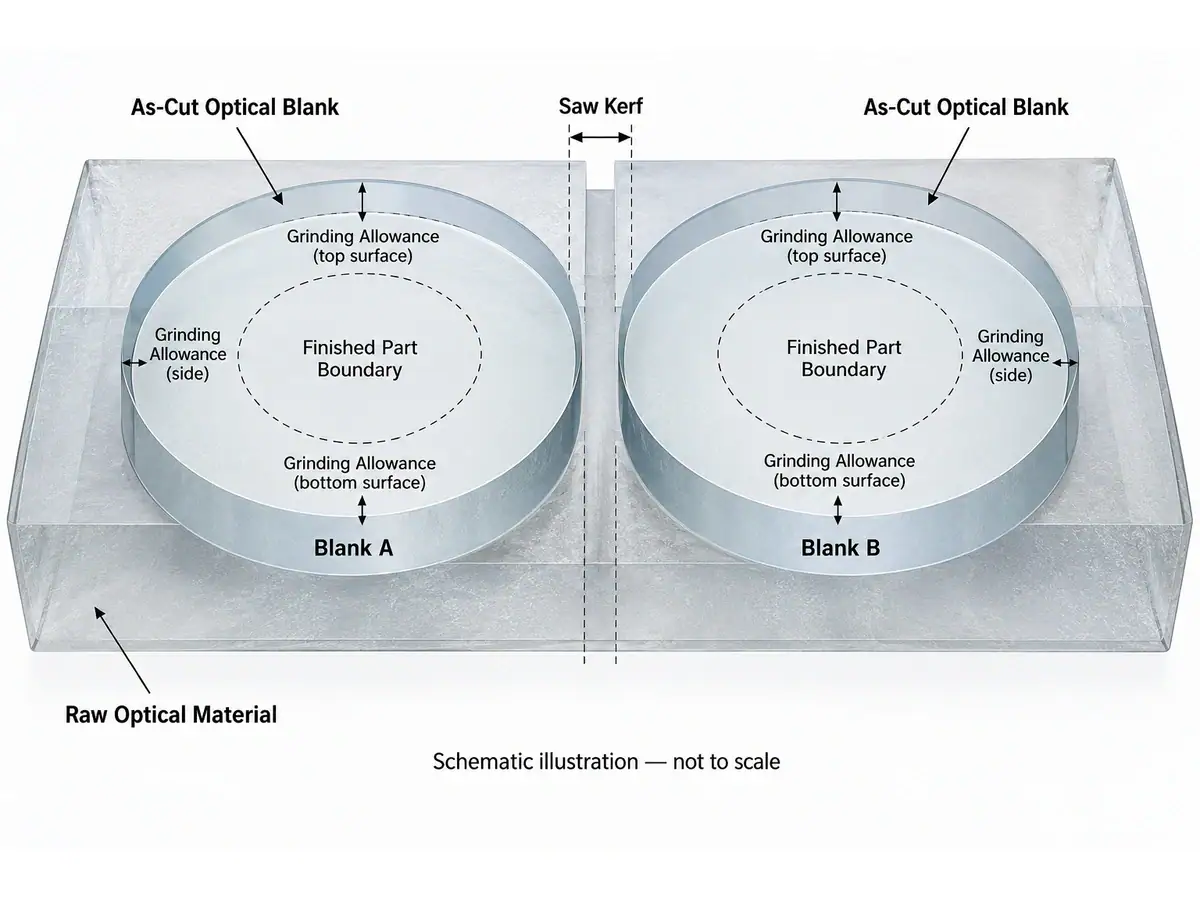
Для изогнутой линзы одной только центральной толщины недостаточно. Поместите готовый контур линзы внутрь заготовки и проверьте требуемый запас материала по обеим поверхностям, включая край. Операция генерации удаляет материал за пределами этого контура. Уравнение для плоской пластины не может заменить эту проверку геометрии.
| Пункт бюджета | Что установить | Где это относится |
|---|---|---|
| Геометрия готового изделия | Толщина, кривизна, диаметр и эффективный диаметр | Чертеж и система привязки |
| Снятие материала при черновой обработке | Запас материала, необходимый для формирования формы и удаления повреждений от резки | План снятия материала для каждой стороны |
| Чистовое шлифование | Снятие материала, необходимое после предыдущей абразивной стадии | Квалифицированная последовательность финишной обработки |
| Полировка | Снятие материала, необходимое после чистовой шлифовки | Квалифицированная последовательность финишной обработки |
| Запас на процесс | Вариация, продемонстрированная на репрезентативных деталях | Явный резерв, проверенный после испытаний |
| Рез | Материал, удаляемый каждым пропилом | Расчет потребления сырья |
Сохраняйте видимость единиц измерения и соглашений. “Припуск на сторону”, “общий припуск по толщине” и “радиальный запас по краю” — это разные величины. Их смешивание может удвоить спецификацию закупки до того, как первая заготовка попадет на станок.
02 — Пропил потребляет слиток, а не оставшуюся заготовку
Распространенная ошибка при составлении бюджета заключается в том, что пропил включается в толщину пластины, которая уже была разрезана. Пропил — это материал, теряемый между соседними заготовками. При повторной операции нарезки примерный шаг материала равен толщине заготовки плюс измеренный пропил; торцевая обрезка и непригодные остатки требуют отдельного рассмотрения.
Опубликованная Vimfun страница по нарезке германия SG-40 описывает резку с замкнутым контуром с пропилом около 0,4–0,5 мм в своих примерах. Это отправная точка для конфигурации резки, а не рекомендация по припуску или гарантированный результат для каждого материала. Страница также перечисляет характеристики сколов края, но измерение сколов края не может определить глубину подповерхностных трещин по всей поверхности.
Измерьте фактический пропил или потребление материала на репрезентативных резах. Один только диаметр проволоки не учитывает выступ абразива, боковое смещение и результирующую ширину реза. Отдельное руководство по пропилу объясняет, почему это различие важно для выхода материала.
Сравните альтернативные методы резки при одинаковых требованиях к производительности. Толщина лезвия, диаметр проволоки и номинальный размер пятна лазера не являются взаимозаменяемыми мерами полезного выхода заготовки. Включите в сравнение последующую очистку и отбракованные заготовки.
03 — Деформация и перекос могут использовать местный запас
Минимальный пригодный запас важнее среднего значения толщины. Деформированная пластина может потребовать значительного снятия материала, прежде чем обе стороны будут очищены. Перекошенная заготовка может достигать минимальной допустимой толщины с одной стороны, в то время как царапины от пилы остаются на другой.
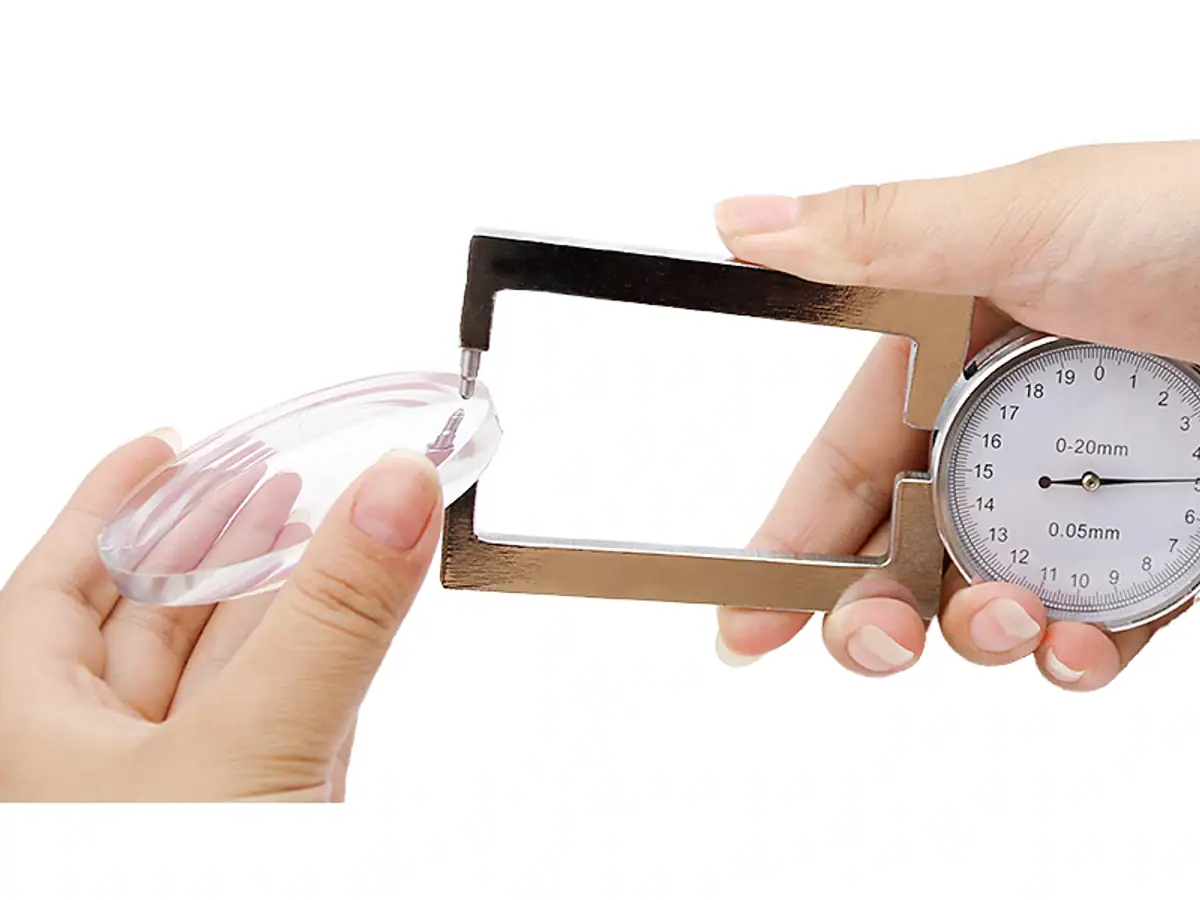
Картируйте толщину в определенных положениях и измеряйте форму поверхности относительно предполагаемой плоскости обработки. Одна только вариация толщины не полностью описывает деформацию: две изогнутые поверхности могут оставаться примерно параллельными. Запишите, как деталь была закреплена, поскольку зажим или склейка могут исказить тонкую заготовку во время измерения.
Используйте эти измерения для установки припуска на резку перед производством. Если распределение запаса не может обеспечить требуемую форму готового изделия с необходимым резервом на очистку, увеличение времени полировки не спасет ситуацию. Проверьте настройки резки, крепление и направление резки, прежде чем просто указывать более толстую заготовку.
Отдельно учитывайте очистку края. Скол за пределами готового диаметра может быть удален при обработке края, но скол, распространяющийся на эффективный диаметр, может сделать заготовку непригодной. Ни один из этих случаев не решается автоматически увеличением осевой толщины.
04 — Гладкая на вид поверхность не доказывает малую глубину повреждения
Царапины от пилы описывают топографию поверхности. Подповерхностное повреждение описывает трещины под этой поверхностью. Фотография, показатель шероховатости или значение скола края не являются заменой квалифицированной оценки повреждений.
Исследование Хеда и Эдвардса по шлифовке оптического стекла обнаружена зависимость между шероховатостью поверхности и глубиной повреждения при исследованных условиях шлифования. Это не дает универсального коэффициента пересчета для другого материала и процесса, вырезанных проволокой. Используйте проверенную зависимость только в пределах продемонстрированных условий.
Производственное следствие очевидно: более гладкая поверхность после шлифования сама по себе не подтверждает, что предыдущий слой повреждений был удален. Согласуйте, как будут оцениваться репрезентативные образцы и как результат повлияет на график удаления. Наше руководство по подповерхностным повреждениям обеспечивает связь с последующим шлифованием и полированием.
Установите припуск на резку, используя эти данные процесса. Избегайте добавления произвольного “процента подповерхностных повреждений” к каждому материалу, особенно когда начальный припуск уже включает удаление повреждений.
05 — Материал меняет приоритеты квалификации
Используйте идентификацию материала, чтобы определить, что требует более пристального изучения, а не для назначения неподтвержденного фиксированного припуска. Универсальный рейтинг от “наименьшего” до “наибольшего” запаса скрывает различия в геометрии, состоянии абразива, ориентации и креплении заготовки.
| Материал | Относительный приоритет квалификации | Что подтвердить перед уменьшением запаса |
|---|---|---|
| Германий | Высокое внимание к выходу материала и потере хрупкого края | Форма поверхности, состояние края и последующая очистка; подтвердить путем пробных резок заказчик-материал |
| ZnSe | Высокое внимание к поддержке, обработке и повреждениям | Состояние после резки и извлечения из приспособления; подтвердить путем пробных резок заказчик-материал |
| Сапфир | Высокое внимание к усилию удаления и ориентации кристалла | Фактическая реакция резки и шлифования для указанной ориентации; подтвердить путем пробных резок заказчик-материал |
| Quartz | Отделить плавленый кварц от кристаллического кварца | Сорт, ориентация, где применимо, форма поверхности и повреждения; подтвердить путем пробных резок заказчик-материал |
| Optical glass | Оценка по сортам | Тип стекла, состояние поверхности и маршрут обработки; подтвердить путем пробных резок заказчик-материал |
Эта таблица ранжирует проблемы, а не предлагает рецепт толщины для каждого материала. Для дорогих заготовок уменьшение ширины реза и уменьшение запаса на обработку решают разные части проблемы выхода. обсуждение потерь на ширину реза германия относится к расчету сырья, в то время как бюджет на удаление относится к квалификации процесса.
06 — Перенесите измерения на этап шлифования
Полезный припуск на резку — это документ для передачи. Включите ревизию чертежа, сорт материала, размеры заготовки, конвенцию базирования, измерения поверхности и метод приемки. Определите, какие дефекты должна удалить черновая шлифовка и какой запас должен остаться для последующих этапов.
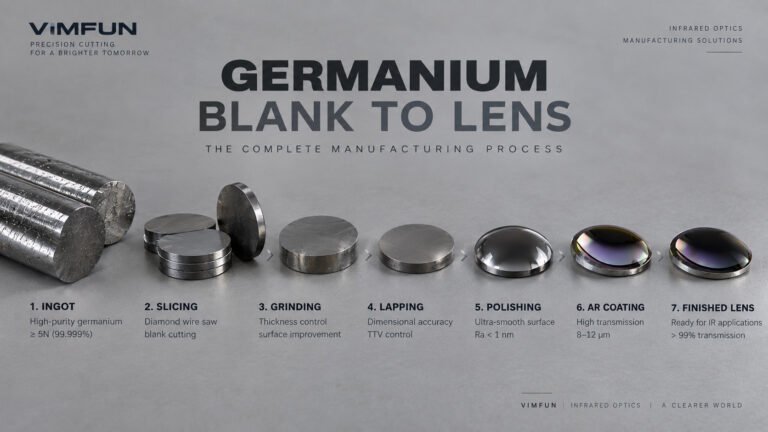
Руководство Vimfun по оборудованию для шлифования оптических линз связывает выход резки с выбором следующей машины. Настройка оборудования или показание встроенного измерительного прибора не являются автоматически окончательным результатом приемки детали. Подтвердите метод измерения и проверьте заготовку после извлечения из ее технологического приспособления, где это применимо. Для рабочего процесса от заготовки до линзы из германия.
, переносите ту же идентификацию заготовки через резку, генерацию и обработку. В противном случае успешная отполированная деталь не может быть отслежена до условий резки, которые ее произвели. 07 — Дополнительный припуск на резку — это не бесплатная страховка, Дополнительный запас должен быть удален где-то. Для плоской круглой поверхности неизменного диаметра дополнительный объем удаления равен площади поверхности, умноженной на добавленную толщину. Удвоение диаметра, следовательно, умножает этот дополнительный объем на четыре. Время шлифования не обязательно увеличивается в той же пропорции: загрузка, подходы, состояние инструмента и допустимая скорость удаления также имеют значение.
Для германия и ZnSe сравнивайте количество пригодных к использованию готовых деталей на закупленную заготовку или слиток, а не только скорость резки. Расчет стоимости должен включать материал, потерянный в ширине реза, удаленный запас, расход абразива, обработку и отбраковку, обнаруженную после обработки.
Уменьшайте припуск на резку контролируемыми шагами. Более тонкая заготовка является улучшением только в том случае, если маршрут обработки по-прежнему надежно соответствует чертежу. Рассмотрите эти компромиссы на всей.
линии изготовления оптики.
, оценивая резку и шлифование вместе. 08 — Квалифицируйте бюджет перед запуском партии, Начните с репрезентативного материала и фактического готового чертежа. Запишите конфигурацию проволоки, подачу, метод поддержки и соответствующие настройки машины. Осмотрите заготовки после извлечения, затем проведите выбранные образцы через предполагаемую последовательность шлифования и полирования.
Сохраняйте одну запись доказательств:
Карта толщины после резки и измерения формы поверхности.
Состояние края относительно готового диаметра и чистого апертуры.
- Удаление на каждом этапе с указанием метода измерения.
- Окончательная геометрия, приемка поверхности и причины отбраковки деталей.
- Настройки и партия материала, связанные с каждым образцом.
- Утвердите припуск на резку после рассмотрения вариаций в ходе испытания, а не только наиболее привлекательной пластины. Повторяйте квалификацию при изменении сорта материала, геометрии, приспособления или существенных условий процесса.
- Отправьте материал, размер заготовки, готовый чертеж и требуемый выход.
Запросить бесплатную резку образца.
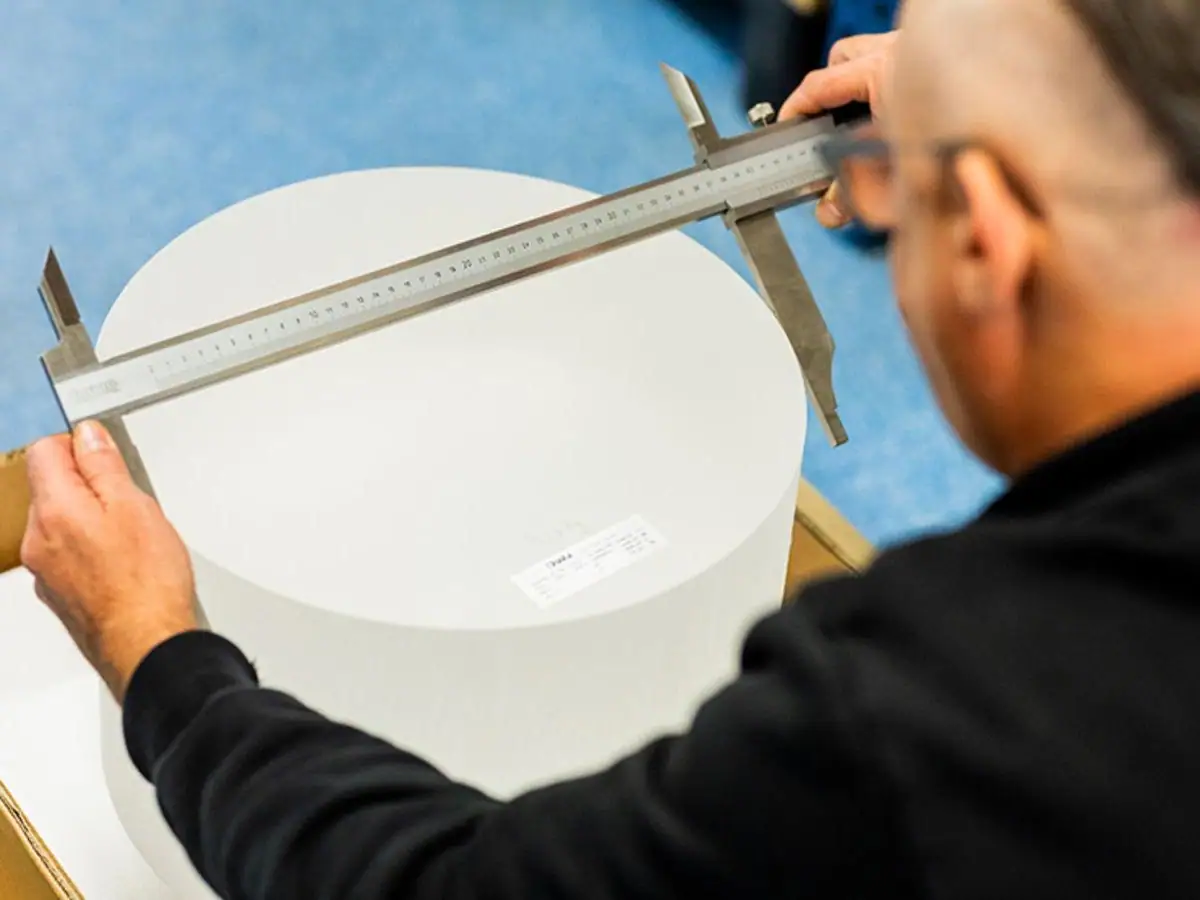
для определения состояния после резки и обсуждения бюджета на последующий запас. Валидация шлифования и полирования, где это требуется, должна согласовываться отдельно. Схема, иллюстрирующая ширину реза между заготовками и запас вокруг границ готовой детали Оператор использует большой штангенциркуль для проверки диаметра цилиндрической оптической заготовки.