ウェーハは公称厚さを満たしていても、仕上げには薄すぎる場合があります。片面が反っている、低くなっている部分に深いソーマークがある、エッジの欠けが必要な直径まで及んでいる、といった場合です。グラインダーは、これらの欠陥を除去しながら、仕上げジオメトリを維持する必要があります。.
適切なカッティングアローワンスとは、指定されたジオメトリに到達し、カッティングによる損傷を除去し、認定された仕上げシーケンスを完了するために必要なストックであり、測定されたプロセス変動に対するマージンが含まれます。ゲルマニウム、ZnSe、サファイア、石英、光学ガラスに普遍的な信頼できるミリメートル値はありません。仕上げ図面から始め、代表的なカットと下流のトライアルを使用してブランクを認定してください。.
このカッティングアローワンスガイドは、ブランクの厚さと原材料の消費量を分離し、バッチをリリースする前に測定すべきことを示しています。.
01 — 仕上げ部品からカッティングアローワンス予算を構築する
平行平面部品で両面仕上げの場合、この開始関係を使用します。
カット直後のブランク厚さ = 仕上げ厚さ + 面Aからの総計画除去量 + 面Bからの総計画除去量。.
各面の予算は、粗研削、精密研削、研磨、および正当化されたプロセス余裕をカバーします。粗研削の割り当ては、測定された形状誤差とカッティングによる損傷をすでに考慮している必要があります。認定された粗研削除去量がすでにカバーしている場合、別途損傷層アローワンスを追加しないでください。.
曲面レンズの場合、センター厚さだけでは不十分です。仕上げレンズエンベロープをブランク内に配置し、両面、エッジを含む必要なストックを確認します。生成操作は、そのエンベロープの外側の材料を除去します。平坦ウェーハの厚さの式では、このジオメトリチェックを置き換えることはできません。.
| 予算項目 | 確立するもの | どこに属するか |
|---|---|---|
| 仕上げジオメトリ | 厚さ、曲率、直径、および有効径 | 図面と基準スキーム |
| 粗研削除去量 | 形状を生成し、カッティングによる欠陥を除去するために必要なストック | 面ごとの除去計画 |
| ファイングラインディング | 前の研磨工程後に必要な除去量 | 除去量、精密研削後に必要 |
| 研磨 | 認定された仕上げシーケンス | 除去量、精密研削後に必要 |
| 研磨後に必要な除去量 | プロセス余裕 | 代表的な部品全体で実証された変動 |
| ケルフ | トライアル後にレビューされた明示的なリザーブ | 各ソーカットで除去される材料 |
原材料消費量の計算.
単位と規約を表示したままにしてください。「面ごとのアローワンス」、「総厚さアローワンス」、「半径方向のエッジストック」は異なる量です。これらを混同すると、最初のブランクが機械に到達する前に購入仕様が倍増する可能性があります。
02 — ケルフは残りのブランクではなく、インゴットを消費する.
一般的な予算編成のエラーは、すでにカットされたウェーハの厚さ内にケルフを配置することです。ケルフは隣接するブランク間で失われる材料です。繰り返しスライス操作の場合、おおよその材料ピッチはブランクの厚さプラス測定されたケルフです。端部のトリミングと使用不可能な残骸は別途処理する必要があります。 Vimfunの公開 SG-40ゲルマニウムスライスに関するページ.
では、その例で約0.4〜0.5 mmのケルフを伴うクローズドループカッティングについて説明しています。これはカッティング構成の開始参照であり、アローワンスの推奨事項やすべての材料に対する保証された結果ではありません。このページにはエッジチッピング性能も記載されていますが、エッジチップの測定では、面全体のサブサーフェス亀裂の深さを確立することはできません。 代表的なカットで実際のスロットまたはストックの消費量を測定します。ワイヤ径だけでは、研磨材の突出、横方向の動き、および結果のカット幅を捉えることはできません。別途 ケルフ損失ガイド.
では、この区別が材料収率にとってなぜ重要なのかを説明しています。.
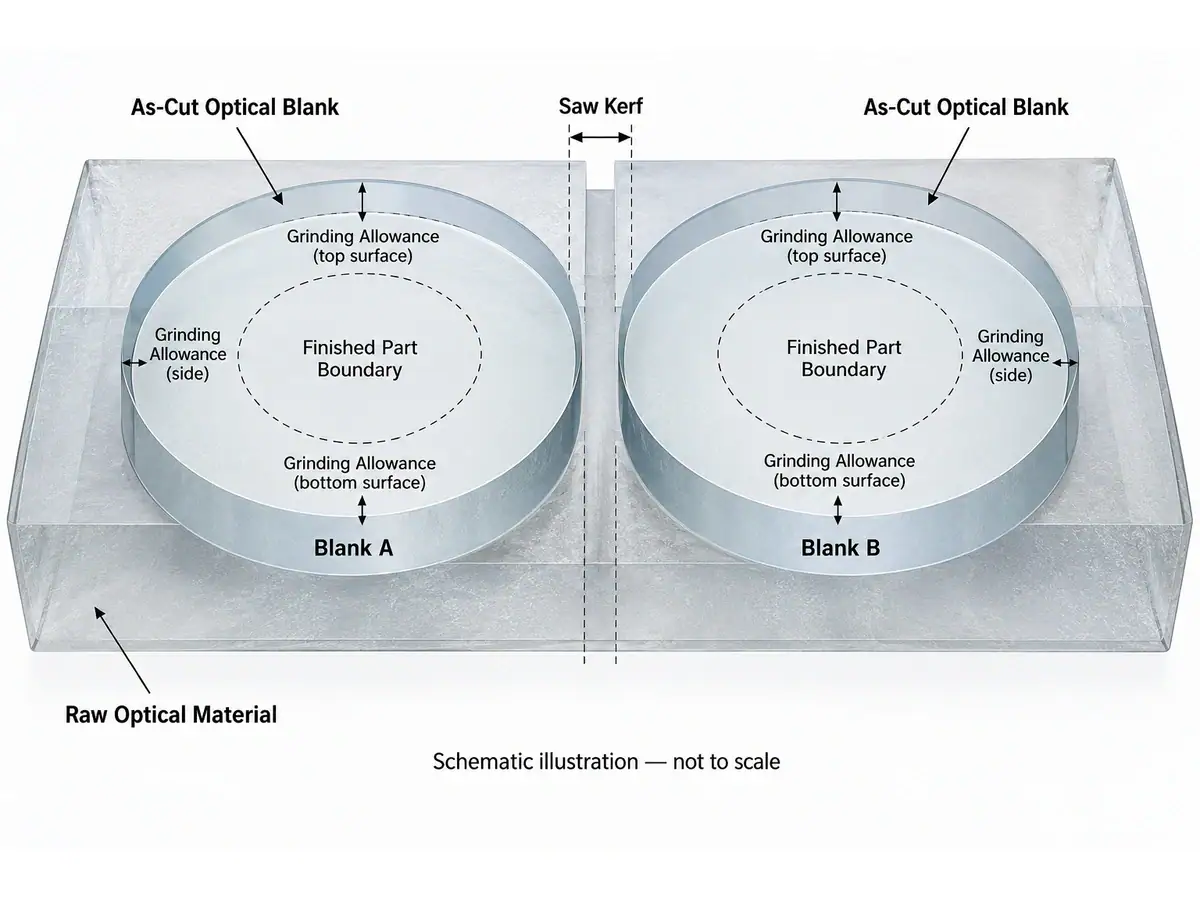
ソーケルフと仕上げストックの概念的なイラストで、スケールは正確ではありません。実際のストック計算では、軸方向の面除去と半径方向のエッジクリーニングを区別する必要があります。
03 — 反りや傾斜が局所的なストックを消費する可能性がある.
最小使用可能ストックは、平均厚さの読み取りよりも重要です。反ったスライスは、両面がクリーンアップされる前にかなりの除去が必要になる場合があります。傾いたブランクは、片側で許容最小厚さに達する一方で、反対側にはソーマークが残る可能性があります。.
定義された位置で厚さをマッピングし、意図された処理基準に対する面の形状を測定します。厚さの変動だけでは、反りを完全に記述することはできません。2つの湾曲した面がほぼ平行のままである可能性があります。測定中に薄いブランクが歪む可能性があるため、部品がどのように支持されていたかを記録してください。.
これらの測定値を使用して、生産前にカッティングアローワンスを設定します。ストック分布が、必要なクリーニングリザーブで仕上げ形状を収容できない場合、研磨時間を増やしても救済されません。単に厚いブランクを指定する前に、カッティング設定、サポート、およびカット方向を確認してください。.
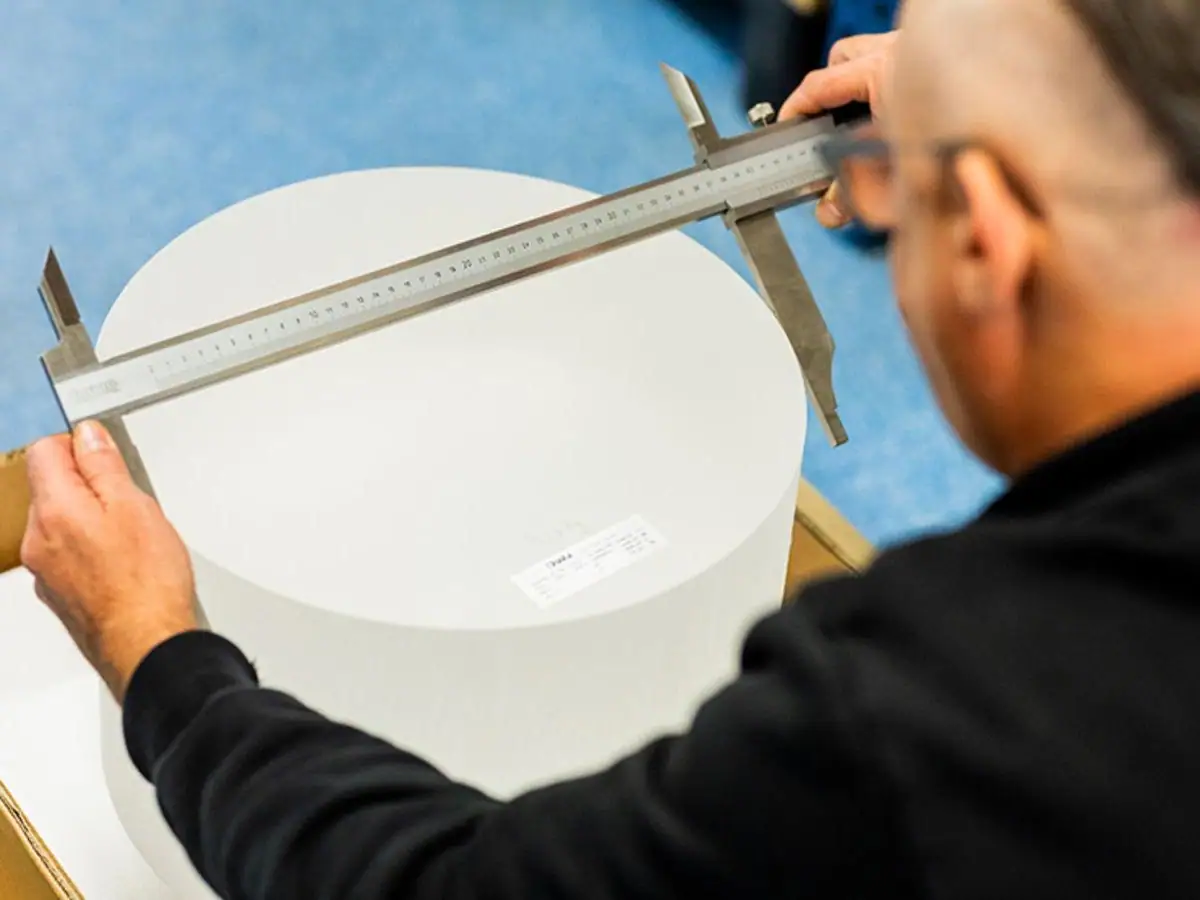
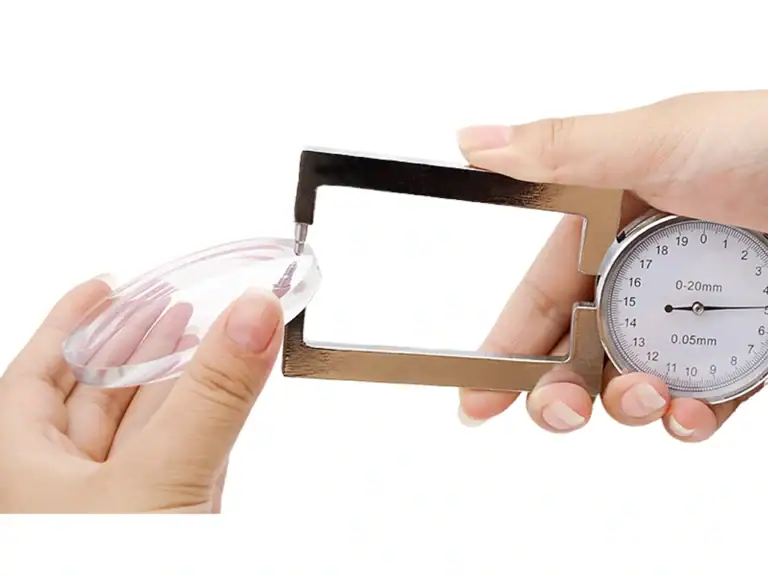
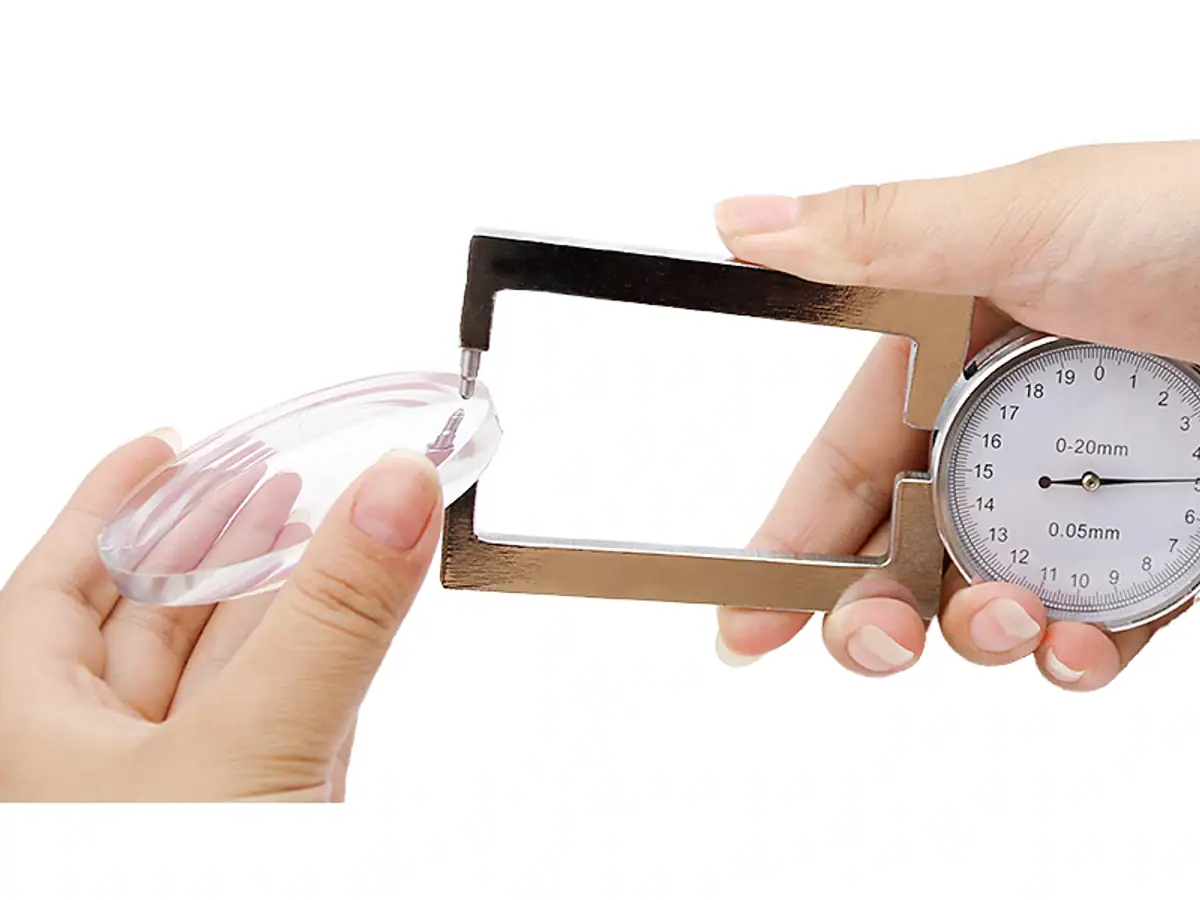
キャリパーはブランクの直径をチェックします。これは寸法検査の例であり、厚さマップではありません。面の厚さと反りは別途測定する必要があります。
04 — 滑らかに見える面でも、浅い損傷がないとは限らない.
ソーマークは表面のトポグラフィーを記述します。サブサーフェスダメージは、その表面の下の亀裂を記述します。写真、粗さの数値、またはエッジチップの値は、認定された損傷評価の代わりにはなりません。 光学ガラス研削に関する 調査された研削条件における表面粗さと損傷深さの関係を発見しました。これは、異なるワイヤーカット材料およびプロセスに対する普遍的な換算係数を提供するものではありません。実証された条件下でのみ、検証された関係を使用してください。.
製造上の結果は単純です。研削後の外観が滑らかになったからといって、それだけで以前の損傷層が除去されたことを確認できるわけではありません。代表的なサンプルの評価方法と、その結果を削除スケジュールにどのように反映させるかを合意してください。 サブサーフェスダメージガイド は、後続の研削および研磨への接続を提供します。.
このプロセス証拠を使用して切断許容量を設定してください。特に荒加工の割り当てにすでに損傷除去が含まれている場合、すべての材料に任意の「SSDパーセンテージ」を追加することは避けてください。.
05 — 材料は資格優先順位を変更します
材料の同一性を使用して、何がより詳細な検査を必要とするかを決定してください。不当に固定された許容量を割り当てるためではありません。普遍的な「最小」から「最大」までの在庫のランキングは、形状、研磨材の状態、向き、およびワーク保持の違いを隠蔽します。.
| 素材 | 相対的な資格優先順位 | 在庫を削減する前に確認すること |
|---|---|---|
| ゲルマニウム | 材料歩留まりと脆性エッジ損失への高い注意 | 面形状、エッジ状態、および下流のクリーニング。顧客材料トライカットで確認してください。 |
| ZnSe | サポート、取り扱い、および損傷への高い注意 | 切断後の状態と治具からの解放。顧客材料トライカットで確認してください。 |
| サファイア | 除去作業と結晶配向への高い注意 | 指定された配向に対する実際の切断および研削応答。顧客材料トライカットで確認してください。 |
| Quartz | 溶融シリカと結晶性石英を分離する | グレード、該当する場合は配向、面形状、および損傷。顧客材料トライカットで確認してください。 |
| Optical glass | グレード固有の評価 | ガラスの種類、表面状態、および仕上げルート。顧客材料トライカットで確認してください。 |
この表は、材料ごとの厚さのレシピを約束するのではなく、懸念事項をランク付けします。高価なブランクの場合、カーフの削減と仕上げ在庫の削減は、歩留まり問題の異なる部分を解決します。 ゲルマニウムカーフ損失に関する議論 は原材料計算に含まれ、除去予算はプロセス資格に含まれます。.
06 — 測定値を研削ハンドオフに引き継ぐ
有用な切断許容量仕様はハンドオフ文書です。図面改訂、材料グレード、ブランク寸法、基準規約、面測定、および受け入れ方法を含めます。荒加工で除去する必要がある欠陥と、後工程のために残しておく必要がある在庫を特定します。.
Vimfunの 光学レンズ研削装置ガイド は、切断出力を次の機械選択に接続します。装置の設定またはインプロセスゲージの読み取り値が、自動的に最終的な部品受け入れ結果になるわけではありません。測定方法を確認し、関連する場合は処理治具から解放された後のブランクをチェックしてください。.
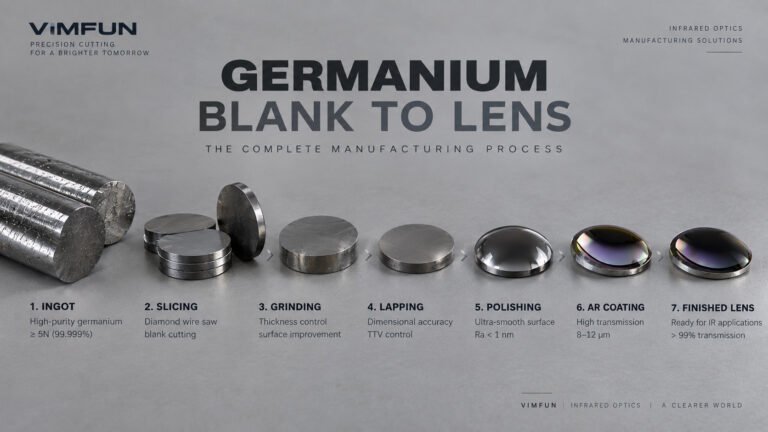
の場合 ゲルマニウムブランクからレンズへのワークフロー, 、切断、生成、および仕上げを通じて同じブランク識別情報を引き継ぎます。そうしないと、研磨された部品がそれを生成した切断条件にまで遡って追跡できなくなります。.
07 — 追加の切断許容量は無料の保険ではない
余分な在庫はどこかで除去する必要があります。直径が変更されない平坦な円形面の場合、追加の除去体積は面積に厚さを掛けたものです。したがって、直径を2倍にすると、その追加体積は4倍になります。研削時間は正確に同じ割合で増加する必要はありません。ローディング、アプローチ移動、工具の状態、および許容除去率も関係します。.
ゲルマニウムおよびZnSeの場合、切断速度だけでなく、購入したブランクまたはインゴットあたりの使用可能な完成部品を比較してください。コスト計算には、カーフで失われた材料、削り取られた在庫、研磨材の消費、取り扱い、および仕上げ後に発見された不良品が含まれるべきです。.
切断許容量を管理されたステップで削減してください。薄いブランクは、仕上げルートが引き続き図面を確実に満たす場合にのみ改善となります。これらのトレードオフを 光学加工ライン, 全体でレビューし、切断と研削を一緒に評価してください。.
08 — バッチをコミットする前に予算を資格認定する
代表的な材料と実際の完成図面から始めてください。ワイヤー構成、送り、サポート方法、および関連する機械設定を記録します。解放後のブランクを検査し、次に選択されたサンプルを意図された研削および研磨シーケンスに引き継ぎます。.
証拠の記録を1つ保持してください。
- カット時の厚さマップと面形状測定値。.
- 完成した直径と開口部に対するエッジの状態。.
- 各段階での除去量と測定方法を特定します。.
- 最終的な形状、表面受け入れ、および不良品理由。.
- 各サンプルの設定と材料ロット。.
試行全体でのばらつきをレビューした後、切断許容量を承認してください。最も見栄えの良いウェーハだけでなく。材料グレード、形状、治具、または重要なプロセス条件が変更された場合は、資格認定を繰り返してください。.
材料、ブランクサイズ、完成図面、および必要な出力を送信してください。. 無料サンプルカットをリクエストする カット時の状態を確立し、下流の在庫予算について話し合います。必要に応じて、研削および研磨の検証は別途合意する必要があります。.