Une tranche peut avoir l'épaisseur nominale et être encore trop mince pour la finition. Une face peut être bombée ; une zone basse peut présenter une rayure de scie profonde ; un éclat de bord peut s'étendre jusqu'au diamètre requis. La rectifieuse doit éliminer ces défauts tout en préservant la géométrie finie.
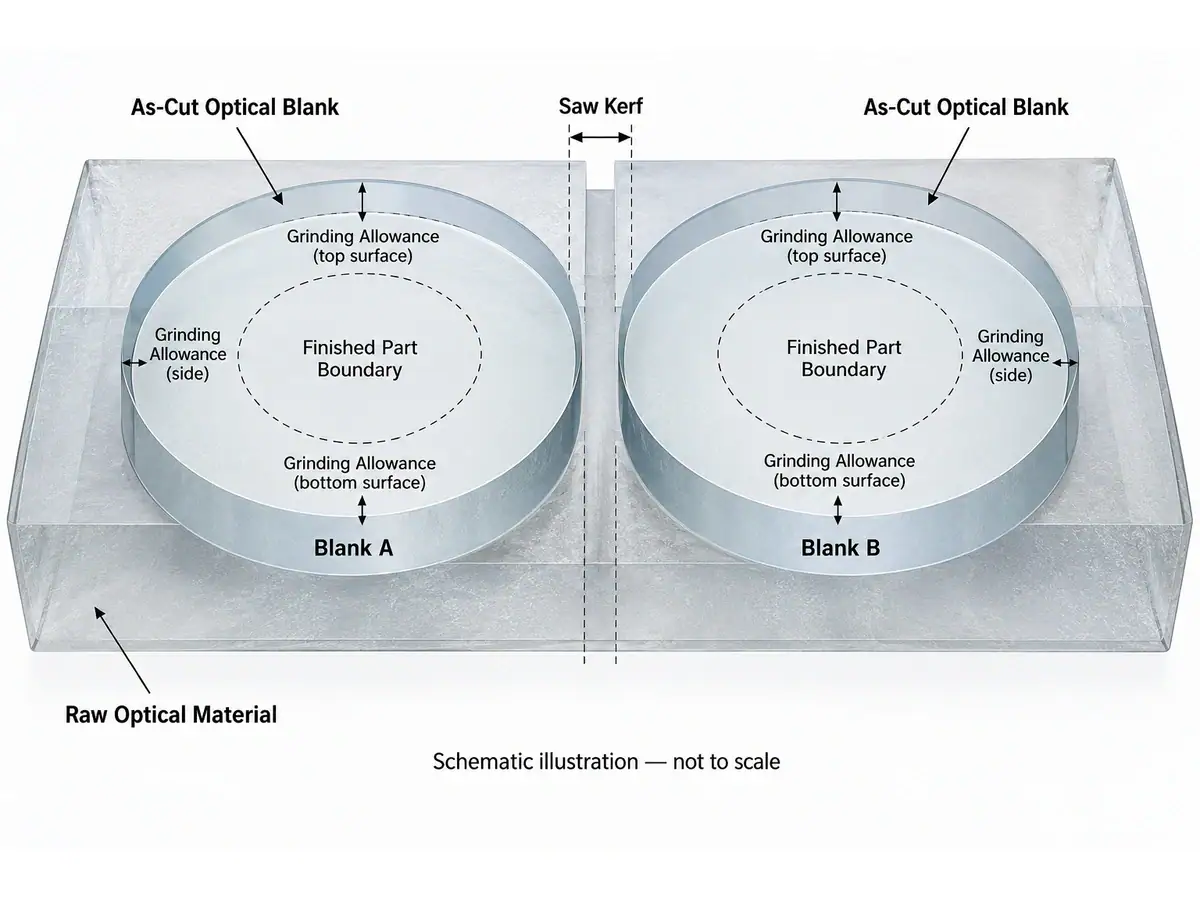
La bonne marge de coupe est le stock nécessaire pour atteindre la géométrie spécifiée, éliminer les dommages de coupe et compléter la séquence de finition qualifiée, avec une marge pour la variation mesurée du processus. Il n'existe pas de valeur universelle fiable en millimètres pour le germanium, le ZnSe, le saphir, le quartz et le verre optique. Commencez par le dessin fini, puis qualifiez le flan à l'aide de coupes représentatives et d'essais en aval.
Ce guide de marge de coupe sépare l'épaisseur du flan de la consommation de matière première et indique ce qu'il faut mesurer avant de libérer un lot.
01 — Établir le budget de marge de coupe à partir de la pièce finie
Pour une pièce plane-parallèle finie sur les deux faces, utilisez cette relation de départ :
Épaisseur du flan brut de coupe = épaisseur finie + retrait total prévu de la face A + retrait total prévu de la face B.
Chaque budget de face couvre le meulage brut, le meulage fin et le polissage, plus une marge de processus justifiée. L'allocation de meulage brut doit déjà tenir compte de l'erreur de forme mesurée et des dommages de coupe. N'ajoutez pas une allocation séparée pour la couche de dommages si le retrait brut qualifié la couvre déjà.
Pour une lentille courbe, l'épaisseur centrale seule est insuffisante. Positionnez l'enveloppe de la lentille finie à l'intérieur du flan et vérifiez le stock requis sur les deux surfaces, y compris le bord. L'opération de génération élimine la matière à l'extérieur de cette enveloppe. Une équation d'épaisseur de tranche plane ne peut pas remplacer cette vérification géométrique.
| Élément du budget | Ce qu'il faut établir | Où cela appartient |
|---|---|---|
| Géométrie finie | Épaisseur, courbure, diamètre et ouverture nette | Dessin et schéma de référence |
| Retrait brut | Stock nécessaire pour générer la forme et éliminer les défauts de coupe | Plan de retrait par face |
| Meulage fin | Retrait nécessaire après l'étape abrasive précédente | Séquence de finition qualifiée |
| Polissage | Retrait nécessaire après le meulage fin | Séquence de finition qualifiée |
| Marge de processus | Variation démontrée sur des pièces représentatives | Réserve explicite, examinée après les essais |
| Matière enlevée | Matière retirée par chaque coupe de scie | Calcul de la consommation de stock brut |
Gardez les unités et les conventions visibles. “ Marge par face ”, “ marge d'épaisseur totale ” et “ stock de bord radial ” sont des quantités différentes. Les mélanger peut doubler une spécification d'achat avant que le premier flan n'atteigne la machine.
02 — La saignée consomme le lingot, pas le flan restant
Une erreur courante de budgétisation place la saignée à l'intérieur de l'épaisseur d'une tranche déjà coupée. La saignée est la matière perdue entre les flans adjacents. Pour une opération de tranchage répétée, le pas de matière approximatif est l'épaisseur du flan plus la saignée mesurée ; le tronçonnage final et les restes inutilisables nécessitent un traitement séparé.
Publié par Vimfun Page de tranchage de germanium SG-40 décrit la coupe en boucle fermée avec une saignée d'environ 0,4–0,5 mm dans ses exemples. C'est une référence de départ pour la configuration de coupe, pas une recommandation de marge ou un résultat garanti pour chaque matériau. La page liste également les performances d'écaillage des bords, mais une mesure d'écaillage des bords ne peut pas établir la profondeur de fissure sous-jaculaire sur la face.
Mesurez la fente réelle ou la consommation de stock sur des coupes représentatives. Le diamètre du fil seul ne capture pas la saillie abrasive, le mouvement latéral et la largeur de coupe résultante. Le guide séparé perte de saignée explique pourquoi cette distinction est importante pour le rendement matière.
Comparez les méthodes de coupe alternatives avec la même exigence de sortie. L'épaisseur de la lame, le diamètre du fil et la taille nominale du spot d'un laser ne sont pas des mesures interchangeables du rendement utilisable du flan. Incluez le nettoyage ultérieur et les flans rejetés dans la comparaison.
03 — Le bombage et le biais peuvent consommer le stock local
Le stock utilisable minimum est plus important qu'une lecture d'épaisseur moyenne. Une tranche bombée peut nécessiter un retrait considérable avant que les deux faces ne soient propres. Un flan biaisé peut atteindre l'épaisseur minimale autorisée d'un côté tandis que les marques de scie subsistent de l'autre.
Cartographiez l'épaisseur à des positions définies et mesurez la forme de la face par rapport au plan de traitement prévu. La variation d'épaisseur seule ne décrit pas entièrement le bombage : deux faces courbes peuvent rester approximativement parallèles. Notez comment la pièce a été supportée, car le serrage ou le collage peut déformer un flan mince pendant la mesure.
Utilisez ces mesures pour définir la marge de coupe avant la production. Si la distribution du stock ne peut pas contenir la forme finie avec la réserve de nettoyage requise, augmenter le temps de polissage ne la sauvera pas. Examinez la configuration de coupe, le support et la direction de coupe avant de simplement spécifier un flan plus épais.
Séparez le nettoyage des bords. Une ébréchure à l'extérieur du diamètre fini peut être éliminée lors de l'usinage des bords, mais une qui s'étend dans l'ouverture nette peut rendre le flan inutilisable. Aucun des deux cas n'est résolu automatiquement en augmentant l'épaisseur axiale.
04 — Une face d'aspect lisse ne prouve pas des dommages peu profonds
Les marques de scie décrivent la topographie de surface. Les dommages sous-jaculaires décrivent les fissures sous cette surface. Une photographie, un nombre de rugosité ou une valeur d'écaillage de bord ne remplacent pas une évaluation qualifiée des dommages.
Recherche par Hed et Edwards sur le meulage du verre optique trouvé une relation entre la rugosité de surface et la profondeur des dommages dans les conditions de meulage étudiées. Cela ne fournit pas de facteur de conversion universel pour un matériau et un processus de découpe au fil différents. Utilisez une relation validée uniquement dans ses conditions démontrées.
La conséquence de fabrication est simple : une apparence plus lisse après le meulage ne confirme pas, à elle seule, que la couche de dommages précédente a été éliminée. Convenez de la manière dont les échantillons représentatifs seront évalués et de la manière dont le résultat influencera le programme d'élimination. Notre guide des dommages de subsurface fournit le lien avec le meulage et le polissage ultérieurs.
Définissez l'allocation de coupe en utilisant ces preuves de processus. Évitez d'ajouter un “pourcentage de SSD” arbitraire à chaque matériau, en particulier lorsque l'allocation d'ébauche comprend déjà l'élimination des dommages.
05 — Le matériau modifie les priorités de qualification
Utilisez l'identité du matériau pour décider ce qui nécessite un examen plus approfondi, et non pour attribuer une allocation fixe non étayée. Un classement universel de “moins” à “plus” de stock masquerait les différences de géométrie, de condition abrasive, d'orientation et de maintien de la pièce.
| Matériau | Priorité de qualification relative | Ce qu'il faut confirmer avant de réduire le stock |
|---|---|---|
| Germanium | Grande attention au rendement du matériau et à la perte de bord fragile | Forme de face, état du bord et nettoyage en aval ; confirmer par des coupes d'essai client-matériau |
| ZnSe | Grande attention au support, à la manipulation et aux dommages | État après la coupe et le retrait du montage ; confirmer par des coupes d'essai client-matériau |
| Saphir | Grande attention à l'effort d'enlèvement et à l'orientation du cristal | Réponse réelle de coupe et de meulage pour l'orientation spécifiée ; confirmer par des coupes d'essai client-matériau |
| Quartz | Séparer la silice fondue du quartz cristallin | Qualité, orientation le cas échéant, forme de face et dommages ; confirmer par des coupes d'essai client-matériau |
| Optical glass | Évaluation spécifique à la qualité | Type de verre, état de surface et voie de finition ; confirmer par des coupes d'essai client-matériau |
Ce tableau classe les préoccupations plutôt que de promettre une recette d'épaisseur matériau par matériau. Pour les ébauches coûteuses, la réduction de la voie de coupe et la réduction du stock de finition résolvent différentes parties du problème de rendement. La discussion sur la perte de voie de coupe du germanium appartient au calcul des matières premières, tandis que le budget d'enlèvement appartient à la qualification du processus.
06 — Transférer les mesures à la remise du meulage
Une spécification utile de l'allocation de coupe est un document de remise. Inclure la révision du dessin, la qualité du matériau, les dimensions de l'ébauche, la convention de référence, les mesures de face et la méthode d'acceptation. Identifier quels défauts le meulage grossier doit éliminer et quel stock doit rester pour les étapes ultérieures.
Le guide d'équipement de meulage de lentilles optiques de Vimfun relie la sortie de coupe à la sélection de la machine suivante. Un réglage d'équipement ou une lecture de jauge en cours de processus n'est pas automatiquement le résultat final d'acceptation de la pièce. Confirmer la méthode de mesure et vérifier l'ébauche après son retrait de son montage de traitement le cas échéant.
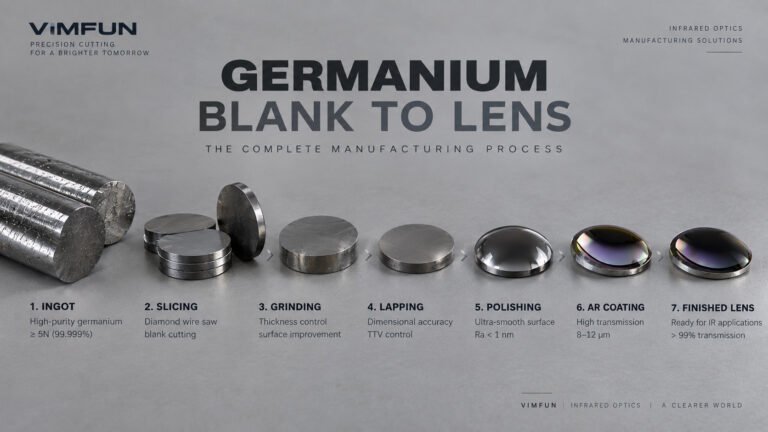
Pour un flux de travail ébauche de germanium vers lentille, transmettez la même identification d'ébauche à travers la coupe, la génération et la finition. Sinon, une pièce polie réussie ne peut pas être retracée jusqu'aux conditions de coupe qui l'ont produite.
07 — Plus d'allocation de coupe n'est pas une assurance gratuite
Le stock supplémentaire doit être retiré quelque part. Pour une face circulaire plane de diamètre inchangé, le volume d'enlèvement supplémentaire est l'aire de la face multipliée par l'épaisseur ajoutée. Doubler le diamètre multiplie donc ce volume supplémentaire par quatre. Le temps de meulage n'a pas besoin d'augmenter exactement dans la même proportion : le chargement, les mouvements d'approche, l'état de l'outil et le taux d'enlèvement autorisé comptent également.
Pour le germanium et le ZnSe, comparez les pièces finies utilisables par ébauche ou lingot acheté, plutôt que la seule vitesse de coupe. Le calcul du coût doit inclure le matériau perdu dans la voie de coupe, le stock meulé, la consommation d'abrasif, la manipulation et les rebuts découverts après la finition.
Réduisez l'allocation de coupe par étapes contrôlées. Une ébauche plus fine n'est une amélioration que si la voie de finition répond toujours de manière fiable au dessin. Examinez ces compromis sur toute la ligne de fabrication optique, en évaluant conjointement la coupe et le meulage.
08 — Qualifier le budget avant de s'engager sur le lot
Commencez avec un matériau représentatif et le dessin fini réel. Enregistrez la configuration du fil, l'avance, la méthode de support et les paramètres de machine pertinents. Inspectez les ébauches après leur retrait, puis faites passer des échantillons sélectionnés à travers la séquence de meulage et de polissage prévue.
Conservez une trace des preuves :
- Carte d'épaisseur et mesures de forme de face après coupe.
- État du bord par rapport au diamètre fini et à l'ouverture nette.
- Enlèvement à chaque étape, avec la méthode de mesure identifiée.
- Géométrie finale, acceptation de surface et raisons des pièces rejetées.
- Les paramètres et le lot de matériaux associés à chaque échantillon.
Approuvez l'allocation de coupe après avoir examiné la variation sur l'essai, pas seulement la tranche la plus esthétique. Répétez la qualification lorsqu'une qualité de matériau, une géométrie, un montage ou une condition de processus significative change.
Envoyez le matériau, la taille de l'ébauche, le dessin fini et le résultat requis. Demander une coupe d'échantillon gratuite pour établir l'état après coupe et discuter du budget de stock en aval. La validation du meulage et du polissage, le cas échéant, doit être convenue séparément.