
クリスタル研磨機
光学結晶では、プレートが回転する前にほとんどのスクラップが発生します。結晶研磨機は、 部品下の治具 および各部品にかかる圧力と同じくらいしか良くありません。.
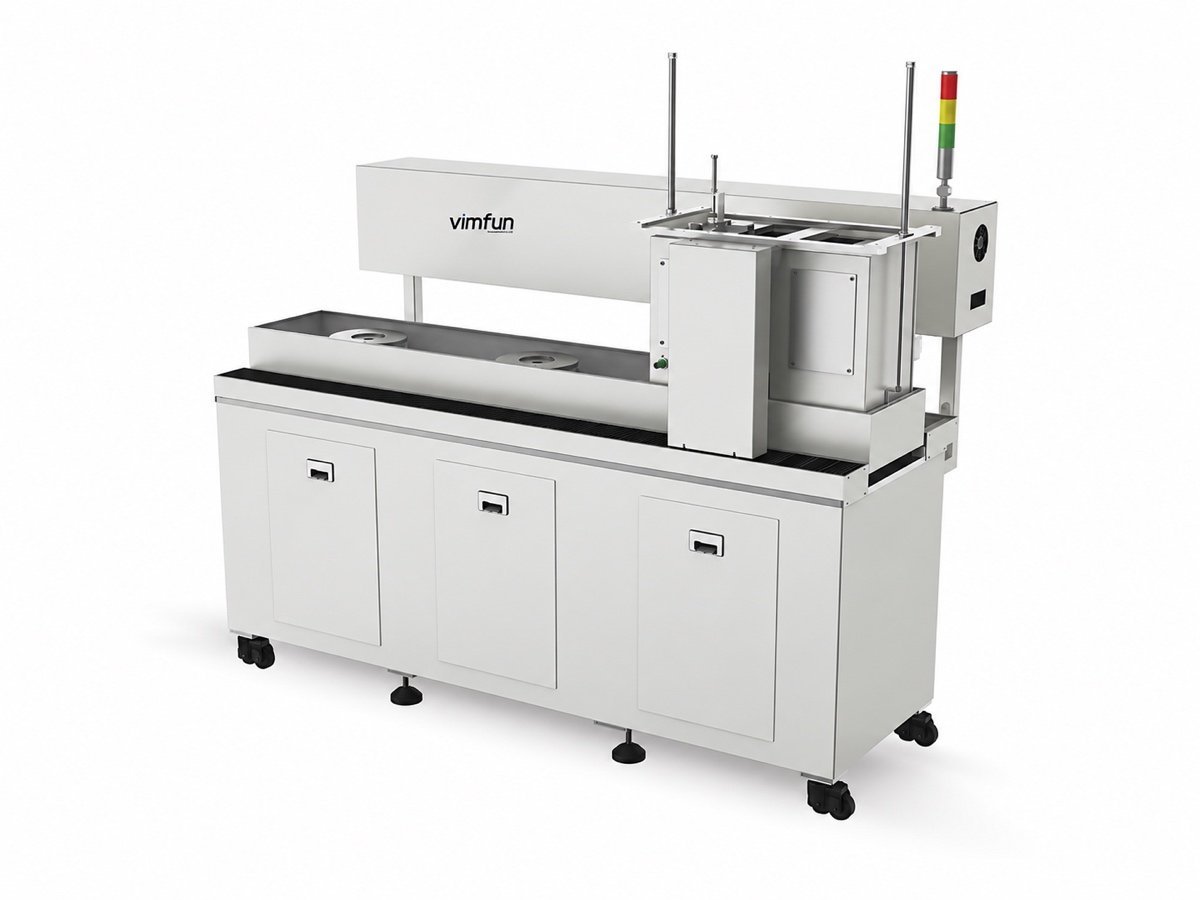
光学結晶がプレート上ではなく治具で失敗する理由
石英結晶、サファイア、フッ化物結晶は硬く、脆く、ほとんどが単結晶です。結果を決定するのは3つの要因であり、そのうちの1つにすぎないのが研磨プレートです。.
治具応力
部品は一度に数個ずつプレートにブロックされます。接着層が変化すると、各部品にかかる圧力も変化します。脆い単結晶では、これが1つの部品の形状誤差や隣の部品のリムの欠けとして現れます。.
スイング中の接触圧力
チルト軸スイングは、作業中に接触角度を変更します。圧力は、機械全体で一度設定するのではなく、ヘッドごとに保持する必要があります。そうしないと、ロードの最初と最後の部品が一致しなくなります。.
結晶に合わせたスラリー
除去率と表面品質は、研磨材とキャリアとともに変化します。石英結晶に有効なものが、サファイアやフッ化物には有効ではありません。これはカタログではなく、トライアルで決定されます。.
ここで結晶研磨機が提示されるとき、治具計画も一緒に提示されます。プレートあたりの部品数、ブロック方法、およびそれがサイクルに与える影響です。材料の挙動は、公開データと比較してクロスチェックされます。 Crystranのサファイアシート.
どの結晶と部品形状をカバーしていますか?
この範囲のすべての結晶研磨機は、精密光学部品(プリズム、多面体、窓、レンズ)用に製造されており、まさにその作業のために工具と治具が装備されています。.
| 部品 | 標準形状 | どのステーションが加工を行いますか |
|---|---|---|
| プリズムと多面体 | 設定角度の複数の平面 | インデックス付きファセット — 1セットアップで粗研削、精密研削、研磨 |
| 窓と平面 | 平面、両面平行 | プレート間のバッチラップ、その後精密研磨 |
| 球面レンズ | 凸または凹、R2から平面まで | カーブ生成、その後球面中心またはチルト軸研磨 |
| 平面と曲面の混合 | �¤の部品、2種類の表面 | チルト軸ヘッドは、2台目の機械なしで両方に対応します |
結晶研磨機はラインのどこに位置しますか?
表面を変更するのは最後のステーションです。結晶研磨機が達成できることはすべて、その前の2つのステーションが残した損傷によって制限されます。そのため、軟らかい材料よりもここでチェーンが重要になります。.
研削によって残された損傷層は、研磨が除去する必要があるものであり、結晶では容赦がありません。背景は、当社の注記にあります。 サブサーフェスダメージ. 。ステーションが単一のラインにどのように接続されるかは、 完全製造ライン ページに記載されています。.
結晶で何がうまくいかず、それを止めるものは何ですか?
これら5つのうち4つは、異なる帽子をかぶった治具と圧力の問題です。これは、結晶研磨機を選択する前に知っておくと便利なことです。.
| 欠陥 | 発生箇所 | 防止策 |
|---|---|---|
| 部品ごとの形状ばらつき | マルチパート治具全体にわたる不均一な接着層 | ブロッキング規律、チェックされたプレート、機械ごとではなくヘッドごとの圧力保持 |
| リムの欠け | 脆い結晶が、支持されていないエッジで、その破壊面に沿って加工される | スライス時のオリエンテーション固定、研磨前の面取り、リムを支持する治具 |
| 傷とスジ | 結晶に合わないスラリー、または古い切りくずが混入したスラリー | 試行によって証明された研磨材とキャリア、きれいなプレート、スケジュールどおりに交換されたスラリー |
| サブサーフェスダメージが後で現れる | 粗研削後の研磨で除去される量が少なすぎる | 損傷よりも深く研磨する。より細かい研削ホイールを早期に使用すると、このステップが短くなります。 |
| バッチ全体での形状ドリフト | 作業中の研磨プレートの摩耗による薄化 | 摩耗を補正するプレートゼロ点キャリブレーション、例えば MF-3 |
そこからリストにないものに注意してください:生の機械能力。ヘッドあたたりの圧力を保持し、プレートの摩耗を補正する結晶研磨機は、これらの5つのうち4つをオペレーターの手から取り除きます。5番目のオリエンテーションは、研磨ショップに誰も到達するずっと前に、ソーで決定されました。.

チルト軸スイングまたはインデックスファセッティング?
面数を数え、それらの間の角度を見てください。1つまたは2つの光学面(窓、レンズ、平面)を持つ部品は、チルト軸ヘッドまたは球面中心ヘッドに属します。そこでは、複数の部品が制御された圧力下で同時に実行されます。多くの面の間の角度にある価値を持つ部品は、ファセッティングマシンに属します。これは、部品を3回再ブロッキングする代わりに、1つのセットアップで各面を粗研削、精密研削、研磨します。.
再ブロッキングは隠れたコストです。結晶部品がプレートから取り外されて元に戻されるたびに、新しい接着層が現れ、圧力マップがそれに伴って変化します。部品を1つのセットアップに保持する機械は、より速く切断するためではなく、より速く動作します。再ブロッキングする必要がないため、より速く動作します。.
多くの異なる部品の小ロットの場合、独立して設定および停止できるヘッドは、ヘッド数よりも重要です。すべて1つのレシピを実行する必要がある6つのヘッドは、実際には4つのヘッドです。なぜなら、それらのうち2つは他のヘッドが終了するのを待っているからです。.
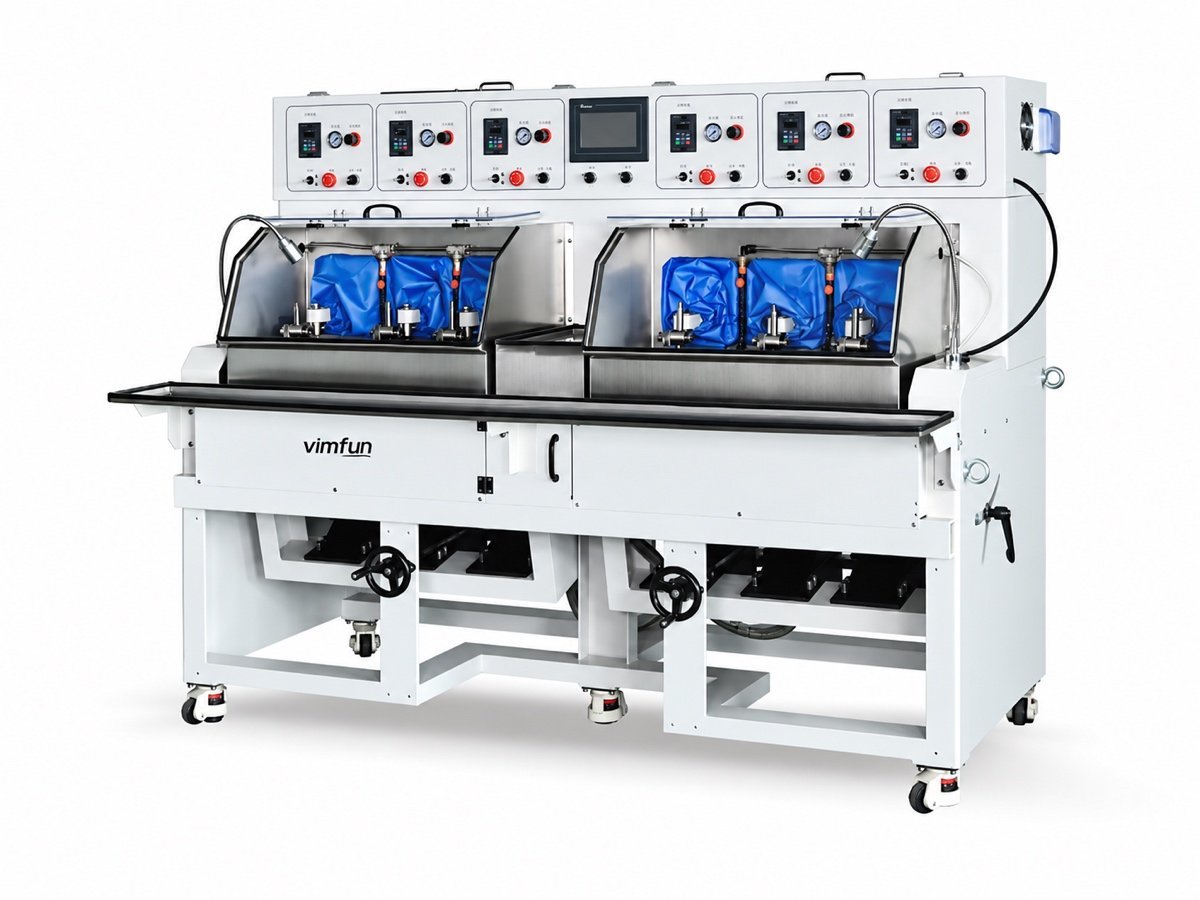
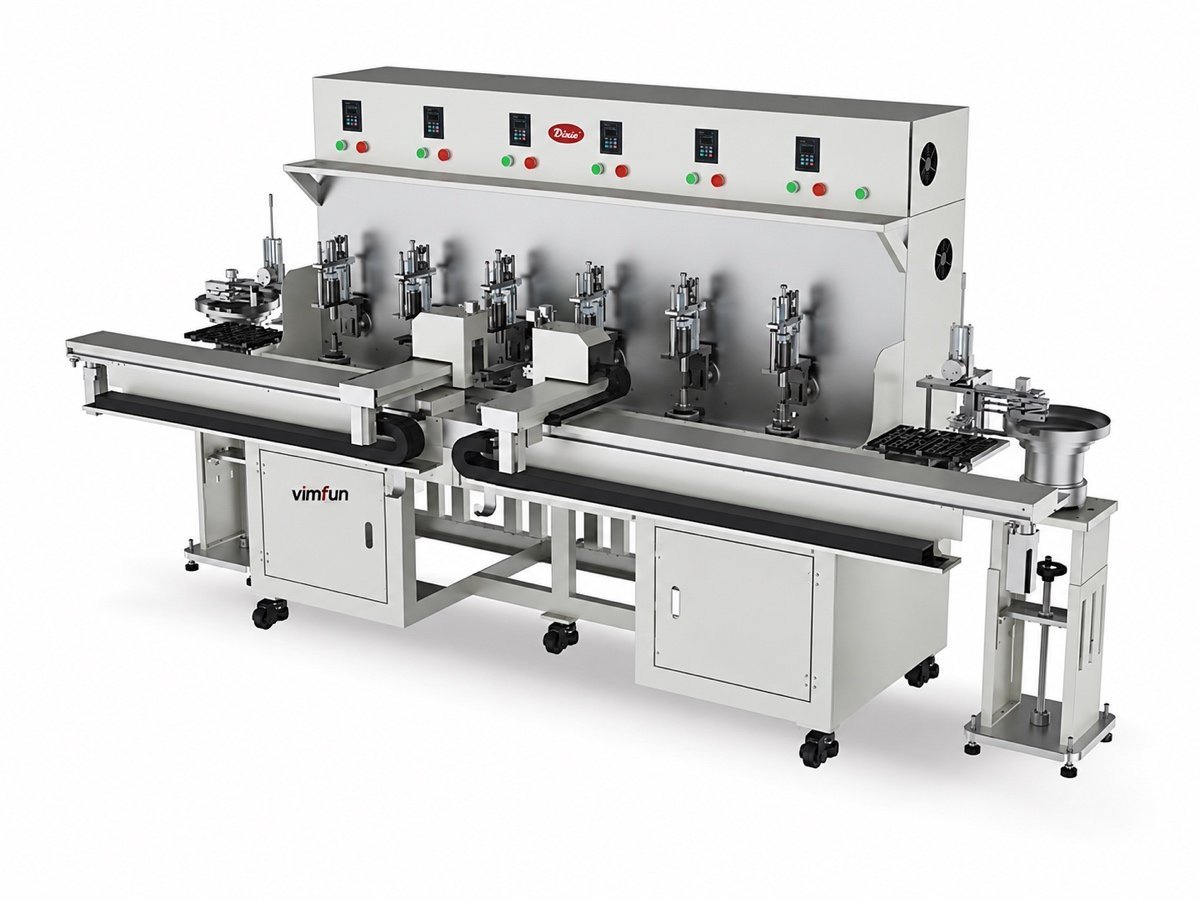
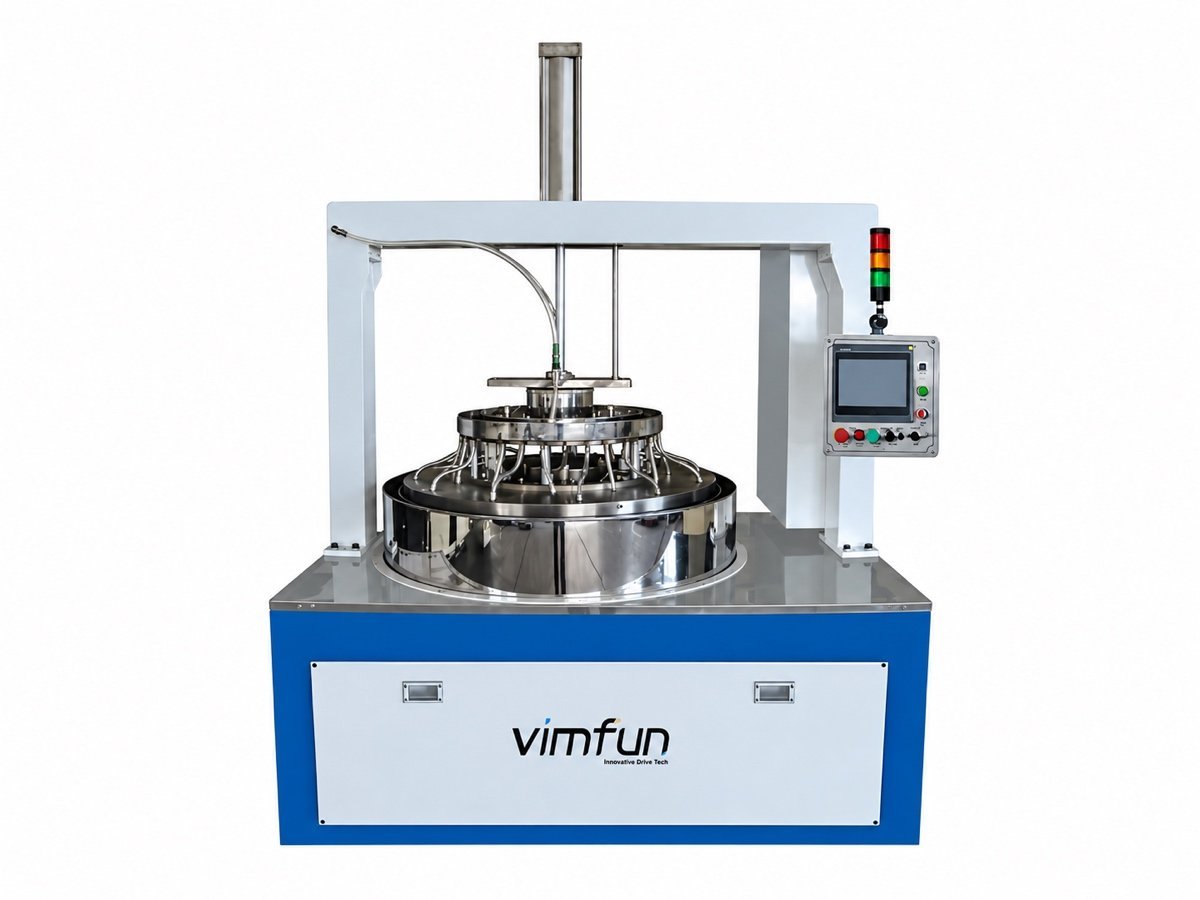
ジオメトリによる完全な研磨範囲は、 光学レンズ研磨機 ページにあります。これらの材料がライン全体でどのように比較されるかは、 optical lens materials. にあります。関連資料ページ: 光学ガラス, 材料はホイールとフィードを変更しますが、機械自体は変更しません。 そして ceramics; 見積もりを決定するのは、 価格ページ.
仕様の3ページではなく、3つの部品を送ってください
スラリー、圧力、ブロッキングは、結晶を対応する機械で自由に実行することによって決定されます。サイクルタイム、到達した表面、および引用する治具が返されます。.
プロセス試行を手配する- 結晶の種類、および単結晶の場合はカット
- 面の数と重要な角度
- サイズ、厚さ、バッチ数量
- 表面と形状の公差、可能であればISO 10110形式で
無料試運転 お客様自身の部品で、送料はお客様負担 · 最終受け入れから — 8時間応答、24時間計画、48時間解決 · 12 か月保証 · 8時間応答