
光学レンズ研磨機
7台の機械、1つの決定。光学レンズ研磨機は、 その仕上げが必要な表面の形状 —凹面または凸面、球面または平面—、および 一度に機械に載せたい部品の数によって選択されます。. 仕様は各モデルページに記載されています。このページは選択用です。.
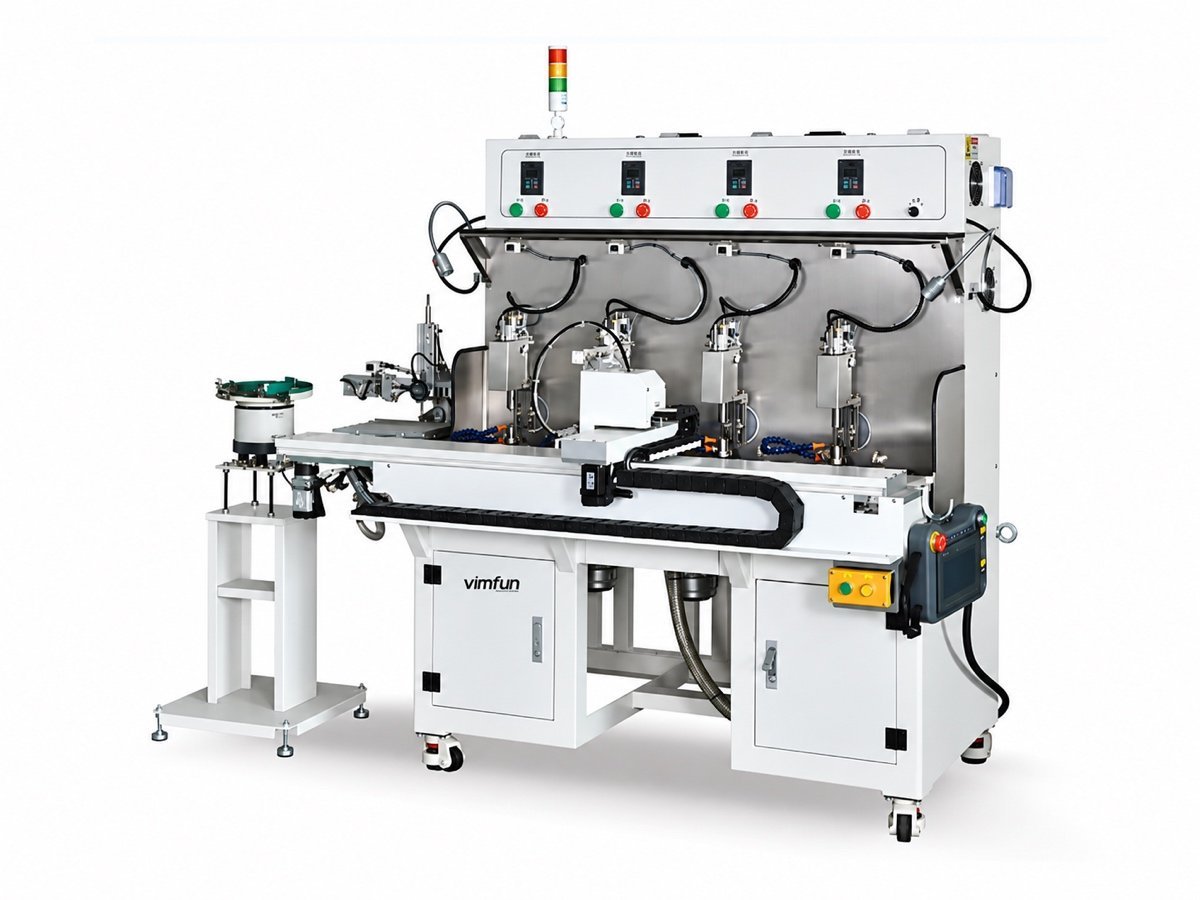 FP-4U
アッパースイング · 凹面
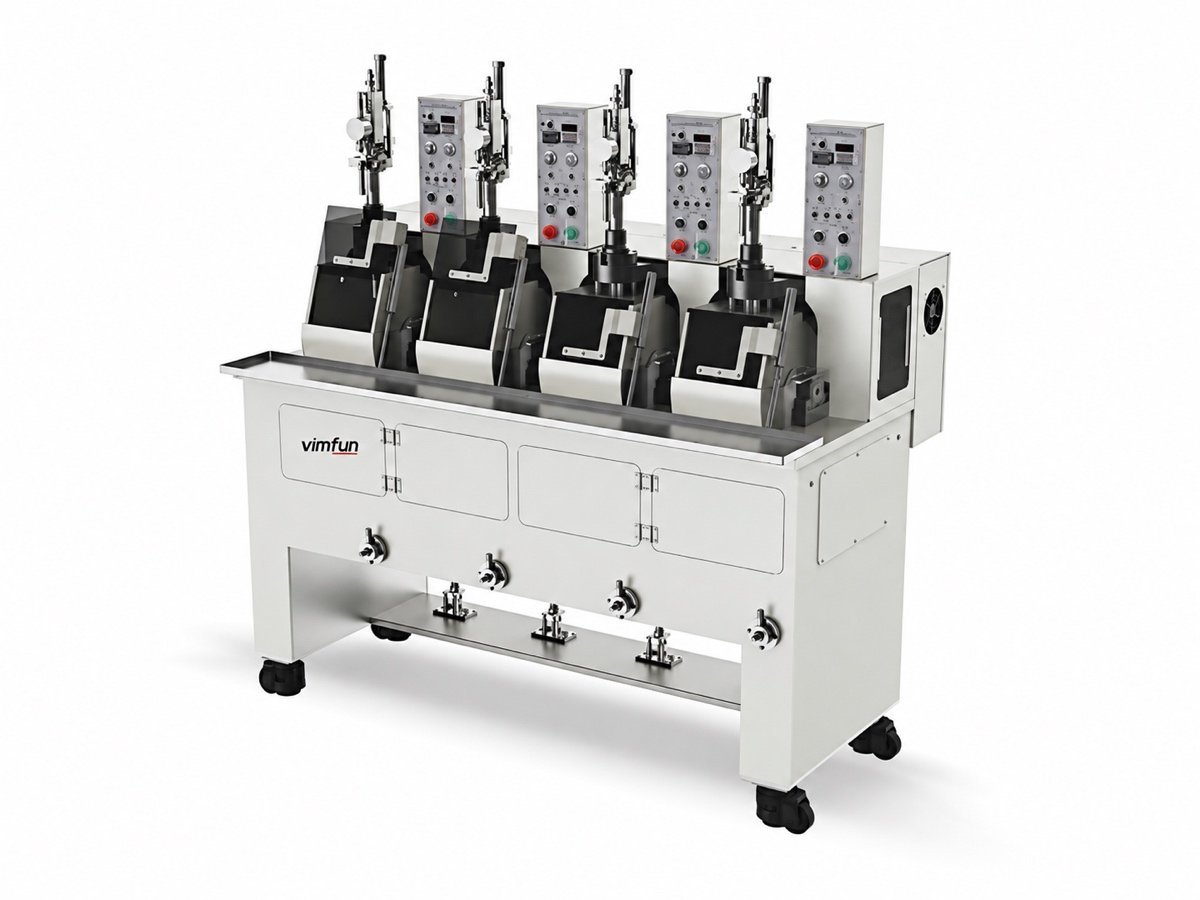 FP-4L
ロワースイング · 凸面
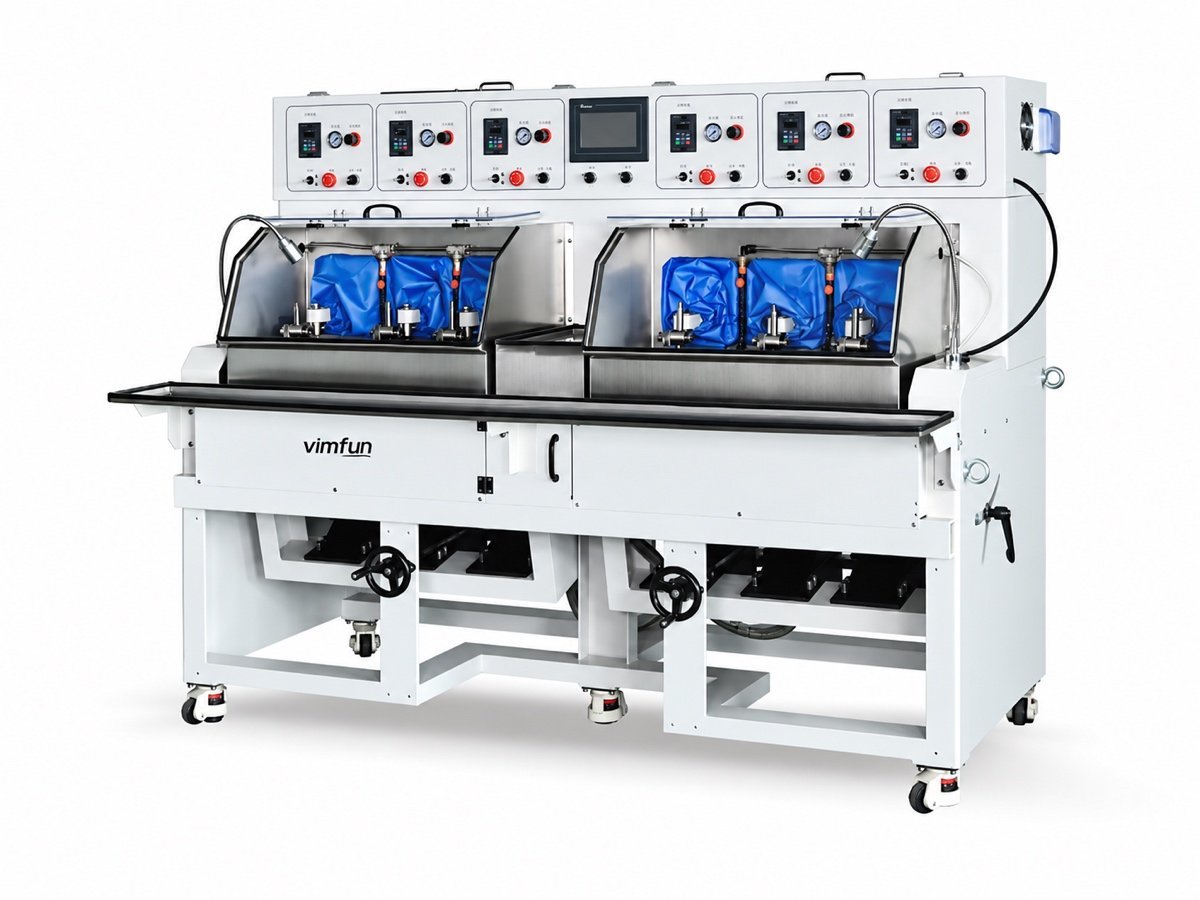 FP-6X
チルト軸 · Ø10–80
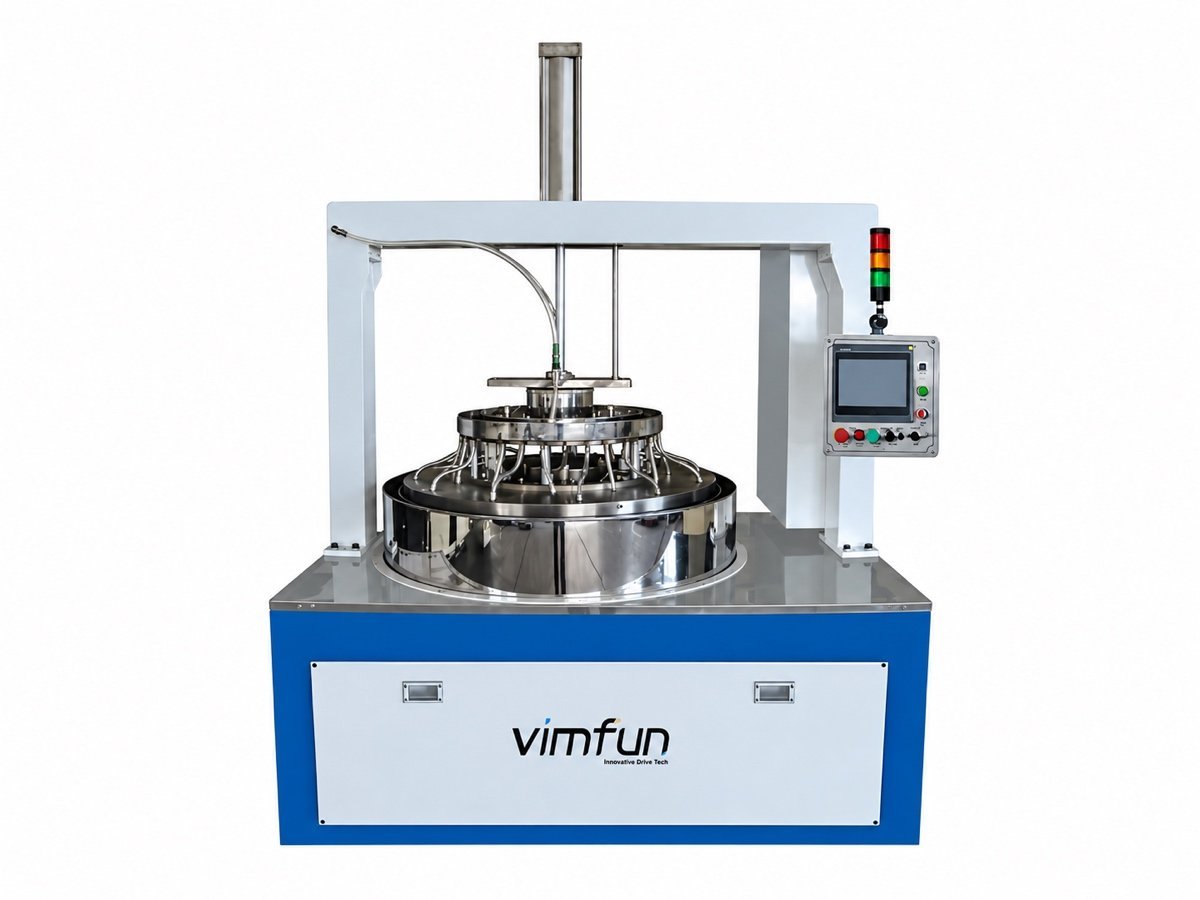 DL-290 · 395
両面 · バッチ
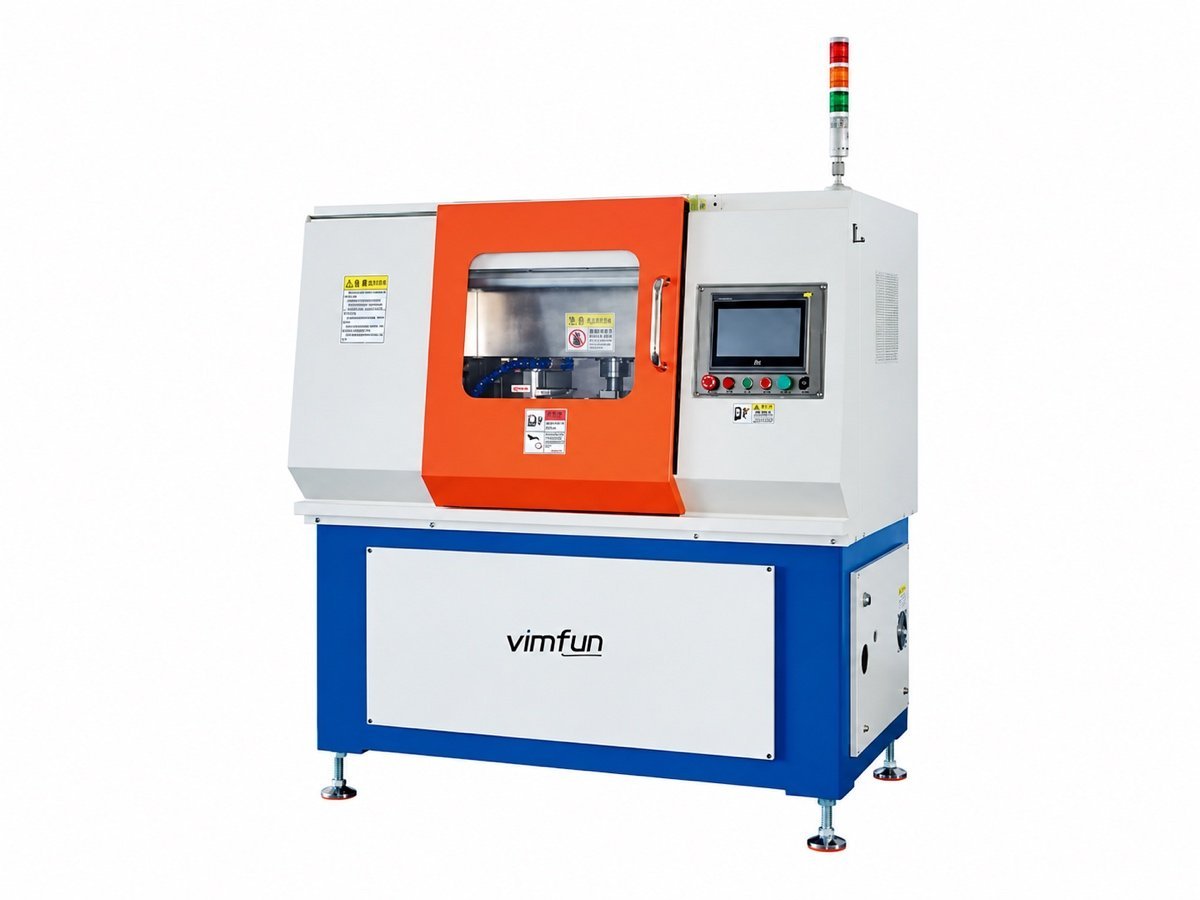 EP-220C
エッジ · Ø30–220
機械リストからではなく、表面から始める
生成により、工具痕とサブサーフェスダメージのある半径が残ります。このステップでは、そのダメージを除去し、表面を最終的な形状と仕上げにします。まず、結合ダイヤモンド工具を使用したファイングラインディング、次にソフト工具とスラリーを使用したポリッシングを行います。この範囲では、両方の作業が同じフレームで実行されます。J構成とP構成は、機械ベッドではなく、工具と消耗品が異なります。.
したがって、光学レンズ研磨機は、スピンドル数からではなく、部品から指定されます。半径の符号がスイング方向を決定し、半径値が工具とスイングジオメトリを決定し、バッチサイズがいくつのスピンドルがその価値を発揮するかを決定します。.
アッパースイングまたはロワースイング — レンズ面はどちらの向きにするべきか?
スイング方向は最初のフィルターであり、好みではありません。アッパースイングは凹面用、ロワースイングは凸面用に構築されています。以下のすべての光学レンズ研磨機は、その分割、次に半径とスピンドル数でリストされています。.
| Model | 原則 | 曲率 | Diameter | スピンドル | 圧力と送り | 選択する時期 |
|---|---|---|---|---|---|---|
| FP-4U | アッパースイング、球中心 | R1~R20 | ≤ Ø30 mm | 4 | スプリング圧、循環ポンプ | 小半径の凹レンズ — ファミリーのエントリーポイント |
| FP-6U | アッパースイング、球中心 | R1~R20 | ≤ Ø30 mm | 6 | 空気圧、各軸へのスラリー供給 | 同じ凹面加工、より高い生産量 — 各軸は他の軸とは独立して動作します |
| FP-4L | 低スイング、中心球 | ±R1.5–R50 | Ø3–30 mm | 4 | スプリング圧、循環ポンプ | 凸レンズ、およびスイングファミリーにおける最も長い半径 |
| FP-6X | 傾斜軸、−10°~+30° | R10~平面 | Ø10–80 mm | 6 | 空気圧、オプションでペリスタルティックドリップフィード | 大口径部品、平面および長半径 — およびセラミックスまたはサファイア、ドリップフィードが重要な場合 |
| MF-3 | インデックス付きレイヤーとファセット | 平面および角度付きファセット | 横 ≤ Ø110 mm、厚さ ≤ 30 mm | ワークスピンドル2基、プレート3基 | 接着ワーク、CNCプレートフィード | プリズムおよび多面体 — ワンマシンで粗研磨、精密研磨、研磨 |
| DL-290 DL-395 | プラネタリー、プレート2基 | 平面、両面同時 | Ø290 / Ø395 ワークピース | キャリア内バッチ処理 | 比例弁圧力制御 | バッチ全体で厚さと平行度を保持、部品ごとではなく |
| EP-220C | CNC輪郭、ホイール2基 | 円周および丸みを帯びたエッジ | Ø30–220 mm | 研磨ホイール2基 | スタックフィクスチャ、CADアウトライン | 平面2Dおよび2.5Dパネルの端部、面ではなく |
EP-220Cは平面パネルの円周を研磨します。レンズを外径に研磨し、面取りを行うことは、別の機械と別のステップです — 以下を参照してください センタリングとエッジング.
スイングファミリーにおける半径カバレッジ
4軸スイング機を1つのスケールで。半径を特定し、スイング方向をそれに対して読み取れば、光学レンズ研磨機の候補は1つか2つのフレームに絞られます。.
FP-4Lに±記号が付いているのは、下部スイングがその範囲内で両方の曲率記号をカバーしており、凸面加工が購入理由であるためです。スイングファミリー外の光学レンズ研磨機はこのスケールではありません:MF-3は平面と角度付きファセットを加工し、DLは2つの平面を同時にラップし、EP-220Cは円周を加工します — これら3つはさらに下に比較されます。.
機械ファミリーを探る
光学レンズ研磨機ごとに1枚のカード:何のためのもので、何のためではないのか。完全な仕様はモデルページに記載されています。.
FP-4U
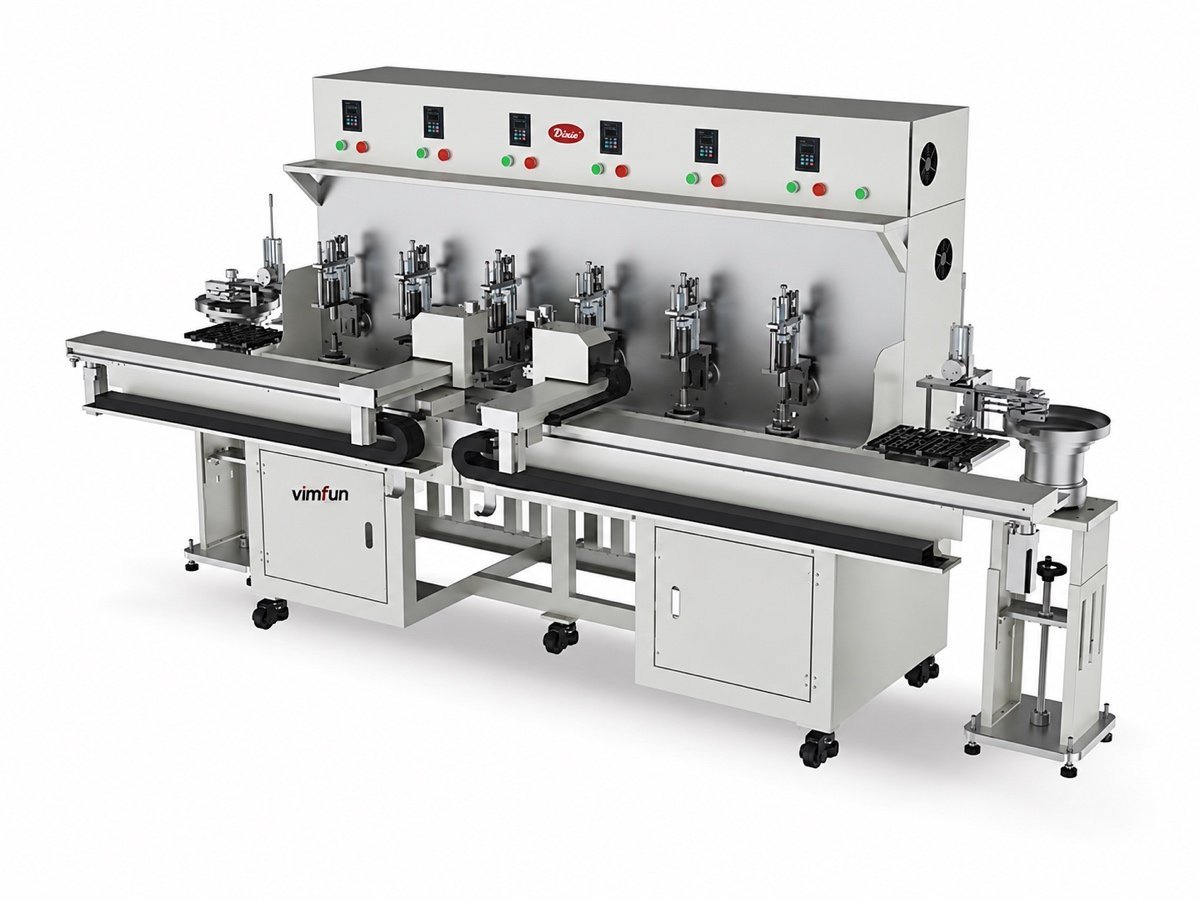
FP-6U
FP-4L
FP-6X
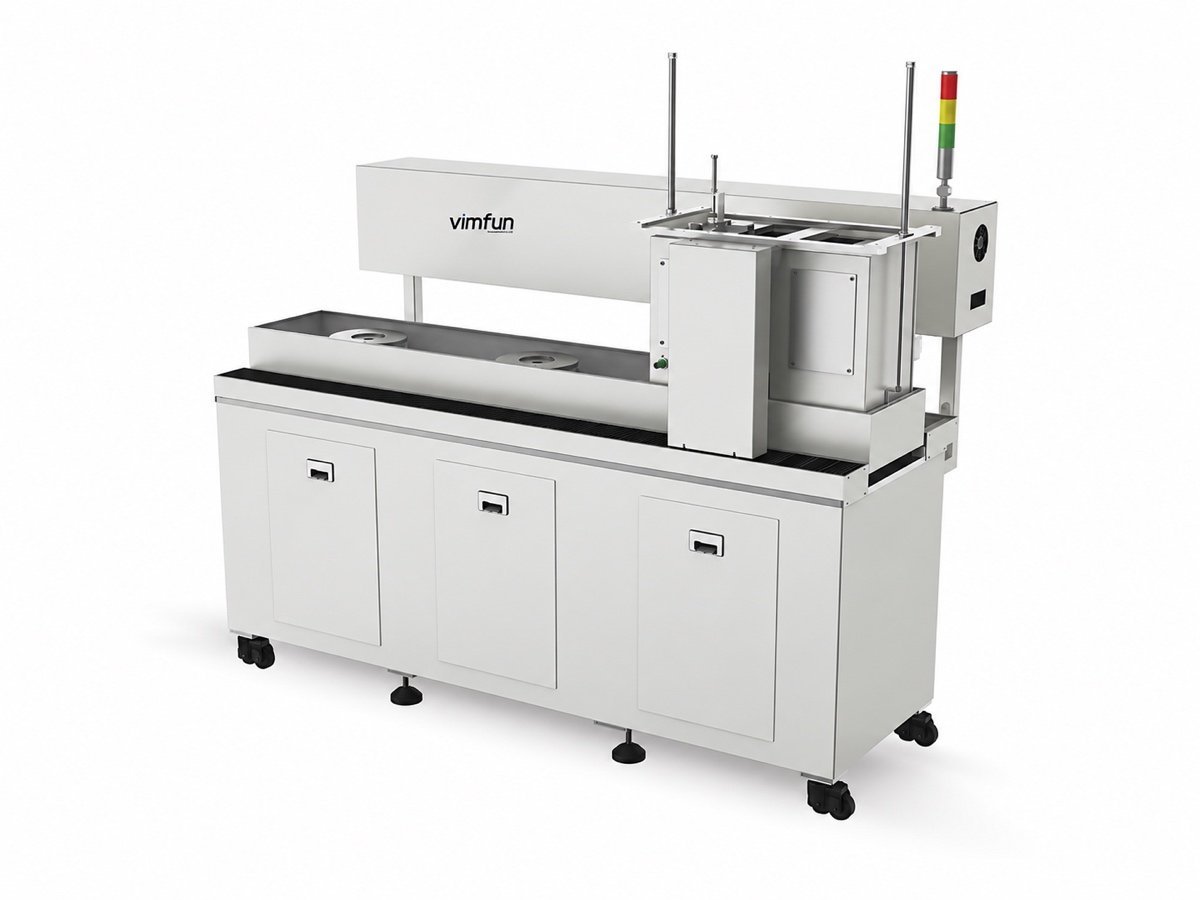
MF-3
DL-290 · DL-395
EP-220C
実際に形状を決定するのは何ですか?
光学レンズ研磨機では、4つの設定が作業の大部分を占めます。競合他社はスピンドル数を提示しますが、表面が円形に仕上がるかどうかは、これらの設定によって決まります。.
スイングは球の中心を通ります
ワークとツールは球自身の中心を中心に揺れるため、接触経路はゾーンを摩耗する代わりに顔全体を掃引します。これが、機械が保持できる半径をフレームが設定する理由です。.
ストロークとスイング速度
スイングレートは機械ごとに個別に設定されます。4スピンドルフレームでは最大60サイクル/分、6軸フレームでは最大40および45サイクル/分です。遅く長くするとエッジが平坦になり、速く短くすると中心が保持されます。.
圧力の印加方法
4軸機はバネ圧、6軸機は空圧。空圧は工具摩耗時に設定力を維持するため、長サイクルや負荷上昇を許容できない部品に最も重要です。.
スラリーがインターフェースに到達する方法
ガラスは循環ポンプで動作します。セラミックとサファイアはFP-6Xでペリスタルティックドリップフィードで実行できます。洪水ではなく定量供給であり、安定したプロセスと傷ついたバッチの違いです。.
どの材料とジオメトリが対象ですか?
ここにあるすべての光学レンズ研磨機は、硬くて脆い光学材料用に作られています。仕様に材料が記載されていない場合は、主張する代わりに試作品で証明します。.
| 素材 | 球面揺動 | フラット&チルト軸 | 両面 | エッジ研磨 |
|---|---|---|---|---|
| Optical glass | はい | はい | はい | はい |
| サファイア | はい | はい、ドリップフィード | はい | はい |
| 技術セラミックスおよび光学セラミックス | 要相談 | はい、ドリップフィード | はい | はい |
| 石英およびクリスタル | 要相談 | はい | はい | はい |
材料の研磨方法は一つの数値ではありません。硬度、劈開性、熱挙動はすべてスラリー、ツール、圧力に影響します。公表されているデータは サファイア そして は会話の始まりです。 の良い出発点ですが、実際の部品でプロセスを決定します。.
図面と、お客様の材料で生成された数個のブランクをお送りください。議論中の機械でそれらを加工し、ツール、スラリー、圧力、揺動設定、サイクルタイムを含むプロセスシートとともに部品をお返しします。これは、最初に問い合わせた機械だけでなく、全範囲に適用されます。.
球面、ファセット、フラット、エッジは4つの異なる機械です
揺動ファミリーはこのステップの一部にすぎません。他の3つのグループは、揺動フレームでは到達できない表面を仕上げます。そのため、「光学レンズ研磨機」はここでは4つの異なる形状をカバーしています。間違ったグループを選択することが、私たちが最もよく見る誤った仕様です。.
- 球面 — 揺動ファミリー(FP-4U、FP-6U、FP-4L、FP-6X)。ツールは球の中心を中心に揺動します。半径と符号がフレームを決定します。.
- ファセットと角度付きフラット — MF-3 部品層ごとに、面ごとにインデックスを付け、3つのプレートで1つのセットアップで粗研削から研磨まで行います。.
- 同時に2つの平行フラット — DL-290およびDL-395 フラット部品の両面をプラネタリーキャリアでラップおよび研磨し、部品ごとではなくバッチ全体で厚さを維持します。.
- 周辺部 — EP-220C スタックされた治具から供給される保存された輪郭から、フラットパネルのエッジと丸みを帯びた角を研磨します。.
この装置は精密光学機器製造用に構築されています。眼鏡レンズの処方箋ラボ、眼鏡レンズを研磨するベンチツール、建築用ガラスや鏡の作業用ではありません。もしそれが目的であれば、私たちは間違ったサプライヤーであり、図面をお送りいただく前にそう申し上げたいと思います。.
光学レンズ研磨機がラインのどこに位置するか
研磨は6つのステーションのうちの1つであり、前のステーションが残したものをすべて引き継ぎます。.
- 前: 半径は カーブジェネレーター. でカットされます。このステップからの許容誤差とサブサーフェスダメージが、ここでファイングラインディングにかかる時間を決定します。.
- 後: 完成した面は センタリングとエッジング, に送られ、そこで外径が光軸に合わせられます。.
- 並行して: ダメージの話は全文読む価値があります — 私たちの注記を参照してください 光学レンズのサブサーフェスダメージ, 、これはこのステップが存在する理由です。.
- すべてをまとめて: その 完全なレンズ製造ライン, 、1つの提案としてサイクルタイムとともにレイアウトされているか、 装置概要.
でプロセスステップごとに閲覧できます。上流を見ずに購入された光学レンズ研磨機は失望しがちです。ジェネレーターが不均一な許容誤差を残した場合、研磨セルは形状を修正するのではなく、ダメージを修正するためにサイクルを費やします。両方のステップを教えていただければ、それらをバランスさせます。.
購入者は決定する前に何を尋ねますか?
ファイングラインディングと研磨には2台の機械が必要ですか?
2つのフレームではありません。同じ光学レンズ研磨機で両方を実行できます。一方または他方に設定されます。変更されるのはツーリングと消耗品なので、大量生産のショップでは、多くの場合、同じフレームを2台購入し、それぞれに1台を割り当てます。.
1つのフレームで凹面と凸面の両方を実行できますか?
いいえ。アッパースイングは凹面用、ロワースイングは凸面用です。混合部品プログラムは、2つのフレーム、またはジオメトリが異なるように設定されたチルト軸機械を意味します。.
1サイクルあたりのレンズ数は?
スイングフレームでは4つまたは6つ、スピンドルあたり1つ。フラット部品の場合、両面機はキャリアセット全体を一度に実行します。そのため、ウェーハ用の光学レンズ研磨機は、スピンドル数ではなくプレートサイズで指定されます。.
セラミックとサファイアについてはどうですか?
それらは、洪水ではなく、計量されたスラリーと、ツールが摩耗してもその場にとどまる圧力が必要です。それはドリップフィードオプションを備えたFP-6Xです。ガラス加工は循環ポンプで行われます。.
機械以外に何を引用する必要がありますか?
お客様のRに対応する工具と治具、最初の消耗品セット、搬送先電圧とCE構成、輸送費、設置とトレーニング、スペアパーツセット。光学レンズ研磨機は、設備投資の中でも治具の比重が大きい購入品です。フレームではなく、セルとして予算を組んでください。.
これらの機械は自動ロードできますか?
バスケットローディングユニットは、生成セルから直接研磨ステーションに供給します。後から改造するのではなく、各ステーションでバスケットとトレイのフォーマットが一致するように、ラインと一緒に仕様が決まります。.
レンズをお送りください — 機械をお勧めします
お客様ご自身で型番を決める必要はありません。図面、材質、年間数量をお送りいただければ、具体的な機械、サイクル見積もり、および確認用の試作品をお届けします。.
- 部品図面、材料、年間数量、およびすでに稼働しているもの。 — 図面またはサンプル、材質、R、サイン、バッチサイズ。.
- 2 · 回答します — フレーム、スイング方向、治具、およびサイクル時間の見積もり。.
- 実証します — お客様自身のブランクでの無料試運転、プロセスシートとともに返却された部品。.
- お客様が決断します — 治具、消耗品、輸送費、設置、トレーニングを含む正式な見積もり。.