
광학 유리 연삭기
광학 유리 연삭기는 서로 전혀 다르게 거동하는 유리를 다루어야 합니다. 고밀도 플린트와 단단한 크라운은 동일한 휠에서 매우 다른 상태로 나옵니다. — 그리고 기계가 아니라 이것이 일반적으로 수율을 결정합니다.
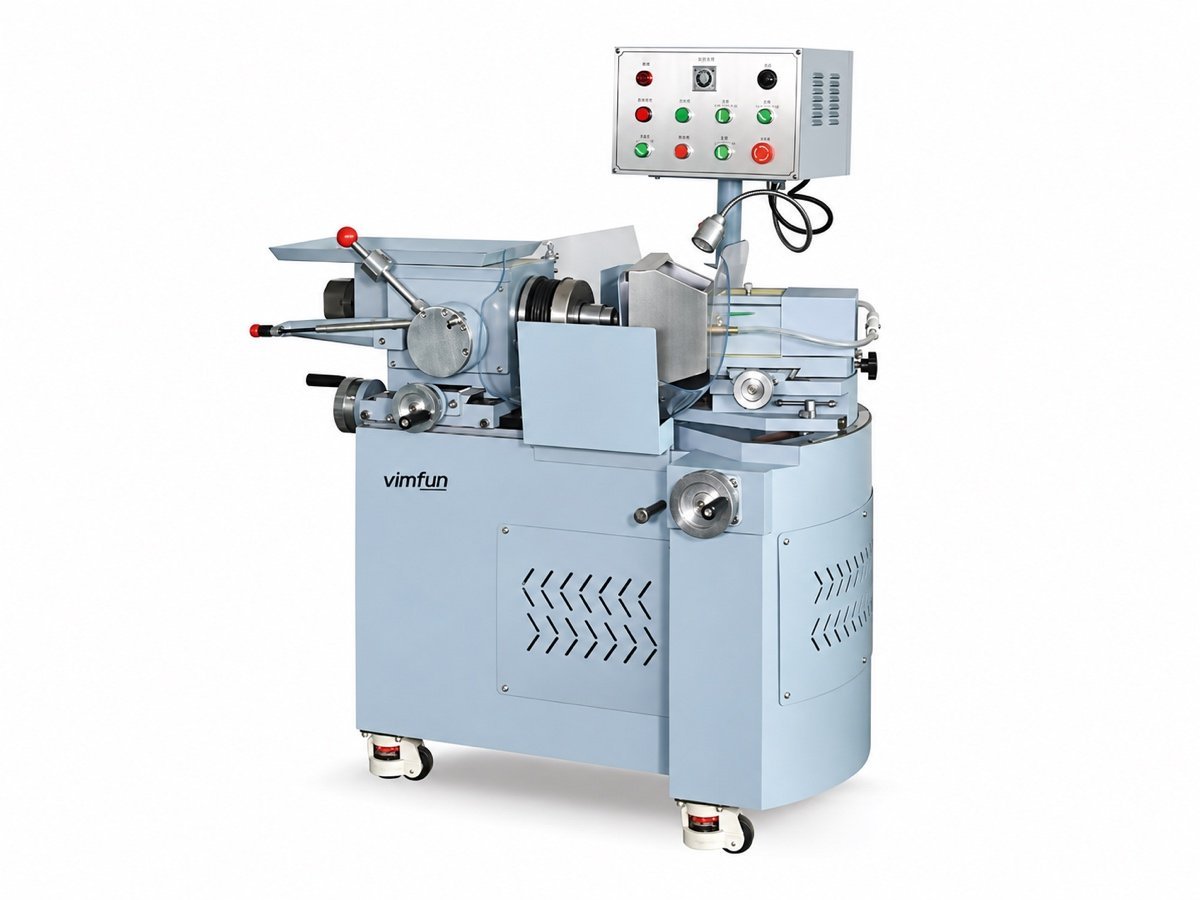
광학 유리가 단일 재료가 아닌 이유
유리 작업과 단단한 세라믹 또는 크리스탈 연삭을 구분하는 세 가지 요소가 있으며, 이 세 가지 모두 기계가 선택되기 전에 설정을 결정합니다.
크라운과 플린트는 상호 교환할 수 없습니다.
경도와 내화학성은 카탈로그 전반에 걸쳐 크게 다릅니다. N-BK7에서 검증된 휠과 공급 속도는 더 단단한 크라운에서는 유약화되고 고밀도 플린트에서는 가장자리가 깨집니다. 각 계열마다 자체 휠 등급과 돌파 공급이 필요합니다.
어닐링 응력으로 인한 부품 변형
제대로 어닐링되지 않은 블랭크는 재료가 제거되면서 이완됩니다. 기계에서 측정한 시가는 한 시간 후의 시가가 아니며, 기계 정확도로는 이를 구할 수 없습니다. 블랭크 공급업체에 어떤 어닐링 상태로 출하되었는지 문의하고, 사후 검토가 아닌 구매 주문서에 명시하십시오.
보이지 않는 손상
생성 공정은 연삭 표면 아래에 균열층을 남깁니다. 이는 정밀 연삭에서는 괜찮지만, 폴리싱 제거량이 그 깊이보다 적으면 최종 검사 또는 나중에 다른 사람의 코팅 라인에서 나타납니다.
세 가지 중 표면 아래 손상이 가장 비싼데, 마지막에 발견되기 때문입니다. 이에 대한 가장 오래된 기술 노트는 광학 렌즈의 표면 손상 해당 층이 어떻게 형성되고 얼마나 많은 폴리싱 제거가 필요한지에 대해 다룹니다.
어떤 유리 종류와 블랭크 형식을 처리할 수 있습니까?
이 범위의 모든 광학 유리 연삭기는 동일한 모양 범위를 다룹니다. 유리 계열 간에 달라지는 것은 기계가 무엇을 잡을 수 있는지가 아니라 어떻게 설정해야 하는지입니다.
| 유리 계열 | 일반 등급 | 기계에서 무엇이 달라집니까 |
|---|---|---|
| 크라운 | N-BK7, K9 및 동급 | 대부분의 작업장에서 설정하는 기준점; 기본 휠 등급 및 공급 속도 |
| 고밀도 플린트 | 중질 플린트, 란탄 고밀도 등급 | 가장자리에서 더 부드럽고 부서지기 쉬움 — 돌파 시 더 낮은 공급, 먼저 챔퍼 처리 |
| 붕규산 및 저팽창 | 기술 붕규산염 | 열 변동에 대한 내성, 더 느린 재료 제거, 냉각수 문제에 대한 관용성 |
| Fused silica | 합성 및 융합 석영 | 휠에 더 단단함, 드레싱 간격이 눈에 띄게 짧아짐 |
- Diameter 범위 전체에 걸쳐 Ø4–120mm이며, 하나의 타협이 아닌 작고 큰 끝을 위한 별도의 기계가 있습니다.
- 형상 볼록, 오목 및 평면, R2에서 평면까지; 원통형 및 보어 작업은 자체 기계에 배치됩니다.
- 블랭크 형태 톱질된 블록, 압착 블랭크 및 코어 디스크 — 그릇에 느슨하게 넣거나 트레이에 놓습니다.
- 도면 언어 다음과 같이 작성된 공차를 읽습니다. ISO 10110; 게시된 출처와 교차 확인하는 재료 데이터, 예를 들어 Crystran의 N-BK7 시트.
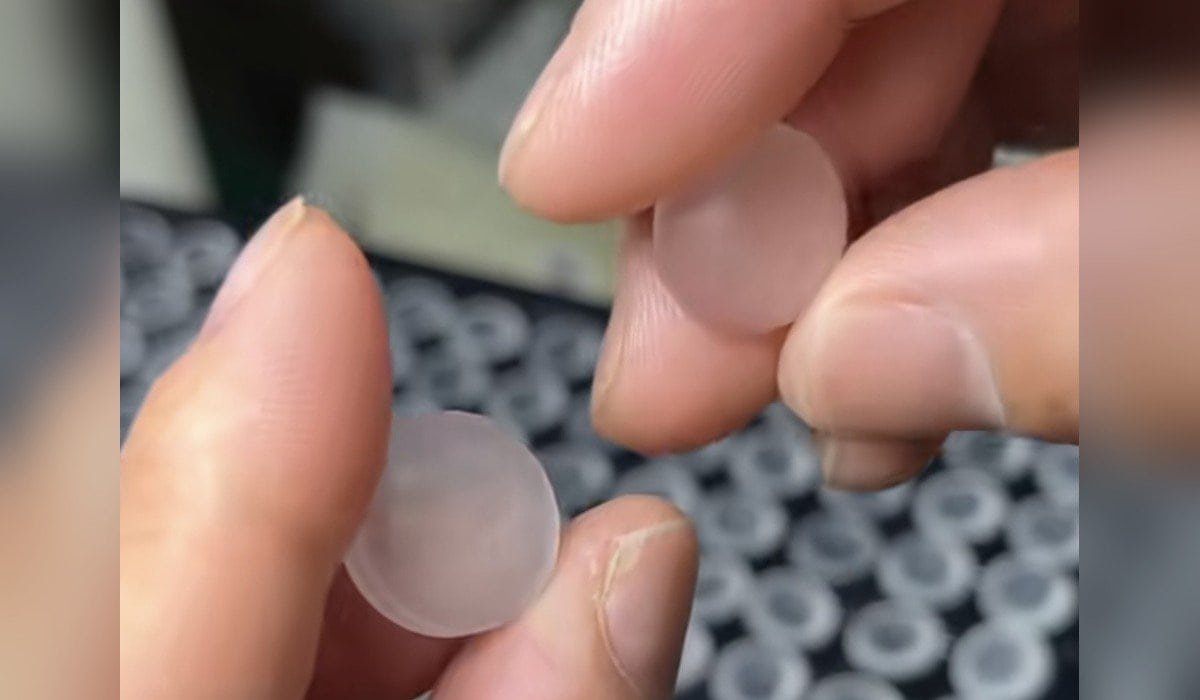
광학 유리 연삭기는 라인에 어떻게 적합합니까?
두 번째 스테이션입니다. 절단은 제거해야 할 유리의 양을 결정하고, 광학 유리 연삭기는 반경과 두께를 결정합니다. 그 이후의 모든 것은 이 두 가지가 남긴 것을 정리하는 것입니다.
첫 번째 스테이션은 일반적으로 받는 것보다 더 많은 주의를 받을 가치가 있습니다. 더 좁은 절단 폭과 더 깨끗한 절단면은 생성기가 제거해야 할 재료를 줄여주며, 재료 제거는 휠 수명, 사이클 시간 및 표면 아래 손상이 모두 발생하는 지점입니다. 톱에서 절약된 유리는 그라인더에서 두 배로 보상됩니다.
스테이션을 하나씩 구매하는 것은 일반적입니다. 스테이션을 함께 작동하도록 구매하는 것이 장기적으로 더 저렴합니다. 왜냐하면 트레이, 바구니 및 배치 크기가 일치하기 때문입니다. 이 주장은 전체 제조 라인 페이지에 나와 있으며, 재료 자체는 optical lens materials.
유리에서 무엇이 잘못되고 무엇이 그것을 막습니까?
다섯 가지 결함이 고객 유리에서 발생하는 대부분의 스크랩을 차지합니다. 그중 네 가지는 연삭 스테이션에서 시작되므로 광학 유리 연삭기는 가격만으로 구매하는 것보다 신중하게 사양을 지정할 가치가 있습니다.
| 결함 | 시작 지점 | 방지 방법 |
|---|---|---|
| Edge chipping | 절단 종료 시 휠 돌파 | 생성 전 챔퍼, 돌파 시 가벼운 인피드, 림을 지지하는 고정구 |
| Subsurface damage | 생성 중 거친 또는 마모된 휠 | 더 미세한 등급, 유지된 드레싱 일정, 손상보다 깊은 연마 제거 |
| 긁힘 및 미세한 자국 | 냉각수에서 재순환된 칩 | 여과, 깨끗한 고정구, 불만 사항이 아닌 일정에 따라 교체되는 냉각수 |
| 열 응력 | 큰 작업물에서 접촉 영역에 집중된 열 | 휠을 통한 내부 제트 냉각 — SG-120 이 존재하는 이유 |
| 배치 동안 두께 드리프트 | 첫 번째 부품과 마지막 부품 사이의 휠 마모 | 공정 중 사지타 측정 및 자동 보정, Auto-SG-50 |
유리 작업에 수동, 자동 또는 CNC를 사용해야 합니까?
유리는 배치 크기만큼 답변을 많이 변경하지 않습니다. 소량으로 많은 부품 번호를 실행하는 상점은 자동화보다 수동 생성기와 좋은 작업자로부터 더 많은 것을 얻습니다. 대량으로 하나의 렌즈 제품군을 실행하는 상점은 수동 상태를 유지하는 매주 돈을 잃습니다.
일반적으로 두께 제어가 경계선입니다. 중심 두께의 허용 오차가 너무 작아서 작업자가 각 부품을 측정해야 하는 경우, 공정 중 측정 및 자동 보정이 있는 광학 유리 연삭기에 대한 사례는 스스로 만들어집니다. 측정은 이미 노동력으로 지불되고 있었습니다. 휠 등급과 고정구 세트를 기계당이 아닌 유리 제품군당으로 예산 책정하십시오. 이것이 처음 구매하는 대부분의 사람들이 놓치는 부분입니다.
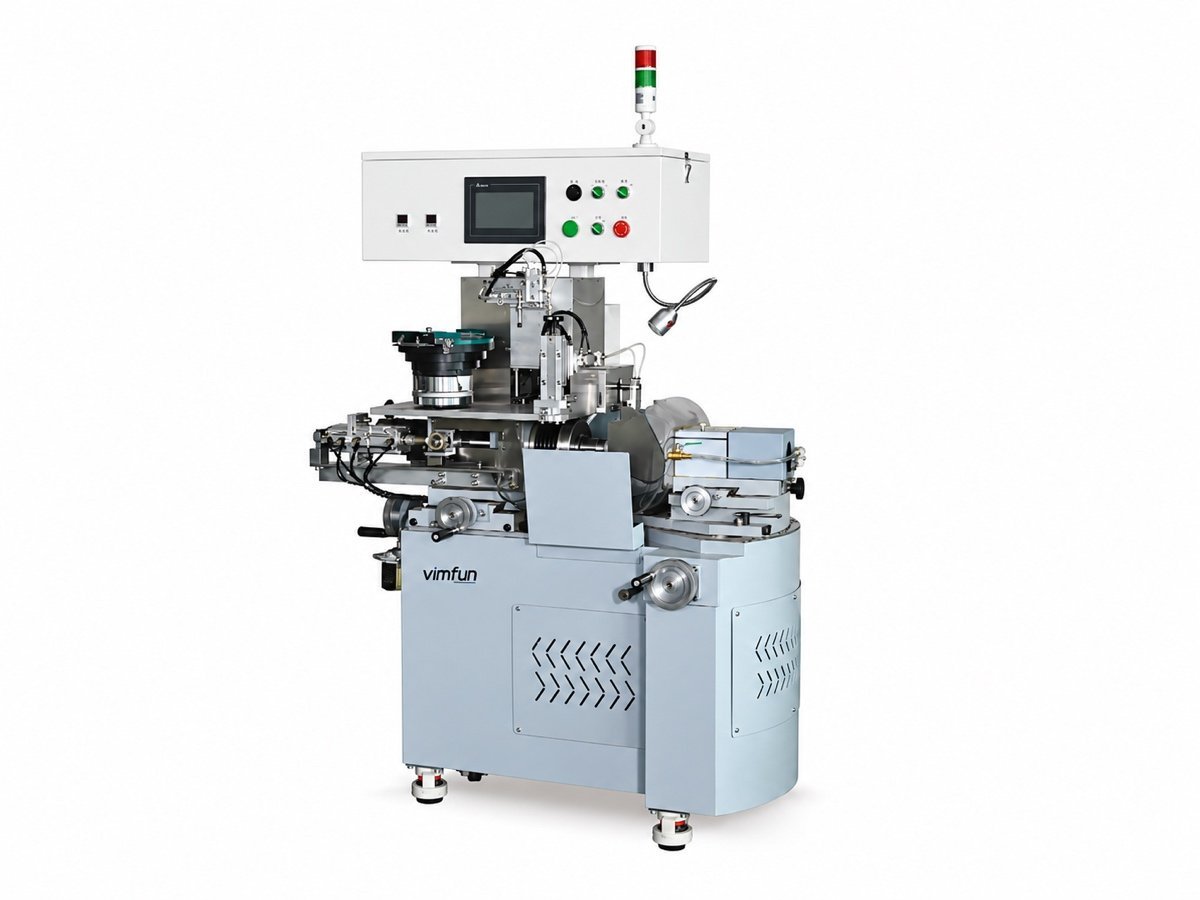
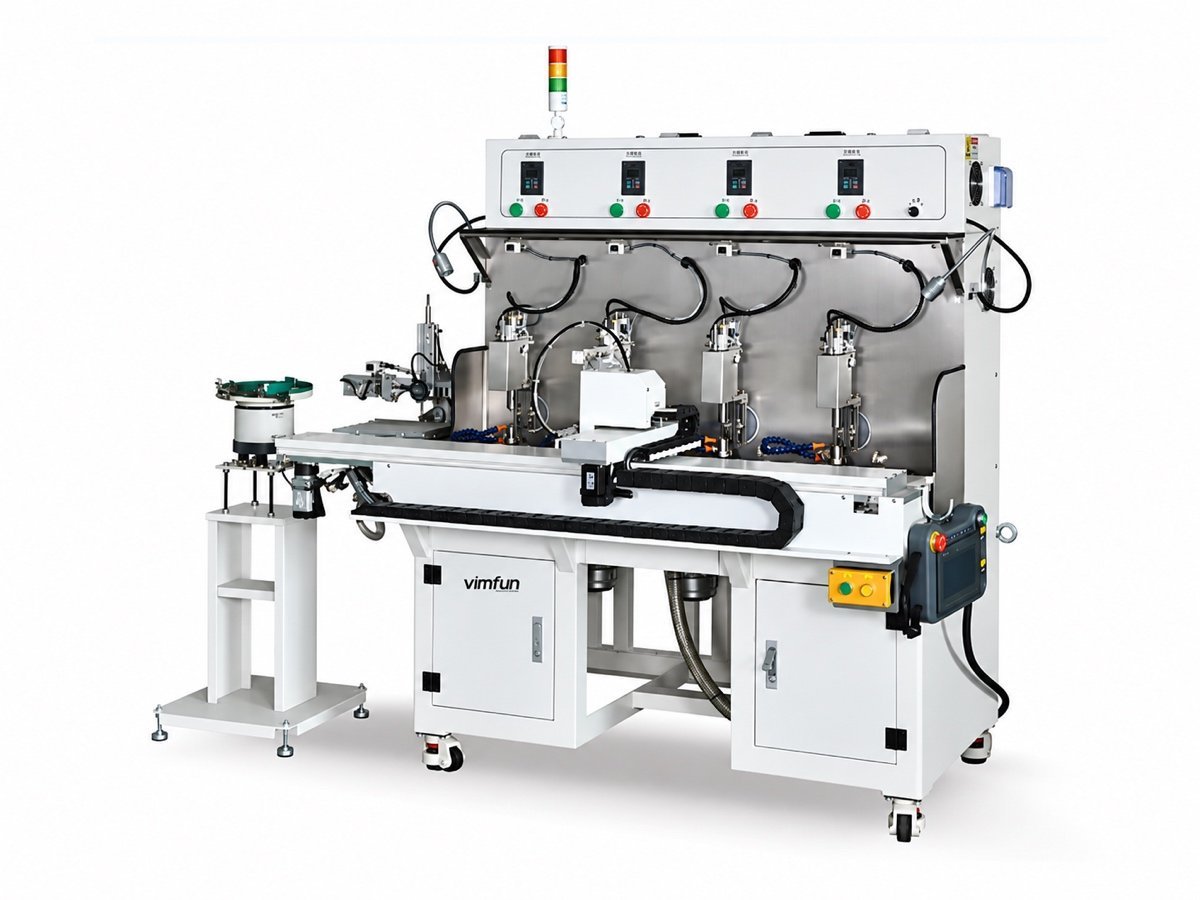
전체 선택 매트릭스 — 로딩 방법, 직경 범위, 곡률 및 제어 — 는 광학 렌즈 연삭기 페이지에 있으며, 각 구성이 견적에 미치는 영향은 가격 페이지에 있습니다.. 관련 자재 페이지: 석영, ceramics 그리고 광학 결정.
유리 보내기, 사양서 보내기
등급마다 다르며, 저희에게 도착하기 전에 귀사의 블랭크가 어떤 과정을 거쳤는지도 마찬가지입니다. 귀사의 유리를 해당 장비에서 무료로 테스트하고 실제 결과물을 보내드립니다.
시험 생산 예약- 유리 등급, 직경, 반경 및 중심 두께
- 배치 크기와 가장 중요한 공차
- 연삭 후 부품에 어떤 일이 발생하는가
- 블랭크가 톱질, 프레스 또는 코어링되었는지 여부
무료 시험 가공 자체 블랭크에서, 운송비는 귀하 부담입니다 · 기계 수명 지원 · 12개월 보증 · 8시간 응답