
Machine de polissage de verres de montre
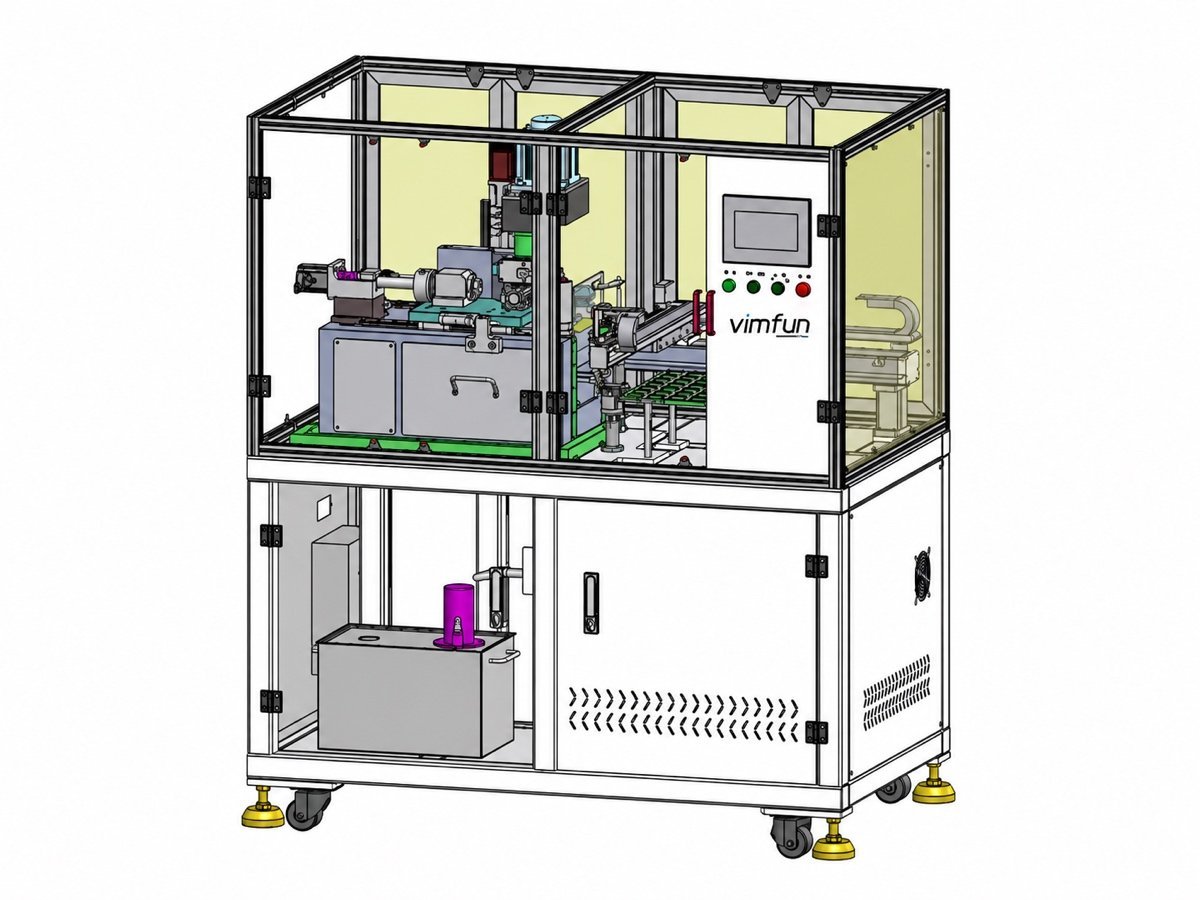
Un verre de montre est jugé sous la lumière d'un bijoutier, sur le bord, par quelqu'un qui le tient. C'est pourquoi une machine de polissage de verre de montre est spécifiée autour du chanfrein et du rebord, et non autour de la face.
Ce qu'un verre de montre doit réellement passer
Quatre caractéristiques, et elles ne sont pas fabriquées par la même machine. Lisez la section ci-dessous et vous pourrez dire de quel poste provient votre taux de rebut.
- Diamètre et épaisseur Ø5–80 mm couvre toute la gamme de montres, d'une petite fenêtre de date à un boîtier surdimensionné ; l'épaisseur est réglée au rodage, bien avant que quiconque ne polisse.
- Forme du chanfrein biseau plat, arrondi, ou un rebord incurvé 2.5D. Indiquez lequel sur le dessin — cela décide si la pièce nécessite un ou deux postes.
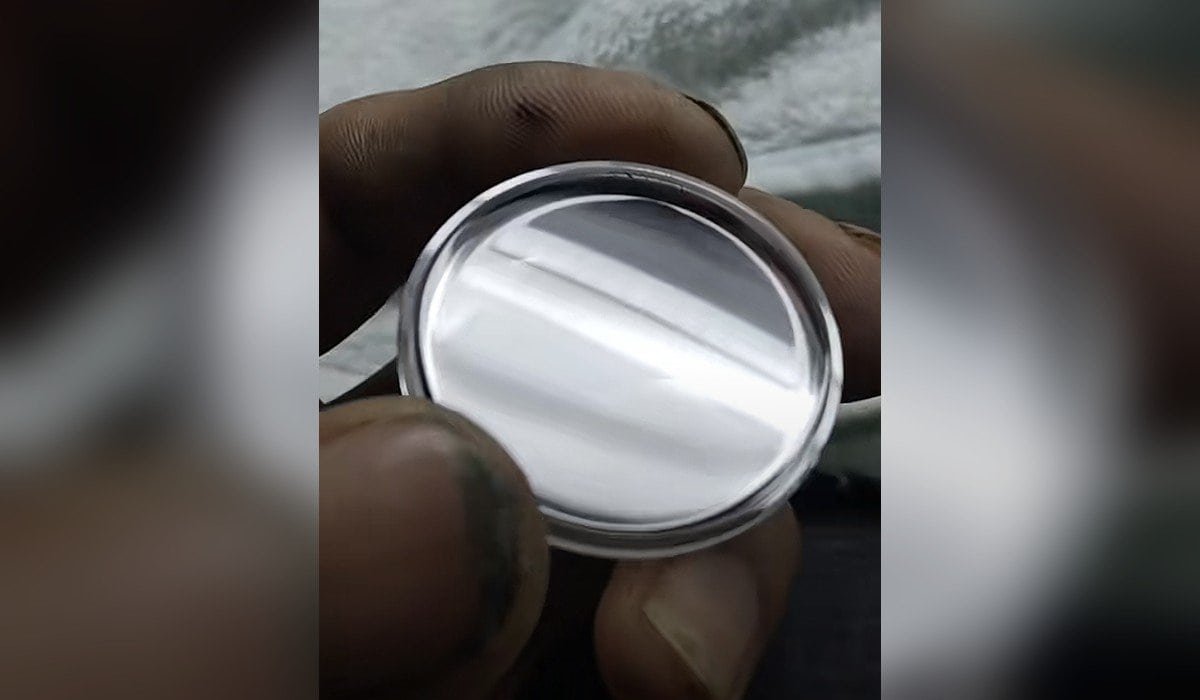
- Apparence du bord le véritable test d'acceptation est visuel : pas d'écaillage, pas de piqûres, pas de voile sous une lumière vive à un angle faible. Personne n'inspecte un verre de montre de face.
- Rythme de production un verre de montre est une pièce à haut volume. Le temps de cycle et la manière dont les pièces sont chargées sont plus importants ici que dans tout atelier d'optique.
Ces quatre caractéristiques sont aussi une liste d'achats. Aucune machine de polissage de verre de montre ne possède toutes ces caractéristiques : le diamètre et le chanfrein appartiennent à une machine, le rebord courbé à une autre, et la face à une troisième.
Saphir ou verre minéral — qu'est-ce qui change ?
Le dessin est le même. Le processus ne l'est pas, et la différence se fait surtout sentir sur le bord et dans le temps de cycle.
| Cristal de saphir | Verre minéral | |
|---|---|---|
| Approvisionnement en ébauches | Tranché à partir d'un cristal sur fil diamanté, orientation fixée à la scie | Découpé dans une feuille ou pressé, puis aplati |
| Élimination de matière | Lent ; les meules et les tampons s'usent sensiblement plus vite | Plus rapide, et plus tolérant aux changements d'avance |
| Risque d'écaillage | Élevé sur le chanfrein si l'avance n'est pas réduite à la rupture | Modéré ; récupérable avec un passage de finition plus long |
| Finition du bord | Obtient un bord brillant, mais seulement après que la couche rectifiée est complètement éliminée | Se polit rapidement |
| Durée du cycle | Plus long — devis après un essai sur vos propres ébauches | Environ 15 s par pièce sur la meuleuse automatique |
| Où se situe le coût | Matière et fil à la scie | Main-d'œuvre et manutention aux postes de finition |
Les ébauches de saphir sortent d'une machine à couper le saphir avant même que tout cela ne commence, et la façon dont cette coupe a été réalisée est le facteur d'influence le plus important sur la quantité de travail nécessaire au chanfrein. Les données matérielles telles que Feuille de saphir Crystran donnent les propriétés ; l'essai donne le cycle. La machine de polissage de verres de montre dont la chaîne a besoin découle de cette seule réponse.
Quelle machine de polissage de verres de montre chaque étape nécessite-t-elle ?
Il n'existe pas de machine de polissage de verres de montre unique qui réalise les quatre fonctions. Ce qui existe, c'est une chaîne courte où chaque poste possède une fonction et transmet la pièce.
Le polissage de face, là où le dessin l'exige, fonctionne sur le série FP; tout le parcours en une seule ligne se trouve sur la ligne de fabrication complète page. La spécification de la bordeuse automatique elle-même indique les verres et les cristaux de montre comme pièces typiques, c'est pourquoi elle ancre cette chaîne plutôt qu'une machine à lentilles.
Nous ne faisons pas de revêtement — pas de couches antireflets ou durcissantes — et nous n'assemblons pas de montres. Notre équipement prend le cristal de l'ébauche au bord et à la face finis, et s'arrête là.
Qu'est-ce qui ne va pas avec les cristaux de montre, et qu'est-ce qui l'empêche ?
Les cinq se présentent à l'inspection visuelle finale, qui est l'endroit le plus coûteux pour trouver quoi que ce soit.
| Défaut | Où il commence | Qu'est-ce qui l'arrête |
|---|---|---|
| Éclats le long du chanfrein | Avance maintenue haute lorsque la meule quitte le bord | Avance ralentie à la sortie, passage de meule fine, la pièce maintenue à plat par le vide plutôt que par serrage |
| Voile ou piqûres sur le bord | Couche rectifiée non entièrement polie | Polissage plus long sur le bord que nécessaire pour la face — la couche rectifiée est plus profonde qu'elle n'y paraît |
| Variation d'épaisseur dans un lot | Faces finies une à la fois | Rodage par lot entre deux plateaux avant tout travail sur le bord |
| Marques de témoin sur un bord 2.5D | Trajectoire d'outil s'arrêtant et redémarrant autour du contour | Un seul contour enregistré exécuté en continu, plutôt qu'un opérateur faisant le tour du bord |
| Première pièce bonne, dernière pièce non | Usure de la meule et du pad sur une longue course | Dressage selon un calendrier, et fixations qui présentent chaque pièce de la même manière |
Quatre de ces cinq problèmes sont des problèmes de manutention plutôt que des problèmes de capacité. C'est l'argument pour choisir une machine de polissage de verres de montre avec chargement automatique, même à volume modeste — la machine n'est pas la variable, les mains de l'opérateur le sont.
Comment réduire le coût par cristal ?
Pas en coupant plus vite. Sur une pièce aussi petite, l'argent réside dans la manutention : combien de fois un humain prend le cristal, et combien de temps une machine attend la suivante. La préhension par le vide sur la bordeuse élimine la première ; l'empilage et le rangement éliminent la seconde.
Il y a une preuve concrète qui vaut la peine d'être connue. La machine d'empilage range les verres de couverture jusqu'à une hauteur de 210 mm, et la polisseuse de bord serre une pile de cette hauteur exacte — les deux ont été construites pour s'aligner, de sorte qu'un rack sort d'une machine et va sur l'autre sans reconditionnement. C'est à quoi ressemble une paire assortie en pratique, et c'est la différence entre un opérateur faisant fonctionner deux machines et un opérateur alimentant une seule.
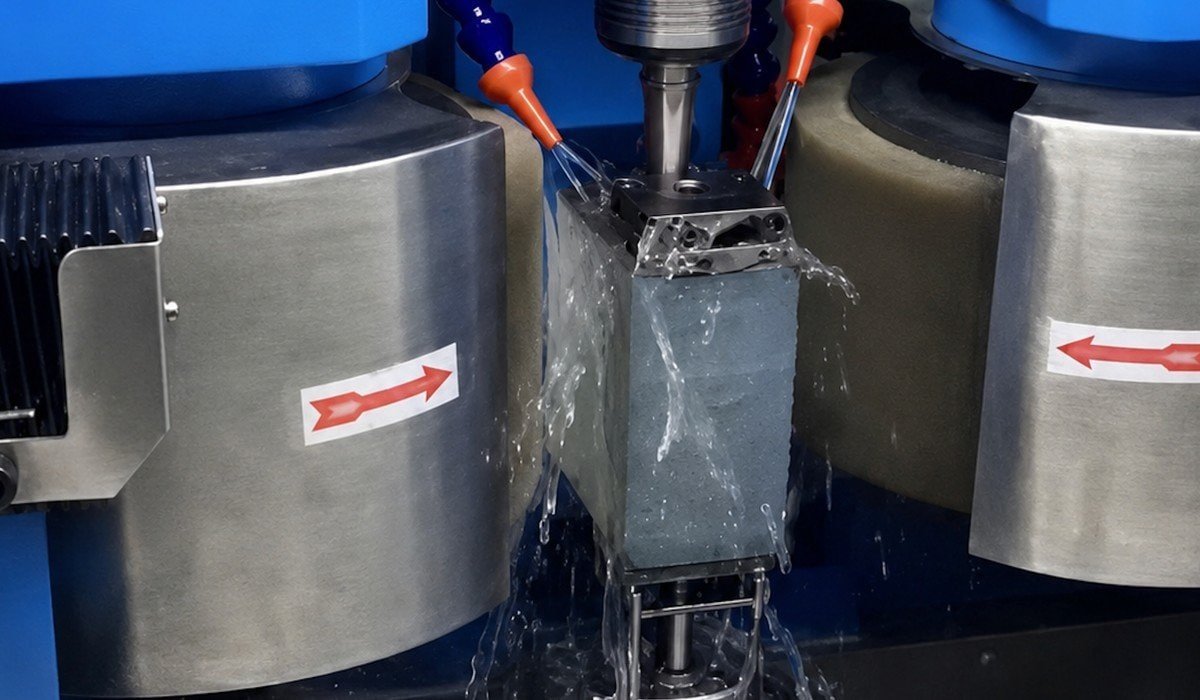
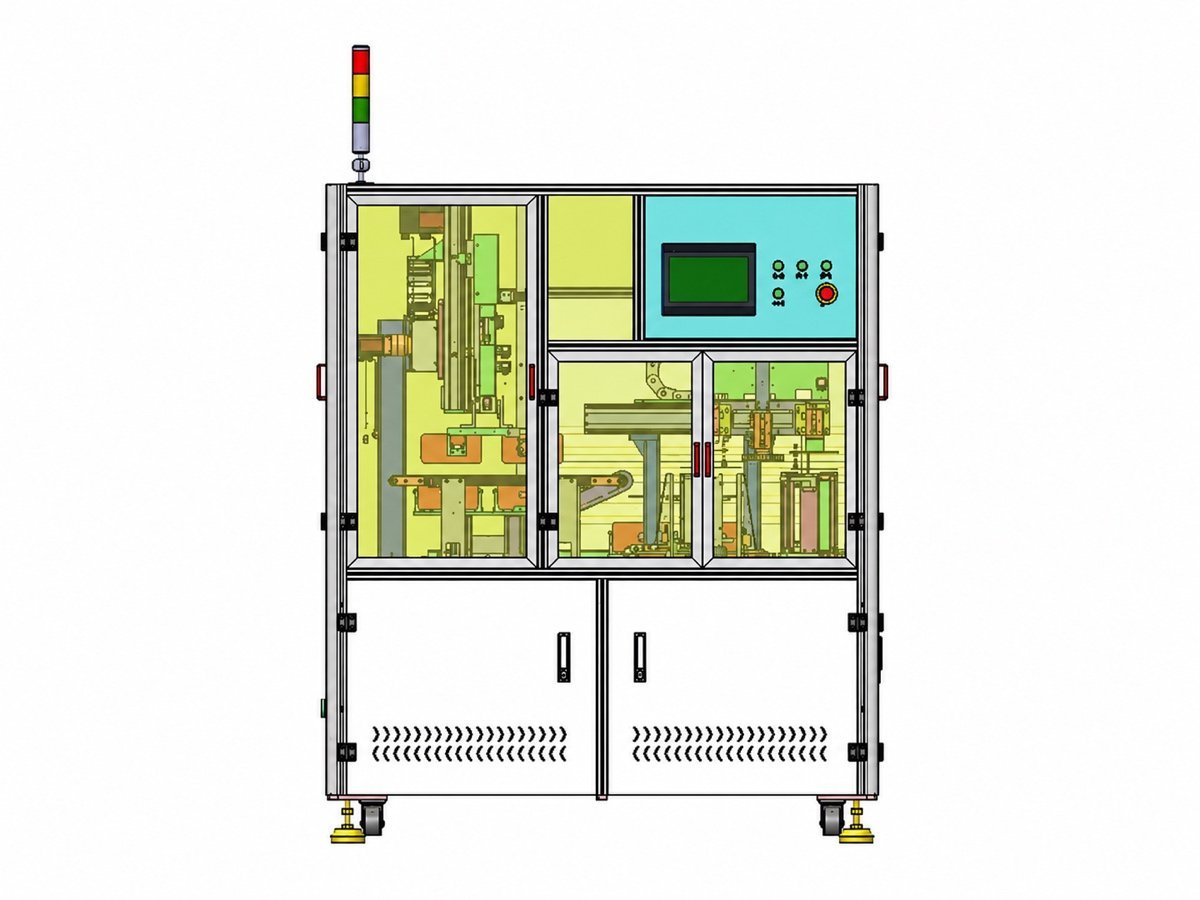
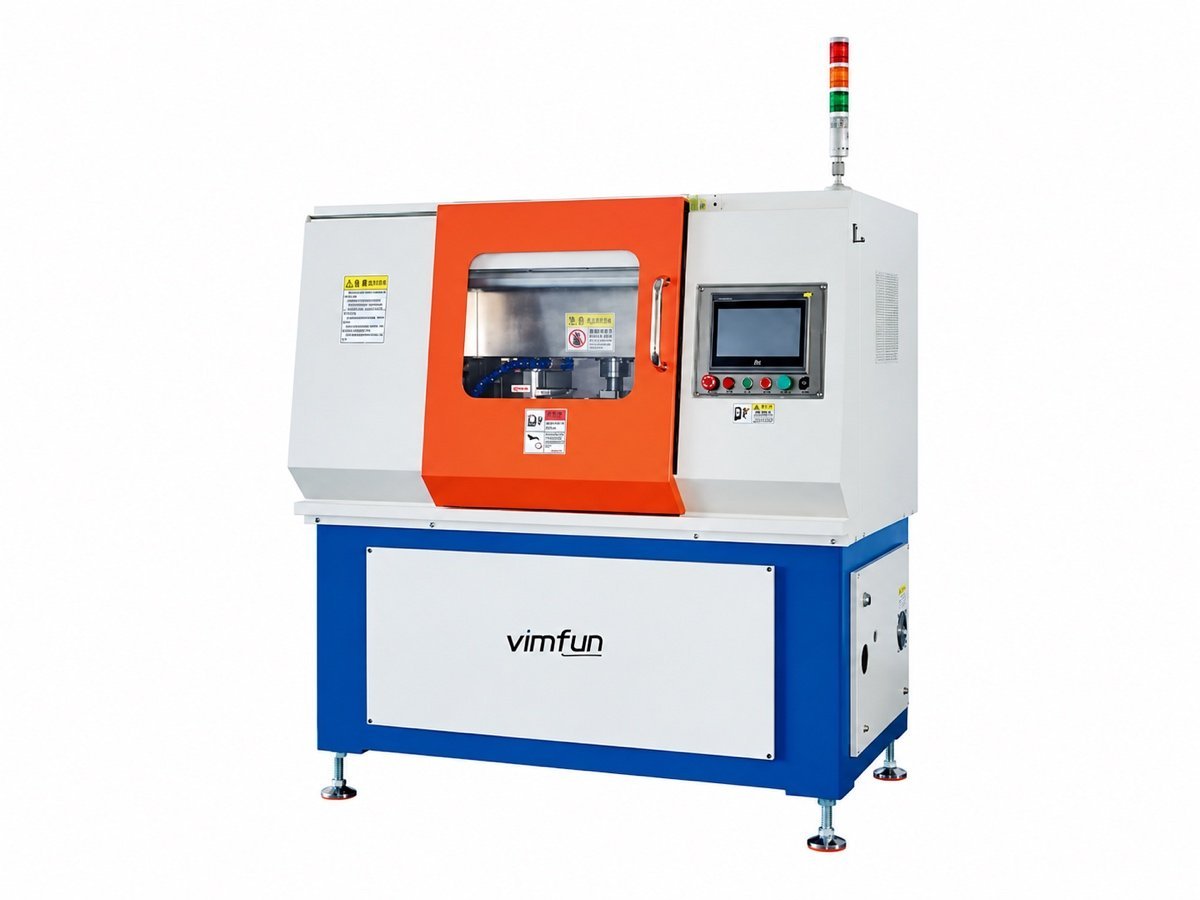
L'appariement est décrit sur la Machine d'empilage AL-7S page. Les tolérances sont indiquées par rapport aux dessins établis selon normes de dessin optique ISO 10110, et le saphir se comporte comme les autres cristaux durs une fois arrivé à l'atelier de polissage — voir polissage de cristaux.
Envoyez vingt cristaux, pas une spécification
Vingt pièces nous en disent plus que vingt e-mails. Nous les traitons gratuitement sur les machines correspondantes et renvoyons le bord sous grossissement, le cycle mesuré, et quelle machine de polissage de verres de montre chaque étape de la chaîne nécessite.
Organiser un essai- Saphir ou verre minéral, et d'où viennent les ébauches
- Diamètre, épaisseur et forme du chanfrein dont vous avez besoin
- Bord plat ou bord incurvé 2,5D
- Volume mensuel et norme visuelle selon laquelle vous inspectez
Essai gratuit sur vos propres pièces, fret à vos frais · ISO 9001 · CE · Garantie de 12 mois · réponse en 8 heures