
Machine de rectification céramique
Une machine de rectification de céramiques se juge à la manière dont elle délivre la boue, et non à la force avec laquelle elle peut pousser. Céramiques ne coulent pas avant de se briser — chaque joule que vous injectez revient sous forme de chaleur et de micro-fissures.
Pourquoi les céramiques punissent le liquide de refroidissement, pas la meule
Trois propriétés changent le travail, et toutes les trois pointent au même endroit — ce qui se passe dans le dernier millimètre avant que l'abrasif ne rencontre la pièce.
Dur, et cassant jusqu'au bout
Il n'y a presque pas de déformation plastique avant la coupe. Le matériau part sous forme de micro-fissures, ce qui signifie que l'abrasif s'émousse rapidement et que la surface restante est un champ de petites fractures plutôt qu'une couche étalée.
La chaleur reste là où elle est produite
La plupart des céramiques techniques conduisent mal la chaleur par rapport au métal. L'énergie se concentre dans la zone de contact au lieu de se propager dans la pièce, de sorte que la livraison de la boue — où, et combien — décide si vous obtenez une finition ou une fissure.
Les pièces sont généralement des surfaces planes, pas des lentilles
Substrats, fenêtres, anneaux et polyèdres plutôt que des rayons. Cela change toute la chaîne de processus : le rodage par lots et le travail de facettes supportent plus de charge que la génération de courbes.
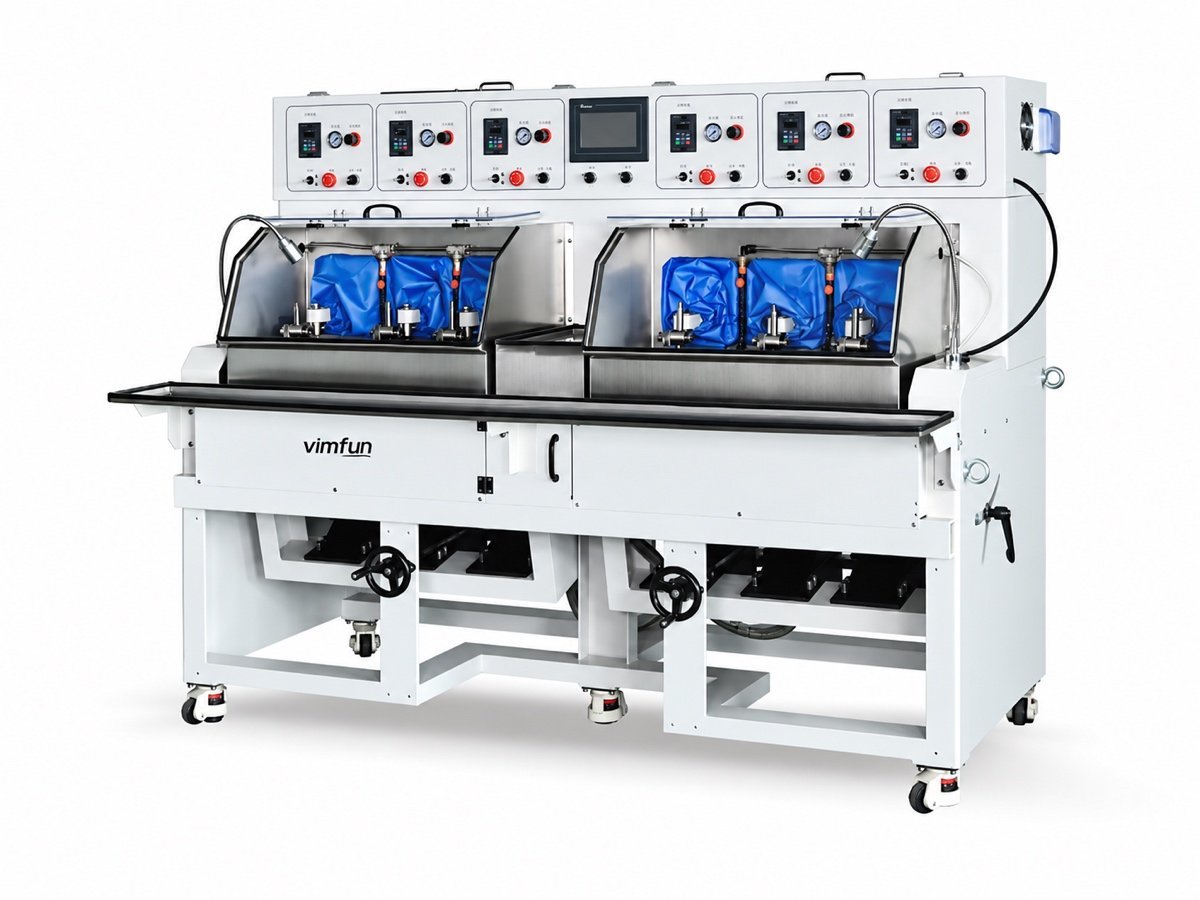
Sur la machine à axe basculant FP-6X la boue peut être alimentée par goutte à goutte péristaltique plutôt que par la pompe de recirculation utilisée pour le verre. C'est le seul choix de configuration qui distingue une machine de rectification de céramiques d'une machine à verre dans notre gamme — demandez-la par son nom lorsque vous vous renseignez.
Quelles céramiques et quelles formes de pièces couvre-t-elle ?
Chaque machine de rectification de céramiques de cette gamme est conçue pour la finition de qualité optique de pièces petites et moyennes — Ø10–80 mm côté polissage, plus grandes sur la plaque de rodage.
| Pièce | Forme typique | Quelle station effectue le travail |
|---|---|---|
| Substrats et surfaces planes | Les deux faces parallèles, épaisseur maintenue sur tout le lot | Rodage double face entre plaques |
| Fenêtres et couvercles | Faces planes, bords et coins finis | Rodage, puis polissage des bords |
| Polyèdres et facettes | Faces planes et angulaires, indexées | Facettage — ébauche, finition et polissage en une seule configuration |
| Faces sphériques et planes | Faces de rayon et faces planes, Ø10–80 mm | Rectification fine et polissage à axe basculant |
- Les céramiques que nous voyons le plus alumine, zircone et nitrure d'aluminium, ainsi que saphir et les cristaux optiques, qui se comportent de la même manière dans la zone de contact.
- Données matérielles nous vérifions par rapport aux propriétés techniques publiées telles que les tableaux de céramiques Accuratus lorsqu'un dessin ne donne qu'un nom commercial.
- Langage de dessin tolérances optiques écrites pour normes de dessin optique ISO 10110, nous pouvons donc dire de quelle station votre tolérance dépend réellement.
- Avant de faire un devis qualité, état de frittage et si la pièce est déjà proche de sa forme finale — un flan pressé et un flan rectifié sont des travaux différents.
Où se situe une machine de rectification de céramique dans la ligne ?
Pas là où se situe une machine pour verre. Une machine de rectification de céramique suit généralement un flan fritté ou scié directement pour le travail de planéité, et n'atteint un générateur de courbe que lorsque la pièce a réellement un rayon.
Lorsqu'une pièce en céramique porte un rayon, le côté génération de la gamme se trouve sur la machine de meulage de lentilles optiques page, et la manière dont les stations se connectent en une seule ligne est présentée sur la ligne de fabrication complète page.
Qu'est-ce qui ne va pas avec les céramiques, et qu'est-ce qui l'empêche ?
Chacune de ces traces remonte à l'énergie dans la zone de contact. C'est pourquoi une machine de rectification de céramique est spécifiée autour de la suspension et de la pression plutôt qu'autour de la puissance de la broche.
| Défaut | Où il commence | Qu'est-ce qui l'arrête |
|---|---|---|
| Edge chipping | Bord non supporté à l'entrée et à la sortie | Chanfreiner tôt, supporter le bord dans le montage, réduire la pression sur les bords de la course |
| Micro-fissuration sous la surface | Trop de pression avec trop peu d'abrasif présent | Alimentation par goutte mesurée, pression plus faible sur plus de temps — plus lent coûte moins cher que la casse |
| Ternissement et glaçage de l'abrasif | Pas de flux plastique pour maintenir le grain en coupe | Suspension fraîche dans la zone de contact plutôt que recirculée, intervalle de dressage plus court |
| Écart d'épaisseur et de parallélisme | Substrats finis une face à la fois | Rodage par lots sur le DL-290/395, où la charge définit la tolérance |
| Dérive de forme sur un lot | Le plateau de polissage s'amincissant au fur et à mesure de son travail | Calibration du point zéro du plateau compensant l'usure, comme sur le MF-3 |
Rien de tout cela ne nécessite une machine plus grande. La mise à niveau que l'on nous demande le plus souvent — plus de puissance de broche sur une machine de rectification de céramique — est celle qui aggrave les cinq problèmes, car l'énergie supplémentaire n'a nulle part où aller sauf dans la pièce.

Quelle machine pour quelle pièce en céramique ?
La forme décide, et sur les céramiques, la forme est rarement une lentille. Les substrats plans dont les deux faces doivent rester parallèles vont sur le plateau de rodage. Les pièces avec des faces inclinées — prismes, polyèdres, plans indexés — vont sur la machine à facettes, qui dégrossit, rectifie finement et polit en une seule configuration au lieu de déplacer la pièce entre trois. Les panneaux dont les arêtes et les coins doivent être optiquement propres vont à la polisseuse d'arêtes.
Ce n'est que lorsque le dessin montre un rayon que la question revient à la génération de courbe, et alors le matériau change la meule et l'alimentation, pas la machine. Si vous n'êtes pas sûr de laquelle des quatre votre pièce appartient, envoyez-en une — c'est une réponse de cinq minutes avec la pièce en main et une longue discussion sans elle.
Le saphir appartient à la même famille pour nos besoins : même discipline de suspension, même discipline de pression, mêmes modes de défaillance. Une machine spécifiée pour vos pièces en alumine ou en zircone acceptera normalement également les travaux sur saphir, ce qui vaut la peine de le savoir avant d'acheter deux fois.
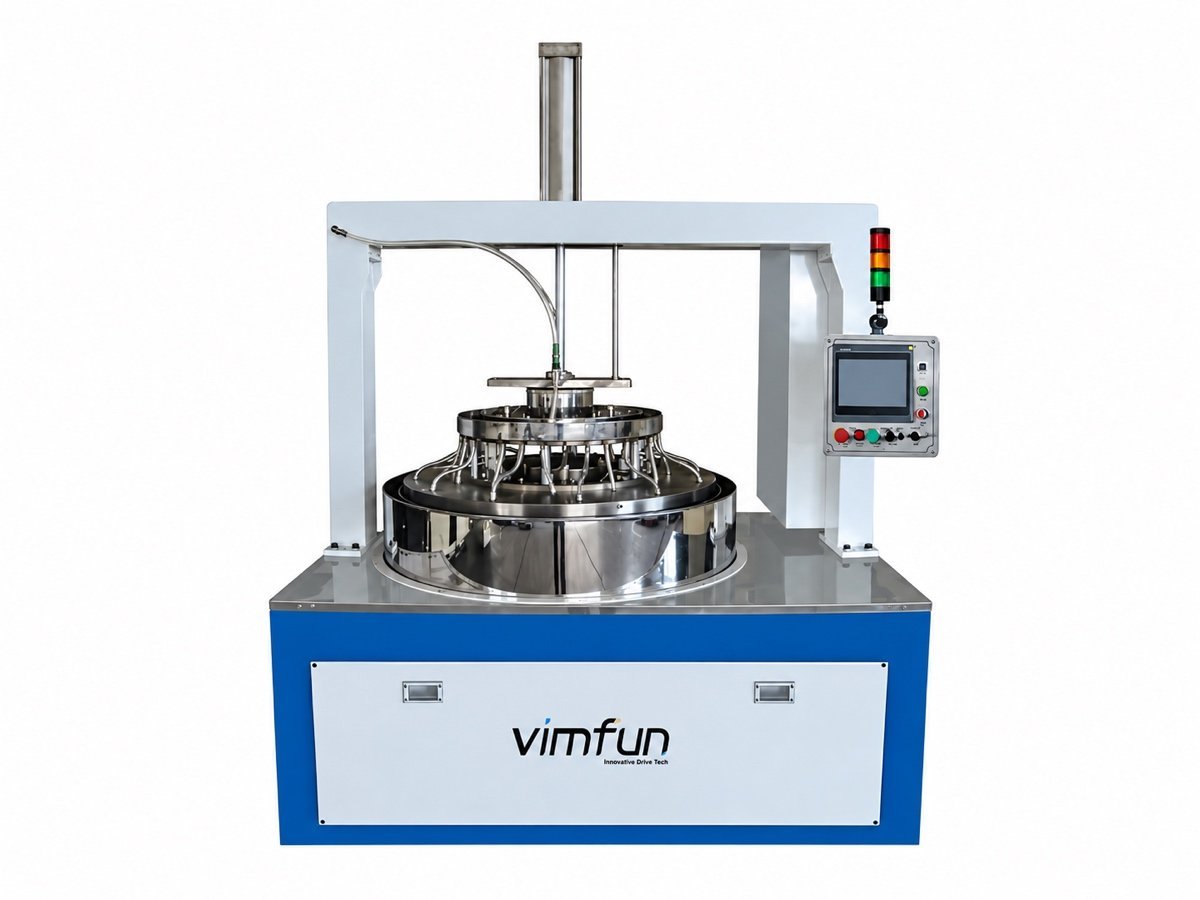
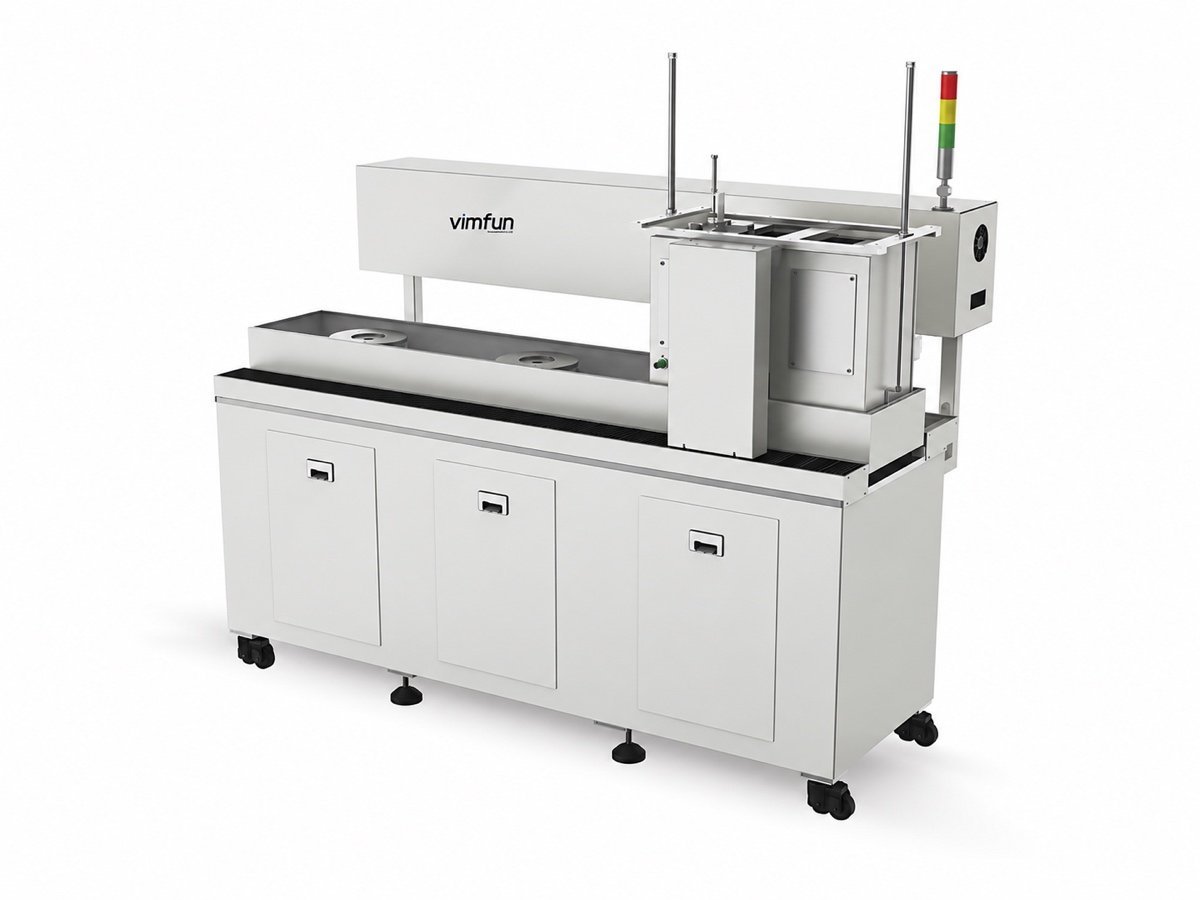
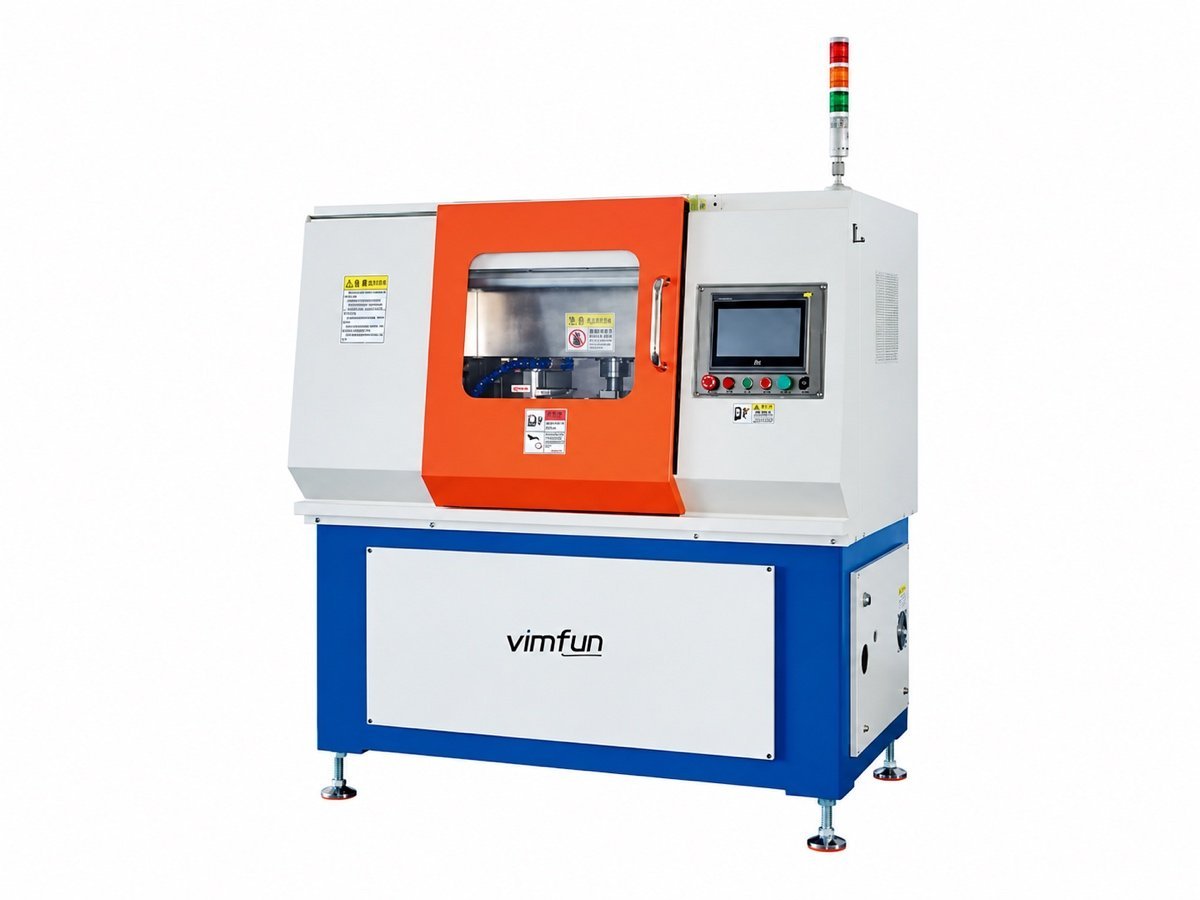
Les options de rectification fine et de polissage sont regroupées sur le gamme de polissage; la façon dont la céramique se comporte aux côtés des autres matériaux durs que nous travaillons se trouve sur optical lens materials. Pages de matériaux sœurs : verre optique, quartz et cristaux optiques; ce qui détermine le devis se trouve sur la page de prix.
Les céramiques font leurs preuves avec des pièces, pas avec des documents
Les nuances et les conditions de frittage varient plus que ne le suggèrent les fiches techniques. Envoyez vos propres pièces et nous les usinerons gratuitement sur la machine correspondante, puis nous vous communiquerons le temps de cycle, l'état de surface et le réglage de la pâte abrasive que nous avons utilisés.
Organiser un essai- Nuance et état de frittage de la céramique
- Plat, facetté ou bombé — et quelle face est importante
- Taille, épaisseur et quantité par lot
- Que les ébauches arrivent pressées, sciées ou quasi-nettes
Essai gratuit sur vos propres pièces, fret à vos frais · ISO 9001 · CE · Garantie de 12 mois · réponse en 8 heures