
Machine à meuler les lentilles optiques
Neuf machines de génération, une décision. Cette page réduit une meuleuse de lentilles optiques à un ou deux modèles en environ trois minutes — par la taille de la pièce, la manière dont les pièces arrivent à la broche, and la part du cycle que la machine décide elle-même. Les spécifications se trouvent sur chaque page de modèle ; cette page sert à choisir.
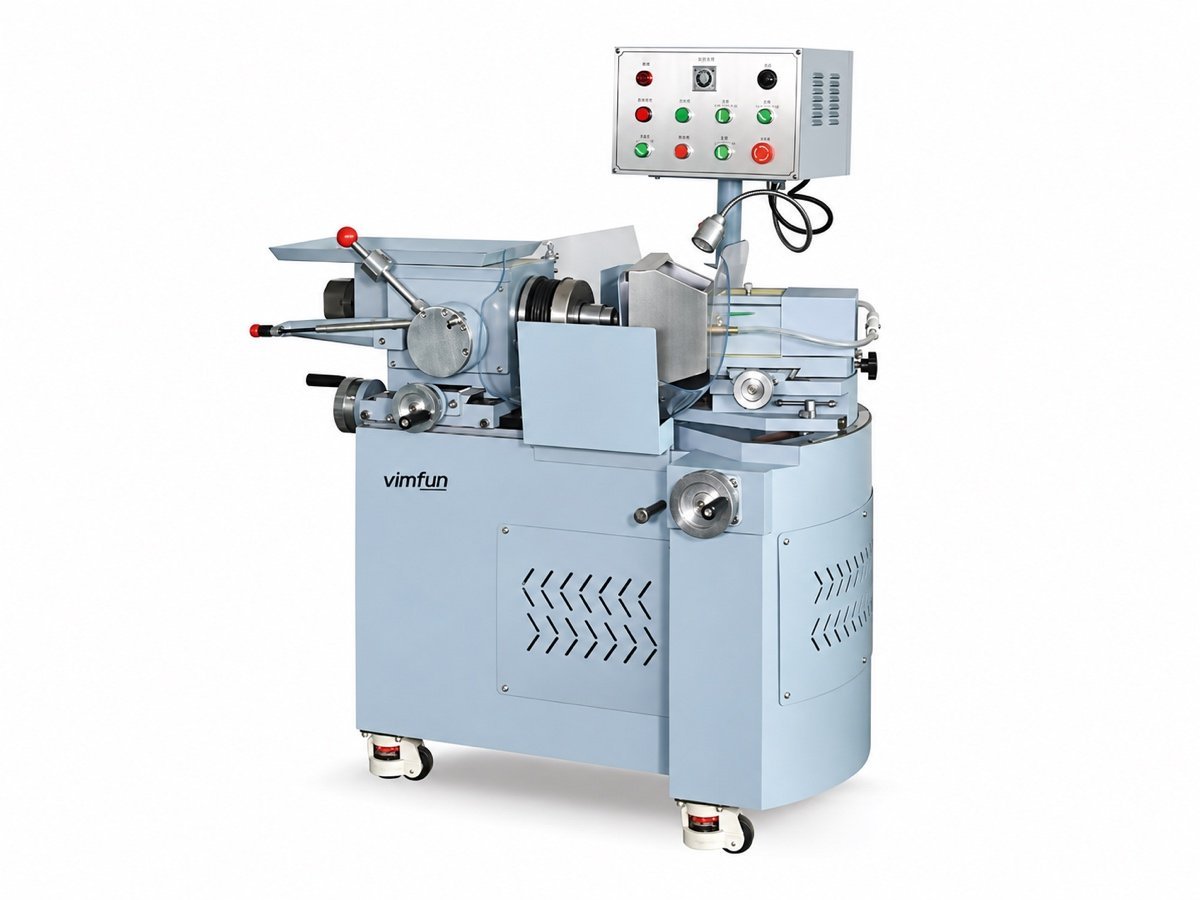 SG-80
Manuel · ≤Ø80
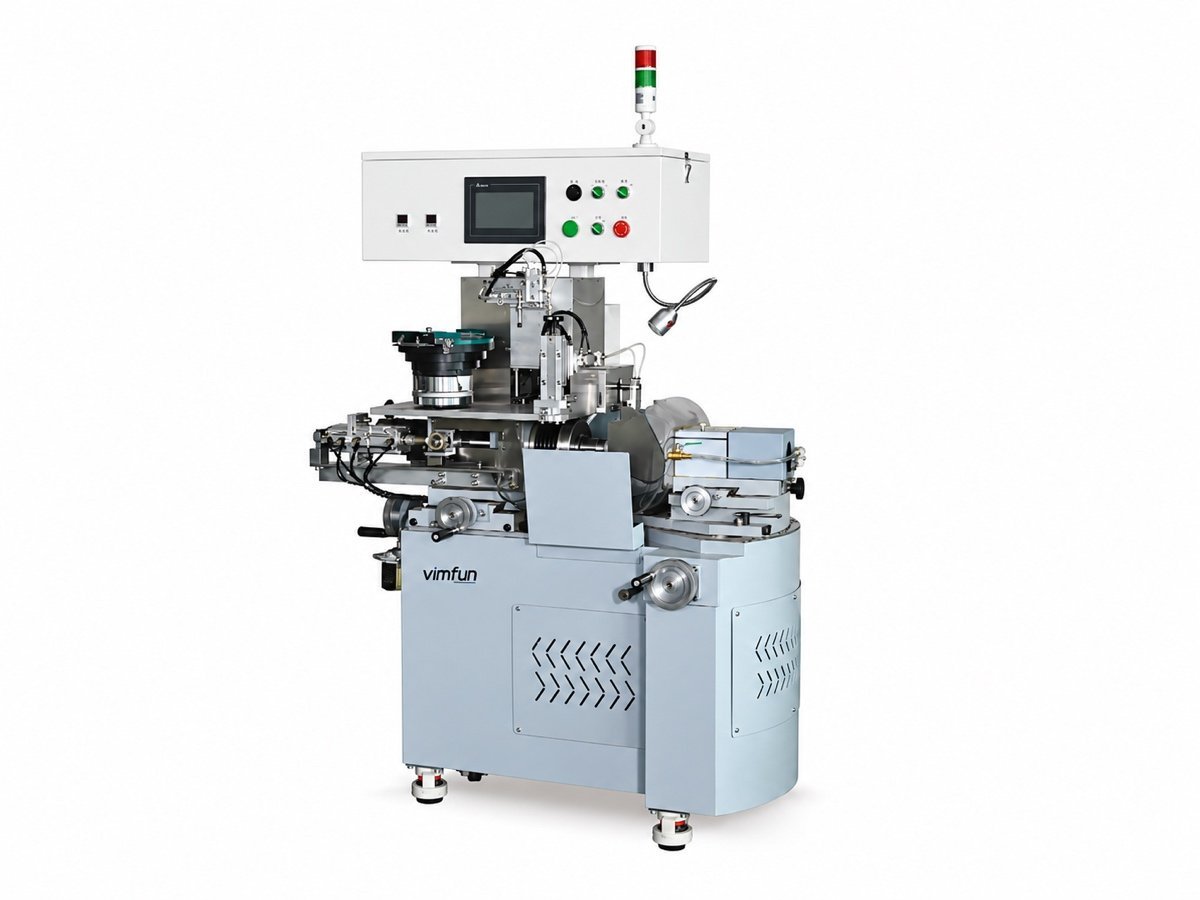 Auto-SG-20V
Alimenté par bol · Ø4–20
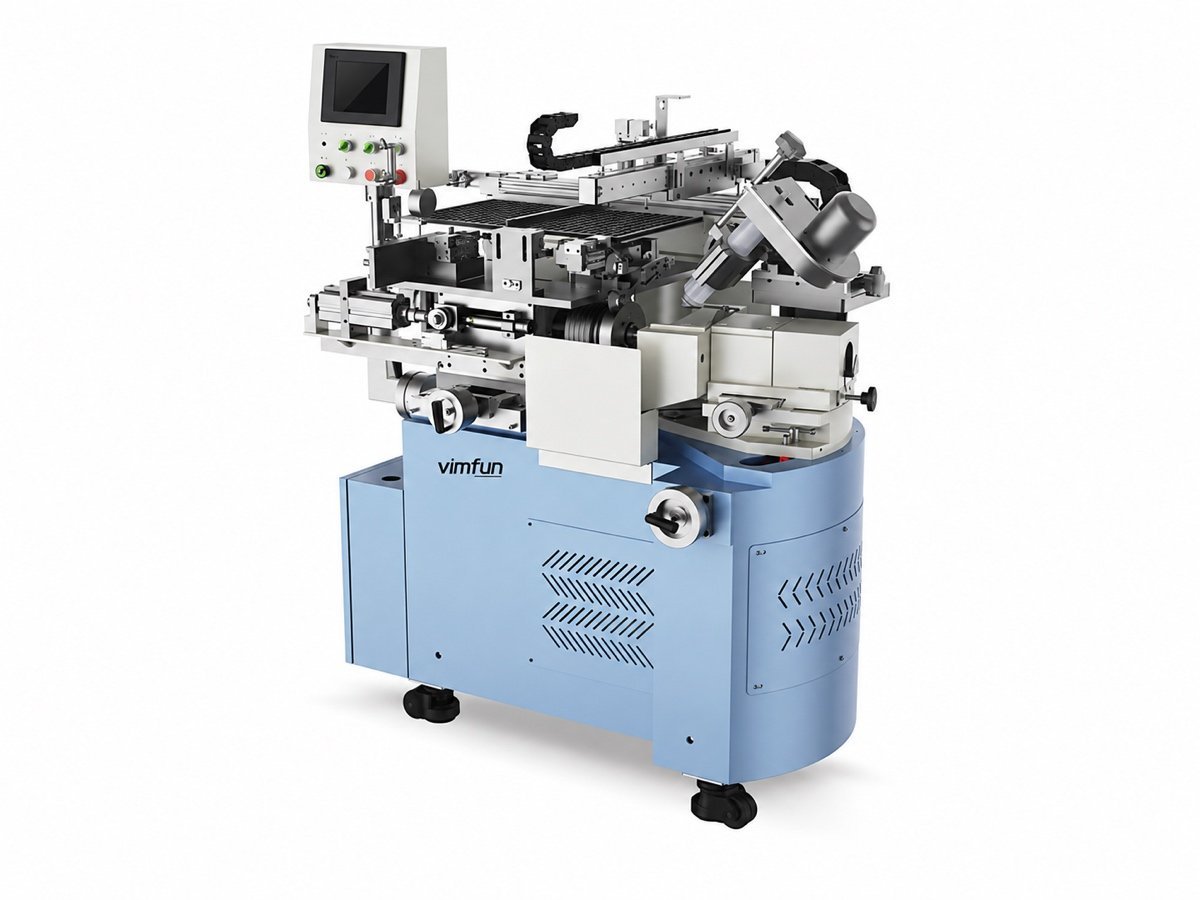 Auto-SG-80T
Alimenté par plateau · Ø10–80
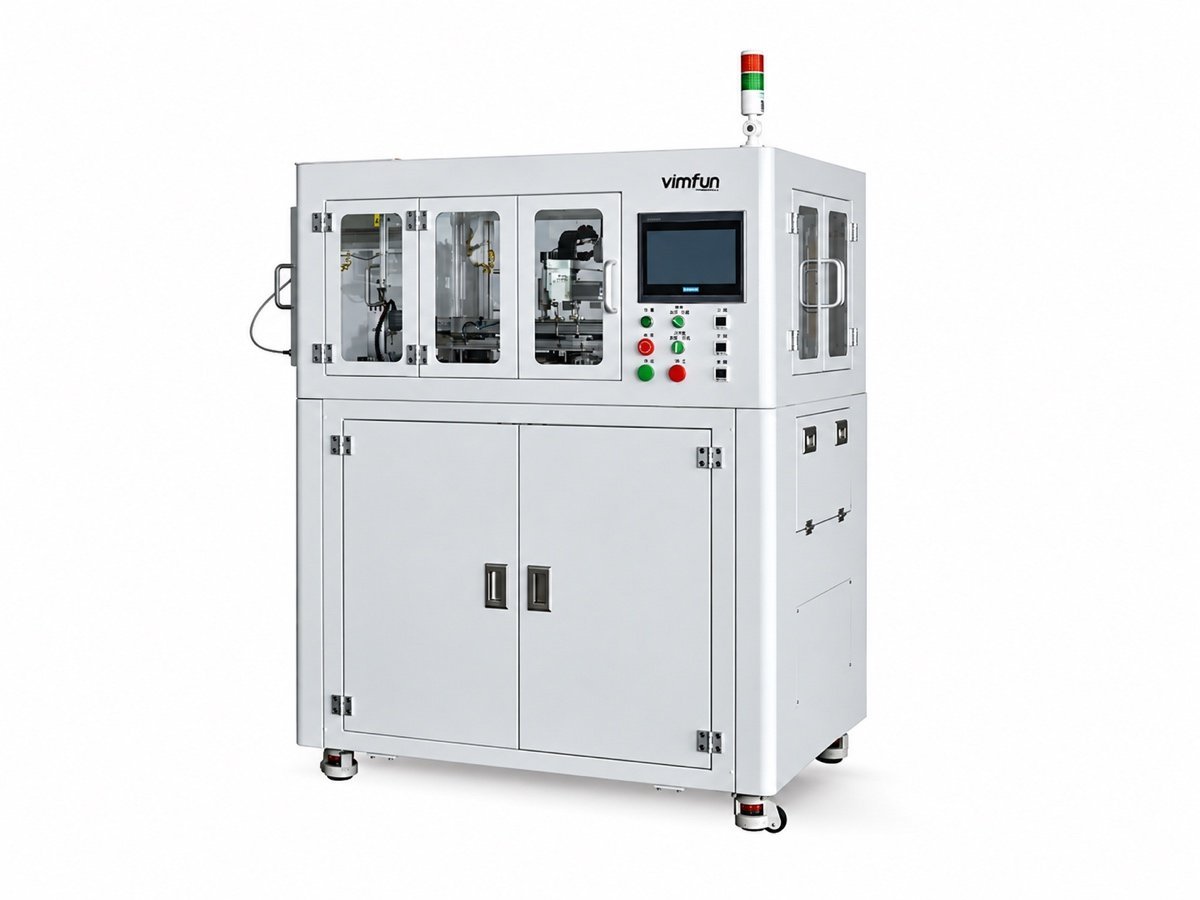 Auto-SG-50 · 80C
CNC · Ø5–80
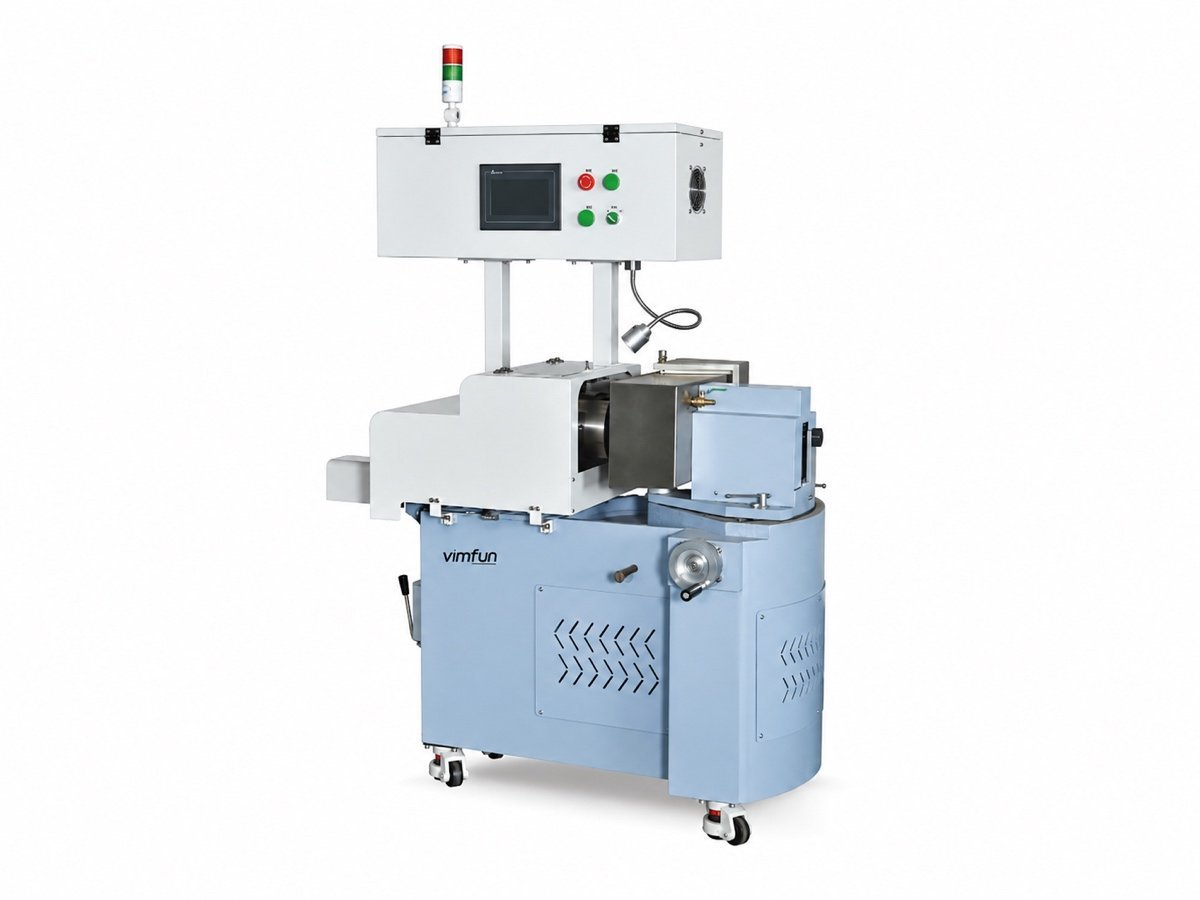 CG-140
Cylindres
Partir de la pièce, pas de la liste des machines
La génération est l'étape qui donne à un brut de sciage sa première géométrie réelle : un rayon sphérique, une surface cylindrique ou un alésage usiné, laissant une marge définie pour l'étape de polissage qui suit. Tout ce qui précède est encore un bloc de matériau ; tout ce qui suit ne fait qu'affiner ce que cette étape a créé.
C'est pourquoi une meuleuse de lentilles optiques est spécifiée selon deux directions à la fois — le brut arrivant de la scie, et la surface que la cellule de polissage s'attend à recevoir. Une génératrice qui convient pour du saphir Ø12 mm en lots de dix mille pièces est la mauvaise machine pour un brut de germanium Ø110 mm en lots de vingt, même si les deux travaux sont appelés "génération".
Quelle méthode de chargement convient à votre production ?
Chaque meuleuse de lentilles optiques de cette gamme se chevauche sur le rayon et le diamètre. Ce qui ne se chevauche pas, c'est la manière dont la pièce atteint la broche. Lisez ce tableau en commençant par la dernière colonne — puis vérifiez la bande de diamètre.
| Model | Diameter | Courbure | Chargement | Control | Choisissez-la quand |
|---|---|---|---|---|---|
| SG-80 | ≤ Ø80 mm | Pivotement 0–45°, réglage manuel | Opérateur | Manual | Petites séries mixtes, prototypes, une première génératrice dans l'atelier |
| SG-120 | ≤ Ø120 mm | Pivotement 0–45°, réglage manuel | Opérateur | Manual | Pièces trop grandes pour la classe Ø80 — puissance de broche plus élevée, refroidissement par jet interne, bâti plus rigide |
| Auto-SG-20V | Ø4–20 mm | R2 à plat | Bol vibrant | Cycle automatique | Petites lentilles en vrac, arrivant en vrac, des milliers par lot |
| Auto-SG-80T | Ø10–80 mm | R5 à plat | Bacs X/Y, bruts et finis en parallèle | Cycle automatique | Pièces qui doivent rester dans leur bac, par lot et par commande |
| Auto-SG-50VT | Ø6–50 mm | R5 à plat | Bac vibrant, sortie bac X/Y | Cycle automatique | Bruts en vrac, sortie commandée pour la station suivante |
| Auto-SG-50 Auto-SG-80C | Ø10–55 mm Ø5–80 mm | R5 à plat | Modules X/Y | CNC, servocommande à cinq étages | Tolérance de flèche serrée, longs cycles sans surveillance, commandes répétées |
| Auto-SG-20W | Ø5–20 mm | ±R2,5 à plat | Bac vibrant, tri par face micrométrique | Cycle automatique | Les deux faces d'une petite lentille souhaitées en une seule passe, broches verticales jumelles |
| CG-140 | Déplacement X/Y 140 mm | Cylindres convexes, concaves et plats | L'opérateur charge, le cycle s'exécute | CNC X/Y | Optiques cylindriques — une géométrie différente, pas une machine sphérique |
| BG-50 | Plage d'usinage 50 mm | Alésages ronds et oblongs, plus diamètre extérieur et faces | Portique X/Y/Z à partir d'une cassette | Cycle automatique | Anneaux et fenêtres avec alésages — broche électrique 30 000 tr/min |
Couverture de diamètre, modèle par modèle
Huit générateurs sphériques, dessinés à la même échelle. Une machine de rectification de lentilles optiques n'est candidate que si le diamètre de votre pièce se situe à l'intérieur de sa barre.
Les barres pleines indiquent les plages de travail. Les barres pâles marquent les deux modèles manuels, où la spécification donne un diamètre maximum mais pas de minimum — la limite inférieure pratique dépend du mandrin et du montage monté sur cette machine de rectification de lentilles optiques, et est confirmée par une pièce d'essai. Les CG-140 et BG-50 ne sont pas tracés : un cylindre est spécifié par le déplacement de l'axe et un alésage par la plage d'usinage, pas par le diamètre de la lentille.
Explorer les familles de machines
Une fiche par machine de rectification de lentilles optiques : à quoi elle sert et — tout aussi utile — à quoi elle ne sert pas. Les spécifications, les assemblages et les détails du processus sont sur les pages des modèles.
SG-80
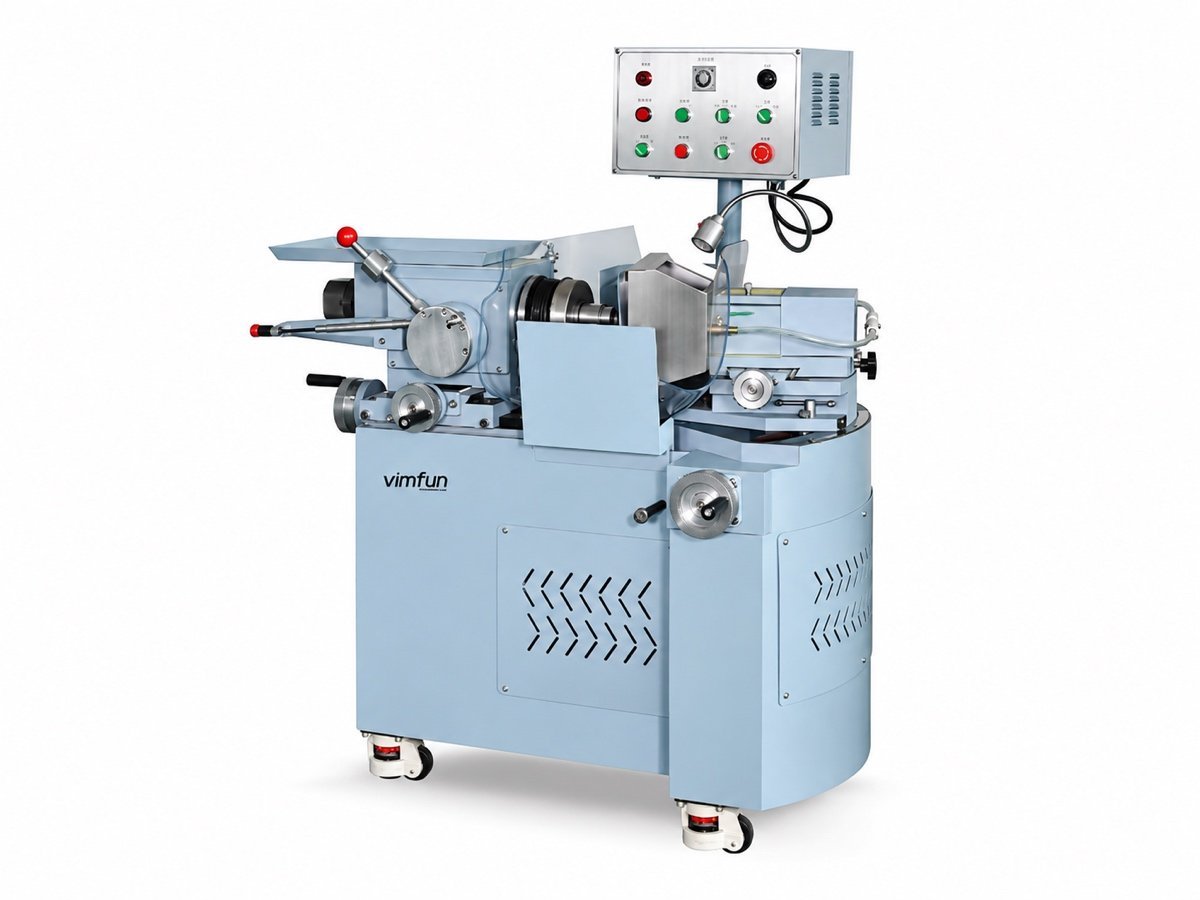
SG-120
Auto-SG-20V
Auto-SG-80T
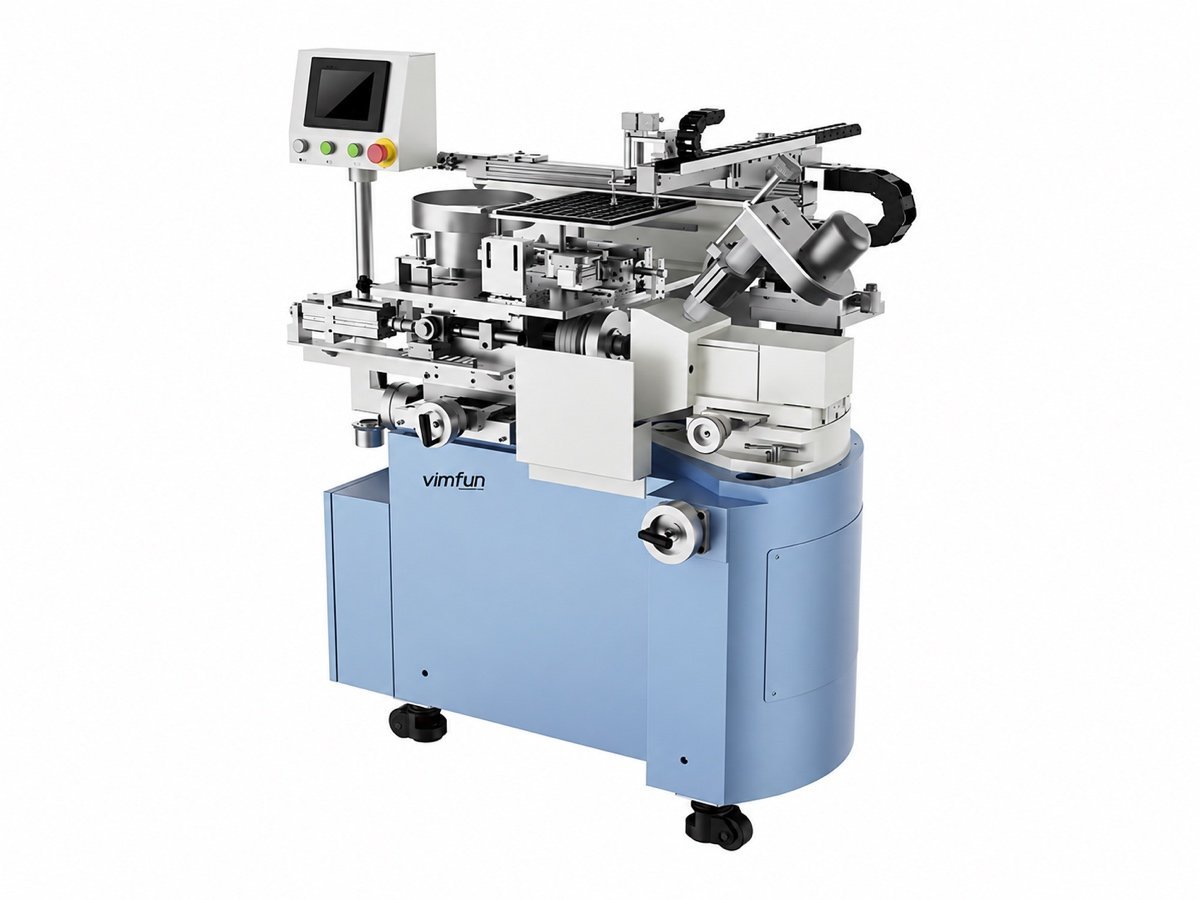
Auto-SG-50VT
Auto-SG-50 · 80C
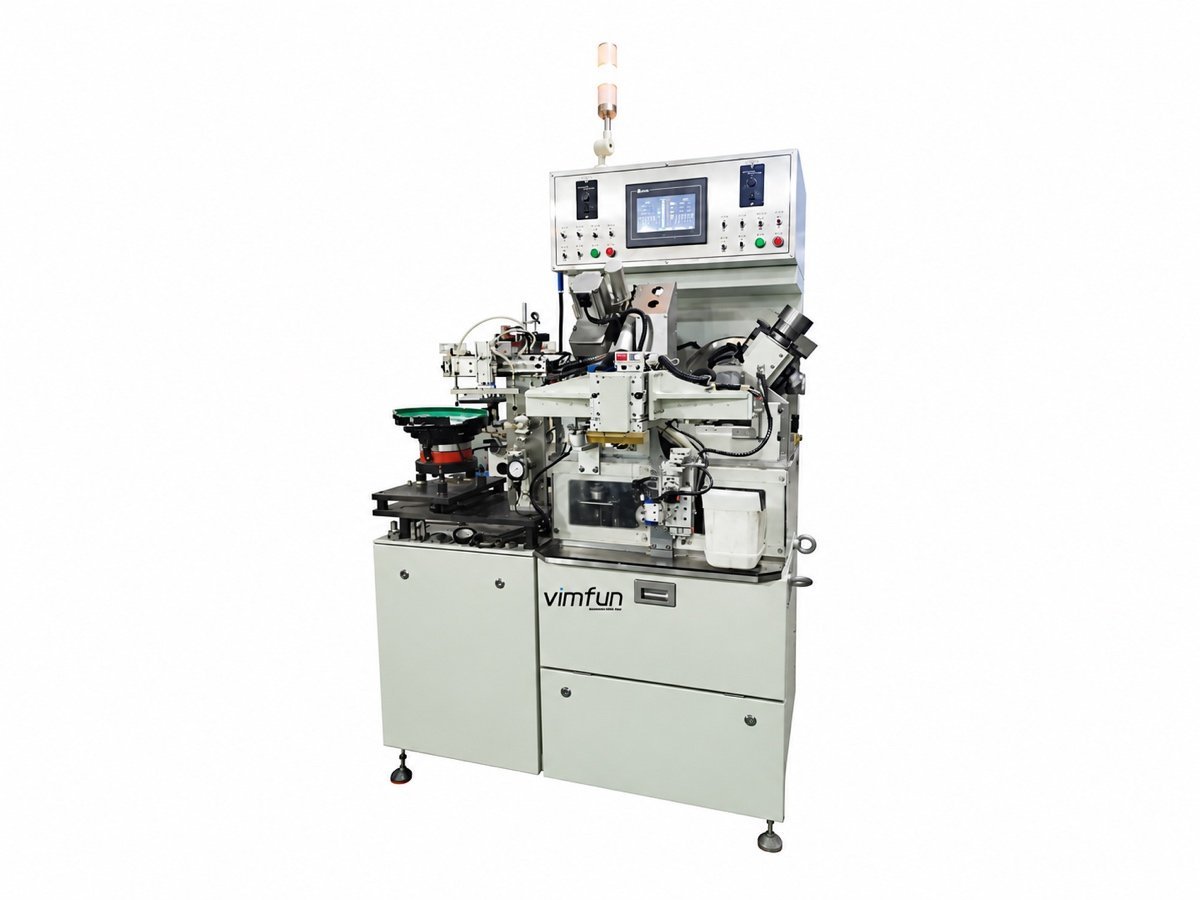
Auto-SG-20W
CG-140
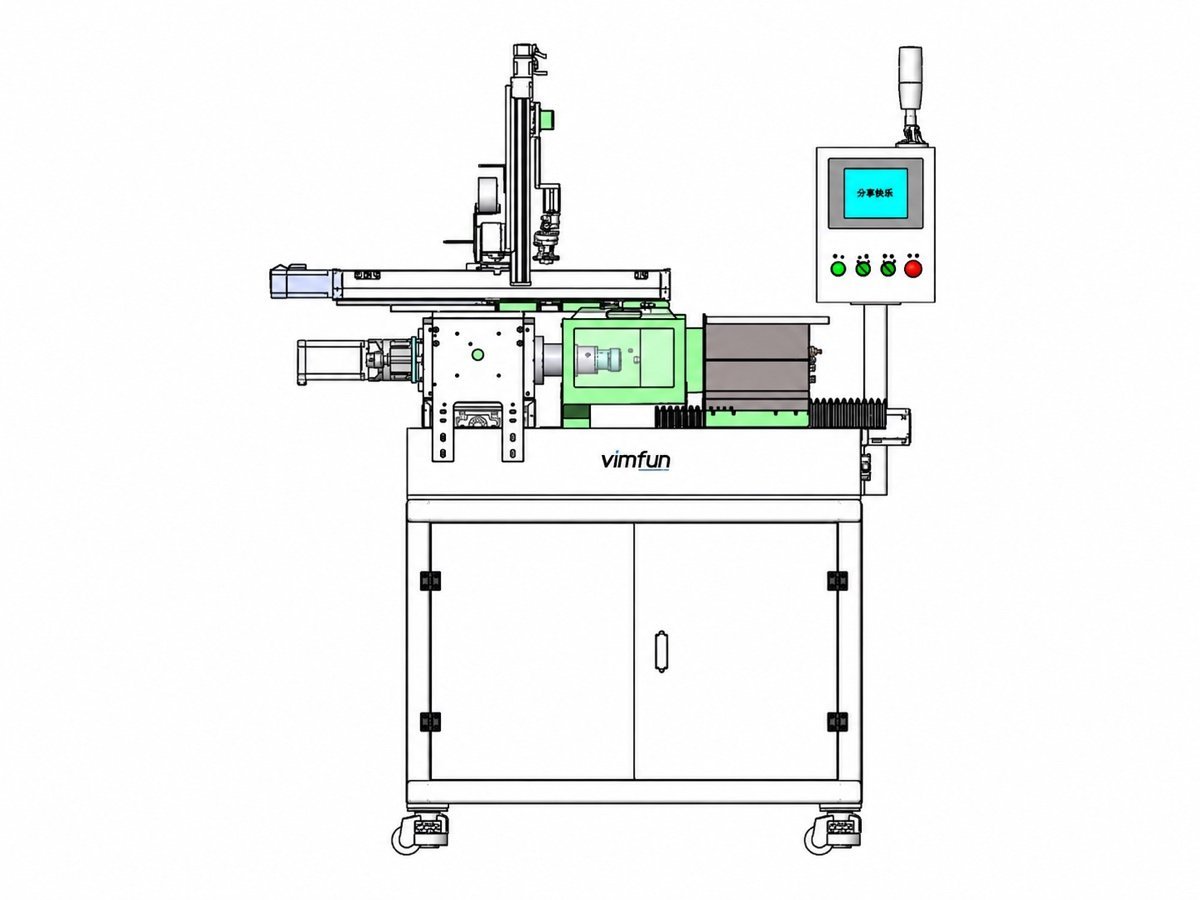
BG-50
Que décide réellement la CNC ?
"CNC" sur une machine de meulage de lentilles optiques ne signifie pas un écran au lieu de boutons. Sur cette gamme, cela signifie que quatre décisions passent de l'opérateur à la machine — ce qui est tout l'argument de la différence de prix.
Elle mesure ce qu'elle vient de couper
La flèche est mesurée dans le cycle et le résultat corrige automatiquement la pièce suivante, au lieu qu'un opérateur lise un cadran et ajuste une butée.
Elle retourne la pièce
L'identification de la face et le retournement s'effectuent dans le cycle, de sorte que les deux côtés sont générés en un seul chargement plutôt qu'en deux passes avec un repositionnement entre les deux.
Elle dresse sa propre meule
L'intervalle de dressage et le nombre de passes sont réglés une fois. L'état de la meule ne sera plus ce qui modifie silencieusement la surface au cours d'un quart de travail.
Elle refuse de couper de l'air
La détection de vide confirme qu'une pièce est bien présente avant le démarrage du cycle — la différence entre un quart de nuit sans surveillance et un plateau de rebut.
L'alimentation est divisée en cinq étapes dont le déplacement et la vitesse sont réglés indépendamment, ce qui permet à une machine de meulage de lentilles optiques d'approcher rapidement et d'entrer doucement dans la coupe sur une ébauche fragile. La même logique est abordée du côté des défauts dans notre note sur les dommages sous-jacents dans les lentilles optiques.
Quels matériaux et géométries sont couverts ?
Chaque machine de meulage de lentilles optiques de cette étape est conçue pour les matériaux optiques durs et fragiles. Lorsqu'une fiche technique ne mentionne pas un matériau, nous le prouvons avec une pièce d'essai plutôt que de l'affirmer.
| Matériau | Sphérique | Cylindrique | Alésages | Pièces typiques |
|---|---|---|---|---|
| Optical glass (couronne, flint) | Oui | Oui | Oui | Lentilles, fenêtres, ébauches de prismes |
| Saphir | Oui | Sur demande | Oui | Cristaux de montre, fenêtres d'appareil photo |
| Céramiques techniques et optiques | Oui | Sur demande | Oui | Anneaux, joints, céramiques optiques |
| Quartz et cristal | Oui | Sur demande | Oui | Fenêtres, composants en cristal |
Le comportement du matériau sous une meule diamantée n'est pas un chiffre unique — la dureté, le clivage et la conductivité thermique modifient tous le résultat. Les données publiées pour saphir et le cristal de quartz sont un point de départ raisonnable ; la spécification de la meule et l'alimentation sont ensuite réglées sur des ébauches réelles.
Envoyez un dessin et quelques ébauches de votre propre matériau. Nous les exécutons sur la machine discutée et retournons les pièces avec la feuille de processus — meule, étapes d'alimentation, temps de cycle. Ceci s'applique à toute la gamme de génération, pas seulement à la machine que vous demandez d'abord.
Les cylindres et les alésages ne font pas partie de la famille sphérique
Trois surfaces différentes, et une machine de meulage de lentilles optiques est construite autour de l'une d'elles. C'est la mauvaise spécification la plus courante que nous voyons dans les demandes.
- Surfaces sphériques proviennent de l'angle entre la meule et la broche de travail — réglez l'angle, obtenez le rayon, avec 0° produisant un plat. Sept des neuf machines fonctionnent de cette façon.
- Surfaces cylindriques proviennent de l'angle de rotation de la meule combiné au déplacement CNC le long de X et Y. La géométrie n'a rien en commun avec le cas sphérique, c'est pourquoi CG-140 est sa propre machine plutôt qu'une option sur une autre.
- Alésages sont coupés par une broche électrique de 30 000 tr/min travaillant la paroi intérieure d'un anneau ou d'une fenêtre — une opération distincte qui BG-50 fonctionne sans surveillance une fois le montage serré.
Cet équipement est conçu pour la fabrication d'optiques de précision. Il n'est pas destiné au verre architectural, aux ateliers de miroiterie, ni aux laboratoires d'ophtalmologie sur ordonnance — si c'est le travail, nous sommes le mauvais fournisseur et préférons le dire avant que vous n'envoyiez un dessin.
Où une machine de meulage de lentilles optiques se situe dans la ligne
La génération est une station sur six. Ce que vous choisissez ici change ce que les deux stations suivantes doivent faire.
- Avant : les ébauches sont sciées à partir de lingot ou de bloc sur une scie à fil diamanté en boucle fermée. La largeur de coupe et l'écaillage du bord à ce stade déterminent la marge que cette étape doit éliminer.
- Après : la surface générée va à meulage fin et polissage, où la géométrie de rotation — rotation supérieure pour concave, rotation inférieure pour convexe — décide de la figure.
- Ensuite : le diamètre extérieur et l'axe optique sont réglés à taillage et centrage, la dernière étape mécanique avant le revêtement.
- Le tout ensemble : la ligne complète de fabrication de lentilles, y compris le chargement, l'empilage et l'inspection en ligne, présentés comme une seule proposition avec les temps de cycle.
Une machine de meulage de lentilles optiques achetée uniquement sur le diamètre a tendance à devenir un goulot d'étranglement deux stations plus tard. Si la ligne est planifiée plutôt que réparée, dites-nous la pièce et le volume annuel et nous organiserons les six étapes — les machines de cette étape sont également répertoriées par processus sur le vue d'ensemble de l'équipement.
Que demandent les acheteurs avant de choisir ?
Une machine peut-elle couvrir de Ø4 à Ø120 mm ?
Non. Le mandrin, la puissance de la broche et la course varient avec la pièce. Les ateliers qui couvrent toute cette plage associent normalement un petit alimentateur automatique à bol à un générateur manuel ou CNC plus grand plutôt que de faire un compromis sur un seul cadre.
Quelle marge doit être laissée pour le polissage ?
Cela dépend du matériau et de la spécification de la figure, donc cela est convenu à partir de votre dessin. La surface générée doit être suffisamment bonne pour que la cellule de polissage corrige la figure plutôt que d'éliminer les dommages.
Un générateur manuel est-il une fausse économie ?
Pas si le mélange est large et les séries courtes. Une machine de meulage de lentilles optiques manuelle supporte la même classe de précision de broche ; ce que vous perdez, c'est le fonctionnement sans surveillance, pas la qualité de surface.
Qu'est-ce qui doit être devisé en plus de la machine ?
Meules diamantées et montages pour votre gamme de pièces, tension de destination et configuration CE, fret, installation et formation, et un premier jeu de pièces de rechange. Ceux-ci doivent figurer dans le budget dès le départ.
Combien de temps prend un changement d'outil ?
Sur les modèles automatiques, il s'agit d'un montage et d'un rappel de programme plutôt que d'une reconstruction. Le chiffre réaliste pour vos pièces spécifiques provient de l'essai, c'est pourquoi nous demandons deux ou trois ébauches représentatives.
La machine peut-elle être intégrée à un équipement de chargement ?
Oui — les unités de chargement par panier et d'empilage alimentent directement les stations de génération et de polissage. Elles sont spécifiées avec la ligne plutôt que boulonnées après coup, de sorte que les formats de plateau et de panier correspondent à chaque station.
Envoyez la pièce — obtenez une recommandation de machine
Vous n'avez pas à trouver vous-même un numéro de modèle. Envoyez un dessin, le matériau et la quantité annuelle, et vous recevrez une machine de meulage de lentilles optiques spécifique, une estimation du temps de cycle et les pièces d'essai pour la vérifier.
- 1 · Vous envoyez — dessin ou échantillon, matériau, taille de lot et cycle cible.
- 2 · Nous répondons — modèle, spécification de la meule, étapes d'alimentation et temps de cycle estimé.
- 3 · Nous le prouvons — essai gratuit sur vos propres ébauches, pièces retournées avec la feuille de processus.
- 4 · Vous décidez — devis ferme incluant outillage, fret, installation et formation.