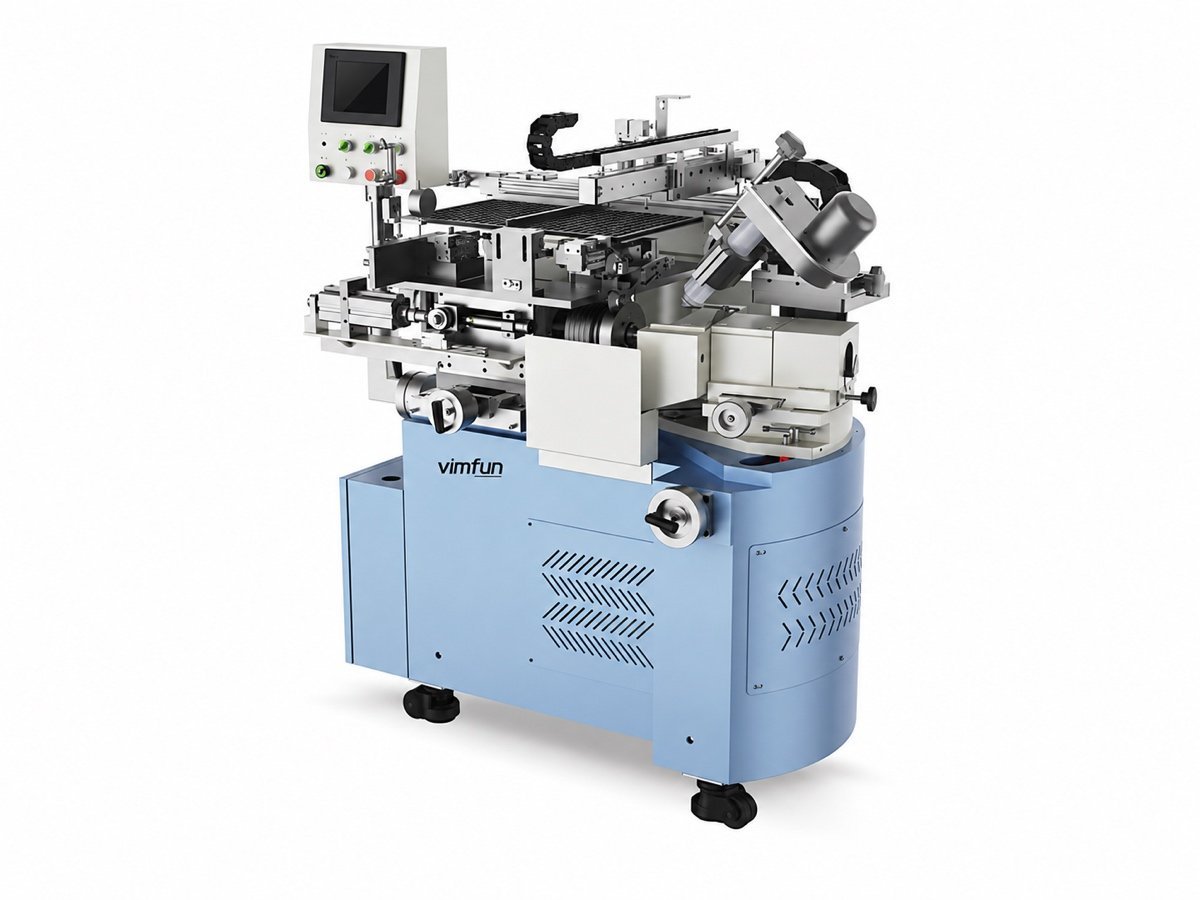
Générateur de lentilles alimenté par plateau Auto-SG-80T
A générateur de lentilles alimenté par plateau qui meule un rayon convexe, concave ou plat sur des pièces de Ø10–80 mm, chargées par un module X/Y à partir d'un plateau de bruts et retournées dans un plateau de finis. Les pièces arrivent déjà disposées — pas de bol, pas d'alimentation manuelle. R5 mm à plan.
Ce que cette machine fabrique, et ce qui se passe avant et après elle
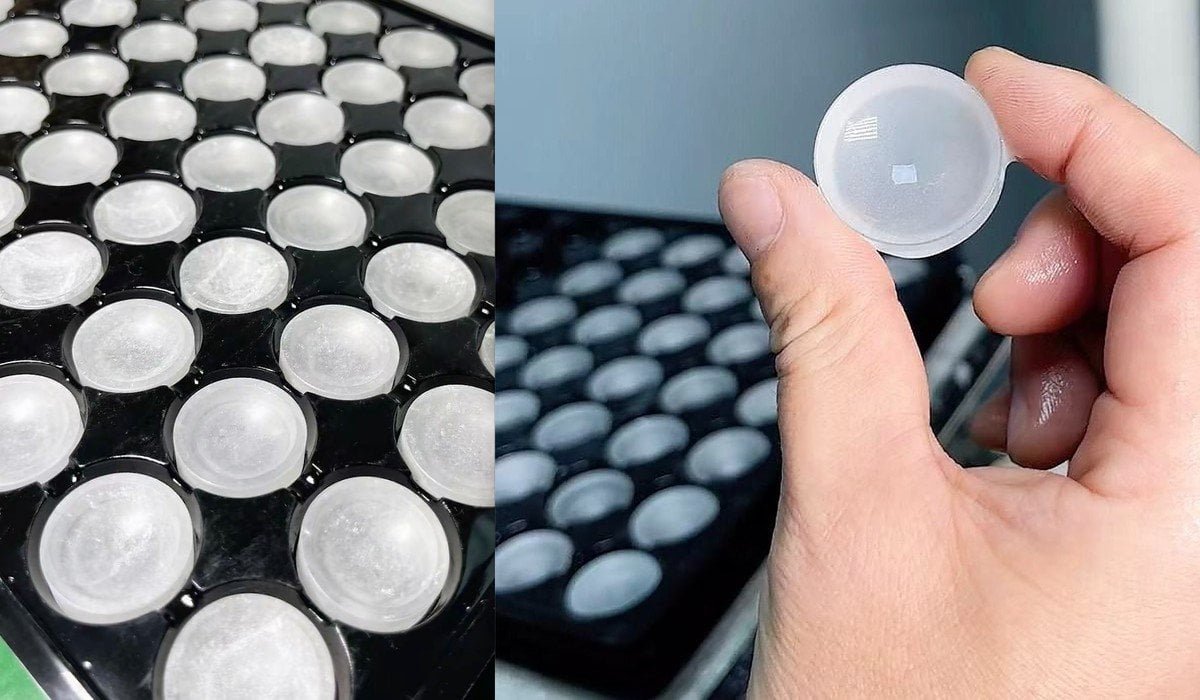
Un élément optique commence comme un brut scié ou pressé et se termine comme une lentille centrée et traitée. Un générateur de lentilles alimenté par plateau occupe l'étape intermédiaire : il taille le rayon de courbure sur la face d'un brut de Ø10–80 mm et rapproche l'épaisseur au centre du dessin. Ce qui est distinctif ici, c'est la manière dont les pièces arrivent à la meule — disposées sur un plateau, pas déversées en vrac.
Un plateau de bruts et un plateau de pièces finies sont côte à côte ; un module X/Y soulève chaque brut, le présente à la meule et dépose la pièce finie dans le second plateau. La pièce qui sort n'est pas finie — son rayon est suffisamment proche pour que l'étape de rodage et de polissage on enlève des microns plutôt que de refaire la courbe.
Les plateaux conviennent aux pièces qui arrivent déjà organisées, et couvrent la plus grande plage de Ø10–80 mm. Pour les petites pièces en vrac de Ø4–20 mm, un générateur à bol vibrant alimente en vrac plus rapidement ; pour les deux alimentations dans une seule machine, voir la version intégrée.
Comment un générateur de lentilles à alimentation par plateau produit-il un rayon ?
Pas de gabarit, pas de forme copiée, pas de came de profil. Sur cette classe de machine, le rayon provient d'un angle.
Deux broches font le travail. La broche porte-outil porte une meule diamantée en cuvette et la fait tourner à 8 000 ou 10 000 tr/min. Le broche porte-pièce maintient l'ébauche sur un mandrin à vide, la fait tourner à 0–35 cycles par minute et l'avance sous la meule de manière contrôlée.
Comme la meule boisseau est inclinée, son bord de coupe circulaire balaie une sphère pendant que le blank tourne en dessous. Le rayon de cette sphère est fixé par la géométrie seule :
- sin θ = d / (2R) — où θ est l'inclinaison de la broche, d le diamètre effectif du bord de coupe de la meule boisseau, et R le rayon produit
- θ = 0° — les deux axes sont parallèles et la machine génère une avion
- inclinaison 0–45° — plus le réglage est prononcé, plus le rayon produit est court
- Convexe ou concave — décidé par le côté de l'axe de la pièce par rapport auquel la meule est inclinée
Réglez l'angle une fois et chaque pièce sur le plateau sortira avec le même rayon. C'est pourquoi un générateur de lentilles à alimentation par plateau n'a pas d'outillage à changer entre un rayon et le suivant — seulement l'angle et la meule.
Vous achetez une plage, R5 mm à plan, et les meules pour votre matériau — pas un ensemble fixe de rayons. Envoyez-nous les rayons et le plateau sur lequel vos pièces arrivent, et nous spécifierons les meules avec le devis.
Quatre choses que la machine fait pendant que personne ne regarde
C'est là qu'un générateur de lentilles à alimentation par plateau se distingue d'un chargé manuellement. Chacun de ces éléments remplace une décision qu'un opérateur prendrait autrement pièce par pièce.
Charge et décharge à partir de plateaux parallèles
Un module X/Y soulève chaque brut du plateau de bruts, le présente à la meule et dépose la pièce finie dans un second plateau à côté. Les pièces qui arrivent organisées restent organisées.
Distingue les deux faces et retourne
Un micromètre transmettant des données identifie quelle face du brut est vers le haut et retourne la pièce quand c'est nécessaire, de sorte qu'un plateau n'a pas besoin d'être trié à la main avant d'être placé.
Refuse de fonctionner sur un mandrin vide
Le vide sur le système de maintien est surveillé en continu ; si une pièce est manquante ou s'est détachée, le cycle ne démarre pas. Les cycles à vide sont ce qui fait heurter une meule en cuvette contre un mandrin.
Protège les pièces fragiles contre l'écaillage
La pression et l'amortissement sont réglables, de sorte que le contact dont une ébauche fine ou fragile a besoin est réglé sur la machine — les bords sont nets plutôt qu'écaillés.
Quels matériaux et géométries peut-elle gérer ?
| Article | Capacité |
|---|---|
| Surfaces générées | Surfaces sphériques convexes et concaves ; surfaces planes. |
| Plage de rayon | R5 mm à plan, réglé par l'inclinaison de la broche d'outil 0°–45° |
| Diamètre de la pièce | Ø10 – Ø80 mm |
| Pièces par cycle | 1 — Manutention pièce par pièce, alimentation par plateau |
| Alimentation | Module X/Y, plateaux parallèles pour bruts et finis |
| Matériaux | Lentilles optiques — envoyez votre matériau pour un essai gratuit; la compatibilité est confirmée sur vos propres pièces |
| Reconnaissance faciale | Automatique, avec retournement automatique si nécessaire |
| Course X / Y | 600 mm / 400 mm |
Si vos dessins sont cotés selon le Cadre ISO 10110, envoyez-en un avec votre demande. Sur un générateur de lentilles à alimentation par plateau, la tolérance de rayon et la tolérance d'épaisseur au centre décident si le travail convient, et le format du plateau décide de la manutention — voir le données sur les matériaux optiques si vous choisissez du verre.
Spécifications techniques
L'Auto-SG-80T est alimenté par plateau ; les membres vibrants à bol et intégrés de la famille couvrent les pièces en vrac de petite taille et les deux alimentations dans une seule machine.
| Plage d'usinage de courbure | R5 mm – plat |
| Plage d'usinage de diamètre | Ø10 – Ø80 mm |
| Angle de réglage de la broche | 0° – 45° |
| Vitesse de la broche porte-outil | 8 000 / 10 000 tr/min |
| Vitesse de la pièce | 0 – 35 cpm, continu |
| Course X / Y | 600 mm / 400 mm |
| Montage de la broche | Ø24 / M20 × 1,5 |
| Système d'alimentation | Module X/Y, plateaux parallèles bruts / finis |
| Puissance installée totale | 1,5 kW |
| Dimensions hors tout (L × l × H) | 1500 × 850 × 1500 mm |
| Poids total | env. 700 kg |
| Construction de la base | Fonte, surfaces de contact rodées à la main |
Sur un générateur de lentilles à alimentation par plateau, les meules diamantées en cuvette et les pierres de dressage sont des consommables de procédé choisis pour le matériau et le rayon. Ils sont cotés séparément — dites-nous vos matériaux et rayons et nous les spécifierons.
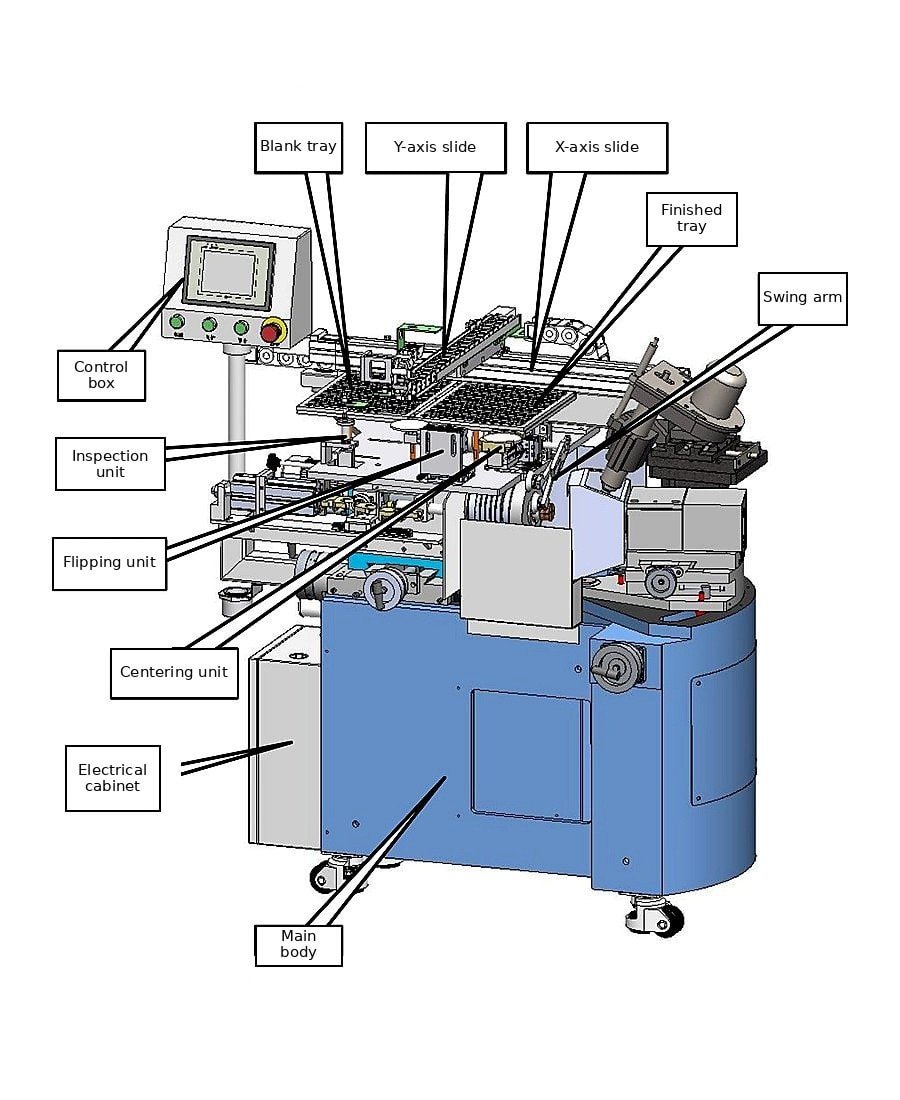
Assemblages principaux et leur fonction
Voici le vocabulaire que votre opérateur et notre ingénieur de service partageront sur le terrain.
| Assemblage | Function |
|---|---|
| Module X / Y | Portique linéaire entraîné par servomoteur transportant la pièce entre le plateau de bruts et le plateau de finis ; course de 600 / 400 mm |
| Plateaux de pièces | Plateau de ébauches et plateau de pièces finies parallèles pour chargement et déchargement automatiques |
| Tête de broche porte-outil | Porte la meule boisseau diamantée ; inclinaison réglable de 0° à 45° pour définir le rayon généré |
| Broche de pièce | Mandrin à vide tournant l'ébauche à 0–35 cpm et l'alimentant dans la meule |
| Micromètre transmetteur de données | Identifie la face présentée et déclenche le retournement automatique |
| Système de refroidissement | Alimentation en circuit fermé avec le réservoir dans la base de la machine |
| Panneau de commande | Écran tactile 7″ pour les paramètres, la pression et l'amortissement, l'inspection et le dépannage |
Utilités, environnement et sécurité
L'alimentation électrique, l'air comprimé, le liquide de refroidissement, la charge au sol et les conditions ambiantes dans lesquelles la machine doit fonctionner sont confirmés avec nous pour chaque commande, ainsi que les dispositions de sécurité et de protection fournies avec celle-ci. Ces chiffres dépendent de la tension et de la fréquence de votre site, du matériau que vous traitez et du marché de destination, nous ne publions donc pas un seul ensemble ici.
Envoyez-nous les conditions du site avec votre demande et nous vous retournerons les exigences en matière d'utilités et d'environnement par écrit, avant que la commande ne soit passée.
L'alimentation par plateau est rentable lorsque les pièces arrivent organisées sur des plateaux compatibles ; si elles arrivent en vrac, une machine à bol vibrant s'installe plus rapidement. Et un nouveau matériau nécessite que sa pression, son amortissement et son alimentation soient réglés sur des pièces d'essai — la raison pour laquelle nous demandons vos bruts avant de faire un devis.
Que se passe-t-il après l'installation de la machine ?
Les mêmes conditions s'appliquent à chaque machine que nous expédions, où qu'elle soit livrée dans le monde.
| Période de garantie | 12 mois après acceptation finale |
| Réponse pendant la garantie | Réponse dans les 8 heures · solution proposée dans les 24 heures · problème résolu dans les 48 heures, y compris l'approvisionnement, l'installation et la mise en service des pièces |
| Après la période de garantie | Service et pièces de rechange disponibles pendant toute la durée de vie de la machine |
| Certification | CE |
Les spécifications sont sujettes à modification en raison des améliorations de conception. Des différences mineures peuvent survenir sur certaines pièces. Pour une spécification contraignante, reportez-vous à la confirmation de commande.
Voir la machine en fonctionnement
L'Auto-SG-80T générant des pièces, et le module X/Y déplaçant les bruts du plateau de bruts au plateau de finis.
01 — Cycle de génération sphérique, brut alimenté par plateau
02 — Chargement et déchargement plateau X/Y
Envoyez un dessin et quelques ébauches
Un générateur de lentilles à alimentation par plateau est facile à spécifier mal à partir d'une fiche technique. Envoyez-nous un dessin d'élément — diamètre, rayon, épaisseur au centre, matériau et le grade de tolérance que vous devez respecter — avec quelques-uns de vos propres bruts et le plateau sur lequel ils arrivent. Nous les exécutons, les retournons et envoyons la feuille de procédé avec le devis.
Si vos pièces sont petites et en vrac, ou si vous souhaitez les deux alimentations dans une seule machine, nous vous orienterons vers le membre approprié de la famille au lieu de vous proposer celui-ci.
Garantie de 12 mois · essai gratuit sur matériau fourni par le client
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Petite machine de génération de lentilles Auto-SG-20V — la version à bol vibrant pour les petites pièces en vrac
- Machine de génération de lentilles intégrée Auto-SG-50VT — bol entrant, plateau sortant, dans une seule machine
- Générateur de courbes optiques CNC Auto-SG-50 — la génératrice CNC
- Ligne de fabrication de lentilles optiques — comment les stations se connectent