Machine de rectification de lentilles cylindriques CG-140
A machine de rectification de lentilles cylindriques qui génère des surfaces cylindriques convexes, concaves et planes sur des pièces optiques en verre. La meule pivote de 0 à 45° pour définir le cylindre, tandis que les axes servo X et Y alimentent la pièce sous contrôle CNC.
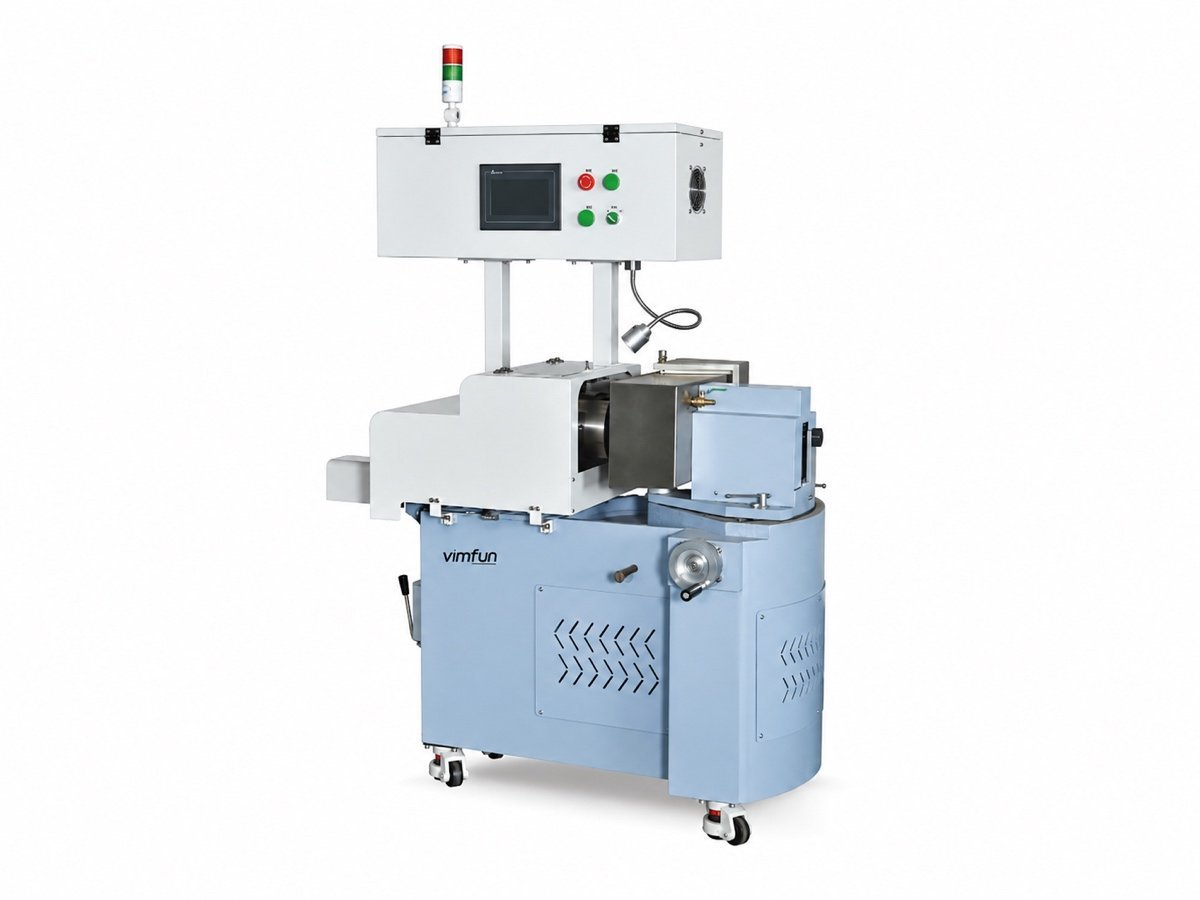
Ce que cette machine fabrique, et ce qui se passe avant et après elle
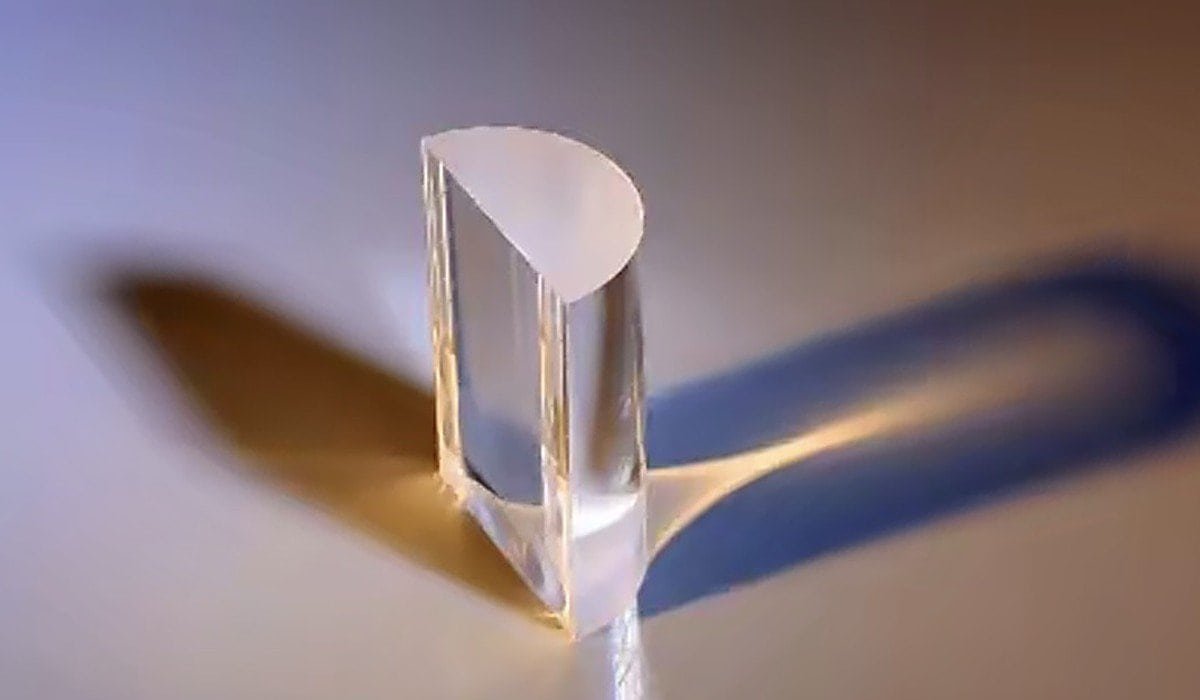
Toutes les surfaces optiques ne sont pas sphériques. Un cylindre est courbé dans une direction et plat dans l'autre — la forme d'une lentille cylindrique qui étire un faisceau en ligne, ou corrige l'astigmatisme dans un axe. Une machine de rectification de lentilles cylindriques possède l'étape de génération pour ces pièces : elle découpe le cylindre dans un ébauche en verre et amène la taille proche du dessin, prête pour la rectification fine et le polissage.
La pièce est fixée sur la table, les axes servo l'alimentent à travers la meule pivotée, et le cylindre est découpé. Ce qui sort n'est pas fini — sa surface est suffisamment proche que l'étape de rodage et de polissage enlève des microns plutôt que de refaire la forme.
Pour les surfaces sphériques, les générateurs sphériques sont les bonnes machines. Le CG-140 est le membre de la famille conçu pour la courbure sur un seul axe des optiques cylindriques — convexes et concaves, ainsi que des surfaces planes à pivotement nul.
Comment une machine de rectification de lentilles cylindriques découpe-t-elle un cylindre ?
Pas de gabarit, pas de forme de copie, pas de came de profil. Le cylindre sort d'une meule pivotée et de deux axes servo.
La meule de rectification tourne sur un axe horizontal à 8 000 ou 10 000 tr/min et est pivotée à un angle sur sa base. Alors que les axes servo X et Y déplacent la pièce fixe devant la meule, le bord pivoté trace une courbe dans une direction et laisse la direction perpendiculaire plate — c'est un cylindre.
L'angle de pivotement est ce qui définit le cylindre :
- Pivotement 0–45° — l'angle entre la meule et la pièce définit le rayon du cylindre ; pivotement plus prononcé, rayon plus court
- θ = 0° — la meule tourne parallèlement à la pièce et la machine génère une surface plane
- Convexe ou concave — les deux formes cylindriques sont découpées, déterminées par la façon dont la pièce rencontre la meule
- Servo X / Y, 140 mm chacun — des rails linéaires de précision alimentent la pièce de manière fluide et répétable
Une machine de rectification de lentilles cylindriques effectue des micro-ajustements sur la pièce dans deux directions, de sorte que la coupe reste exempte d'excentricité et de conicité sur toute la longueur de la pièce.
Vous achetez une gamme de rayons de cylindre définis par le pivotement et la meule, pas un ensemble fixe. Envoyez-nous le rayon du cylindre, la longueur et le matériau, et nous spécifierons la meule avec le devis.
Quatre choses que le CNC fait qu'une machine manuelle ne peut pas faire
Le chargement et le déchargement se font manuellement sur cette machine de rectification de lentilles cylindriques ; le cycle de rectification lui-même est automatique une fois la pièce fixée. C'est là que le CNC justifie sa place.
Les servos X et Y alimentent la coupe
Les deux axes fonctionnent sur des rails linéaires de précision sous contrôle servo, de sorte que l'alimentation dans et le long de la pièce est fluide et se répète d'une pièce à l'autre — la qualité de surface découle d'un mouvement constant.
Élimine l'excentricité et la conicité par micro-ajustements
La pièce porte des ajustements fins de haut en bas et d'avant en arrière, de sorte qu'un cylindre est obtenu droit sur sa longueur plutôt que de présenter de l'excentricité ou de la conicité.
Conserve la recette par matériau
Les paramètres de rectification sont choisis pour le matériau de la pièce et le surfaçage restant, puis exécutés à partir du panneau — la même recette se répète au lieu d'être réglée à l'instinct à chaque fois.
Fonctionne à partir d'un écran tactile de 7 pouces
Chaque paramètre et bouton est réglé et vérifié sur l'écran, et les défauts y sont également lus, de sorte que la configuration et le dépannage restent sur un seul panneau au lieu d'être dispersés sur la machine.
Quels matériaux et géométries peut-elle gérer ?
| Article | Capacité |
|---|---|
| Surfaces générées | Cylindres convexes et concaves ; surfaces planes (plates) à pivotement nul |
| Plage de rayon | Défini par le pivotement de la meule 0°–45° et le diamètre de la meule |
| Course X / Y | 140 mm / 140 mm, rails linéaires de précision |
| Chargement | Chargement et déchargement manuels ; cycle de rectification automatique |
| Matériaux | Pièces optiques en verre — lentilles cylindriques ; envoyez votre matériau pour un essai gratuit |
| Contrôle de la concentricité | Micro-réglage bidirectionnel contre l'excentricité et le cône |
| Control | CNC, écran tactile 7″ |
Si vos dessins sont cotés selon le Cadre ISO 10110, envoyez-en un avec votre demande. Sur une machine à rectifier les lentilles cylindriques, la tolérance du rayon du cylindre et la longueur déterminent si le travail convient — voir le données sur les matériaux optiques si vous choisissez du verre.
Spécifications techniques
La CG-140 est la machine à rectifier les lentilles cylindriques de la famille des génératrices ; les génératrices sphériques taillent des sphères et des surfaces planes, pas des cylindres.
| Surfaces | Cylindres convexes et concaves, surfaces planes |
| Vitesse de broche de meule | 8 000 / 10 000 tr/min |
| Angle de rotation de la meule | 0° – 45° |
| Course axe X | 140 mm |
| Course axe Y | 140 mm |
| Guides d'axe | Rails linéaires de précision, entraînés par servomoteur |
| Réglage de la concentricité | Micro-réglage de la pièce, deux directions |
| Control | CNC, écran tactile 7″ |
| Puissance installée totale | 1,5 kW |
| Dimensions hors tout (L × l × H) | 1400 × 900 × 1600 mm |
| Poids total | env. 700 kg |
| Construction de la base | Fonte, surfaces de contact rodées à la main |
Les meules et les pierres de dressage sont des consommables de processus choisis pour le matériau et le rayon du cylindre. Ils sont cotés séparément — indiquez-nous vos rayons et matériaux et nous les spécifierons.
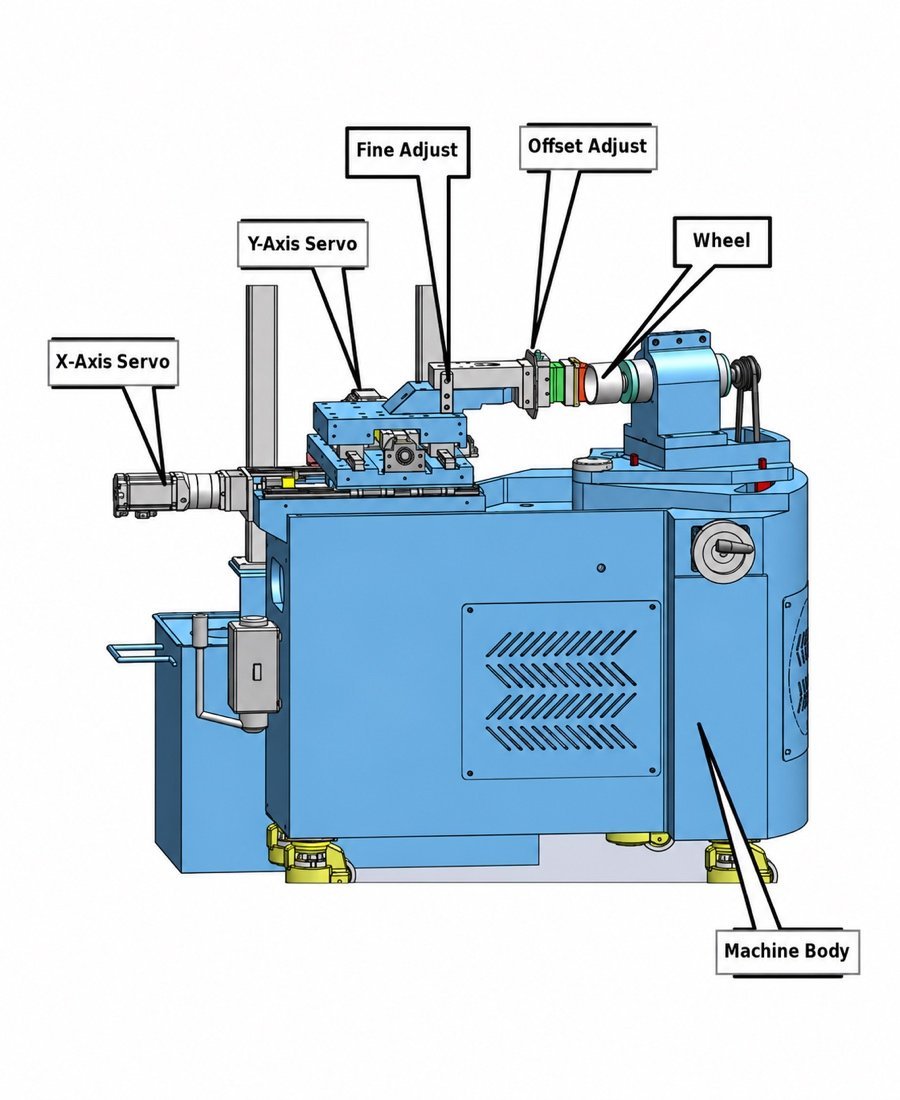
Assemblages principaux et leur fonction
Voici le vocabulaire que votre opérateur et notre ingénieur de service partageront sur le terrain.
| Assemblage | Function |
|---|---|
| Servomoteur axe X | Rail linéaire de précision, entraîné par servomoteur ; alimente la pièce dans une direction |
| Servomoteur axe Y | Rail linéaire de précision, entraîné par servomoteur ; alimente la pièce dans l'autre direction |
| Meule et base | Broche de meule horizontale sur une base pivotante ; l'angle de pivotement définit le cylindre |
| Micro-réglage de la concentricité | Réglage haut et bas et avant et arrière de la pièce contre l'excentricité |
| Micro-réglage du bord | Réglage fin pour maintenir la coupe perpendiculaire au bord de la pièce |
| Système de refroidissement | Alimentation en circulation, bac de liquide de refroidissement en acier inoxydable dans la base |
| Panneau de commande | Écran tactile 7″ pour les paramètres, les boutons, l'inspection et le dépannage |
Utilités, environnement et sécurité
L'alimentation électrique, l'air comprimé, le liquide de refroidissement, la charge au sol et les conditions ambiantes dans lesquelles la machine doit fonctionner sont confirmés avec nous pour chaque commande, ainsi que les dispositions de sécurité et de protection fournies avec celle-ci. Ces chiffres dépendent de la tension et de la fréquence de votre site, du matériau que vous traitez et du marché de destination, nous ne publions donc pas un seul ensemble ici.
Envoyez-nous les conditions du site avec votre demande et nous vous retournerons les exigences en matière d'utilités et d'environnement par écrit, avant que la commande ne soit passée.
La CG-140 rectifie des cylindres, pas des sphères, et le chargement est manuel — elle convient à un atelier fabriquant des optiques cylindriques plutôt qu'à un atelier souhaitant une alimentation entièrement automatique. Un nouveau matériau nécessite que ses paramètres soient définis sur des pièces d'essai, c'est pourquoi nous demandons vos ébauches avant de faire un devis.
Que se passe-t-il après l'installation de la machine ?
Les mêmes conditions s'appliquent à chaque machine que nous expédions, où qu'elle soit livrée dans le monde.
| Période de garantie | 12 mois après acceptation finale |
| Réponse pendant la garantie | Réponse dans les 8 heures · solution proposée dans les 24 heures · problème résolu dans les 48 heures, y compris l'approvisionnement, l'installation et la mise en service des pièces |
| Après la période de garantie | Service et pièces de rechange disponibles pendant toute la durée de vie de la machine |
| Certification | CE |
Les spécifications sont sujettes à modification en raison des améliorations de conception. Des différences mineures peuvent survenir sur certaines pièces. Pour une spécification contraignante, reportez-vous à la confirmation de commande.
Voir la machine en fonctionnement
La CG-140 générant un cylindre, et les axes servo alimentant la pièce à travers la meule pivotante.
01 — Cycle de génération de cylindre
02 — Alimentation servo X et Y et rotation de la meule
Envoyez un dessin et quelques ébauches
Une machine à rectifier les lentilles cylindriques est facile à spécifier de manière erronée à partir d'une fiche technique. Envoyez-nous un dessin d'élément — le rayon du cylindre, la longueur, le matériau et le grade de tolérance que vous devez respecter — avec quelques-unes de vos propres ébauches. Nous les traitons, les renvoyons et envoyons la feuille de processus avec le devis.
Si vos surfaces sont sphériques plutôt que cylindriques, nous vous orienterons vers le membre approprié de la famille au lieu de vous proposer celle-ci.
Garantie de 12 mois · essai gratuit sur matériau fourni par le client
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Générateur de courbes optiques CNC Auto-SG-50 — la génératrice sphérique CNC
- Générateur de courbe de lentille sphérique SG-80 — sphères jusqu'à Ø80 mm
- Machine à polir les lentilles convexes FP-4L — l'étape de rectification fine et de polissage
- Ligne de fabrication de lentilles optiques — comment les stations se connectent