Machine de rectification de perçage de verre BG-50
A machine de rectification de trous de verre qui rectifie des trous ronds et des trous oblongs dans de petits anneaux durs et fragiles — verre, céramique, saphir. Une broche électrique de 30 000 tr/min effectue la coupe, et une fois une pièce fixée, chaque position de trou définie est usinée sans opérateur à la machine.
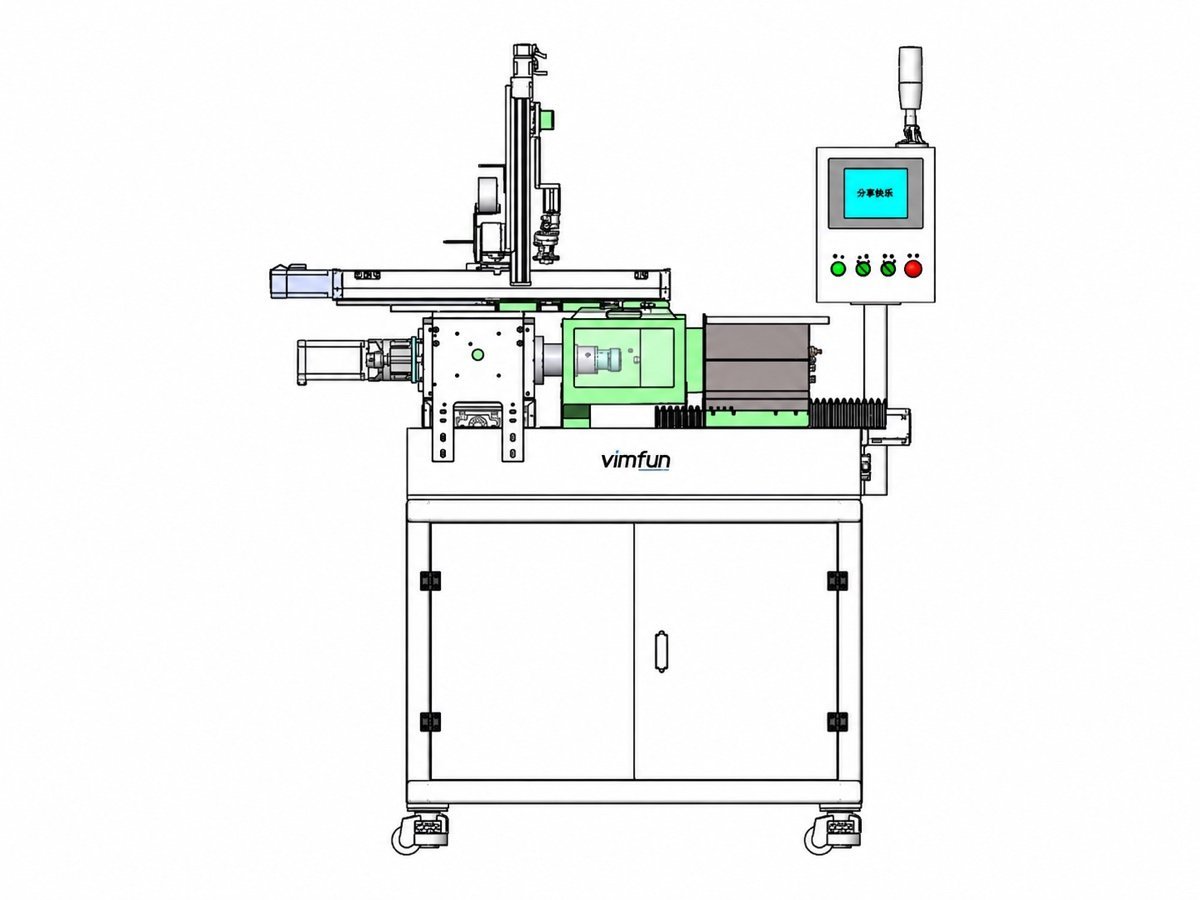
Ce que cette machine fait, et ce pour quoi elle n'est pas conçue
La plupart des machines de l'étape de rectification façonnent les faces courbes ou planes d'une lentille. Celle-ci façonne le trou. Une rectifieuse d'alésage en verre rectifie l'alésage rond ou la fente dans un petit anneau ou une pièce annulaire, et elle peut également rectifier le diamètre extérieur et la surface plane — amenant une pièce alésée à la dimension et à la finition plutôt que de façonner une surface optique. C'est la station d'alésage, une branche de l'étape de rectification à part entière.
La pièce arrive sous forme d'anneau scié et repart avec son alésage rectifié à la dimension. Lorsque le travail consiste en une surface de lentille courbe au lieu d'un trou, les génératrices de courbes sont les bonnes machines ; pour un cylindre, le rectifieuse cylindrique. La BG-50 est celle conçue pour les alésages.
Une rectifieuse d'alésage en verre rectifie les trous internes — ronds et oblongs — et, sur le même montage, le diamètre extérieur et la surface plane. Elle ne génère ni ne polit une surface optique sphérique ou cylindrique ; ce sont des machines distinctes sur la ligne, et cette page y renvoie.
Comment une rectifieuse d'alésage en verre rectifie-t-elle un trou ?
Avec un outil très rapide et très précis et un montage qui maintient chaque position de trou — ainsi la pièce est placée une fois et chaque alésage est rectifié sans être touché à nouveau.
La coupe est effectuée par une broche électrique tournant jusqu'à 30 000 tr/min avec un petit outil diamanté dans une pince ER32, maintenue avec une concentricité de ≤0,01 mm. Un montage serre et positionne la pièce ; une fois réglé, la machine travaille sur chaque position de trou requise par le travail, sans manipulation de l'opérateur entre les deux.
Ce que cela vous apporte :
- broche électrique 30 000 tr/min — la vitesse de surface dont un petit outil diamanté a besoin pour rectifier un alésage propre dans du verre dur et fragile
- Positions définies par le montage — un montage à changement rapide positionne la pièce, et tous les trous définis sont rectifiés à partir de ce seul placement
- Axe pièce mobile asservi — sa course et sa vitesse sont réglées indépendamment, ce qui maintient l'épaisseur alésée et la finition de la paroi
- Aussi OD et plan — le même montage peut rectifier le diamètre extérieur et une surface plane, pas seulement l'alésage
Parce qu'une rectifieuse d'alésage en verre exécute l'ensemble des trous à partir d'un seul bridage, le travail de l'opérateur consiste à charger et décharger, pas à guider chaque coupe — c'est là que résident la précision et la répétabilité.
Le montage est fabriqué pour votre pièce et votre configuration de trous. Envoyez-nous la pièce, les dimensions des alésages et le matériau, et nous spécifierons le montage et les outils avec le devis.
Quatre choses que la machine fait pendant que personne ne regarde
Le chargement et le déchargement d'un montage se font à la main ; la rectification de chaque trou défini s'exécute automatiquement. Ce sont les points forts d'une rectifieuse d'alésage en verre.
Exécute chaque trou à partir d'un seul montage
Une fois la pièce serrée dans le montage, la machine rectifie toutes les positions de trous définies sans manipulation supplémentaire, ce qui maintient la perpendicularité entre les trous.
Alimente elle-même sur modules X/Y/Z
Les modules motorisés X/Y/Z présentent la pièce et l'outil, remplaçant le positionnement manuel qu'une rectifieuse d'alésage de banc nécessiterait pour chaque trou.
Maintient l'épaisseur avec un axe asservi
L'axe pièce mobile se déplace en va-et-vient sous contrôle asservi, avec une course et une vitesse réglées indépendamment, de sorte que l'épaisseur alésée et la finition de la paroi restent constantes d'une pièce à l'autre.
Fermé, étanche, lavable
La zone de travail est entièrement en acier inoxydable 304 derrière une protection intérieure et extérieure, semi-étanche et facile à nettoyer entre les travaux.
Quels matériaux et quelles caractéristiques peut-elle rectifier ?
| Article | Capacité |
|---|---|
| Caractéristiques rectifiées | Trous ronds et oblongs ; également diamètre extérieur et plat |
| Type de pièce | Anneaux et pièces annulaires petits et moyens |
| Plage d'usinage maximale | 50 mm |
| Vitesse de la broche | Broche électrique jusqu'à 30 000 tr/min |
| Précision de la broche | ≤ 0,01 mm |
| Matériaux | Verre, céramique, saphir, quartz et cristal, parmi d'autres matériaux durs et cassants — envoyez les vôtres pour un essai gratuit |
| Montage | Changement rapide, fabriqué pour la pièce |
Une rectifieuse de trous de verre est jugée sur la taille du trou, la rondeur et la finition de paroi, ce sont donc les chiffres à envoyer. Si vous choisissez du verre, le données sur les matériaux optiques aide, et les dessins dimensionnés au Cadre ISO 10110 sont idéaux.

Spécifications techniques
La BG-50 rectifie les trous dans les anneaux ; les générateurs de courbe et la rectifieuse cylindrique façonnent les faces optiques, ce qui est un travail différent.
| Caractéristiques | Trous ronds, trous oblongs, diamètre extérieur, plat |
| Plage d'usinage maximale | 50 mm |
| Course axe X | 0 – 160 mm |
| Course axe Y | ±75 mm |
| Course du module X / Y / Z | 500 / 400 / 300 mm |
| Vitesse de la broche électrique | jusqu'à 30 000 tr/min |
| Précision de la broche | ≤ 0,01 mm |
| Pince de broche | ER32 |
| Vitesse de la pièce | 0 – 35 cpm, servo, course et vitesse réglés indépendamment |
| Enceinte | Garde intérieure et extérieure, zone de travail en acier inoxydable 304 |
| Control | Écran tactile 7″ |
| Puissance installée totale | 12 kW |
| Dimensions hors tout (L × l × H) | 1500 × 1000 × 1800 mm |
| Poids total | env. 650 kg |
| Construction de la base | Fonte, surfaces de contact rodées à la main |
Les outils de rectification de trous diamantés et les montages de pièces sont des éléments de processus choisis pour le matériau et le motif du trou. Ils sont cotés séparément — dites-nous vos pièces et nous les spécifierons.
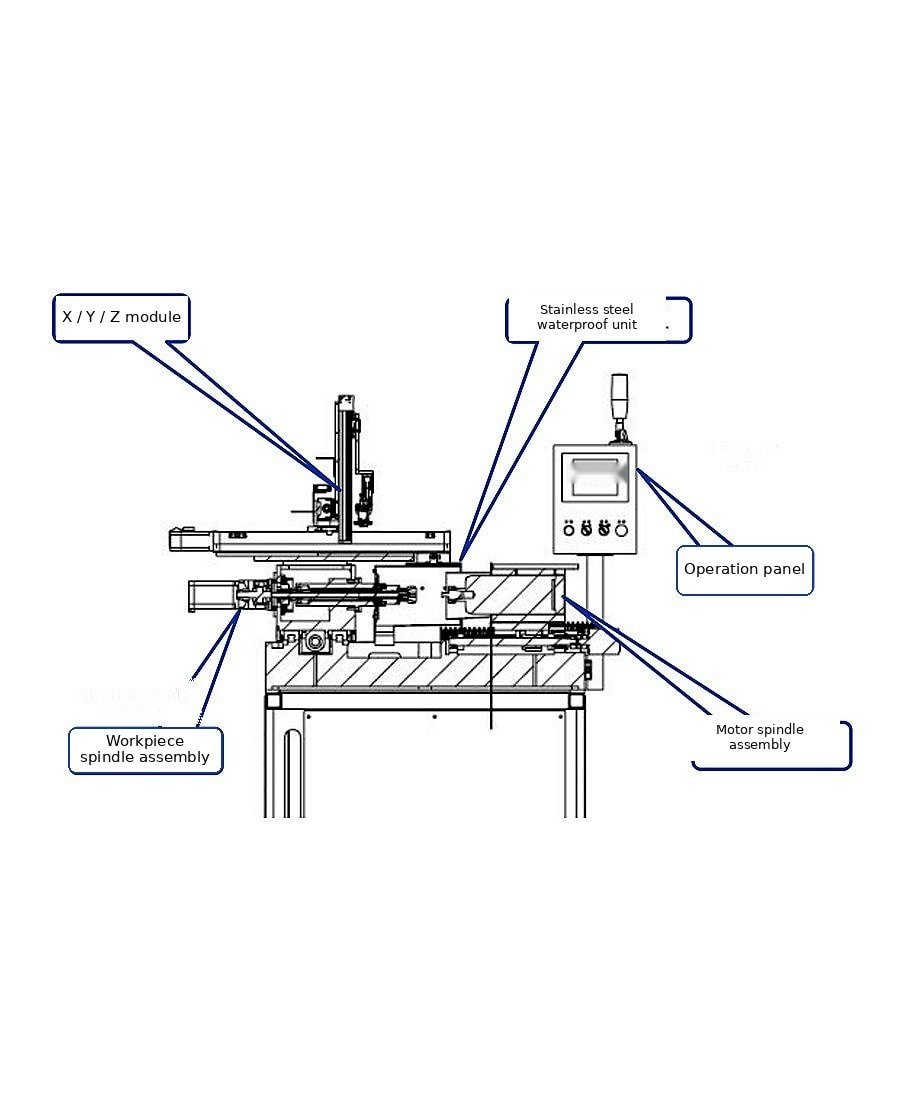
Assemblages principaux et leur fonction
Voici le vocabulaire que votre opérateur et notre ingénieur de service partageront sur le terrain.
| Assemblage | Function |
|---|---|
| Unité de broche électrique | Broche haute vitesse jusqu'à 30 000 tr/min avec pince ER32 ; porte l'outil de rectification de trou diamanté |
| Axe de pièce | Axe servo faisant aller-retour la pièce, course et vitesse réglées indépendamment |
| Module X / Y / Z | Modules motorisés qui présentent la pièce et l'outil à chaque position de trou |
| Montage de pièce | Montage à changement rapide tenant l'anneau et chaque position de trou définie |
| Ensemble étanche en acier inoxydable | Garde intérieure et extérieure, zone de travail en acier inoxydable 304, semi-étanche |
| Panneau de commande | Écran tactile 7″ pour les paramètres et l'état |
| Système de refroidissement | Alimentation en circulation vers la coupe |
Utilités, environnement et sécurité
L'alimentation électrique, l'air comprimé, le liquide de refroidissement, la charge au sol et les conditions ambiantes dans lesquelles la machine doit fonctionner sont confirmés avec nous pour chaque commande, ainsi que les dispositions de sécurité et de protection fournies avec celle-ci. Ces chiffres dépendent de la tension et de la fréquence de votre site, du matériau que vous traitez et du marché de destination, nous ne publions donc pas un seul ensemble ici.
Envoyez-nous les conditions du site avec votre demande et nous vous retournerons les exigences en matière d'utilités et d'environnement par écrit, avant que la commande ne soit passée.
La BG-50 rectifie les trous et les bords dans les anneaux — elle ne génère pas de surface optique sphérique ou cylindrique, et ce n'est pas une polisseuse de face. Une nouvelle pièce nécessite la fabrication de son montage et la validation de ses outils de rectification sur des pièces d'essai, c'est pourquoi nous demandons vos pièces avant de coter.
Que se passe-t-il après l'installation de la machine ?
Les mêmes conditions s'appliquent à chaque machine que nous expédions, où qu'elle soit livrée dans le monde.
| Période de garantie | 12 mois après acceptation finale |
| Réponse pendant la garantie | Réponse dans les 8 heures · solution proposée dans les 24 heures · problème résolu dans les 48 heures, y compris l'approvisionnement, l'installation et la mise en service des pièces |
| Après la période de garantie | Service et pièces de rechange disponibles pendant toute la durée de vie de la machine |
| Certification | CE |
Les spécifications sont sujettes à modification en raison des améliorations de conception. Des différences mineures peuvent survenir sur certaines pièces. Pour une spécification contraignante, reportez-vous à la confirmation de commande.
Voir la machine en fonctionnement
La BG-50 rectifiant le trou d'un anneau, et les modules X/Y/Z passant par un ensemble de positions de trous.
01 — Rectification de trou, un anneau
02 — Passage par un ensemble de positions de trous
Envoyez un dessin et quelques pièces
Une rectifieuse de trous de verre est facile à spécifier mal à partir d'une fiche technique. Envoyez-nous la pièce, les tailles et le motif des trous, le matériau et la tolérance que vous devez respecter, avec quelques-unes de vos propres pièces. Nous les exécutons, les retournons et envoyons la feuille de processus avec le devis.
Si votre travail concerne une face optique plutôt qu'un trou, nous vous orienterons vers le générateur de courbe ou la rectifieuse cylindrique au lieu de coter celle-ci.
Garantie de 12 mois · essai gratuit sur matériau fourni par le client
Les clients optiques comprennent Edmund Optics et Coherent
Équipement et lectures connexes :
- Générateur de courbes optiques CNC Auto-SG-50 — l'étage de génération sphérique
- Rectifieuse de lentilles cylindriques CG-140 — pour les faces cylindriques
- Générateur de courbe de lentille sphérique SG-80 — sphères jusqu'à Ø80 mm
- Ligne de fabrication de lentilles optiques — comment les stations se connectent