
NOTA DE APLICACIÓN / PROCESAMIENTO DE ZAFIRO

Orientación del cristal de zafiro y su efecto en el rectificado

Dos desbastes de zafiro pueden compartir un diámetro, un espesor y una composición química, pero comportarse de manera diferente bajo la misma receta de rectificado. Un cambio en el plano cristalino o en la dirección de corte puede alterar la respuesta. Si el registro de entrada solo dice “zafiro”, el ingeniero de procesos puede estar perdiendo una variable que no se puede recuperar de la fotografía de la superficie terminada.

La orientación del cristal de zafiro debe especificarse y preservarse durante el corte, el rectificado y el pulido. Ayuda a definir una comparación significativa entre pruebas. Por sí sola, no proporciona una clasificación universal de avance, fuerza o tasa de eliminación para cada máquina y sistema abrasivo.

01 — Especificar la orientación del cristal de zafiro como geometría

Un plano cristalino identifica una orientación dentro del cristal; una dirección de mecanizado identifica el movimiento a lo largo de la pieza. Estos están relacionados pero no son intercambiables. Dos desbastes con el mismo plano facial aún pueden estar comprometidos en diferentes direcciones dentro del plano.

Para un plano de producción, registre el plano requerido, su tolerancia angular, la referencia de orientación del proveedor y cualquier dirección dentro del plano que sea importante. Transmita esa información a través del sistema de identificación del desbaste. Una cara plana o una muesca solo son útiles cuando su relación con el cristal está definida.

Utilice el certificado de entrada o una medición de orientación acordada, en lugar de la apariencia, para establecer el plano. Un disco transparente sin registro de orientación no es automáticamente un desbaste de plano c. Del mismo modo, la dirección en la que se entrega una barra no debe asumirse para identificar un eje cristalográfico específico.
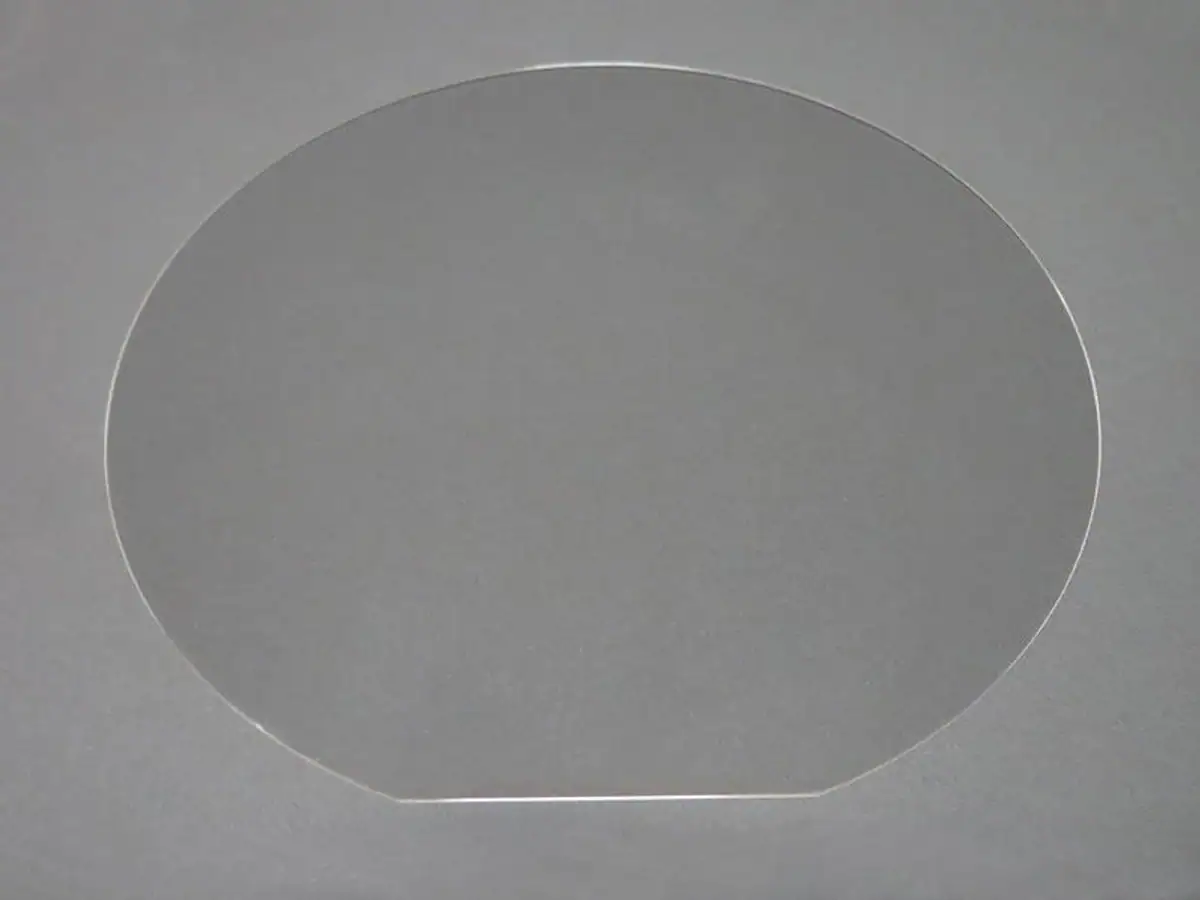
Disco circular con una cara de referencia plana
Ejemplo de una cara plana de referencia en un desbaste. La orientación del cristal debe confirmarse a partir del registro de material asociado.

02 — Comprender C, A y R sin sobreinterpretar las etiquetas

El plano c es perpendicular al eje c. El plano a contiene ese eje, mientras que el plano r está inclinado respecto a él. Estas etiquetas describen la geometría cristalográfica; no describen la disposición del husillo de una rectificadora ni la curvatura óptica terminada.

La distinción es importante cuando un diseñador especifica el comportamiento óptico, así como las dimensiones mecánicas. Por ejemplo, la propagación en relación con el eje óptico puede ser importante para la birrefringencia. El diseñador óptico debe elegir la orientación requerida por el sistema en lugar de dejar esa decisión a la receta más rápida del taller.

Dibujo o artículo del procesoLo que le dice al tallerLo que no establece
Designación de plano C, A o ROrientación de la superficie especificadaUna velocidad de rectificado universal
Tolerancia de orientaciónDesviación permitida del plano especificadoTolerancia de la forma de la superficie terminada
Referencia de cara plana o muescaUna dirección rastreable si está definidaDirección si la referencia no está documentada
Dirección de avance de la herramientaInteracción relativa a la piezaDirección del cristal sin una referencia mapeada

Un diagrama de orientación del cristal de zafiro debe mostrar claramente los ejes y las relaciones de los planos. No debe presentar una clasificación de fuerza no verificada como si fuera parte de la definición del cristal.
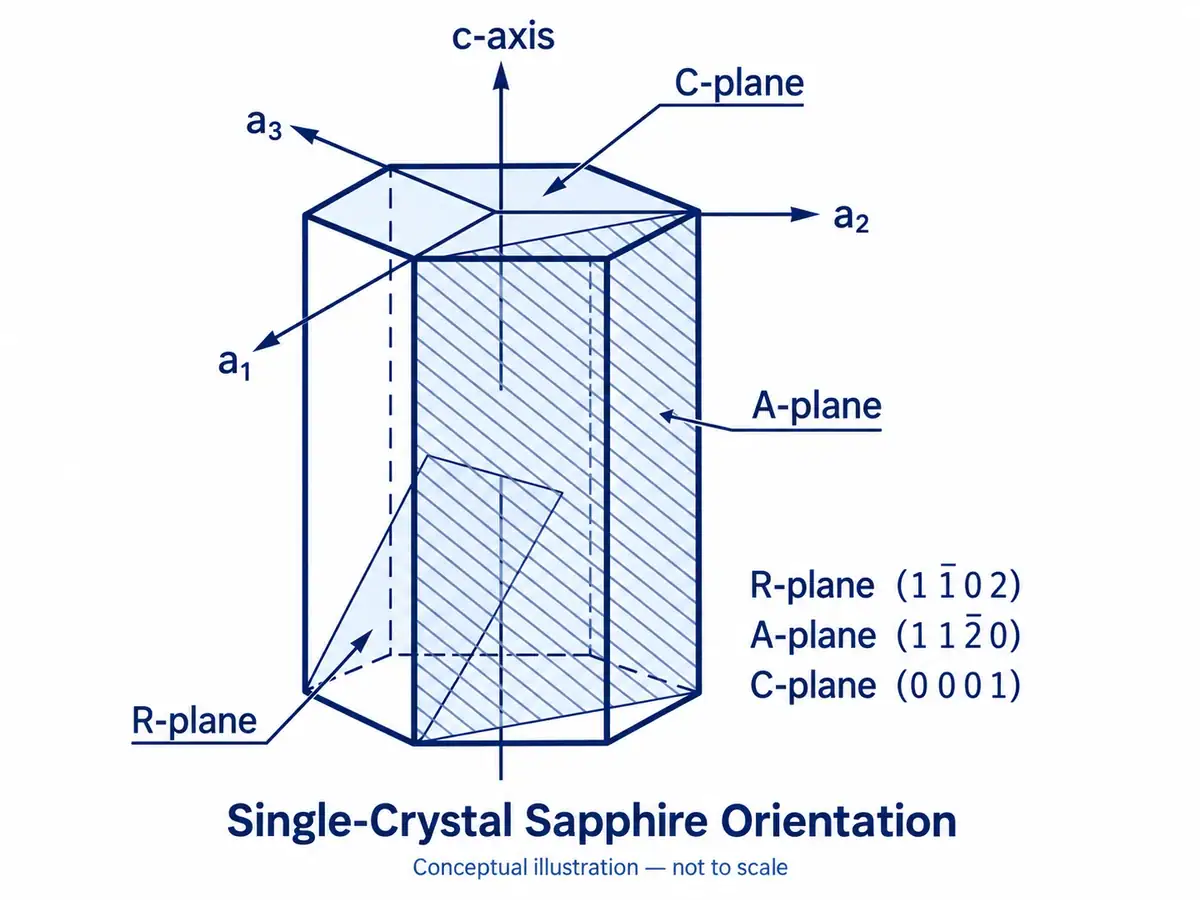
Diagrama de orientación del cristal de zafiro que muestra los planos C, A y R
Diagrama conceptual de orientación de plano cristalino de zafiro; no a escala.

03 — Separar los efectos cristalográficos de los efectos del proceso

La respuesta del rectificado también depende del tamaño del abrasivo, la unión, el estado de la muela, la geometría de contacto, el avance y el soporte. Un cambio en cualquiera de estos puede oscurecer el efecto de la orientación. Compare desbastes identificados en condiciones controladas antes de decidir qué variable causó el resultado.

Los experimentos publicados ilustran este límite. Un estudio de rectificado ortogonal en zafiro de plano prismático examina la relación entre la dirección de rectificado y las características de la superficie. Sus condiciones no deben generalizarse en una clasificación de planos para todo el taller.

De manera similar, la investigación sobre la anisotropía CMP del zafiro informa diferentes comportamientos de pulido con la orientación y la química del proceso. Un resultado del pulido químico-mecánico no se puede utilizar directamente como tasa de eliminación para una operación de rectificado con muela diferente.

Utilice la orientación del cristal de zafiro para definir grupos de prueba. Mantenga la fuerza medida, la condición de la superficie y el rendimiento final como salidas separadas. Un corte de menor fuerza no es automáticamente el que produce la mejor óptica terminada.

04 — El daño en el borde requiere una referencia de dirección

Una fotografía de una astilla se vuelve mucho más útil cuando incluye la dirección de entrada de la herramienta, la referencia del cristal y el límite de la pieza terminada. Registre dónde ocurre el daño alrededor del perímetro y si se repite después de reorientar el desbaste.

Distinga la rotura de salida del daño introducido durante la descarga o el manejo de la bandeja. Si la pieza ya ha pasado por varias operaciones, un borde dañado puede no identificar qué operación lo causó. Inspeccione en los puntos de entrega y preserve la identidad de la pieza.

Para las pruebas de orientación del cristal de zafiro, utilice un método repetible para describir la extensión de la astilla. Identifique si el defecto se encuentra fuera del diámetro final, dentro de una tolerancia de chaflán o dentro de una región funcional. Esto evita que el daño aceptable en el borde de sacrificio se mezcle con el rechazo de una pieza terminada.

La existente discusión sobre el corte de obleas de zafiro es un punto de partida anterior. Transfiera la dirección de corte y el registro de inspección al equipo de rectificado en lugar de enviar solo las dimensiones nominales del desbaste.
Muestra circular colocada al lado de una regla
Vista general de la muestra para revisión de identificación y manipulación; esta imagen no resuelve el daño microscópico del borde.

05 — Construir una tabla de cualificación en lugar de copiar parámetros

Comience con una máquina y un rango de herramientas aprobados, luego compare desbastes representativos sistemáticamente. No aumente la carga solo para que una orientación coincida con el tiempo de ciclo de otra orientación.

Variable de pruebaMantener o registrarEvaluación
Orientación del cristal de zafiroCertificado del proveedor y dirección de referenciaConfirmar que los grupos previstos son realmente diferentes
Abrasivo y aglutinanteMisma especificación calificada y condición conocidaComparar la estabilidad del desgaste y del corte
Avance y acoplamientoReceta registrada dentro de los límites aprobadosComparar la tendencia de carga y el daño superficial
Suministro de líquidoQuímica, condición de flujo y temperatura definidasComprobar la repetibilidad durante el ciclo
11. : Dispositivos de PTFE o cerámica — sin superficies de contacto de cobre, latón o aluminio desnudoÁrea de soporte y método de sujeción o uniónInspeccionar después de la liberación
Inspección finalMisma referencia, apertura y método de mediciónComparar el resultado aceptado, no solo la apariencia

Cambiar un número limitado de variables en cada prueba. De lo contrario, un mejor resultado no se puede asignar al nuevo plano, a una muela recién rectificada o a un avance más lento. Conserve las muestras no exitosas cuando sean útiles; marcan el límite de la ventana de proceso calificada.

06 — Vincular la orientación de corte con el material posterior

El corte establece más que el espesor. Establece la orientación del desbaste, la condición del borde y la distribución del material para el procesamiento posterior. Si esas condiciones varían sin identificación, el rectificador puede necesitar material adicional simplemente para absorber la incertidumbre.

Discutir la orientación requerida y la geometría terminada al revisar equipo de corte de zafiro. La más amplia soluciones de corte de zafiro ruta también puede conectar la preparación del desbaste con el proceso de acabado previsto.

No asuma que cambiar la dirección de corte mejorará cada paso posterior. Un cambio que ayude al corte podría complicar la carga del utillaje o el acabado del borde. Compare la ruta completa e incluya las pérdidas después del pulido y la limpieza.

Lleve la orientación del cristal de zafiro a la instrucción de trabajo junto con el lote de material. Si un lote se divide entre máquinas, conserve la referencia en lugar de permitir que cada operador elija una dirección de presentación arbitraria.

07 — Las ventanas, los cristales de reloj y los sustratos tienen diferentes prioridades

El dibujo de una ventana puede priorizar el rendimiento óptico transmitido; un cristal de reloj también puede requerir una apariencia de borde y un ajuste de caja específicos. La especificación de un sustrato puede contener requisitos de orientación establecidos por el proceso posterior del cliente. Estas aplicaciones no se pueden reducir a un plano preferido.

Para los cristales de reloj, separe el requisito de orientación del diseñador óptico de la receta de acabado del borde. Un perímetro pulido no establece la onda transmitida, y una buena cara no demuestra que el chaflán soportará la manipulación o el montaje. La guía del proceso de cristal de reloj proporciona el contexto de la aplicación.

Cuando el cliente permite más de una orientación, compare la disponibilidad del material, las pruebas de mecanizado y la aceptación final juntas. No seleccione el desbaste entrante más barato antes de calcular las piezas rechazadas y retrabajadas generadas por la ruta completa.

Mantenga las marcas de orientación alejadas de las superficies que se volverán funcionales o se eliminarán pronto. Si una referencia debe transferirse a un portador o bandeja, documente la transferencia y verifíquela antes del mecanizado. Una etiqueta que sobrevive a la ruta solo es útil cuando su relación con la pieza sigue siendo inequívoca.

08 — Qué enviar con una consulta de zafiro

Incluya el certificado del material, la orientación y la tolerancia, un dibujo que muestre la dirección de referencia y la geometría terminada. Indique los criterios requeridos de calidad óptica y de borde por separado. Agregue el tamaño de lote propuesto y cualquier observación del proceso existente con muestras identificadas.

Si la orientación aún no está especificada, resuélvala con el diseñador óptico antes de considerar la cotización de mecanizado como final. La orientación del cristal de zafiro es parte de la definición de la pieza, no un campo de receta que un proveedor deba adivinar.

Para un revisión de la aplicación, envíe fotografías con marcas de orientación visibles y describa dónde en la ruta aparece por primera vez el defecto. Eso da a los equipos de corte y acabado una referencia común para una prueba controlada.

Ir arriba