Máquina de Canteado de Lentes Ópticas
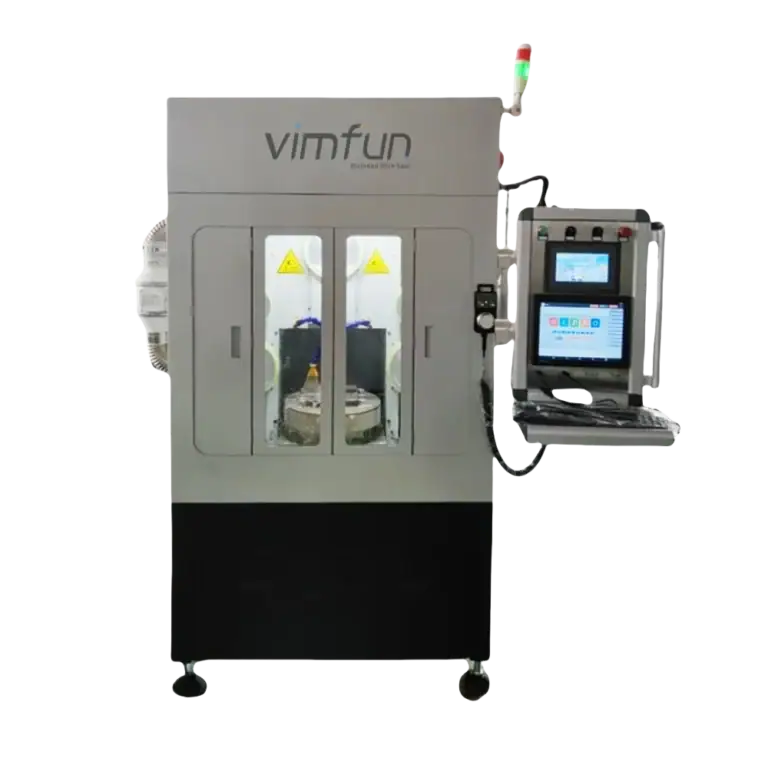
Elija una máquina de canteado de lentes ópticas para el rectificado del diámetro exterior, el conformado del perfil y la preparación del borde de componentes ópticos de precisión. Compare la EG-80 de carga manual con la Auto-EG-80 de carga por bandeja, y determine si el trabajo también requiere centrado óptico o una estación de pulido de bordes separada.
Comparar el rangoDiscutir su plano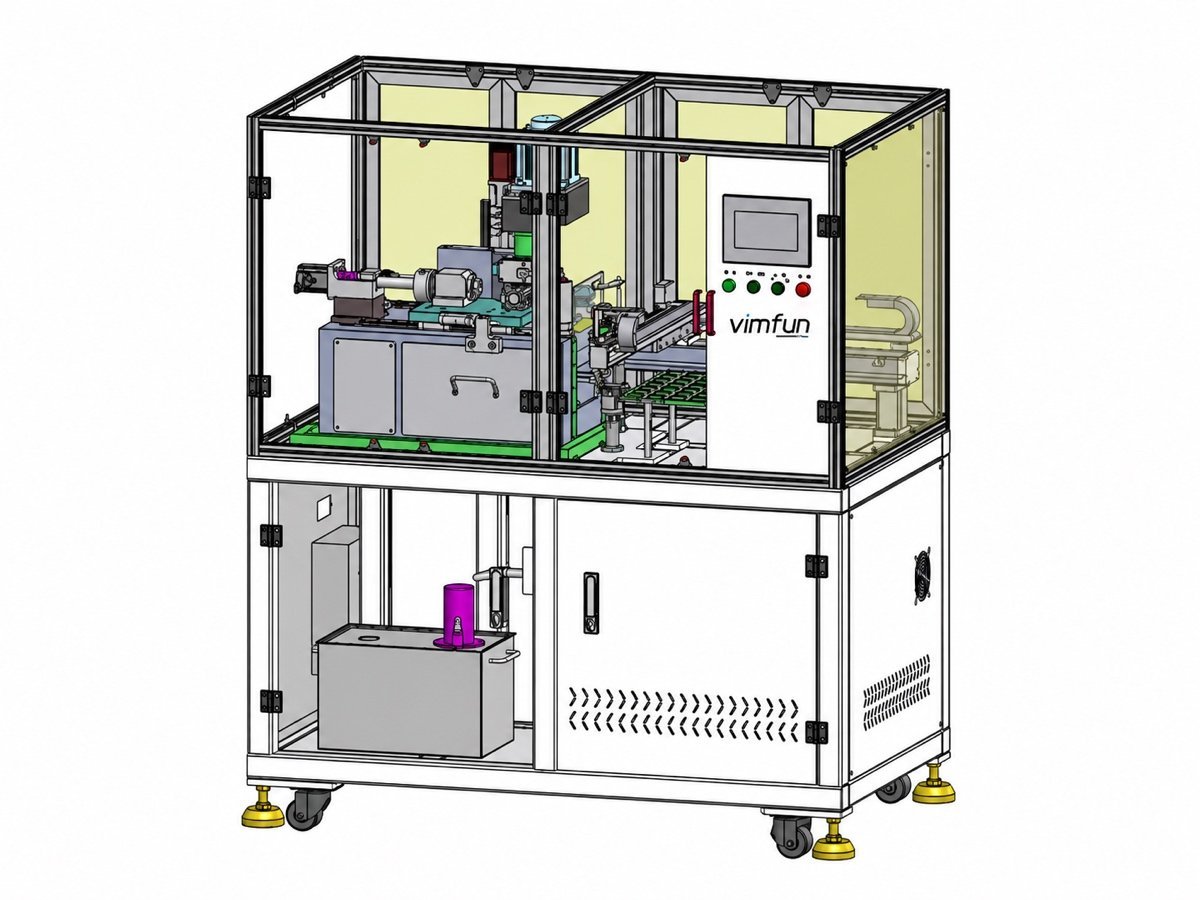
Selección de una máquina de canteado de lentes ópticas
Elija una máquina de canteado de lentes ópticas para el rectificado del diámetro exterior, el conformado del perfil y la preparación del borde de componentes ópticos de precisión. Compare la EG-80 de carga manual con la Auto-EG-80 de carga por bandeja, y determine si el trabajo también requiere centrado óptico o una estación de pulido de bordes separada.
Salida requerida: Un perfil exterior y una condición de borde definidos, con el centrado óptico evaluado por separado cuando sea necesario. Mantenga la lente en bruto entrante, el método de procesamiento y los criterios de aceptación conectados durante la selección del equipo.
Comparar geometría, manejo y rango de pieza de trabajo
| Familia de máquinas | Tarea principal | Referencia específica del modelo |
|---|---|---|
| EG-80 | Carga manual y copiado de perfiles | Ø5–80 mm; ciclo indicado 18–40 s |
| Auto-EG-80 | Manejo automático de bandejas | Ø5–80 mm; ciclo indicado desde 15 s |
| EP-220C | Pulido de perímetro después del conformado | Ø30–220 mm; piezas planas 2D / 2.5D |
Los rangos pertenecen al modelo nombrado. El recorrido, el entorno de procesamiento y las dimensiones de la pieza terminada son especificaciones diferentes. Confirme la herramienta y la sujeción de la pieza de trabajo según el plano.
Familias de máquinas y sus diferencias prácticas
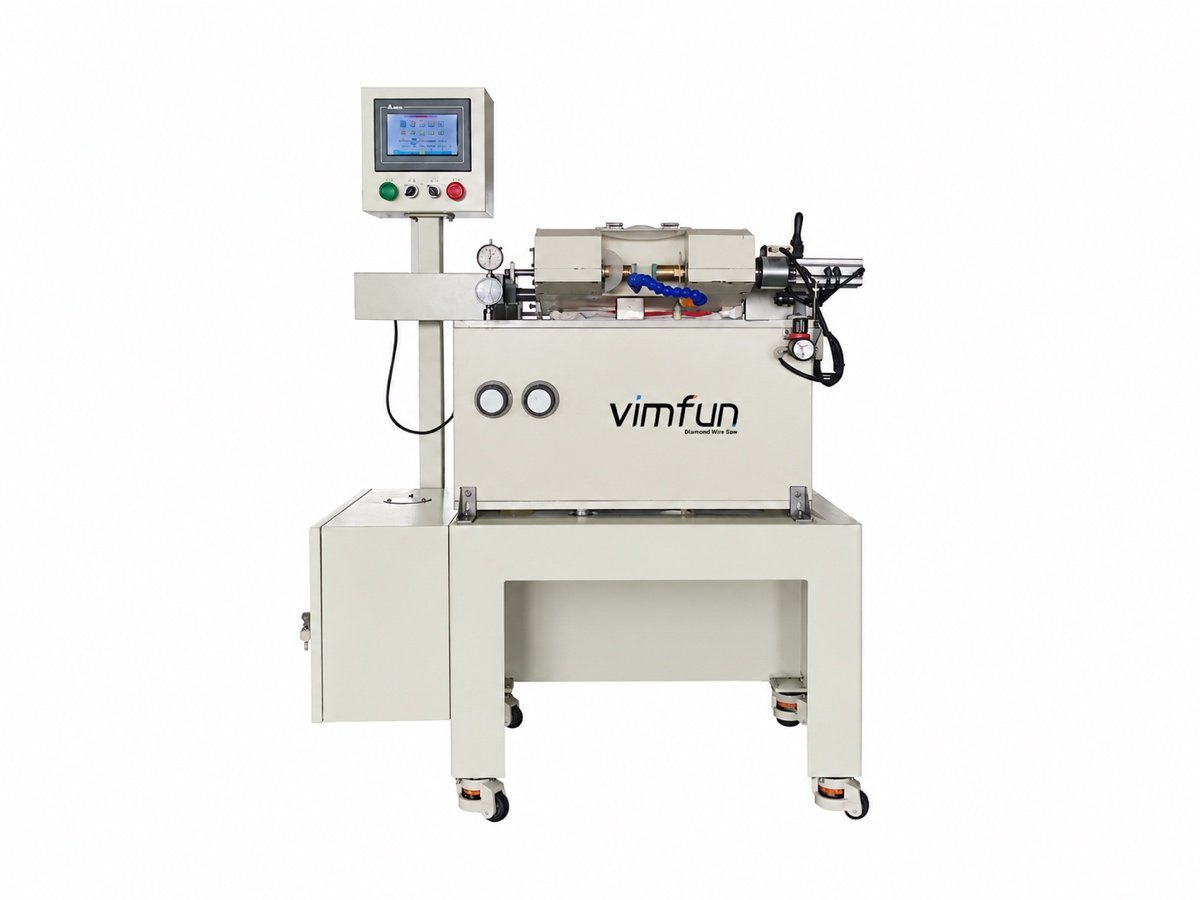
Carga manual y copiado de perfiles
Ø5–80 mm; ciclo indicado 18–40 s
La máquina de carga manual proporciona rectificado basto y fino con capacidad de copiado de perfiles. Es adecuada para aplicaciones donde el operador maneja la carga y la mezcla de piezas no justifica el manejo automático de bandejas. Compare el accesorio, la plantilla de referencia y la disposición de la muela utilizando el contorno real de la pieza. Un ciclo cotizado no incluye todas las tareas de carga, limpieza e inspección en la celda de producción.
Ver especificaciones →Manejo automático de bandejas
Ø5–80 mm; ciclo indicado desde 15 s
La conexión automática de recogida y colocación conecta las bandejas de entrada y de producto terminado. Las piezas redondas utilizan un enfoque de dimensionamiento diferente al de las piezas conformadas que siguen una plantilla de perfil. La precisión de avance publicada de 0,01 mm y la excentricidad de doble eje ≤0,006 mm describen características de máquina diferentes; ninguna debe presentarse como una garantía universal de descentrado de la lente terminada. Evalúelas según el método de inspección de la pieza terminada acordado.
Ver especificaciones →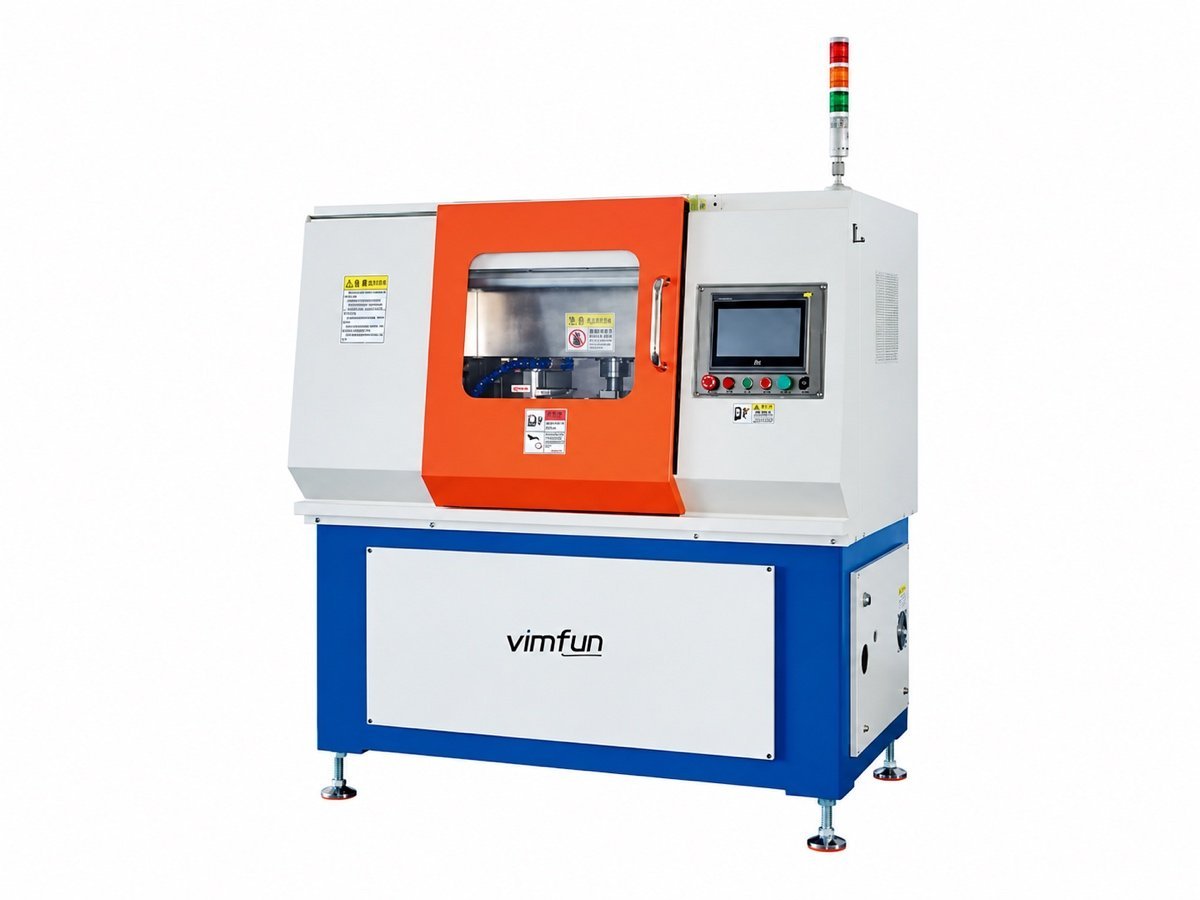
Pulido de perímetro después del conformado
Ø30–220 mm; piezas planas 2D / 2.5D
Incluya esta estación cuando el requisito sea un borde pulido en un componente técnico plano. Es una operación de acabado relacionada, en lugar de una tercera canteadora de lentes. El accesorio de piezas apiladas y el flujo de trabajo de contorno CAD se pueden emparejar con la carga AL-7S. La decisión depende de la condición del borde entrante y del acabado requerido, no solo de las dimensiones exteriores.
Ver especificaciones →¿Es este el tipo de canteadora adecuado para sus piezas?
Esta gama de máquinas de canteado de lentes ópticas sirve para óptica de precisión y componentes técnicos. No está destinada a vidrio arquitectónico, espejos o laboratorios de Rx oftálmicos. La distinción es importante porque un sistema de acabado de lentes de spectacle, una línea de cantos de vidrio para construcción y una rectificadora de perfiles de óptica de precisión sirven para diferentes materiales, planos y métodos de producción.
Envíe el contorno terminado, las dimensiones de la lente en bruto, el grosor y el detalle del borde. Incluya chaflanes, condiciones de esquina y cualquier característica que cambie la forma en que se puede sujetar la pieza. Para piezas no redondas, un rango de diámetro indicado por sí solo es insuficiente: también se deben verificar la diagonal, el entorno del accesorio y el acceso de la herramienta. La propuesta de máquina debe explicar cómo se localizará y restringirá el componente.
Describa también la condición de la superficie entrante. Una cara óptica pulida puede necesitar una protección de contacto diferente a la de una lente en bruto rugosa. La sujeción de la pieza, la carga y la limpieza deben preservar las superficies ya completadas aguas arriba. La mejor opción de equipo es la que cumple con el requisito completo de la pieza terminada, no simplemente la que elimina el borde más rápido.
¿Cuándo tiene sentido la carga automática?
Una máquina de canteado de lentes ópticas de carga manual da al operador control directo sobre la colocación de la pieza y es útil cuando la mezcla de piezas cambia. La EG-80 proporciona la operación principal de rectificado basto y fino con manejo manual. El requisito de mano de obra incluye la carga, descarga, limpieza y verificación de piezas, por lo que el ciclo de la máquina es solo una parte del cálculo de producción.
La Auto-EG-80 añade manejo de bandejas y recogida y colocación automáticas. Esto se vuelve más relevante a medida que aumentan los lotes repetidos, pero también requiere una disposición de bandeja acordada y una condición de entrada fiable. Verifique si los diferentes espesores de lente, orientaciones de pieza o requisitos de protección afectan el proceso de manejo. La carga automática debe reducir el trabajo manual sin hacer que los cambios sean innecesariamente complicados.
Compare ambas configuraciones utilizando el mismo plano, material de entrada y criterios de inspección. Registre las piezas aceptadas por turno, así como el ciclo nominal. Los rangos de ciclo publicados son referencias de modelo, no una garantía para cada pieza. Una comparación de producción debe incluir la condición de la muela, el cambio de accesorio, las interrupciones de carga y cualquier inspección requerida entre lotes.
El canteado, el centrado y el pulido de bordes son operaciones diferentes
Una máquina de canteado de lentes ópticas controla un perfil exterior, pero el centrado óptico es un requisito separado que involucra la relación entre la geometría mecánica y el eje óptico. Una especificación de excentricidad de husillo ajustada no establece, por sí sola, la precisión de centrado de la lente terminada. Indique cómo se configurará y medirá el centrado.
Para el centrado dedicado con pinza de campana, consulte C-120L y C-185L. Los entornos de diámetro superior documentados son de 120 mm y 185 mm. Donde se discute una capacidad de configuración de 20 segundos de arco, se refiere al ajuste del operador en un centroscopio, en lugar de un registro automático de bucle cerrado para cada pieza terminada. Acuerde el procedimiento de medición durante la selección.
La EP-220C pertenece a otra operación: el pulido de bordes de componentes planos 2D y 2.5D adecuados, incluido el trabajo apilado. Su proceso no debe describirse como la misma operación que el rectificado del diámetro exterior. Para una ruta completa, primero defina la forma del borde, luego el acabado de superficie requerido y, finalmente, el método utilizado para verificar el componente terminado.
Materiales y condiciones de la pieza entrante
Un proyecto de máquina de canteado de lentes ópticas debe identificar el material por grado y condición, no solo por una etiqueta general como vidrio o cristal. Proporcione las dimensiones del desbaste, las superficies ya completadas y cualquier restricción de contacto con la pieza de trabajo. La máquina, la herramienta y los medios de proceso seleccionados deben revisarse como una combinación. Una capacidad demostrada en un modelo no debe asumirse para cada máquina de la gama.
El vidrio óptico, la sílice fundida, el cuarzo cristalino, el zafiro, el germanio y las cerámicas técnicas presentan diferentes requisitos de procesamiento. La gama del sitio web cubre múltiples aplicaciones, pero eso no significa que cada estación sea una máquina de procesamiento de materiales universal. Para un modelo sin una lista de materiales documentada, solicite una revisión de la aplicación y el mecanizado de muestras representativas antes de considerar la compatibilidad como establecida.
Discuta el manejo del refrigerante o la suspensión, la limpieza y la condición necesaria para la siguiente operación. La prueba debe utilizar material representativo en lugar de una muestra inusualmente fácil. Si las familias de piezas difieren sustancialmente en grosor, geometría o daño entrante, identifique esas diferencias en la solicitud para que la configuración propuesta pueda evaluarse frente a la mezcla de producción real.
¿Qué debe establecer una prueba de muestra?
Utilice una prueba para evaluar la configuración propuesta de la máquina de canteado de lentes ópticas frente a una pieza y un método de aceptación definidos. Envíe un dibujo, desbastes representativos y la especificación del material. Acuerde las mediciones de salida antes de que comience la prueba, incluido qué superficie o característica se verificará y cómo se referenciará la muestra durante la inspección.
Se ofrece mecanizado de muestras gratuito para aplicaciones de mecanizado, incluido corte, rectificado y pulido. En su lugar, los equipos de inspección y manipulación requieren una evaluación frente a la tarea de medición o transferencia relevante. Acuerde la cantidad de muestra, el alcance de la evaluación y los arreglos con el equipo. Los resultados de la prueba describen la combinación probada de material, herramientas, configuraciones y geometría; no deben generalizarse a piezas no relacionadas.
Registre más que la muestra final exitosa. Anote la condición entrante, las herramientas, la secuencia de procesamiento y cualquier configuración o ajuste necesario. Donde la tasa de producción es importante, distinga el tiempo de procesamiento de la máquina del tiempo de carga, limpieza e inspección. Estos registros ayudan a establecer una propuesta de producción y brindan al operador un punto de partida útil durante la instalación y la capacitación.
Defina la aceptación antes de comparar cotizaciones
A useful optical lens edging machine quotation links each requested outcome to a configuration and an inspection procedure. List the part family, required geometry, output criteria and production objective. Identify which items are machine specifications and which are sample-part acceptance values. This prevents a spindle or probe specification from being mistaken for the guaranteed result on every finished workpiece.
Ask for the proposed machine sequence, workholding approach and loading method. Review access for changing tooling and cleaning, along with the space needed for incoming and finished parts. Site requirements should be confirmed for the ordered configuration rather than copied from another model’s utility information. Put responsibilities for installation, training and acceptance into the order documentation.
Vimfun’s documented support terms include a 12-month warranty from final acceptance and continuing spare-parts support. Confirm the applicable service scope and response arrangements in the quotation. Before shipment, agree which checks will be performed, which records will accompany the machine and what the customer must prepare for commissioning.
Prepare a request the application team can act on
To specify an optical lens edging machine, send the finished drawing together with a description of the incoming blank. State whether you are replacing an existing machine, removing a production bottleneck or planning a new cell. These are different purchasing problems even when the final component is the same.
Include material grade, minimum and maximum dimensions, relevant optical and mechanical tolerances, batch size and expected annual quantity. Describe how parts arrive at the station and how they need to leave it. If an existing fixture, tray or basket must be retained, include its dimensions and photographs. Mark any drawing requirements that have not yet been finalized.
For an existing process, explain the current difficulty in observable terms: frequent manual adjustment, inconsistent incoming thickness, handling damage, long changeovers or an unbalanced sequence. This is more useful than requesting the fastest machine without a defined task. We can then compare the suitable equipment families and explain the trade-offs in the proposal.
Practical questions before ordering
How is an optical lens edging machine selected for my drawing?
Start with the part geometry, material and incoming condition, then agree the output and inspection method. A defined outside profile and edge condition, with optical centering assessed separately where required. The application team can compare suitable model families once those requirements are clear.
Does an optical lens edging machine replace final inspection?
No. The machine process and final acceptance checks have different roles. In-process measurements can support control of a selected operation, but the finished component still needs the checks agreed on its drawing and in the acceptance procedure.
Can one model process every optical material?
No. Material suitability depends on the documented model, tooling, workholding and process conditions. Review the material grade and representative blanks with the application team. A family-level overview helps find candidates; it does not replace the specification and evaluation of the selected machine.
Can I buy one station rather than a full line?
Yes. A single-station proposal should still define the incoming and outgoing condition. Provide the equipment or process used immediately before and after it so the new station can be selected for the actual production route.
What determines the final configuration and price?
Workpiece geometry and range, loading method, measurement functions, tooling, fixtures and the agreed installation scope all affect the proposal. Request a configuration against a drawing instead of comparing prices for machines that may perform different tasks.
Where can I read about the previous and next operations?
Use the related process pages below to follow the equipment sequence. Product pages provide model-level specifications; this page compares process choices. For material-removal allowance and damage, the subsurface-damage application note provides additional background.
Send a drawing and define the next step
Tell us your material, blank dimensions, required output and production quantity. We will recommend an optical lens edging machine configuration and explain the proposed process, handling and acceptance checks.
Request an equipment proposal