
Đo độ dày tâm tròng kính: Đo tiếp xúc so với đo không tiếp xúc
Độ dày tâm kính là khoảng cách trục giữa hai đỉnh bề mặt quang học. Nó không phải là độ dày cạnh, chiều cao tổng thể trong một bộ gá tùy ý hoặc đường cong của một bề mặt. Phương pháp phải xác định cả hai đỉnh và trục kính hoặc một tham chiếu được xác định; nếu không, một số có thể lặp lại vẫn có thể mô tả sai kích thước.
Trong sản xuất, độ dày tâm kính thường được kiểm tra bằng thước đo tiếp xúc, thiết lập tọa độ hoặc đầu dò quang học đủ tiêu chuẩn. Chọn phương pháp dựa trên hình dạng bộ phận, vật liệu, lớp phủ, độ không đảm bảo yêu cầu, thời gian chu kỳ và điều kiện hỗ trợ.
Xác định kích thước trước khi chọn thiết bị
Đối với phép đo trục, xác định cả hai bề mặt và trục giữa các đỉnh của chúng. Trên một thấu kính plano-convex, đó là đỉnh của bề mặt phẳng và bề mặt cong; đối với các bộ phận meniscus hoặc biconvex, hướng cũng quan trọng. Một giá trị đọc ngoài trục không phải là giá trị được chỉ định trừ khi một quy trình chuyển đổi nó.
Nêu giá trị danh định, dung sai, vị trí đo, điểm chuẩn hoặc phương pháp định tâm và các điều kiện liên quan. Bao gồm kiểm soát nhiệt độ khi nó quan trọng. Nếu bản vẽ chỉ ghi “độ dày”, hãy xác nhận xem nó có nghĩa là độ dày tâm kính, độ dày cạnh, độ dày cục bộ hay độ dày lắp ráp trước khi lập trình kiểm tra.
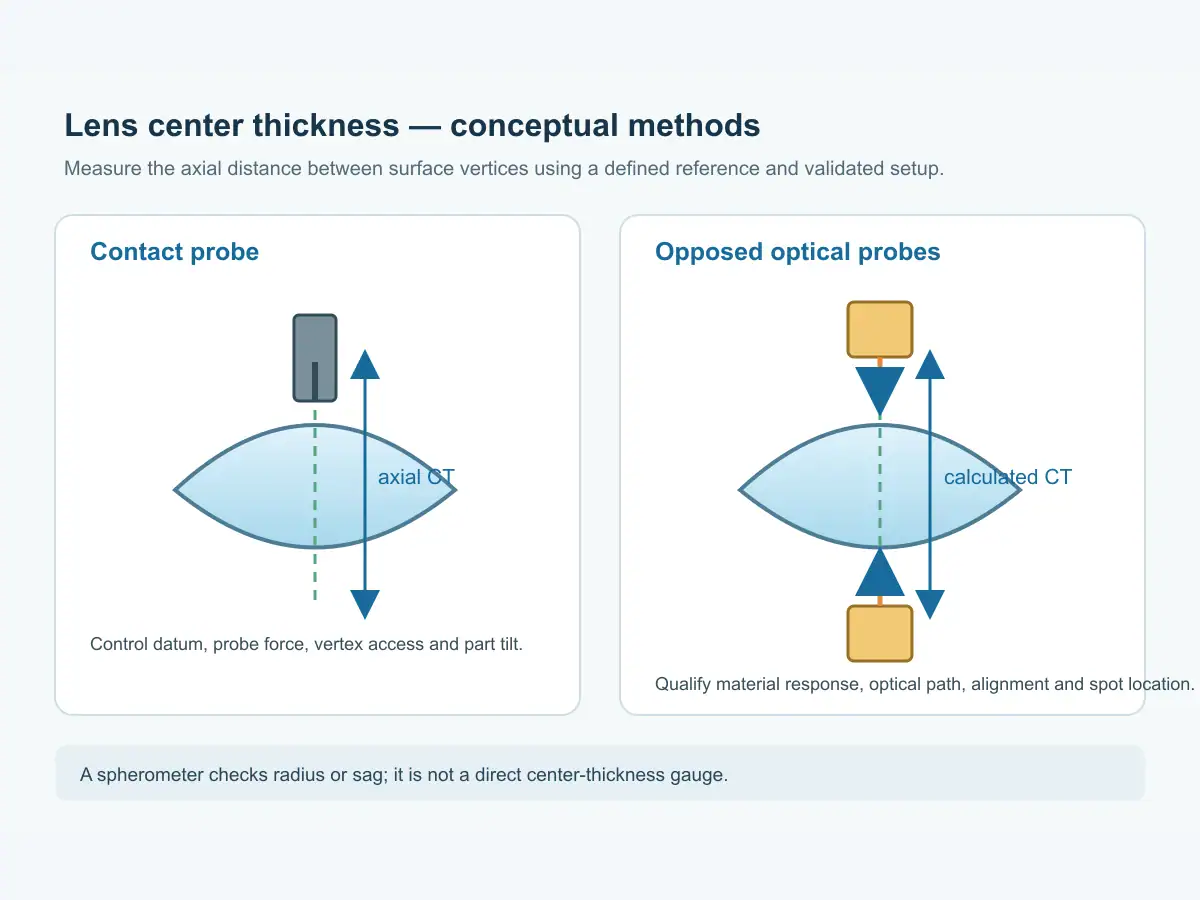
Đo tiếp xúc: trực tiếp, nhưng nhạy cảm với thiết lập
Một đồng hồ đo, thước đo chiều cao hoặc máy đo tọa độ có thể cung cấp phép đo tiếp xúc. Đặt kính lên một điểm chuẩn được xác định và dò bề mặt đối diện tại đỉnh của nó, hoặc sử dụng một phép tái tạo đã được xác nhận. Nếu bộ gá làm nghiêng hoặc dịch chuyển bộ phận, khoảng cách đo được sẽ thay đổi.
Các phương pháp tiếp xúc là trực tiếp đối với các vật liệu và dung sai phù hợp, nhưng lực dò, bán kính đầu dò, nhiễm bẩn và sự căn chỉnh đều quan trọng. Bảo vệ các bề mặt mỏng manh hoặc có lớp phủ và đỡ bộ phận mà không bị biến dạng. Giá trị thước đo chiều cao chỉ có ý nghĩa với điểm tham chiếu, điểm dò và hướng được xác định của nó.
Nếu một bề mặt dốc ngăn cản việc dò đỉnh, một điểm ngoài trục có thể tiếp cận không giữ được cùng một độ dày tâm kính giá trị. Nêu cách xác định đỉnh hoặc giá trị đọc được sửa đổi, và giữ lại phép tính, hiệu chuẩn và thiết lập đầu dò.
Đo không tiếp xúc: tránh chạm, kiểm soát quang học
Các phương pháp quang học xác định vị trí bề mặt mà không cần tiếp xúc và có thể sử dụng các nguyên lý đo khoảng cách theo nguyên lý đồng tiêu, giao thoa kế hoặc các nguyên lý khác. Một thiết lập hai mặt có thể đo từng bề mặt từ một tham chiếu được kiểm soát và tính toán khoảng cách trục. Đối với các bộ phận cong, sự căn chỉnh và vị trí điểm vẫn rất quan trọng; độ phân giải cảm biến không loại bỏ các yêu cầu hình học này.
Hệ thống không tiếp xúc tránh lực dò và hỗ trợ tự động hóa, nhưng phản ứng có thể phụ thuộc vào độ phản xạ, độ trong suốt, độ dốc, lớp phủ và đường đi quang học. Đánh giá thiết bị trên vật liệu và hình dạng thực tế. Xác nhận xem nó có đo cả hai bề mặt, tính toán từ mô hình hay báo cáo một đặc điểm khác như hình dạng bề mặt hay không.
Các phương pháp được công bố mô tả các phương pháp lấy nét tự động theo phương sai và đo khoảng cách theo nguyên lý đồng tiêu không tiếp xúc cho độ dày kính. Chúng thiết lập rằng các phương pháp như vậy tồn tại, chứ không phải là một thiết bị xưởng cho trước đã được chứng nhận cho mọi loại kính hoặc dung sai.
| Method | Hữu ích khi | Xác nhận trước khi sử dụng |
|---|---|---|
| Đồng hồ đo hoặc thước đo kỹ thuật số | Có sẵn điểm tiếp xúc được xác định và hình dạng có thể tiếp cận | Điểm chuẩn, lực, khả năng tiếp cận đầu dò và khả năng lặp lại của người vận hành |
| Đo tọa độ | Cả hai bề mặt có thể được lấy mẫu và các đỉnh có thể được tái tạo | Chiến lược điểm, căn chỉnh, khả năng tiếp cận đầu dò và tính toán |
| Cặp đầu dò quang học | Không mong muốn tiếp xúc hoặc cần định vị bề mặt tự động | Phản ứng vật liệu, vị trí điểm, căn chỉnh trục và hiệu chuẩn |
| Spherometer | Bán kính bề mặt hoặc độ võng là câu hỏi về quy trình | Hình dạng hỗ trợ và phương pháp bán kính; nó không phải là phép đo độ dày trực tiếp |
Một thiết lập được chứng nhận độ dày tâm kính phải trả về khoảng cách trục của bản vẽ. Một cảm biến nhanh có thể bị sai lệch nếu nó đo một điểm bề mặt khác hoặc bỏ lỡ đỉnh kính dốc.
Bản thân spherometer không phải là máy đo độ dày tâm
Một spherometer dạng vòng kiểm tra độ cong thông qua độ võng trên một hình dạng hỗ trợ đã biết. Nó có thể xác minh bán kính, nhưng không đo cả hai đỉnh. Suy ra độ dày tâm kính từ giá trị đọc của nó đòi hỏi các kích thước, tham chiếu khác và một phép tính đã được xác nhận. Giữ các kiểm tra bán kính riêng biệt với việc kiểm tra độ dày trực tiếp.
Spherometer có thể hỗ trợ kiểm tra bán kính sau khi tạo hình, nhưng việc kiểm tra đó phải tách biệt với phép đo độ dày tâm trực tiếp.
Khả năng lặp lại là kết quả của quy trình, không chỉ là độ phân giải hiển thị
Khả năng lặp lại phụ thuộc vào hiệu chuẩn, vị trí đặt, hướng, đầu dò hoặc điểm quang học, nhiệt độ, người vận hành và xử lý dữ liệu. Độ phân giải hiển thị không chứng minh khả năng lặp lại trên các kính sản xuất. Nghiên cứu các bộ phận đại diện với bộ gá, người vận hành và trình tự dự định.
Đối với kiểm tra tiếp xúc, xác minh điểm chuẩn và lực dò. Đối với kiểm tra quang học, xác minh vị trí định tâm và cảm biến. Ghi lại xem kết quả là giá trị đọc, giá trị trung bình hay khoảng cách đỉnh được tính toán, và sử dụng một tham chiếu được hiệu chuẩn phù hợp.
Khi các giá trị đọc không khớp, hãy so sánh tham chiếu, điểm và hướng trước khi thay đổi quy trình. Độ nghiêng, giá đỡ, đầu dò ngoài trục hoặc các quy ước tính toán khác nhau có thể giải thích sự không khớp; lặp lại mà không kiểm soát chúng có thể che giấu nguồn gốc của nó.
Tách khả năng lặp lại của thiết bị khỏi khả năng tái lập giữa các ca. Có nhiều hơn một người vận hành lặp lại cùng một quy trình được xác định, tháo và lắp lại bộ phận, và bao gồm các bộ phận trải dài phạm vi mong đợi. Xem xét sự phân tán và bất kỳ độ lệch hệ thống nào so với một tham chiếu được hiệu chuẩn. Nếu bộ gá sản xuất thay đổi, hãy lặp lại nghiên cứu; một kết quả được chứng nhận trên giá đỡ phòng thí nghiệm không tự động chuyển sang một ổ chứa tự động. Sử dụng bằng chứng này để quyết định xem một lần kiểm tra, lấy mẫu hay phân loại 100% có được biện minh cho độ dày tâm kính yêu cầu hay không.
Nơi phân loại tự động phù hợp
Đo lường và phân loại phục vụ các mục đích liên quan nhưng khác biệt. Một trạm đo ước tính một đặc điểm được xác định; một máy phân loại gán các bộ phận vào các thùng theo một quy tắc quy định. Trước khi phân loại, hãy thiết lập phương pháp đo, giới hạn băng tần, logic loại bỏ và hồ sơ truy xuất nguồn gốc. Nhãn thùng không được ngụ ý một dung sai mà hệ thống kiểm tra chưa chứng minh.
Trang AOI-20 mô tả việc phân loại độ dày không tiếp xúc cho các bộ phận quang học phẳng: độ chính xác đầu dò ±0,2 µm, thông lượng ≥2000 chiếc/giờ, và OK 6 + NG 2 kênh. Các giá trị này áp dụng cho việc phân loại chi tiết phẳng, không phải tròng kính cong độ dày tâm kính. Video hiển thị các chi tiết phẳng được đo và phân loại theo dải độ dày.
Trang LI-20 mô tả đo hình dạng bề mặt cong không tiếp xúc, với độ chính xác lặp lại ±0,0015 mm và thời gian chu kỳ 2 giây. Hình dạng bề mặt khác với độ dày tâm kính; các số liệu này áp dụng cho phép đo hình dạng đã nêu. Xem trang LI-20 cho phạm vi của nó.
Đặt chu kỳ đo xung quanh câu hỏi sản xuất
Đối với mỗi họ chi tiết, quyết định giữa phân loại 100%, kiểm tra định kỳ, phê duyệt chi tiết đầu tiên hoặc xác minh phòng thí nghiệm. Bao gồm trình bày, làm sạch, đo lường, phân loại và xử lý loại bỏ trong chu kỳ sản xuất; một chu kỳ cảm biến đơn lẻ không phải là takt dây chuyền.
Lấy mẫu có thể phù hợp với rủi ro quy trình. Đối với phân loại 100%, xác định cách xử lý đọc không hợp lệ và ghi lại ID chi tiết, giá trị, kênh và kiểm tra lại khi cần truy xuất nguồn gốc. Đánh giá riêng độ không đảm bảo, khả năng lặp lại và thông lượng.
Độ dày tâm kính có thể thay đổi trong quá trình tạo, mài thô và đánh bóng. dòng máy mài thấu kính quang học bao gồm các hoạt động hình học thượng nguồn. Thống nhất bước nào đưa độ dày vào dung sai, còn lại bao nhiêu vật liệu và nơi chấp nhận cuối cùng xảy ra; một phạm vi máy không chứng minh khả năng hoàn thành.
Một kế hoạch đo lường thực tế
Trước khi mua hoặc lập trình một hệ thống, hãy ghi lại:
- Các bề mặt chính xác và tham chiếu trục xác định kích thước.
- Vật liệu tròng kính, hình dạng, đường kính, lớp phủ và điều kiện tiếp xúc cho phép.
- Phạm vi yêu cầu, dung sai, độ không đảm bảo và nghiên cứu khả năng lặp lại.
- Cố định, định hướng, điểm đo và tính toán đỉnh.
- Tốc độ sản xuất, quy tắc lấy mẫu, dải loại bỏ và nhu cầu truy xuất nguồn gốc.
So sánh các phương pháp tiếp xúc và quang học trên cùng các chi tiết đại diện, bao gồm các mẫu gần giới hạn dung sai. Xác nhận với các nhóm sản xuất và chất lượng cách kết quả ánh xạ tới bản vẽ trước khi đặt kênh phân loại hoặc giới hạn phát hành.
Câu hỏi thường gặp
Độ dày tâm tròng kính cong nên được đo như thế nào?
Phương pháp phải xác định vị trí cả hai đỉnh bề mặt dọc theo trục tròng kính đã xác định, hoặc sử dụng phép tính đã được xác nhận để tái tạo khoảng cách trục của chúng. Ghi lại cố định, định hướng, điểm đo và phép tính.
Máy đo độ cong có thể đo trực tiếp độ dày tâm không?
Không. Máy đo độ cong dạng vòng kiểm tra độ cong bề mặt từ độ võng trên một hình học đỡ đã biết. Nó không đo cả hai đỉnh; bất kỳ phép tính độ dày nào cũng cần các tham chiếu bổ sung và xác nhận.
AOI-20 có đo độ dày tâm tròng kính cong không?
Thông số kỹ thuật AOI-20 được trích dẫn bao gồm phân loại độ dày không tiếp xúc cho các chi tiết quang học phẳng. Nó không thiết lập khả năng đo độ dày tâm tròng kính cong.
Phương pháp nào tốt hơn cho sản xuất, đo tiếp xúc hay không tiếp xúc?
Không có phương pháp nào được ưu tiên phổ quát. So sánh phản ứng vật liệu, hình dạng, lớp phủ, khả năng tiếp cận đầu dò, độ không đảm bảo, khả năng lặp lại và thời gian chu kỳ trên các chi tiết đại diện bằng phương pháp chấp nhận của bản vẽ.
Gửi bản vẽ và mẫu đo
Chia sẻ bản vẽ tròng kính, vật liệu, dung sai độ dày tâm, hình dạng bề mặt, trạng thái lớp phủ, số lượng sản xuất và phương pháp kiểm tra hiện tại. Nhóm có thể giúp xác định câu hỏi đo lường và lộ trình thượng nguồn, sau đó thống nhất các kiểm tra cho một lần thử cắt mẫu miễn phí. Báo cáo mẫu nên xác định phương pháp đo và tham chiếu để kết quả có thể được tái tạo. độ dày tâm kính kết quả có thể được tái tạo.
Nguồn
- Vimfun, máy phân loại độ dày thấu kính AOI-20.
- Vimfun, Đo hình dạng bề mặt tròng kính cong tự động LI-20.
- Vimfun, Phạm vi máy mài kính quang học.
- Optics Express, Phương pháp đo không tiếp xúc độ dày tròng kính bằng đầu dò lấy nét tự động bất đối xứng.
- Applied Optics, Đo độ dày tấm phẳng song song và tròng kính bằng cảm biến chuẩn trực màu.
- Vimfun, Video phân loại độ dày không tiếp xúc AOI-20.