
Medición del espesor central de la lente: contacto vs. sin contacto
Espesor central de lente es la distancia axial entre los dos vértices de la superficie óptica. No es el espesor del borde, la altura total en un accesorio arbitrario o la sagita de una superficie. El método debe localizar ambos vértices y establecer el eje de la lente o una referencia definida; de lo contrario, un número repetible aún puede describir la dimensión incorrecta.
En producción, espesor central de lente se comprueba comúnmente con un calibre de contacto, configuración de coordenadas o sonda óptica calificada. Seleccione el método según la geometría de la pieza, el material, el recubrimiento, la incertidumbre requerida, el tiempo de ciclo y las condiciones de soporte.
Defina la dimensión antes de elegir un instrumento
Para una medición axial, defina ambas superficies y el eje entre sus vértices. En una lente plano-convexa, estos son el vértice de la superficie plana y curva; para piezas menisco o bicónvexas, la orientación también es importante. Una lectura fuera de eje no es el valor especificado a menos que un procedimiento la convierta.
Indique el valor nominal, la tolerancia, la ubicación de la medición, el datum o el método de centrado y las condiciones relevantes. Incluya el control de temperatura cuando sea importante. Si el dibujo solo dice “espesor”, confirme si se refiere al espesor central de lente, espesor del borde, local o ensamblado antes de programar la inspección.
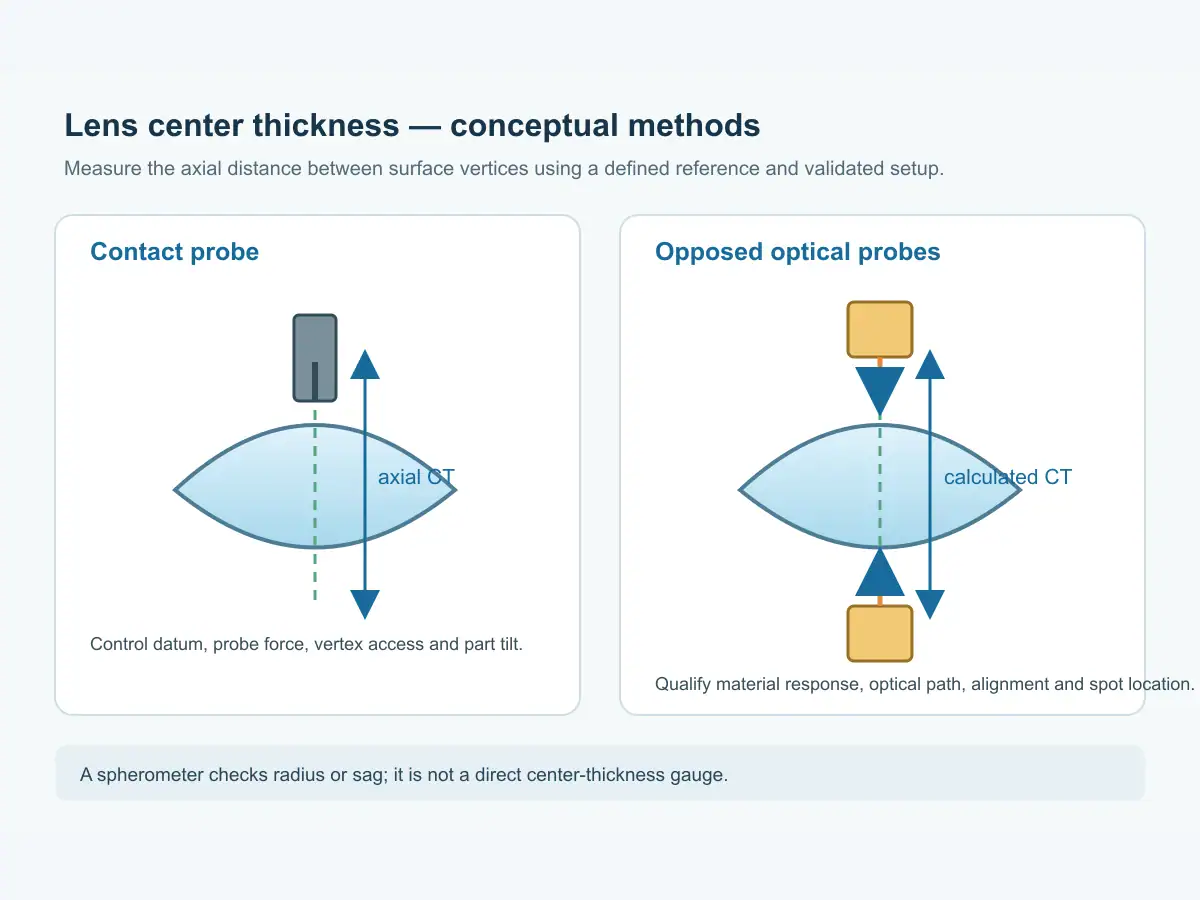
Medición de contacto: directa, pero sensible a la configuración
Un indicador de dial, un calibre de altura o una máquina de medición por coordenadas pueden proporcionar una medición de contacto. Soporte la lente sobre un datum definido y sondee la superficie opuesta en su vértice, o utilice una reconstrucción validada. Si el accesorio inclina o desplaza la pieza, la distancia medida cambia.
Los métodos de contacto son directos para materiales y tolerancias adecuados, pero la fuerza de la sonda, el radio de la punta, la contaminación y la alineación son importantes. Proteja las superficies delicadas o recubiertas y soporte la pieza sin distorsión. El valor de un calibre de altura solo tiene sentido con su referencia, punto de sondeo y orientación definidos.
Si una superficie pronunciada impide sondear el vértice, un punto accesible fuera del eje no conserva el mismo espesor central de lente valor. Indique cómo se localiza el vértice o se corrige la lectura, y conserve el cálculo, la calibración y la configuración de la sonda.
Medición sin contacto: evite el contacto, controle la óptica
Los enfoques ópticos localizan las superficies sin contacto y pueden utilizar principios de alcance confocal, interferométrico u otros. Una disposición de dos caras puede medir cada superficie desde una referencia controlada y calcular la separación axial. Para piezas curvas, la alineación y la ubicación del punto siguen siendo críticas; la resolución del sensor no elimina estos requisitos geométricos.
Los sistemas sin contacto evitan la fuerza de la sonda y soportan la automatización, pero la respuesta puede depender de la reflectividad, la transparencia, la pendiente, el recubrimiento y la ruta óptica. Califique el instrumento con el material y la geometría reales. Confirme si mide ambas superficies, calcula a partir de un modelo o informa otra característica, como la forma de la superficie.
Los métodos publicados describen enfoques de autofoco astigmático y confocal cromático para el espesor de lentes sin contacto. Establecen que tales métodos existen, no que un instrumento de taller dado esté calificado para cada tipo de vidrio o tolerancia.
| Method | Útil cuando | Validar antes de usar |
|---|---|---|
| Calibre de dial o digital | Se dispone de un punto de contacto definido y una geometría accesible | Datum, fuerza, acceso a la punta y repetibilidad del operador |
| Medición de coordenadas | Ambas superficies se pueden muestrear y los vértices se pueden reconstruir | Estrategia de puntos, alineación, acceso a la aguja y cálculo |
| Par de sondas ópticas | El contacto no es deseable o se necesita posicionamiento automatizado de la superficie | Respuesta del material, ubicación del punto, alineación del eje y calibración |
| Esferómetro | El radio de la superficie o la flecha es la pregunta del proceso | Geometría de soporte y método de radio; no es una lectura directa de espesor |
Una configuración calificada espesor central de lente debe devolver la distancia axial del dibujo. Un sensor rápido puede permanecer sesgado si mide otro punto de la superficie o se pierde un vértice de lente pronunciado.
Un esferómetro no es un calibre de espesor central por sí solo
Un esferómetro de anillo verifica la curvatura a través de la flecha sobre una geometría de soporte conocida. Puede verificar un radio, pero no mide ambos vértices. Derivar espesor central de lente de su lectura requiere otras dimensiones, referencias y un cálculo validado. Mantenga las verificaciones de radio separadas de la inspección directa de espesor.
Un esferómetro puede soportar una verificación de radio después de la generación, pero esa verificación debe permanecer distinta de la medición directa del espesor central.
La repetibilidad es un resultado del proceso, no solo una resolución de pantalla
La repetibilidad depende de la calibración, el asiento, la orientación, la sonda o el punto óptico, la temperatura, el operador y el manejo de datos. La resolución de pantalla no prueba la repetibilidad en lentes de producción. Estudie piezas representativas con el accesorio, los operadores y la secuencia previstos.
Para las verificaciones de contacto, verifique el retorno del datum y la fuerza de la sonda. Para las verificaciones ópticas, verifique el centrado y las ubicaciones del sensor. Registre si el resultado es una lectura, un promedio o una separación de vértices calculada, y utilice una referencia calibrada adecuada.
Cuando las lecturas difieren, compare la referencia, el punto y la orientación antes de cambiar el proceso. La inclinación, el soporte, una sonda fuera de eje o diferentes convenciones de cálculo pueden explicar una discrepancia; repetir sin controlarlas puede ocultar su origen.
Separe la repetibilidad del instrumento de la reproducibilidad entre turnos. Haga que más de un operador repita el mismo procedimiento definido, retire y recargue la pieza, e incluya piezas que abarquen el rango esperado. Revise la dispersión y cualquier desplazamiento sistemático con respecto a una referencia calibrada. Si el accesorio de producción cambia, repita el estudio; un resultado calificado en un soporte de laboratorio no se transfiere automáticamente a un nido automatizado. Utilice esta evidencia para decidir si una verificación única, el muestreo o la clasificación 100% están justificados para el espesor central de lente requisito.
Dónde encaja la clasificación automatizada
Separe la repetibilidad del instrumento de la reproducibilidad entre turnos. Haga que más de un operador repita el mismo procedimiento definido, retire y vuelva a cargar la pieza, e incluya piezas que abarquen el rango esperado. Revise la dispersión y cualquier desplazamiento sistemático en comparación con una referencia calibrada. Si el utillaje de producción cambia, repita el estudio; un resultado calificado en un soporte de laboratorio no se transfiere automáticamente a un nido automatizado. Utilice esta evidencia para decidir si una comprobación única, muestreo o clasificación 100% está justificada para el.
requisito. Dónde encaja la clasificación automatizada: precisión de la sonda ±0,2 µm, rendimiento ≥2000 uds./h, and OK 6 + NG 2 canales. Estos valores se aplican a la clasificación de piezas planas, no a lentes curvas espesor central de lente. El vídeo muestra piezas planas medibles y clasificadas por bandas de espesor.
La página LI-20 describe la medición de forma de superficie curva sin contacto, con precisión de repetición ±0,0015 mm y tiempo de ciclo 2 s. La forma de la superficie es distinta de espesor central de lente; estas cifras se aplican a la forma indicada. Consulte la página LI-20 para su alcance.
Establezca el ciclo de medición en torno a la pregunta de producción
Para cada familia de piezas, decida entre clasificación 100%, comprobaciones periódicas, aprobación de la primera pieza o verificación de laboratorio. Incluya la presentación, limpieza, medición, clasificación y gestión de rechazos en el ciclo de producción; un ciclo de sensor por sí solo no es el takt de la línea.
El muestreo puede adaptarse al riesgo del proceso. Para la clasificación 100%, defina el manejo de lecturas no válidas y registre el ID de la pieza, el valor, el canal y la nueva comprobación donde se necesite trazabilidad. Evalúe la incertidumbre, la repetibilidad y el rendimiento por separado.
Espesor central de lente puede cambiar durante el generado, el rectificado fino y el pulido. El gama de máquinas rectificadoras de lentes ópticas cubre las operaciones geométricas previas. Acuerde qué paso pone el espesor dentro de la tolerancia, qué material sobrante queda y dónde se produce la aceptación final; un envolvente de máquina no demuestra la capacidad terminada.
Un plan de medición práctico
Antes de comprar o programar un sistema, documente:
- Las superficies exactas y la referencia axial que definen la dimensión.
- Material de la lente, geometría, diámetro, recubrimiento y condición de contacto permitida.
- Rango requerido, tolerancia, incertidumbre y estudio de repetibilidad.
- Dispositivo de sujeción, orientación, puntos de medición y cálculo del vértice.
- Tasa de producción, regla de muestreo, bandas de rechazo y necesidades de trazabilidad.
Compare los métodos de contacto y ópticos en las mismas piezas representativas, incluidas muestras cerca de los límites de tolerancia. Confirme con los equipos de fabricación y calidad cómo el resultado se correlaciona con el dibujo antes de configurar los canales del clasificador o los límites de liberación.
Preguntas frecuentes
¿Cómo se debe medir el espesor central en una lente curva?
El método debe localizar ambos vértices de la superficie a lo largo del eje definido de la lente, o utilizar un cálculo validado que reconstruya su separación axial. Registre el dispositivo de sujeción, la orientación, los puntos de medición y el cálculo.
¿Puede un esferómetro medir directamente el espesor central?
No. Un esferómetro de anillo comprueba la curvatura de la superficie a partir de la flecha sobre una geometría de soporte conocida. No mide ambos vértices; cualquier cálculo de espesor necesita referencias y validación adicionales.
¿Mide el AOI-20 el espesor central de lentes curvas?
La especificación AOI-20 citada cubre la clasificación de espesor sin contacto de piezas ópticas planas. No establece la capacidad de medición del espesor central de lentes curvas.
¿Cuál es mejor para la producción, la medición por contacto o sin contacto?
Ninguno es universalmente preferible. Compare la respuesta del material, la geometría, el recubrimiento, el acceso de la sonda, la incertidumbre, la repetibilidad y el tiempo de ciclo en piezas representativas utilizando el método de aceptación del dibujo.
Envíe el dibujo y una muestra de medición
Comparta el dibujo de la lente, el material, la tolerancia del espesor central, la geometría de la superficie, el estado del recubrimiento, la cantidad de producción y el método de inspección actual. El equipo puede ayudar a definir la pregunta de medición y la ruta previa, luego acordar las comprobaciones para una prueba de corte de muestra gratuita. El informe de la muestra debe identificar el método de medición y la referencia para que el espesor central de lente resultado pueda reproducirse.
Fuentes
- Vimfun, máquina clasificadora de espesor de lentes AOI-20.
- Vimfun, Medición automática de la forma de la superficie de lentes curvas LI-20.
- Vimfun, Gama de máquinas de rectificado de lentes ópticas.
- Optics Express, Método de medición sin contacto para el espesor de lentes utilizando una sonda de autoenfoque astigmática.
- Applied Optics, Medición de espesor de placas y lentes plano-paralelas utilizando un sensor confocal cromático.
- Vimfun, Vídeo de clasificación de espesor sin contacto AOI-20.