
Linsenmittendicke: Kontaktlose vs. Kontaktmessung
Linsenzentren-Dicke ist der axiale Abstand zwischen den beiden Scheitelpunkten der optischen Oberflächen. Sie ist nicht die Randdicke, die Gesamthöhe in einer beliebigen Aufnahme oder die Pfeilhöhe einer Oberfläche. Die Methode muss beide Scheitelpunkte lokalisieren und die Linsenachse oder eine definierte Referenz festlegen; andernfalls kann eine wiederholbare Zahl immer noch die falsche Abmessung beschreiben.
In der Produktion, Linsenzentren-Dicke wird üblicherweise mit einem Tastmessgerät, einer Koordinatenmessung oder einem qualifizierten optischen Taster überprüft. Wählen Sie die Methode basierend auf Geometrie, Material, Beschichtung, erforderlicher Unsicherheit, Zykluszeit und Unterstützungsbedingungen.
Definieren Sie die Abmessung, bevor Sie ein Instrument auswählen
Definieren Sie für eine axiale Messung beide Oberflächen und die Achse zwischen ihren Scheitelpunkten. Bei einer plan-konvexen Linse sind dies die Ebene und der Scheitelpunkt der gekrümmten Oberfläche; bei Meniskus- oder bikonvexen Teilen spielt auch die Ausrichtung eine Rolle. Eine Messung außerhalb der Achse ist nicht der spezifizierte Wert, es sei denn, ein Verfahren wandelt sie um.
Geben Sie Nennwert, Toleranz, Messort, Bezugspunkt oder Zentriermethode und relevante Bedingungen an. Berücksichtigen Sie die Temperaturregelung, wenn sie wichtig ist. Wenn die Zeichnung nur “Dicke” angibt, klären Sie, ob damit Linsenzentren-Dicke, Rand-, lokale oder aufgebaute Dicke gemeint ist, bevor Sie die Inspektion programmieren.
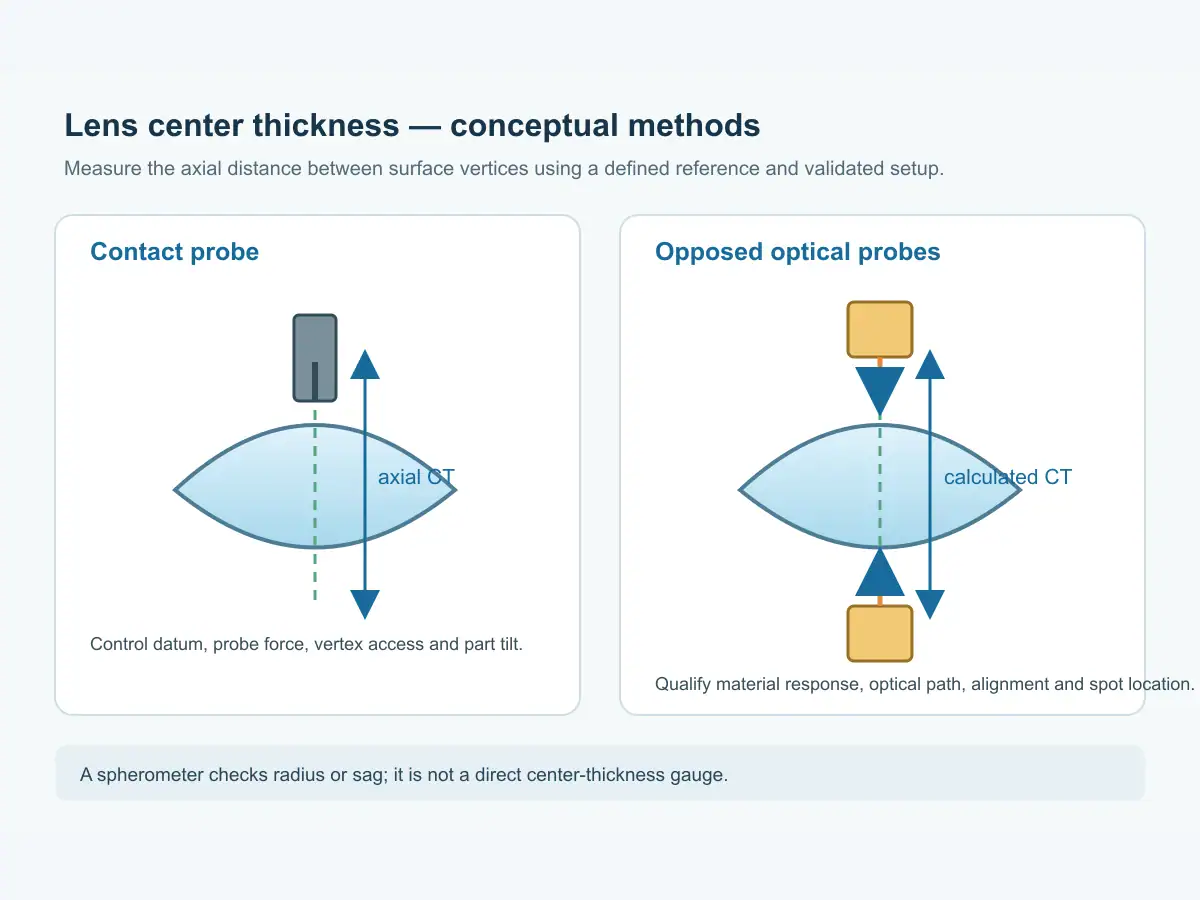
Kontaktmessung: direkt, aber empfindlich für die Einrichtung
Ein Messuhr, Höhenreißer oder eine Koordinatenmessmaschine kann eine Kontaktmessung durchführen. Stützen Sie die Linse auf einem definierten Bezugspunkt ab und tasten Sie die gegenüberliegende Oberfläche an ihrem Scheitelpunkt ab oder verwenden Sie eine validierte Rekonstruktion. Wenn die Aufnahme das Teil kippt oder verschiebt, ändert sich der gemessene Abstand.
Kontaktmethoden sind direkt für geeignete Materialien und Toleranzen, aber Tastkraft, Spitzenradius, Verunreinigungen und Ausrichtung sind wichtig. Schützen Sie empfindliche oder beschichtete Oberflächen und stützen Sie das Teil ohne Verformung ab. Ein Höhenreißer-Wert ist nur mit seinem Bezugspunkt, dem Messpunkt und der definierten Ausrichtung aussagekräftig.
Wenn eine steile Oberfläche das Abtasten des Scheitelpunkts verhindert, bewahrt ein zugänglicher Punkt außerhalb der Achse nicht denselben Linsenzentren-Dicke Wert. Geben Sie an, wie der Scheitelpunkt lokalisiert wird oder die Messung korrigiert wird, und bewahren Sie die Berechnung, Kalibrierung und Tastkopf-Einrichtung auf.
Berührungslose Messung: Vermeiden Sie Berührung, kontrollieren Sie die Optik
Optische Ansätze lokalisieren Oberflächen ohne Kontakt und können konfokale, interferometrische oder andere Reichweitenprinzipien nutzen. Eine zweiseitige Anordnung kann jede Oberfläche von einem kontrollierten Bezugspunkt aus messen und die axiale Trennung berechnen. Bei gekrümmten Teilen bleiben Ausrichtung und Punktlokalisierung entscheidend; die Sensorauflösung beseitigt diese geometrischen Anforderungen nicht.
Berührungslose Systeme vermeiden Tastkraft und unterstützen die Automatisierung, aber die Reaktion kann von Reflexion, Transparenz, Neigung, Beschichtung und optischem Pfad abhängen. Qualifizieren Sie das Instrument für das tatsächliche Material und die Geometrie. Bestätigen Sie, ob es beide Oberflächen misst, aus einem Modell berechnet oder ein anderes Merkmal wie die Oberflächenform meldet.
Veröffentlichte Methoden beschreiben astigmatische Autofokus- und chromatisch-konfokale Ansätze zur berührungslosen Linsendickenmessung. Sie stellen fest, dass solche Methoden existieren, nicht aber, dass ein gegebenes Werkstattinstrument für jeden Glastyp oder jede Toleranz qualifiziert ist.
| Method | Nützlich, wenn | Vor der Verwendung validieren |
|---|---|---|
| Messuhr oder Digitalanzeige | Ein definierter Kontaktpunkt und eine zugängliche Geometrie sind verfügbar | Bezugspunkt, Kraft, Spitzenzugang und Wiederholgenauigkeit des Bedieners |
| Koordinatenmessung | Beide Oberflächen können abgetastet und die Scheitelpunkte rekonstruiert werden | Punktstrategie, Ausrichtung, Stiftzugang und Berechnung |
| Optisches Tasterpaar | Kontakt ist unerwünscht oder eine automatisierte Oberflächenpositionierung ist erforderlich | Materialverhalten, Punktlokalisierung, Achsenausrichtung und Kalibrierung |
| Sphärometer | Oberflächenradius oder Pfeilhöhe ist die Prozessfrage | Geometrie der Auflage und Radius-Methode; es ist keine direkte Dickenmessung |
Eine qualifizierte Linsenzentren-Dicke Einrichtung muss den axialen Abstand der Zeichnung zurückgeben. Ein schneller Sensor kann voreingenommen bleiben, wenn er einen anderen Oberflächenpunkt misst oder den Scheitelpunkt einer steilen Linse verfehlt.
Ein Sphärometer ist allein kein Zentren-Dickenmessgerät
Ein Ring-Sphärometer prüft die Krümmung durch die Pfeilhöhe über eine bekannte Auflagegeometrie. Es kann einen Radius verifizieren, misst aber nicht beide Scheitelpunkte. Die Ableitung Linsenzentren-Dicke aus seiner Messung erfordert andere Abmessungen, Bezugspunkte und eine validierte Berechnung. Halten Sie Radiusprüfungen getrennt von der direkten Dickeninspektion.
Ein Sphärometer kann eine Radiusprüfung nach dem Erzeugen unterstützen, aber diese Prüfung muss von der direkten Zentren-Dickenmessung getrennt bleiben.
Wiederholgenauigkeit ist ein Prozessergebnis, nicht nur eine Anzeigeauflösung
Die Wiederholgenauigkeit hängt von Kalibrierung, Auflage, Ausrichtung, Taster oder optischem Punkt, Temperatur, Bediener und Datenverarbeitung ab. Die Anzeigeauflösung beweist keine Wiederholgenauigkeit bei Produktionslinsen. Untersuchen Sie repräsentative Teile mit der vorgesehenen Aufnahme, den Bedienern und der Sequenz.
Verifizieren Sie bei Kontaktprüfungen die Rückkehr des Bezugspunkts und die Tastkraft. Verifizieren Sie bei optischen Prüfungen die Zentrierung und die Sensorpositionen. Protokollieren Sie, ob das Ergebnis eine Messung, ein Durchschnitt oder eine berechnete Scheitelpunkttrennung ist, und verwenden Sie einen geeigneten kalibrierten Bezugspunkt.
Wenn die Messwerte abweichen, vergleichen Sie Bezugspunkt, Messpunkt und Ausrichtung, bevor Sie den Prozess ändern. Neigung, Auflage, ein Taster außerhalb der Achse oder unterschiedliche Berechnungskonventionen können eine Diskrepanz erklären; eine Wiederholung ohne deren Kontrolle kann die Quelle verbergen.
Trennen Sie die Wiederholgenauigkeit des Instruments von der Reproduzierbarkeit über Schichten hinweg. Lassen Sie mehr als einen Bediener das gleiche definierte Verfahren wiederholen, das Teil entfernen und neu laden, und schließen Sie Teile ein, die den erwarteten Bereich abdecken. Überprüfen Sie die Streuung und etwaige systematische Abweichungen anhand eines kalibrierten Bezugspunkts. Wenn sich die Produktionsaufnahme ändert, wiederholen Sie die Studie; ein auf einem Laborständer qualifiziertes Ergebnis überträgt sich nicht automatisch auf eine automatische Aufnahme. Nutzen Sie diese Erkenntnisse, um zu entscheiden, ob eine Einzelprüfung, Stichprobenprüfung oder 100%ige Klassifizierung für die Linsenzentren-Dicke Anforderung gerechtfertigt ist.
Wo automatische Sortierung passt
Messung und Sortierung dienen verwandten, aber unterschiedlichen Zwecken. Eine Messstation schätzt ein definiertes Merkmal; ein Sortierer weist Teile nach einer festgelegten Regel Behältern zu. Vor der Sortierung müssen die Messmethode, die Bandgrenzen, die Ausschusslogik und die Rückverfolgbarkeit festgelegt werden. Die Behälterbeschriftungen dürfen keine Toleranz implizieren, die das Inspektionssystem nicht nachgewiesen hat.
Die Seite AOI-20 beschreibt die berührungslose Dicken-Sortierung für flache optische Teile: Tastkopfgenauigkeit ±0,2 µm, Durchsatz ≥2000 Stück/hund OK 6 + NG 2 Kanäle. Diese Werte gelten für die Sortierung von flachen Teilen, nicht für gekrümmte Linsen Linsenzentren-Dicke. Das Video zeigt die Vermessung und Sortierung von flachen Teilen nach Dickebändern.
Die LI-20-Seite beschreibt die berührungslose Formmessung gekrümmter Oberflächen mit Wiederholgenauigkeit ±0,0015 mm und Zykluszeit 2 s. Die Oberflächenform ist von Linsenzentren-Dicke; zu unterscheiden; diese Werte gelten für die angegebene Formmessung. Siehe die LI-20-Seite für deren Umfang.
Legen Sie den Messzyklus um die Produktionsfrage fest
Entscheiden Sie für jede Teilefamilie zwischen 100%-Sortierung, periodischen Prüfungen, Erststückfreigabe oder Laborverifizierung. Berücksichtigen Sie Präsentation, Reinigung, Messung, Klassifizierung und Ausschussbehandlung im Produktionszyklus; ein reiner Sensorzyklus ist kein Linientakt.
Stichproben können für das Prozessrisiko geeignet sein. Definieren Sie für die 100%-Sortierung die Handhabung ungültiger Messwerte und erfassen Sie Teile-ID, Wert, Kanal und Nachprüfung, wo Rückverfolgbarkeit erforderlich ist. Bewerten Sie Unsicherheit, Wiederholbarkeit und Durchsatz separat.
Linsenzentren-Dicke kann sich während des Erzeugens, des Feinschleifens und des Polierens ändern. Die Serie von Linsen-Schleifmaschinen deckt vorgelagerte Geometrieoperationen ab. Vereinbaren Sie, welcher Schritt die Dicke in die Toleranz bringt, welcher Materialabtrag verbleibt und wo die Endabnahme erfolgt; ein Maschinenumfang beweist keine fertige Leistungsfähigkeit.
Ein praktischer Messplan
Dokumentieren Sie vor dem Kauf oder der Programmierung eines Systems:
- Die exakten Oberflächen und die axiale Referenz, die das Maß definieren.
- Linsenmaterial, Geometrie, Durchmesser, Beschichtung und zulässiger Kontaktzustand.
- Erforderlicher Bereich, Toleranz, Unsicherheit und Wiederholbarkeitsstudie.
- Vorrichtung, Ausrichtung, Messpunkte und Vertex-Berechnung.
- Produktionsrate, Stichprobenregel, Ausschussbänder und Rückverfolgbarkeitsanforderungen.
Vergleichen Sie Kontakt- und optische Methoden an denselben repräsentativen Teilen, einschließlich Stichproben nahe den Toleranzgrenzen. Bestätigen Sie mit den Fertigungs- und Qualitätsteams, wie das Ergebnis auf die Zeichnung abgebildet wird, bevor Sie Sortierkanäle oder Freigabelimits festlegen.
Häufig gestellte Fragen
Wie soll die Mittendicke einer gekrümmten Linse gemessen werden?
Die Methode muss beide Oberflächenscheitelpunkte entlang der definierten Linsenachse lokalisieren oder eine validierte Berechnung verwenden, die ihre axiale Trennung rekonstruiert. Erfassen Sie die Vorrichtung, Ausrichtung, Messpunkte und Berechnung.
Kann ein Sphärometer die Mittendicke direkt messen?
Nein. Ein Ring-Sphärometer prüft die Oberflächenkrümmung anhand des Pfeils über eine bekannte Auflagegeometrie. Es misst nicht beide Scheitelpunkte; jede Dickenberechnung erfordert zusätzliche Referenzen und Validierung.
Misst das AOI-20 die Mittendicke von gekrümmten Linsen?
Die zitierte Spezifikation des AOI-20 deckt die berührungslose Dicken-Sortierung von flachen optischen Teilen ab. Sie begründet keine Fähigkeit zur Messung der Mittendicke von gekrümmten Linsen.
Welches ist für die Produktion besser, kontaktlose oder berührende Messung?
Keine ist universell vorzuziehen. Vergleichen Sie Materialverhalten, Geometrie, Beschichtung, Tastkopfzugang, Unsicherheit, Wiederholbarkeit und Zykluszeit an repräsentativen Teilen unter Verwendung der Abnahmemethode der Zeichnung.
Senden Sie die Zeichnung und eine Messprobe
Teilen Sie die Linsenzeichnung, das Material, die Mittendickentoleranz, die Oberflächengeometrie, den Beschichtungsstatus, die Produktionsmenge und die aktuelle Inspektionsmethode mit. Das Team kann helfen, die Messfrage und die vorgelagerte Route zu definieren, und dann Prüfungen für einen kostenlosen Muster-Schneideversuch vereinbaren. Der Musterbericht sollte die Messmethode und Referenz angeben, damit das Linsenzentren-Dicke Ergebnis reproduziert werden kann.
Quellen
- Vimfun, Linsendicken-Sortiermaschine AOI-20.
- Vimfun, LI-20 automatische Oberflächenformmessung gekrümmter Linsen.
- Vimfun, Bereich der Optik-Linsen-Schleifmaschinen.
- Optics Express, Methode der berührungslosen Messung der Linsendicke mittels astigmatischem Autofokus-Tastkopf.
- Applied Optics, Dickenmessung von planparallelen Platten und Linsen mit einem chromatischen konfokalen Sensor.
- Vimfun, AOI-20 Video zur berührungslosen Dicken-Sortierung.