
Mesure de l'épaisseur centrale de lentille : contact vs sans contact
Épaisseur centrale de lentille est la distance axiale entre les deux sommets des surfaces optiques. Ce n'est pas l'épaisseur de bord, la hauteur totale dans un montage arbitraire ou la sagitta d'une surface. La méthode doit localiser les deux sommets et établir l'axe de la lentille ou une référence définie ; sinon, un nombre répétable peut toujours décrire la mauvaise dimension.
En production, l'épaisseur centrale de lentille est couramment vérifiée avec un palpeur de contact, un montage de mesure tridimensionnelle ou une sonde optique qualifiée. Sélectionnez la méthode en fonction de la géométrie de la pièce, du matériau, du revêtement, de l'incertitude requise, du temps de cycle et des conditions de support.
Définir la dimension avant de choisir un instrument
Pour une mesure axiale, définir les deux surfaces et l'axe entre leurs sommets. Sur une lentille plan-convexe, ce sont le sommet de la surface plane et de la surface courbe ; pour les pièces méningées ou biconvexes, l'orientation est également importante. Une lecture hors axe n'est pas la valeur spécifiée, sauf si une procédure la convertit.
Indiquer la valeur nominale, la tolérance, l'emplacement de mesure, le datum ou la méthode de centrage et les conditions pertinentes. Inclure le contrôle de température lorsque cela est pertinent. Si le dessin indique seulement “ épaisseur ”, confirmer s'il s'agit de l'épaisseur l'épaisseur centrale de lentille, de bord, locale ou assemblée avant de programmer l'inspection.
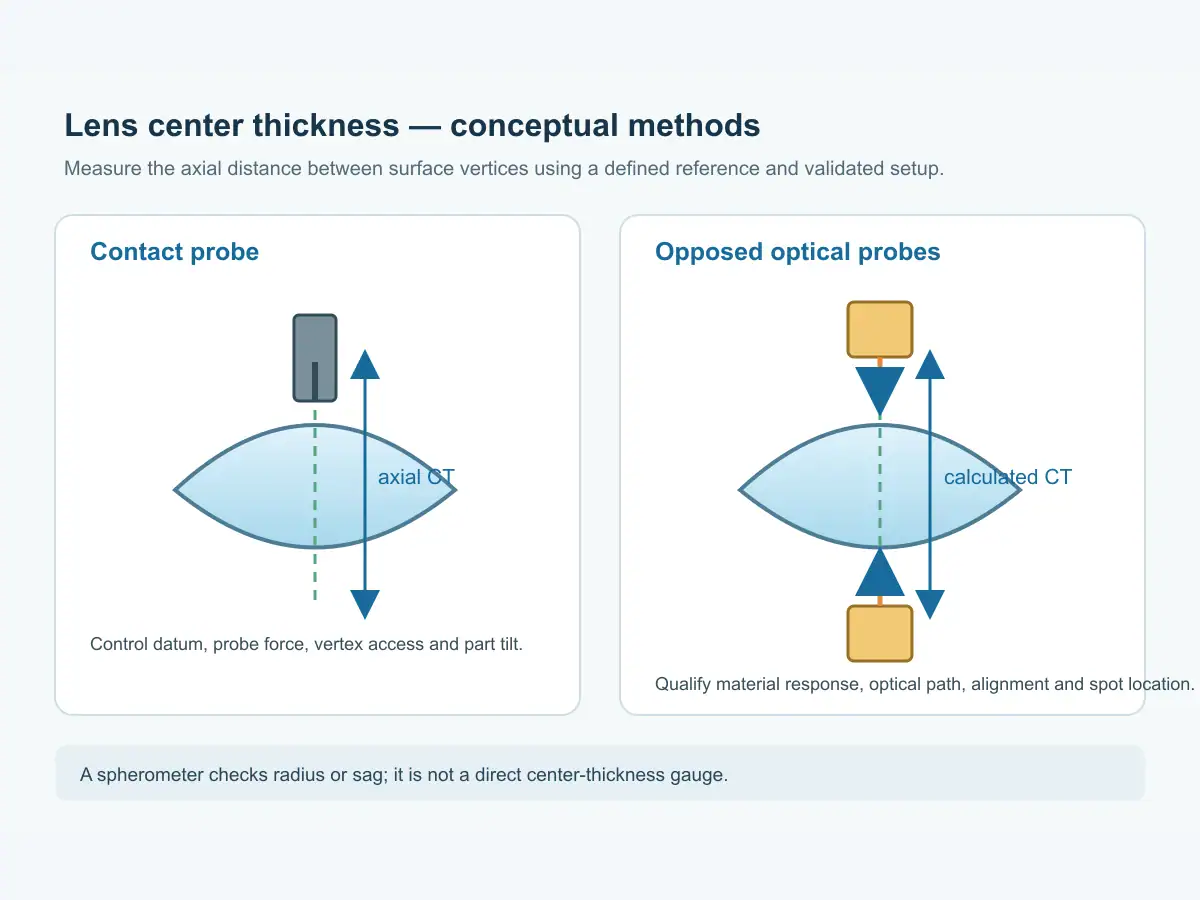
Mesure par contact : directe, mais sensible au montage
Un comparateur, un pied à coulisse ou une machine de mesure tridimensionnelle peut fournir une mesure par contact. Soutenir la lentille sur un datum défini et palper la surface opposée à son sommet, ou utiliser une reconstruction validée. Si le montage incline ou déplace la pièce, la distance mesurée change.
Les méthodes de contact sont directes pour les matériaux et tolérances appropriés, mais la force de la sonde, le rayon de la pointe, la contamination et l'alignement sont importants. Protéger les surfaces délicates ou revêtues et soutenir la pièce sans distorsion. Une valeur de pied à coulisse n'est significative qu'avec sa référence, son point de palpage et son orientation définis.
Si une surface abrupte empêche le palpage du sommet, un point hors axe accessible ne préserve pas le même l'épaisseur centrale de lentille valeur. Indiquer comment le sommet est localisé ou la lecture corrigée, et conserver le calcul, l'étalonnage et le montage de la sonde.
Mesure sans contact : éviter le contact, contrôler l'optique
Les approches optiques localisent les surfaces sans contact et peuvent utiliser des principes de télémétrie confocale, interférométrique ou autres. Un arrangement à deux faces peut mesurer chaque surface à partir d'une référence contrôlée et calculer la séparation axiale. Pour les pièces courbes, l'alignement et la localisation du point restent critiques ; la résolution du capteur n'élimine pas ces exigences géométriques.
Les systèmes sans contact évitent la force de la sonde et supportent l'automatisation, mais la réponse peut dépendre de la réflectivité, de la transparence, de la pente, du revêtement et du trajet optique. Qualifier l'instrument sur le matériau et la géométrie réels. Confirmer s'il mesure les deux surfaces, calcule à partir d'un modèle ou rapporte une autre caractéristique telle que la forme de la surface.
Les méthodes publiées décrivent des approches astigmatiques-autofocus et confocales-chromatiques pour l'épaisseur de lentille sans contact. Elles établissent que de telles méthodes existent, pas qu'un instrument d'atelier donné est qualifié pour chaque type de verre ou tolérance.
| Method | Utile lorsque | Valider avant utilisation |
|---|---|---|
| Jauge à cadran ou numérique | Un point de contact défini et une géométrie accessible sont disponibles | Datum, force, accès à la pointe et répétabilité de l'opérateur |
| Mesure tridimensionnelle | Les deux surfaces peuvent être échantillonnées et les sommets reconstruits | Stratégie de points, alignement, accès au stylet et calcul |
| Paire de sondes optiques | Le contact est indésirable ou un positionnement automatisé de surface est nécessaire | Réponse du matériau, localisation du point, alignement de l'axe et étalonnage |
| Spheromètre | Le rayon de surface ou la sagitta est la question du processus | Géométrie de support et méthode de rayon ; ce n'est pas une lecture d'épaisseur directe |
Un l'épaisseur centrale de lentille montage qualifié doit retourner la distance axiale du dessin. Un capteur rapide peut rester biaisé s'il mesure un autre point de surface ou manque un sommet de lentille abrupte.
Un sphéromètre n'est pas à lui seul un jauge d'épaisseur centrale
Un sphéromètre de type anneau vérifie la courbure par la sagitta sur une géométrie de support connue. Il peut vérifier un rayon, mais ne mesure pas les deux sommets. Dériver l'épaisseur centrale de lentille de sa lecture nécessite d'autres dimensions, références et un calcul validé. Garder les vérifications de rayon séparées de l'inspection directe de l'épaisseur.
Un sphéromètre peut supporter une vérification de rayon après génération, mais cette vérification doit rester distincte de la mesure directe de l'épaisseur centrale.
La répétabilité est un résultat de processus, pas seulement une résolution d'affichage
La répétabilité dépend de l'étalonnage, de l'assise, de l'orientation, de la sonde ou du point optique, de la température, de l'opérateur et du traitement des données. La résolution d'affichage ne prouve pas la répétabilité sur les lentilles de production. Étudier des pièces représentatives avec le montage, les opérateurs et la séquence prévus.
Pour les vérifications par contact, vérifier le retour du datum et la force de la sonde. Pour les vérifications optiques, vérifier le centrage et les emplacements des capteurs. Enregistrer si le résultat est une lecture, une moyenne ou une séparation de sommet calculée, et utiliser une référence étalonnée appropriée.
Lorsque les lectures divergent, comparer la référence, le point et l'orientation avant de modifier le processus. L'inclinaison, le support, une sonde hors axe ou des conventions de calcul différentes peuvent expliquer une divergence ; répéter sans les contrôler peut masquer sa source.
Séparer la répétabilité de l'instrument de la reproductibilité entre les équipes. Faire répéter la même procédure définie par plus d'un opérateur, retirer et recharger la pièce, et inclure des pièces couvrant la plage attendue. Examiner la dispersion et tout décalage systématique par rapport à une référence étalonnée. Si le montage de production change, répéter l'étude ; un résultat qualifié sur un support de laboratoire ne se transfère pas automatiquement à un nid automatisé. Utiliser ces preuves pour décider si une vérification unique, un échantillonnage ou une classification 100% est justifiée pour l'exigence. l'épaisseur centrale de lentille Où le tri automatisé s'intègre.
La mesure et le tri servent des objectifs liés mais distincts. Une station de mesure estime une caractéristique définie ; un trieur assigne des pièces à des bacs selon une règle spécifiée. Avant le tri, établir la méthode de mesure, les limites de bande, la logique de rejet et le dossier de traçabilité. Les étiquettes des bacs ne doivent pas impliquer une tolérance que le système d'inspection n'a pas démontrée.
La mesure et le tri servent des objectifs liés mais distincts. Une station de mesure estime une caractéristique définie ; un trieur assigne des pièces à des bacs selon une règle spécifiée. Avant le tri, établissez la méthode de mesure, les limites de bande, la logique de rejet et le dossier de traçabilité. Les étiquettes des bacs ne doivent pas impliquer une tolérance que le système d'inspection n'a pas démontrée.
La page AOI-20 décrit le tri d'épaisseur sans contact pour les pièces optiques plates: précision de la sonde ±0,2 µm, débit ≥2000 pièces/h, and OK 6 + NG 2 canaux. Ces valeurs s'appliquent au tri de pièces planes, pas aux lentilles courbes l'épaisseur centrale de lentille. La vidéo montre des pièces planes mesurées et triées par bandes d'épaisseur.
La page LI-20 décrit la mesure de forme de surface courbe sans contact, avec une précision de répétition ±0,0015 mm et un temps de cycle 2 s. La forme de surface est distincte de l'épaisseur centrale de lentille; ces chiffres s'appliquent à la mesure de forme indiquée. Voir la page LI-20 pour sa portée.
Définir le cycle de mesure en fonction de la question de production
Pour chaque famille de pièces, choisir entre le tri 100%, les contrôles périodiques, l'approbation de la première pièce ou la vérification en laboratoire. Inclure la présentation, le nettoyage, la mesure, la classification et la gestion des rejets dans le cycle de production ; un cycle de capteur seul n'est pas le takt de la ligne.
L'échantillonnage peut convenir au risque du processus. Pour le tri 100%, définir la gestion des lectures invalides et enregistrer l'ID de la pièce, la valeur, le canal et la relecture si la traçabilité est nécessaire. Évaluer séparément l'incertitude, la répétabilité et le débit.
Épaisseur centrale de lentille peut changer pendant la génération, le meulage fin et le polissage. Le gamme de machines de meulage de lentilles optiques couvre les opérations géométriques en amont. Convenir quelle étape amène l'épaisseur dans la tolérance, quel stock reste et où se produit l'acceptation finale ; une enveloppe de machine ne prouve pas la capacité finie.
Un plan de mesure pratique
Avant d'acheter ou de programmer un système, documenter :
- Les surfaces exactes et la référence axiale définissant la dimension.
- Matériau de la lentille, géométrie, diamètre, revêtement et condition de contact autorisée.
- Étude de la plage requise, de la tolérance, de l'incertitude et de la répétabilité.
- Montage, orientation, points de mesure et calcul du sommet.
- Taux de production, règle d'échantillonnage, bandes de rejet et besoins de traçabilité.
Comparer les méthodes de contact et optiques sur les mêmes pièces représentatives, y compris les échantillons proches des limites de tolérance. Confirmer avec les équipes de fabrication et de qualité comment le résultat correspond au dessin avant de définir les canaux du trieur ou les limites de libération.
Foire aux questions
Comment mesurer l'épaisseur centrale d'une lentille courbe ?
La méthode doit localiser les deux sommets de surface le long de l'axe défini de la lentille, ou utiliser un calcul validé qui reconstruit leur séparation axiale. Enregistrer le montage, l'orientation, les points de mesure et le calcul.
Un sphéromètre peut-il mesurer directement l'épaisseur centrale ?
Non. Un sphéromètre de type anneau vérifie la courbure de surface à partir de la flèche sur une géométrie de support connue. Il ne mesure pas les deux sommets ; tout calcul d'épaisseur nécessite des références et une validation supplémentaires.
L'AOI-20 mesure-t-il l'épaisseur centrale des lentilles courbes ?
La spécification AOI-20 citée couvre le tri d'épaisseur sans contact des pièces optiques planes. Elle n'établit pas la capacité de mesure de l'épaisseur centrale des lentilles courbes.
Qu'est-il préférable pour la production, la mesure par contact ou sans contact ?
Aucune n'est universellement préférable. Comparer la réponse du matériau, la géométrie, le revêtement, l'accès à la sonde, l'incertitude, la répétabilité et le temps de cycle sur des pièces représentatives en utilisant la méthode d'acceptation du dessin.
Envoyer le dessin et un échantillon de mesure
Partager le dessin de la lentille, le matériau, la tolérance d'épaisseur centrale, la géométrie de surface, l'état du revêtement, la quantité de production et la méthode d'inspection actuelle. L'équipe peut aider à définir la question de mesure et la voie en amont, puis convenir des contrôles pour un essai de coupe d'échantillon gratuit. Le rapport d'échantillon doit identifier la méthode de mesure et la référence afin que le l'épaisseur centrale de lentille résultat puisse être reproduit.
Sources
- Vimfun, machine de tri d'épaisseur de lentilles AOI-20.
- Vimfun, Mesure de forme de surface de lentille courbe automatique LI-20.
- Vimfun, Plage de machines de rectification de lentilles optiques.
- Optics Express, Méthode de mesure sans contact de l'épaisseur des lentilles à l'aide d'une sonde de mise au point automatique astigmate.
- Applied Optics, Mesure d'épaisseur de plaques et lentilles plan-parallèles à l'aide d'un capteur confocal chromatique.
- Vimfun, Vidéo de tri d'épaisseur sans contact AOI-20.