
워치 글라스 연마기
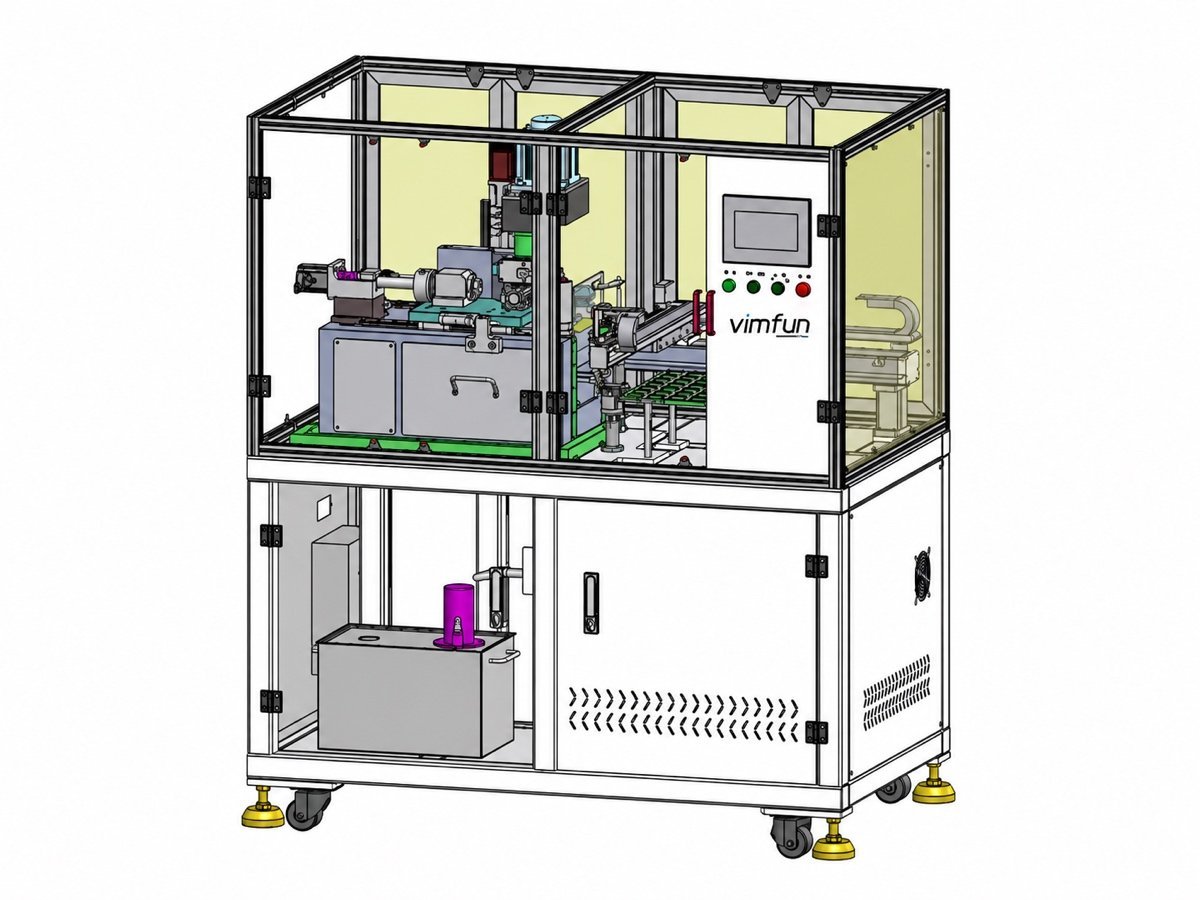
시계 유리는 보석상의 조명 아래에서 가장자리를 통해 사람이 들고 있는 상태에서 평가됩니다. 그렇기 때문에 시계 유리 연마기는 챔퍼와 림을 중심으로 사양이 결정됩니다., 면을 중심으로 결정되지 않습니다.
시계 유리가 실제로 통과해야 하는 것
네 가지 특징이며, 동일한 기계로 만들어지지 않습니다. 아래 섹션을 읽으면 어떤 스테이션에서 불량률이 발생하는지 알 수 있습니다.
- 직경 및 두께 Ø5–80 mm는 작은 날짜 창부터 오버사이즈 케이스까지 전체 시계 범위를 포함합니다. 두께는 연삭 단계에서 설정되며, 연마 전에 훨씬 일찍 결정됩니다.
- 챔퍼 형태 평면 베벨, 둥근 형태 또는 2.5D 곡면 림. 도면에 명시하십시오. 부품에 스테이션 하나가 필요한지 두 개가 필요한지를 결정합니다.
- 엣지 외관 실제 합격 테스트는 시각적입니다. 칩핑, 피팅, 얕은 각도의 밝은 빛 아래에서의 흐림이 없어야 합니다. 아무도 유리를 정면으로 검사하지 않습니다.
- 배치 리듬 유리는 고부가가치 부품입니다. 사이클 시간과 부품 로딩 방식은 다른 어떤 광학 작업실보다 중요합니다.
이 네 가지 특징은 쇼핑 목록이기도 합니다. 이 모든 것을 갖춘 단일 시계 유리 연마기는 없습니다. 직경과 챔퍼는 한 기계에 속하고, 곡면 림은 다른 기계에 속하며, 면은 세 번째 기계에 속합니다.
사파이어 또는 광학 유리 — 무엇이 달라집니까?
도면은 동일하게 보입니다. 공정은 그렇지 않으며, 차이는 주로 엣지와 사이클 시간에서 느껴집니다.
| 사파이어 유리 | 광학 유리 | |
|---|---|---|
| 블랭크 공급 | 다이아몬드 와이어로 잉곳에서 절단, 톱에서 방향 고정 | 시트에서 절단 또는 프레스 후 평탄화 |
| 재료 제거 | 느림; 휠과 패드가 눈에 띄게 더 빨리 마모됨 | 빠르며, 공급 변경에 더 관대함 |
| 칩핑 위험 | 챔퍼에서 높음 (돌출부에서 피드를 완화하지 않으면) | 보통; 더 긴 미세 패스로 복구 가능 |
| 엣지 마감 | 밝은 엣지를 얻지만, 연삭층이 완전히 제거된 후에만 가능 | 빠르게 연마됨 |
| 주기 시간 | 더 길게 — 귀사의 자체 블랭크로 시험 후 견적 제공 | 자동 에지기에서 부품당 약 15초 |
| 비용이 발생하는 부분 | 톱날의 재료 및 와이어 | 마무리 스테이션의 인건비 및 취급 |
사파이어 블랭크가 사파이어 절단기 이 모든 것이 시작되기 전에, 그리고 그 절단이 어떻게 이루어졌는지가 챔퍼가 얼마나 많은 작업을 필요로 하는지에 가장 큰 영향을 미칩니다. 재료 데이터는 다음과 같습니다. Crystran의 사파이어 시트 속성을 제공합니다. 시험은 사이클을 제공합니다. 체인이 필요로 하는 시계 유리 연마기는 해당 하나의 답변에서 나옵니다.
각 단계에 어떤 시계 유리 연마기가 필요합니까?
네 가지 기능을 모두 수행하는 단일 시계 유리 연마기는 없습니다. 각 스테이션이 하나의 기능을 담당하고 부품을 전달하는 짧은 체인이 있습니다.
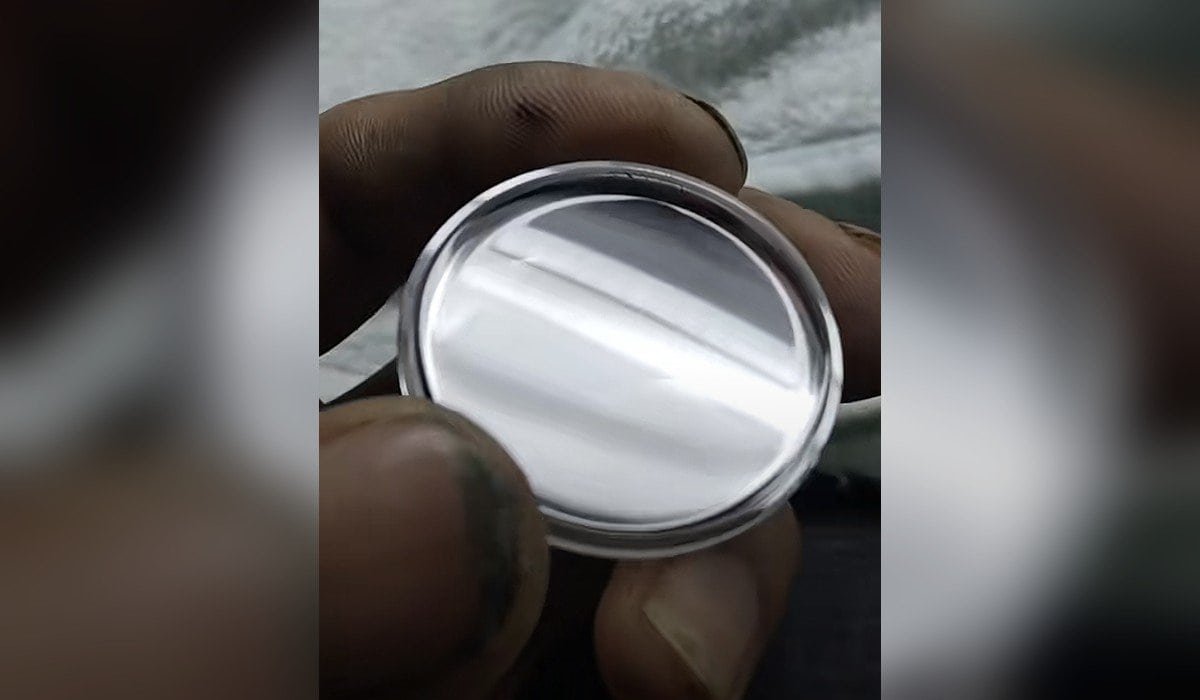
도면에 필요한 경우 면 연마는 FP 시리즈; 에서 실행되며, 전체 경로를 하나의 라인으로 구성하는 것은 전체 제조 라인 페이지에 있습니다. 자동 에지기 자체의 사양 이름은 일반적인 부품으로 유리 및 시계 결정을 명시하므로 렌즈 기계 대신 이 체인을 고정합니다.
당사는 코팅(반사 방지 또는 경화 코팅 없음)을 하지 않으며 시계를 조립하지도 않습니다. 당사의 장비는 블랭크에서 완성된 가장자리 및 면까지 결정을 처리하며 거기서 멈춥니다.
시계 결정에서 무엇이 잘못되며 무엇이 이를 방지합니까?
다섯 가지 모두 최종 육안 검사에서 나타나며, 이는 어떤 것이든 발견하기에 가장 비싼 장소입니다.
| 결함 | 시작 지점 | 방지 방법 |
|---|---|---|
| 챔퍼 가장자리의 칩핑 | 휠이 가장자리에서 벗어날 때 피드가 높게 유지됨 | 브레이크아웃 시 완화된 피드, 미세 휠 패스, 부품이 클램핑 대신 진공으로 평평하게 유지됨 |
| 림의 흐릿함 또는 구멍 | 연마되지 않은 연마층 | 면이 필요한 것보다 더 긴 림 연마 — 연마층이 보이는 것보다 깊음 |
| 배치 내 두께 변화 | 면을 한 번에 하나씩 마무리 | 가장자리 작업이 시작되기 전에 두 판 사이에서 배치 연마 |
| 5D 림의 증거 표시 | 윤곽선을 따라 중지 및 재시작되는 도구 경로 | 작업자가 가장자리를 따라 걷는 대신 연속적으로 실행되는 단일 저장 윤곽선 |
| 첫 번째 부품은 양호, 마지막 부품은 불량 | 긴 생산 과정에서의 휠 및 패드 마모 | 일정에 따른 드레싱 및 모든 부품을 동일하게 공급하는 고정구 |
이 다섯 가지 중 네 가지는 역량 문제가 아니라 취급 문제입니다. 이는 적당한 생산량에서도 자동 로딩 기능이 있는 시계 유리 연마기를 선택해야 하는 이유입니다. 기계가 변수가 아니라 작업자의 손이 변수이기 때문입니다.
크리스탈당 비용을 어떻게 낮출 수 있습니까?
더 빠르게 절단해서는 안 됩니다. 이 작은 부품의 경우, 핵심은 취급입니다. 사람이 크리스탈을 몇 번 집어 올리는지, 그리고 기계가 다음 부품을 얼마나 기다리는지에 달려 있습니다. 에지 가공기에서 진공 픽앤플레이스를 사용하면 첫 번째 문제를 해결하고, 스태킹 및 랙킹을 사용하면 두 번째 문제를 해결합니다.
알아둘 만한 중요한 증거가 하나 있습니다. 스태킹 기계는 커버 유리를 최대 210mm 높이로 쌓고, 에지 연마기는 정확히 그 높이의 스택을 고정합니다. 두 장치는 서로 맞도록 제작되었으므로, 랙은 한 기계에서 다른 기계로 재포장 없이 이동할 수 있습니다. 이것이 실제 일치하는 한 쌍의 모습이며, 한 작업자가 두 대의 기계를 작동하는 것과 한 작업자가 한 대를 공급하는 것의 차이입니다.
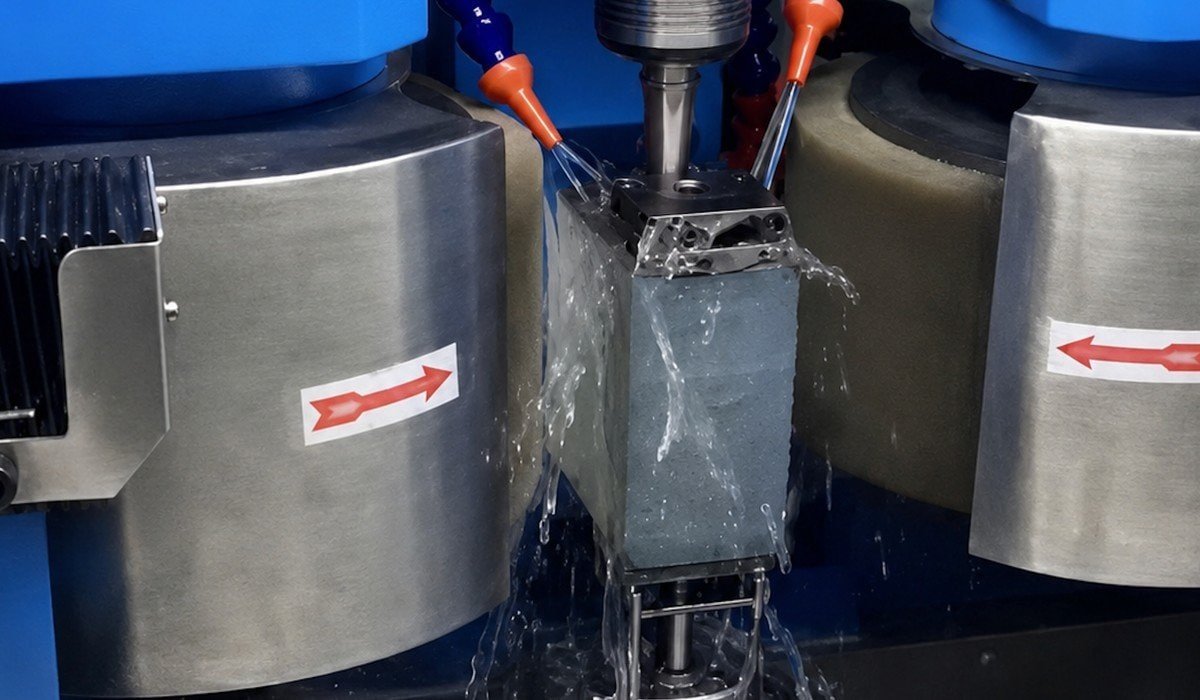
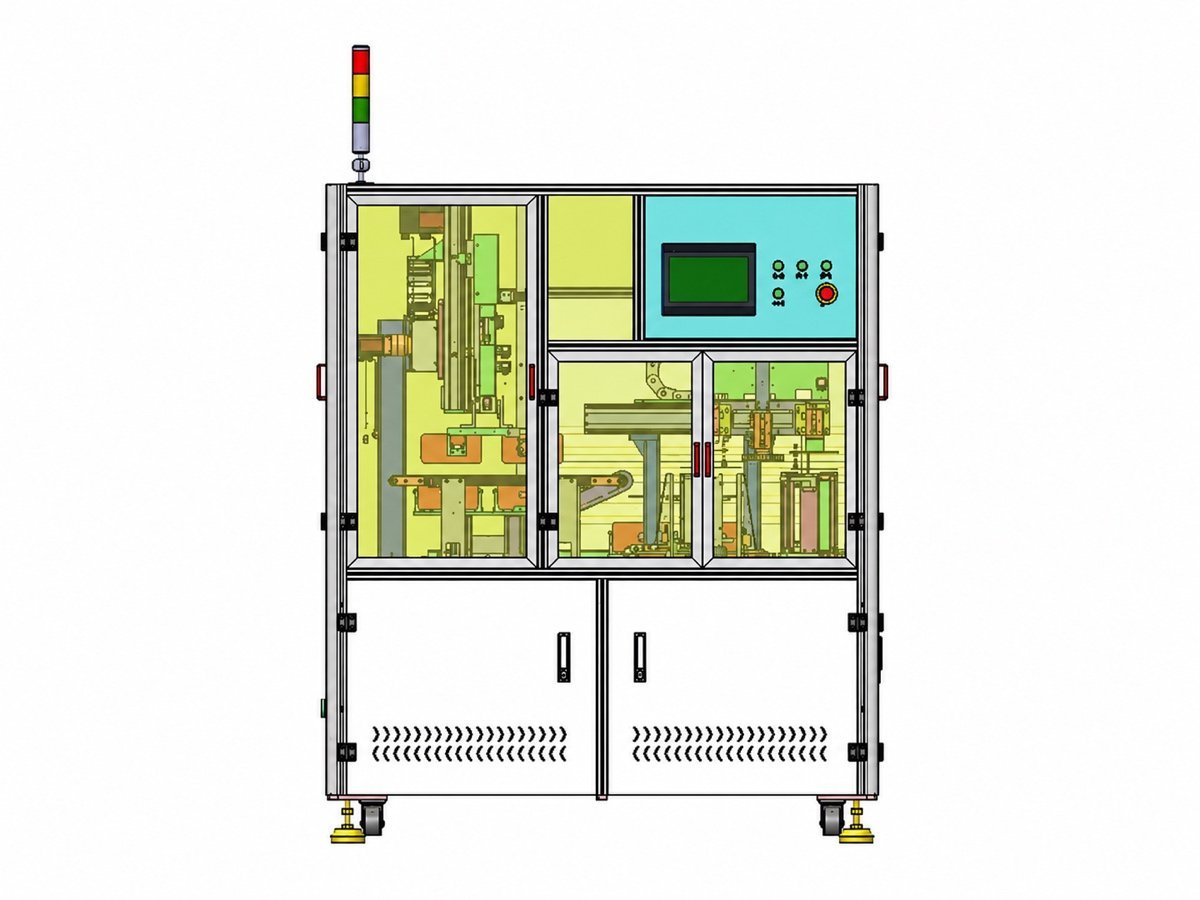
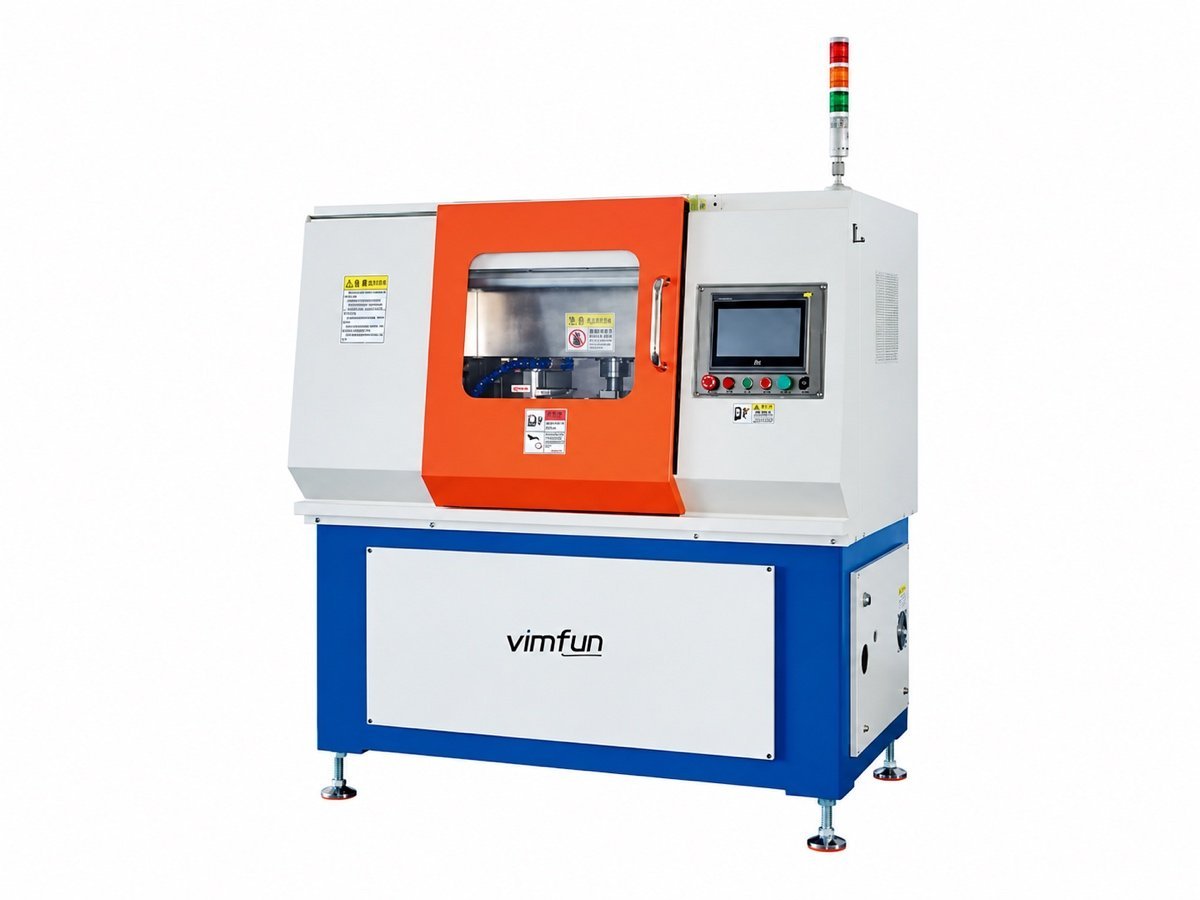
이 짝은 AL-7S 스태킹 기계 페이지에 설명되어 있습니다. 공차는 작성된 도면에 따라 명시되며 ISO 10110, 사파이어는 연마 공장에 도달하면 다른 단단한 결정체와 유사하게 작동합니다. 결정 연마.
사양 대신 결정 20개를 보내주십시오.
20개의 부품은 20개의 이메일보다 더 많은 것을 말해줍니다. 당사는 해당 부품을 일치하는 기계에서 무료로 테스트하고, 확대된 상태의 연삭면, 측정된 사이클 시간, 그리고 체인의 각 단계에 필요한 시계 유리 연마기를 보내드립니다.
시험 생산 예약- 사파이어 또는 광학 유리 및 블랭크의 출처
- 필요한 직경, 두께 및 모따기 형태
- 평면 림 또는 2.5D 곡면 에지
- 월간 생산량 및 검사 기준
무료 시험 가공 귀하의 부품으로, 운송비는 귀하 부담 · 기계 수명 지원 · 12개월 보증 · 8시간 응답