原材料のゲルマニウムインゴットから完成品のIRレンズに至るまでには、8つの distinct な製造工程があり、そのすべてに失敗する可能性があります。この記事では、ARコーティングと最終的な計測まで、各段階で実際に重要な特定のパラメータを含め、すべての工程を網羅します。 ゲルマニウムブランクからレンズへのプロセス, 入荷材料検査からARコーティング、最終計測まで、各段階で実際に重要な特定のパラメータを網羅します。.
ゲルマニウムブランクからレンズへのプロセスとは何ですか?
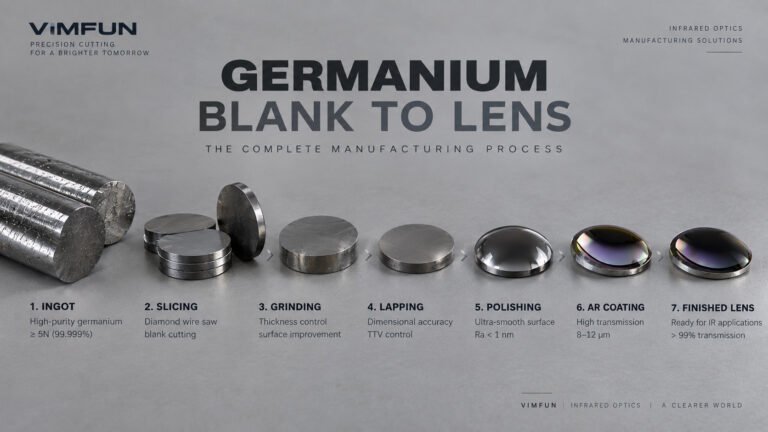
の ゲルマニウムブランクからレンズへのプロセス 単結晶ゲルマニウムインゴットを完成品の赤外線光学レンズに変換する一連の操作全体であり、インゴットのスライス、ブランクの研削、両面ラップ、カーブ生成、精密研磨、反射防止コーティング、最終検査が含まれます。このプロセスは、8〜12μmの熱赤外線帯域全体で表面粗さ、寸法公差、光学透過率を制御するように設計されています。.
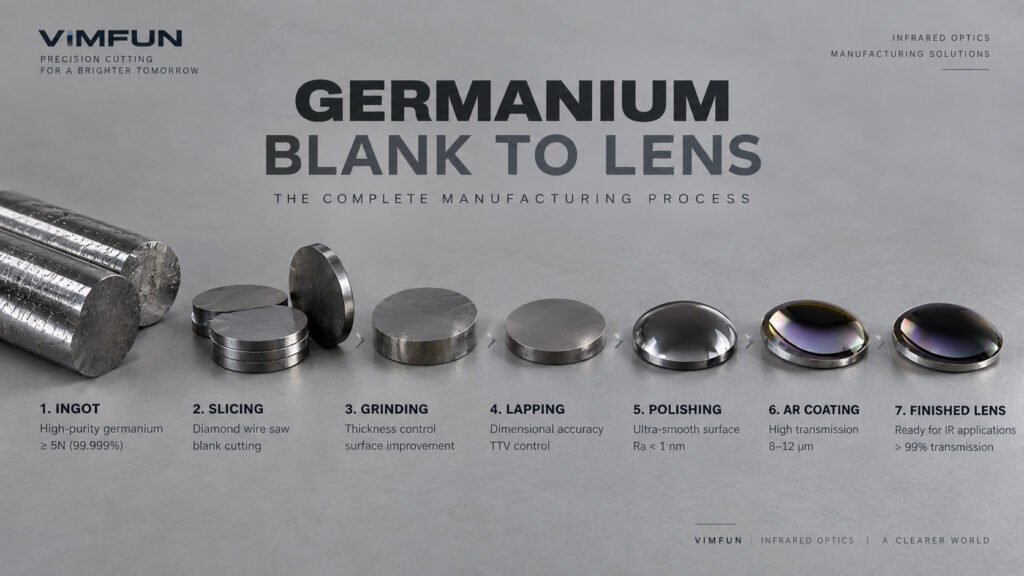
ゲルマニウムブランクからレンズへのプロセス:ステップバイステップ
ステップ1 – 入荷ゲルマニウムインゴット
プロセスは単結晶ゲルマニウムインゴットから始まり、ここでの材料品質がその後のすべての上限を決定します。工業グレードのゲルマニウムでは、下流の工程がどれだけうまく実行されても、使用可能なIR光学部品は得られません。光学部品製造用の仕様グレードのインゴットは、5N+(≥99.9991%)の純度と、目標とする抵抗率(標準的なIRレンズ用途では通常5〜40Ω・cm)を達成するためのキャリア濃度の制御が必要です。.
入荷検査には、インゴット断面全体の抵抗率マッピング、エッチピット計数による転位密度評価、および介在物や微細亀裂の目視検査が含まれます。半径方向の抵抗率変動が15%を超えるインゴットや、転位密度が500 EPD/cm²を超えるインゴットは、それらの不均一性が研磨では修正できない光学的不均一性に伝播するため、拒否されます。.
ゲルマニウムは主に亜鉛製錬の副産物ストリームから調達されます。材料仕様に関する良い参考資料は Umicoreのゲルマニウム材料ページ, で、光学部品製造で使用される純度グレードと典型的なインゴット形状をカバーしています。.
ステップ2 – インゴットのスライスとブランクの切断
ここで経済性が非常に具体的になります。ゲルマニウムは1kgあたり1,800〜2,400円で取引されており、ミリメートル単位のカーフは支払った材料が切りくずになることを意味します。私たちの経験では、スライス段階で材料損失のほとんどが発生します。破損のためではなく、カーフ幅のためです。.
ダイヤモンドワイヤーソー切断は、光学グレードのブランクの標準的なアプローチです。ワイヤー径の選択はカーフ損失を直接決定します。0.12mmのワイヤーはカーフ約0.3〜0.4mmを生成しますが、0.25mmのワイヤーはカーフを0.6〜0.8mmに押し上げます。100mmのインゴットを5mmのブランクにスライスする場合、0.35mmのカーフと0.65mmのカーフの違いは、インゴットあたり約6%多くのブランクになります。1kgあたり2,000円の場合、その差は急速に積み上がります。ダイヤモンドワイヤー技術がゲルマニウムのカーフ損失をどのように削減するかについての詳細な内訳については、当社の ゲルマニウムレンズ切断機 ページに記載されています。.
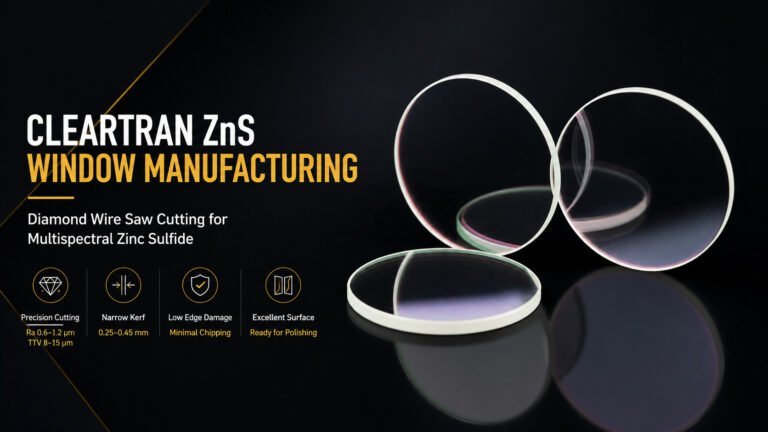
スライス後、ブランク表面はRa 0.6〜1.2μmを示し、ワイヤー張力と送り速度に応じてカット表面から5〜15μm下の損傷層が残ります。カット表面は最終的な基準面ではなく、研削の出発点です。ゲルマニウムブランクのスライスに関するプロセスパラメータについては、 ゲルマニウムレンズブランク切断 ページでカーフの最適化について詳しく説明しています。.
エンジニアが常に予測するとは限らないこと:ゲルマニウムはp型半導体であり、ワイヤー切断からの細かい切りくずは化学的に粘着性があり、標準的なDI水だけでは洗い流しにくいです。研削前にブランク表面からゲルマニウム粒子膜を除去するために、超音波撹拌を備えた専用のアルカリ性洗浄液(pH 9〜10)を使用します。このステップをスキップすると、汚染が次の研削ホイールに埋め込まれます。.
ステップ3 – ブランク研削
粗研削は、ワイヤー切断による損傷層を減らしながら、ブランクの厚さを目標値まで0.1〜0.2mmに近づけます。目標は、Raを0.6〜1.2μmから約0.1〜0.3μmに下げることで、通常は120メッシュから400メッシュまで2〜3回のパスで、徐々に細かいダイヤモンド研削ホイールを使用します。.
ゲルマニウムは、中程度の硬度(モース硬度約6)と比較的低い熱伝導率(59 W/m・K、シリコンの約半分)のため、研削中に急速に熱を発生します。クーラント温度の制御が重要です。クーラント入口を20±2℃に保ちます。クーラント温度が25℃を超えると、ワークホルダーの熱膨張により寸法誤差が生じ、次の段階でTTVの問題として現れます。この操作に適した装置については、 ゲルマニウムレンズ研磨装置.
ステップ4 – 両面ラップ
両面ラップは、寸法制御が重要になる段階です。目標メトリックはTTV(Total Thickness Variation)であり、Φ50mmのブランクではラップ後に8〜15μmに抑える必要があります。これはカーブ生成の開始ジオメトリを設定します。TTVが20μm以上で入ってくると、最終研磨までずっと苦労することになります。.
ラッププロセスでは、2つの対向するラッププレート間で、スラリーベースの研磨材(通常は粒子サイズ3〜9μmのアルミナまたは炭化ホウ素)を使用します。プレートの平面度、スラリー濃度、キャリアの回転速度はすべてシステムとして調整する必要があります。1つを調整しても他のものを再調整しないと、通常は悪化します。Φ50mmのゲルマニウムブランクを使用した適切に調整された両面ラッパーは、バッチあたり20〜30分のサイクルタイムで、一貫してTTVを8〜10μmに抑えることができます。.
ステップ5 – カーブ生成
カーブ生成は、光学表面半径(球面または非球面)をブランクに加工します。球面の場合、これはカップホイールを使用した比較的簡単なCNC研削で、ホイールの傾斜角度を設定することで正しい半径を生成します。非球面の場合、より多くのステップが必要です。CNC研削で近似形状を作成し、その後サブアパーチャ補正研磨で非球面デパーチャを許容誤差内に収めます。.
ここが実質的なボトルネックです。非球面曲面の生成後、すべての表面で研磨に進む前に、その形状誤差を確認するために干渉計による検証が必要です。干渉計を1台備えた設備の整った施設では、1シフトあたり15〜20個の非球面表面を検証できるでしょう。生産ミックスが主に非球面である場合、このステップがライン全体の律速段階となります。研磨でもコーティングでもありません。グラインダーの能力を倍増させても、干渉計の待ち行列が増えるだけでした。ジェネレーターを購入する前に、測定能力を予算化してください。.
ステップ6 – ファイングラインディングと研磨
ファイングラインディングは、生成ホイールによる表面損傷を除去するために曲面生成の後に行われ、通常、研磨が始まる前にRa 10〜30 nmを残します。IRグレードのゲルマニウムの研磨はRa < 1 nmを目指します。これは、8〜12 μmの波長での散乱損失によって駆動される要件であり、わずかな表面粗さでも透過率の低下につながります。.
研磨プロセスでは、0.1〜0.5 μmの範囲の酸化セリウムまたはダイヤモンドスラリーを使用したピッチラップまたはポリウレタンパッドを使用します。ゲルマニウムは、ZnSeのような硬いIR材料と比較して比較的きれいに研磨されますが、pHに敏感です。わずかに酸性(pH 5〜6)のスラリーはより良い材料除去率をもたらしますが、より中性な条件では、コーティングの密着性に影響を与える薄いGeO₂膜を残す表面酸化のリスクを低減します。ゲルマニウムレンズでRa < 1 nmに到達するには、通常、ブランクの直径と形状の複雑さに応じて、2〜4時間の研磨が必要です。IR光学製品の製造で使用される研磨機のオプションについては、以下を参照してください。 ゲルマニウム光学研磨機.
ステップ7 – ARコーティング
裸のゲルマニウム表面は、10.6 μmの入射光の約36%を反射します(その波長での屈折率約4.0)。これは、スループットを必要とするシステムでは使用できません。反射防止コーティングは、単一表面の反射率を約36%から0.5%未満に低下させ、8〜12 μm帯全体でレンズ全体の透過率を99%以上にします。.
ゲルマニウムIRレンズの標準的なARコーティングアーキテクチャは多層スタックです。通常、YF₃/ZnSまたはDLC(ダイヤモンドライクカーボン)を、150〜250°Cの基板温度で熱蒸着またはスパッタリングによって堆積される、環境耐久性のための外側の硬質層として使用します。コーティングが99%以上の透過率目標を達成するには、層厚の許容誤差を±2%に保つ必要があります。より広い許容誤差は、反射の最小値を8〜12 μmの設計ウィンドウからずらします。.
既知の制限事項の1つ:DLCコーティングされたゲルマニウムレンズは、研磨段階からの残留GeO₂がゲルマニウム表面に存在する場合、60°Cを超える湿度サイクルで密着性の低下を示します。その解決策は、コーティングチャンバーにロードする直前の短いHF蒸気エッチング(3〜5秒)です。これはスキップしやすいステップであり、発生しやすい故障モードです。.
ステップ8 – 最終検査
最終検査は、4つの測定カテゴリをカバーします。
寸法: 中心厚±0.05 mm、直径公差h6、曲率半径設計値から±0.5%、表面形状誤差10.6 μmで≤λ/4(IR干渉計または接触式プロファイロメトリーで確認)。.
光学: 8~12 μm帯で99%以上の透過率、校正済みベンチでのFTIR分光法による測定。透過率が98.5%未満のレンズはコーティングレビューに送り返されます。.
Surface quality: MIL-PRF-13830準拠の傷とゴミ(標準IRレンズでは通常60-40、結像用途では40-20)。複数の角度で100〜150Wのコリメート光下で検査。.
清潔さ: 最終表面の粒子数ISO 14644-1クラス5以上、梱包前に検証。.
すべての4つのカテゴリに合格したレンズは、窒素パージされたゲルパックトレイに個別に梱包されます。ゲルマニウムは長時間の湿気暴露に敏感です。保管湿度が70% RHを超えると、数週間以内にコーティングされていない領域に表面の曇りが発生する可能性があります。.
ゲルマニウムレンズ製造における主要な品質パラメータ
| プロセス段階 | 管理パラメータ | 典型的な目標値 |
|---|---|---|
| 入荷インゴット | 純度 | 5N以上 (99.999%) |
| 入荷インゴット | 抵抗率 | 5~40 Ω·cm |
| ワイヤーソー切断 | カーフ幅 | 3~0.8 mm(ワイヤー依存) |
| ワイヤーソー切断 | 表面粗さ(Ra) | 0.6–1.2 μm |
| 粗研削 | 表面粗さ(Ra) | 1〜0.3μm |
| 両面ラップ | TTV(Φ50 mmブランク) | 8~15 μm |
| 精密研削 | 表面粗さ(Ra) | 10~30 nm |
| 研磨 | 表面粗さ(Ra) | <1 nm |
| ARコーティング | 8~12 μm帯の透過率 | 99%超 |
| 最終検査 | 面精度誤差 | 6 μmでλ/4以下 |
ゲルマニウムブランク切断におけるカーフ損失が重要な理由
ゲルマニウムは1kgあたり1,800~2,400円で取引されており、これはシリコンの1kgあたりのコストの約10~15倍です。また、ゲルマニウムブランクは密度が高いため、体積あたりのコストはさらに不利になります。切断された材料のミリメートルごとに、すでに購入した材料が研磨スラリーに変わります。直径76mmのインゴットを公称3mmのブランクにスライスする場合、0.65mmのカーフワイヤーから0.35mmのカーフワイヤーに変更すると、インゴットの長さ25mmあたり約1枚の追加ブランクが得られます。長さ200mmのインゴットの生産ロットでは、追加の材料コストなしで、インゴットあたり3~4枚の追加ブランクが得られます。.
目標とするブランクが薄いほど、計算は有利になります。コンパクトなサーマルカメラ向けの1.5mmブランクの場合、太いカーフワイヤーを使用すると、カーフ対ブランク厚比が25%を超えることがよくあります。細径ワイヤーソー切断に切り替え、ワイヤーの張力と送り速度を最適化することは、ほとんどのゲルマニウム光学ショップが行える単一の最もROIの高いプロセス変更です。ゲルマニウム光学切断に特化した詳細なカーフ損失分析については、以下を参照してください。 ゲルマニウムレンズブランク切断.
ダイヤモンドワイヤーソー技術は、ID(内径)ブレードソーイングよりもクリーンなサブサーフェスダメージプロファイルも生成するため、次の工程である研削に必要な研削代が削減されます。これは、直接的なカーフ削減に加えて、材料の節約効果が積み重なります。.
ゲルマニウムブランクからレンズへのプロセスで使用される装置
各工程は ゲルマニウムブランクからレンズへのプロセス ゲルマニウム固有の特性に合わせた専用の装置が必要です。
| プロセス段階 | 装置の種類 | Key Selection Criteria |
|---|---|---|
| インゴットスライス | ダイヤモンドワイヤーソー | ワイヤー径範囲、張力制御、Ge切りくず用のクーラントろ過 |
| 粗研削 | シングル/ダブルスピンドル平面研削盤 | ダイヤモンドホイールのボンドタイプ、クーラント温度制御 |
| 両面ラップ | プラネタリー両面ラッパー | プレート平面度、キャリア形状、スラリー供給均一性 |
| 曲面生成 | CNC光学ジェネレーター | 軸補間精度、非球面用のサブアパーチャ機能 |
| 研磨 | CNCピッチ/ポリウレタンポリッシャー | ロードセルフィードバック、pH制御スラリー供給 |
| ARコーティング | PVD/PECVD真空コーター | 基板温度制御、膜厚モニタリング |
| 最終検査 | FTIR、干渉計、スクラッチ・ディグ・ステーション | 校正トレーサビリティ、生産量に対するスループット |
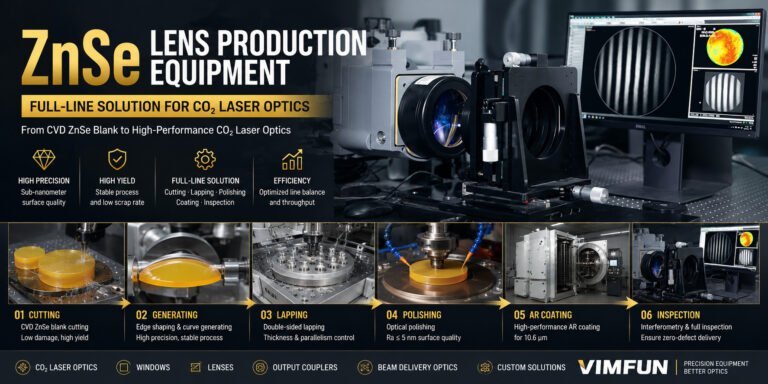
赤外線光学製品の全装置ラインの包括的な概要については、 赤外線光学製造装置 ピラーページでは、ゲルマニウム、ZnSe、ZnSを含むすべてのIR材料の機械選定について説明しています。.
赤外線光学用途におけるゲルマニウムの技術的背景については、 フォトニクスメディアの記事「赤外線用途向けゲルマニウム光学」 は、材料特性と透過ウィンドウに関する有用なコンテキストを提供します。.
フルプロセス装置およびプロセスサポート
新しいゲルマニウム光学ラインをセットアップする場合でも、既存のラインを最適化する場合でも、インゴットから完成レンズまでの8段階のプロセスには、装置の選択とプロセスパラメータが相互作用する複数のポイントがあります。スライスおよび研削工程を正しく調整すると、研磨の負担が軽減されます。研磨を正しく行うと、コーティング工程がより予測可能になります。コーティングを正しく行うと、最終検査の不良が減少します。.
当社の装置は、ブランク切断用のダイヤモンドワイヤーソーから研磨機、研削システムまで、 ゲルマニウムブランクからレンズへのプロセス, のすべての段階で使用されています。特定の工程の装置を評価している場合、または完全な生産ラインを計画している場合は、ブランクの形状、目標スループット、および表面仕様をお知らせください。プロセスパラメータについてお客様と協力させていただきます。.