の optical lens manufacturing process 材料およびブランクの準備から、成形、研磨、コーティング、検査までを行います。ルートは、材料と必要な出力(生ブランク、半仕上げ眼科用ブランク、または完成した光学レンズ)によって異なります。以下に、ガラスとキャスト樹脂のブランクルートを比較し、より広範な精密光学ワークフローに従います。.
眼科用レンズブランク製造プロセスフロー
眼科用レンズブランクは、完成した処方箋レンズとは異なります。生ブランクは、後で成形するための材料を提供します。半仕上げブランクは、片面にすでに完成した光学面があり、もう一方の面は必要な処方箋に合わせて加工されます。完成レンズは光学面が完成していますが、フレームに合わせるためのエッジングがまだ必要になる場合があります。製造ルートを比較する前に、これらの出力のいずれが必要かを指定してください。.
キャスト樹脂ブランク
適切なキャスト可能な樹脂の場合、簡略化されたルートは次のとおりです。 モノマー混合物の準備 → 金型の充填 → 硬化 → 残留応力の解放と処理 → ブランクの検査. 金型と材料システムが初期ジオメトリを決定します。これは、すべてのプラスチックに共通のルートではありません。ポリカーボネート、キャスト樹脂、機械加工されたポリマー光学部品が同じ生産シーケンスを使用すると仮定しないでください。.
無機ガラスブランク
簡略化された無機ガラス眼科用ルートは次のとおりです。 ガラスの溶解 → ブランクのプレス → 前面の研削 → 研磨 → 半仕上げブランクの検査. より大きなガラス片から材料を切断することは、適切な光学ガラス部品に使用される別の準備オプションです。すべてのプレスされた眼科用ブランクラインで必須のステップとして提示されるべきではありません。ブランク作成ルートを、後続の処方箋サーフェシング操作から分離してください。.
半仕上げブランクから処方箋レンズへ
後続のルートには、ブランクの選択、作業保持のためのブロッキング、必要な背面生成、研磨、デブロッキングとクリーニング、指定されたコーティングの適用、および光学結果の確認が含まれる場合があります。最終的なエッジングは、レンズをフレームに適合させます。これらの操作は、ブランク作成フローチャートと完成レンズフローチャートが交換可能として扱われるべきではない理由を説明しています。.
生産引き継ぎのために、材料、ブランクタイプ、直径、厚さ、および利用可能な機械加工許容範囲を記録します。どちらの面がすでに完成しているか、およびどのように保護する必要があるかについて合意します。検査基準は、図面と次の操作、目に見える欠陥、エッジの損傷、および必要な光学特性に対応する必要があります。許容範囲は、一般的なプロセス図ではなく、部品仕様から取得する必要があります。.
ZEISSは、次の区別を説明しています。 ストックレンズ、半仕上げブランク、および処方箋レンズ処理. その例は、ルートを区別するのに役立ちます。これらは、Vimfun機器の仕様ではありません。.
機器の境界: このページでは、製造段階を説明しています。ダイヤモンドワイヤーソーが樹脂鋳造、成形、または処方箋サーフェシングを置き換えること、またはVimfunが眼科用生産ラインのすべての段階を供給することを主張するものではありません。提案された光学ガラス切断作業については、材料、開始ストック、図面、および下流の許容範囲を共有して、機器の適合性を評価できるようにしてください。.

次の7段階の概要は、材料除去プロセスを通じて製造される精密光学に焦点を当てています。実際の生産シーケンスは、材料、供給されたブランク、および最終仕様によって異なります。すべてのレンズが個別の切断操作を経るわけではありません。.
For a general overview of optical lens fabrication methods, see this Encyclopaedia Britannica resource on lens manufacturing:
https://www.britannica.com/technology/lens-optics/Manufacturing-optical-lenses
From Raw Material to Finished Lens: 7‑Step Process (Text Flow Diagram)
以下は例です optical lens manufacturing process 精密光学用。シーケンスを供給されたブランクと部品仕様に適合させてください。これは普遍的な眼科用鋳造ルートではありません。
- Material Selection & Inspection ← Raw optical glass or polymer blank
- Blank Generation & Pre‑Forming ← Rough shaping to near net profile
- Precision Cutting & Contour Establishment ← [Cutting]
- Grinding & Sizing ← Surface figure and thickness control
- 研磨 ← Achieve required surface finish and optical quality
- Coating & Functional Layer Application ← AR coatings, filters
- Final Inspection & Quality Assurance ← Interferometry, MTF testing
Each of these steps builds on the previous one. Errors compound rather than cancel, so a solid baseline—particularly from step 3 onward—is critical.
Stage‑by‑Stage Technical Challenges
1. Material Selection & Inspection
- Technical challenges: controlling refractive index homogeneity, birefringence, internal stress, inclusions.
- Imperfections at this stage limit achievable surface quality regardless of downstream effort.
2. Blank Generation & Pre‑Forming
- 不整形は初期形状を確立します。適切なガラスプリズムストックの場合、, プリズム切断装置 は、眼科用ブランク作成の一般的なソリューションではなく、アプリケーション固有のオプションの1つです。.
- Careful thermal and stress management is required to avoid cracking.
3. Precision Cutting & Contour Establishment
- Cutting defines the external contour and material baseline for all subsequent operations.
- Requires high geometric accuracy, stable fixturing, and low induced stress.
- 偏心、傾き、または不均一なストックの修正には、十分な機械加工許容範囲が必要です。そうしないと、ブランクが最終的なジオメトリを満たさない可能性があります。.
4. Grinding & Sizing
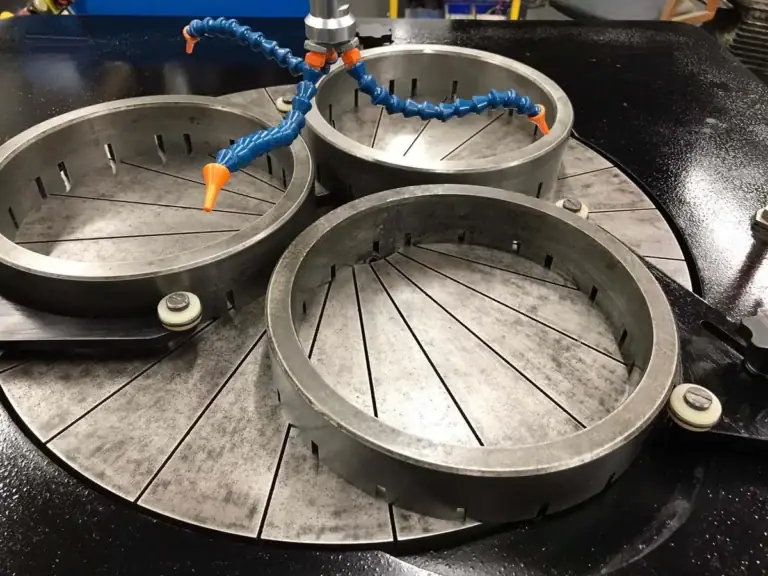
- This step removes material on an 光学レンズ研磨機 to approach final curvature and thickness.
- Challenges include tool wear, wheel loading, heat management, and maintaining consistent stock removal.
5. 研磨
- Polishing on an 光学レンズ研磨機 eliminates micro‑roughness and achieves optical surface quality.
- Sensitive to subsurface damage; polishing cannot “heal” cracks or deep fractures.
6. Coating
- Multilayer dielectric and AR coatings require surface cleanliness and stable substrate.
- Coating adhesion and uniformity depend on preceding surface quality.
7. 最終検査
- Uses interferometry, modulation transfer function (MTF) testing, and other metrology tools.
- Confirms conformity to design, but cannot correct inherent flaws.
The Role of Cutting in Different Materials
Cutting in Glass Optics
Glass lenses (e.g., borosilicate, crown/flint types) are brittle and prone to micro‑fracture. Cutting must minimize:
- Surface cracks
- Subsurface damage
- Edge chipping
Typical strategies include diamond‑tool cutting and controlled feed rates to reduce fracture propagation.
Cutting in Plastic Optics
Plastic lenses (e.g., PMMA, PC) are more ductile than glass.
- Cutting can introduce heat softening, melting, or edge roll‑over if thermal build‑up is poorly managed.
- Coolants and low‑heat tool paths help preserve geometric accuracy.
一部のガラスおよびポリマー光学部品はストックから機械加工されますが、他のブランクはキャストまたはほぼ必要な形状に成形されます。したがって、切断はルート依存であり、すべてのレンズに必須の操作ではありません。.
切断エラーが下流の回復を制限する場合
切断欠陥の回復可能性は、その深さ、残りの機械加工許容範囲、および最終仕様に依存します。ブランクをさらに処理する前に、これらの制限を確認してください。
1. Baseline Geometric Error
If the contour or stock distribution is uneven, grinding and polishing consume additional material to compensate, reducing yield and potentially exceeding tolerances.
2. Subsurface Cracks and Fractures
潜在的な損傷は、機械的完全性を低下させる可能性があります。損傷した層を除去するには、欠陥の下に到達するのに十分な材料除去が必要です。研磨だけでは、利用可能な許容範囲内の深い亀裂を除去できると想定すべきではありません。.
3. Residual Stress
Improper cutting strategies can leave residual stresses that later warp during polishing or coating, affecting curvature stability.
4. Material Removal Asymmetry
Uneven starting stock makes symmetrical shaping difficult; downstream processes amplify these asymmetries in final optical performance.
In short: 再加工する前に、欠陥の深さと利用可能な在庫を確認してください。一部の欠陥は除去できますが、他の欠陥は最終的なジオメトリまたは品質要件を満たせなくします。.
結論
A robust optical lens manufacturing process 正しい材料ルートと、各操作に供給されるブランクの明確な定義から始まります。切断が必要な場合は、下流の仕上げのために十分な在庫を確保しながら、ジオメトリと損傷を制御します。.
By understanding how each stage contributes—especially how cutting errors propagate downstream—engineers can design more resilient workflows and reduce defect rates in high‑precision optical products.