
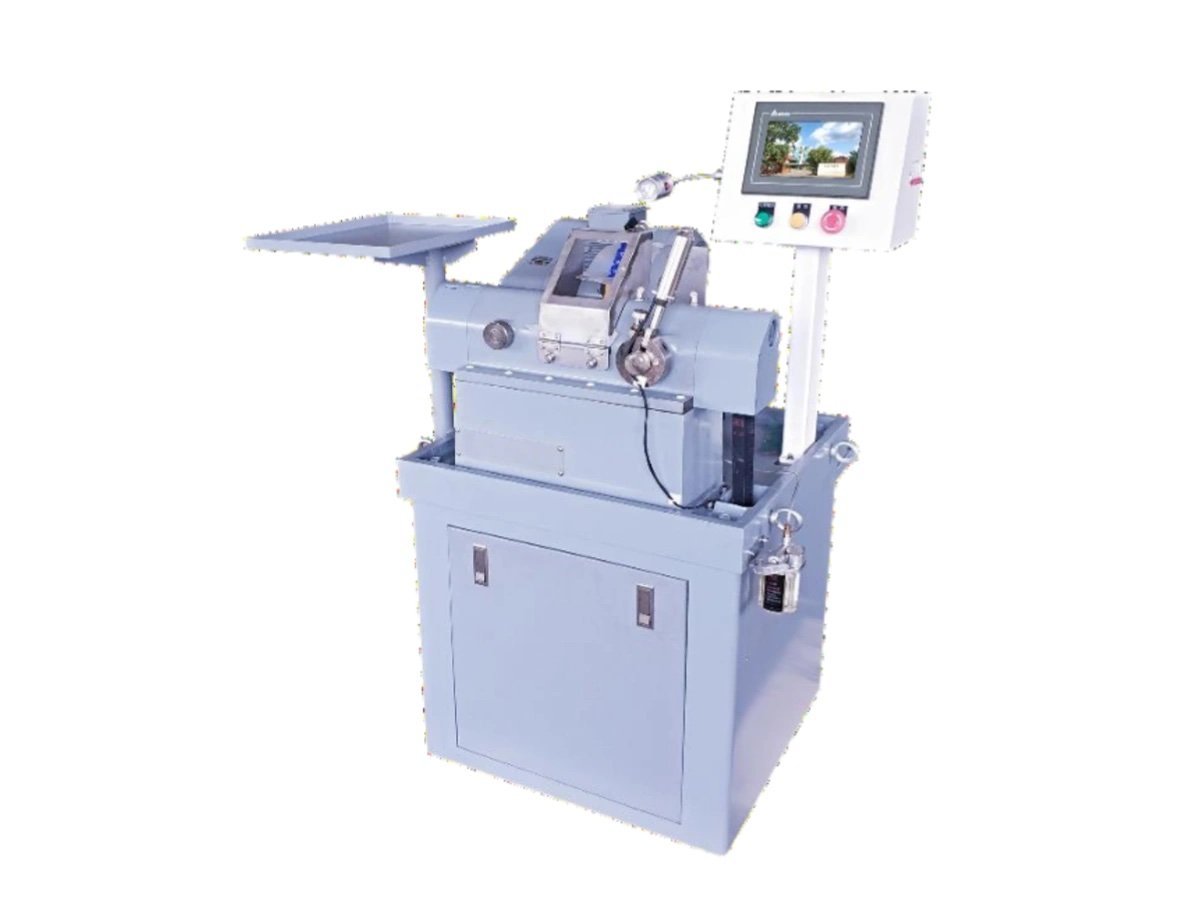
CNC 光学心出し機 EG-120L
水平 CNC光学センタリングマシン レンズを2つのベルチャックでクランプし、レンズ自身の光軸上に落ち着かせ、その軸に対して外径を真円に研削します。Ø1.8–120 mm、ツインサーボ軸、完全密閉型。.
この機械が製造するもの、およびその前後に何が起こるか
レンズがこのマシンに到達するまでには、両面がすでに完成しています。半径は生成され、表面は研磨され、部品は光学的に正しい状態になっています — ただし、1つの例外があります。まだレンズに、そのエッジがどこにあるべきかが指示されていません。レンズブランクは円形に切断されましたが、何を中心に円形になったのでしょうか?光軸を中心に円形になったのではありません。なぜなら、光軸は2つの研磨された面によって定義され、それより前のどのマシンもそれを参照していないからです。.
それがCNC光学センタリングマシンの仕事です:2つの曲率中心を結ぶ線を見つけ、それに対して外径を同心円状に研削することです。このステップの後、マウントのバレルとレンズの光軸は同じ線になり、それがこの作業の目的全体です。.
それより前の工程はすべて、 光学レンズ研削機シリーズ そして 研磨範囲. でカバーされています。それより後の工程はコーティングと組み立てですが、これらは当社では製造していません。.
生成機と研磨機がレンズの形状を決定します。CNC光学センタリングマシンは、レンズが最終的にねじ込まれるチューブに対して、レンズがどこにあるかを決定します。.
CNC光学センタリングマシンはどのようにして光軸を見つけるのですか?
測定するのではありません。2つのベルリム、軽いクランプ、適切なスピンドル速度だけを使用して、レンズ自身に軸を見つけさせます。.
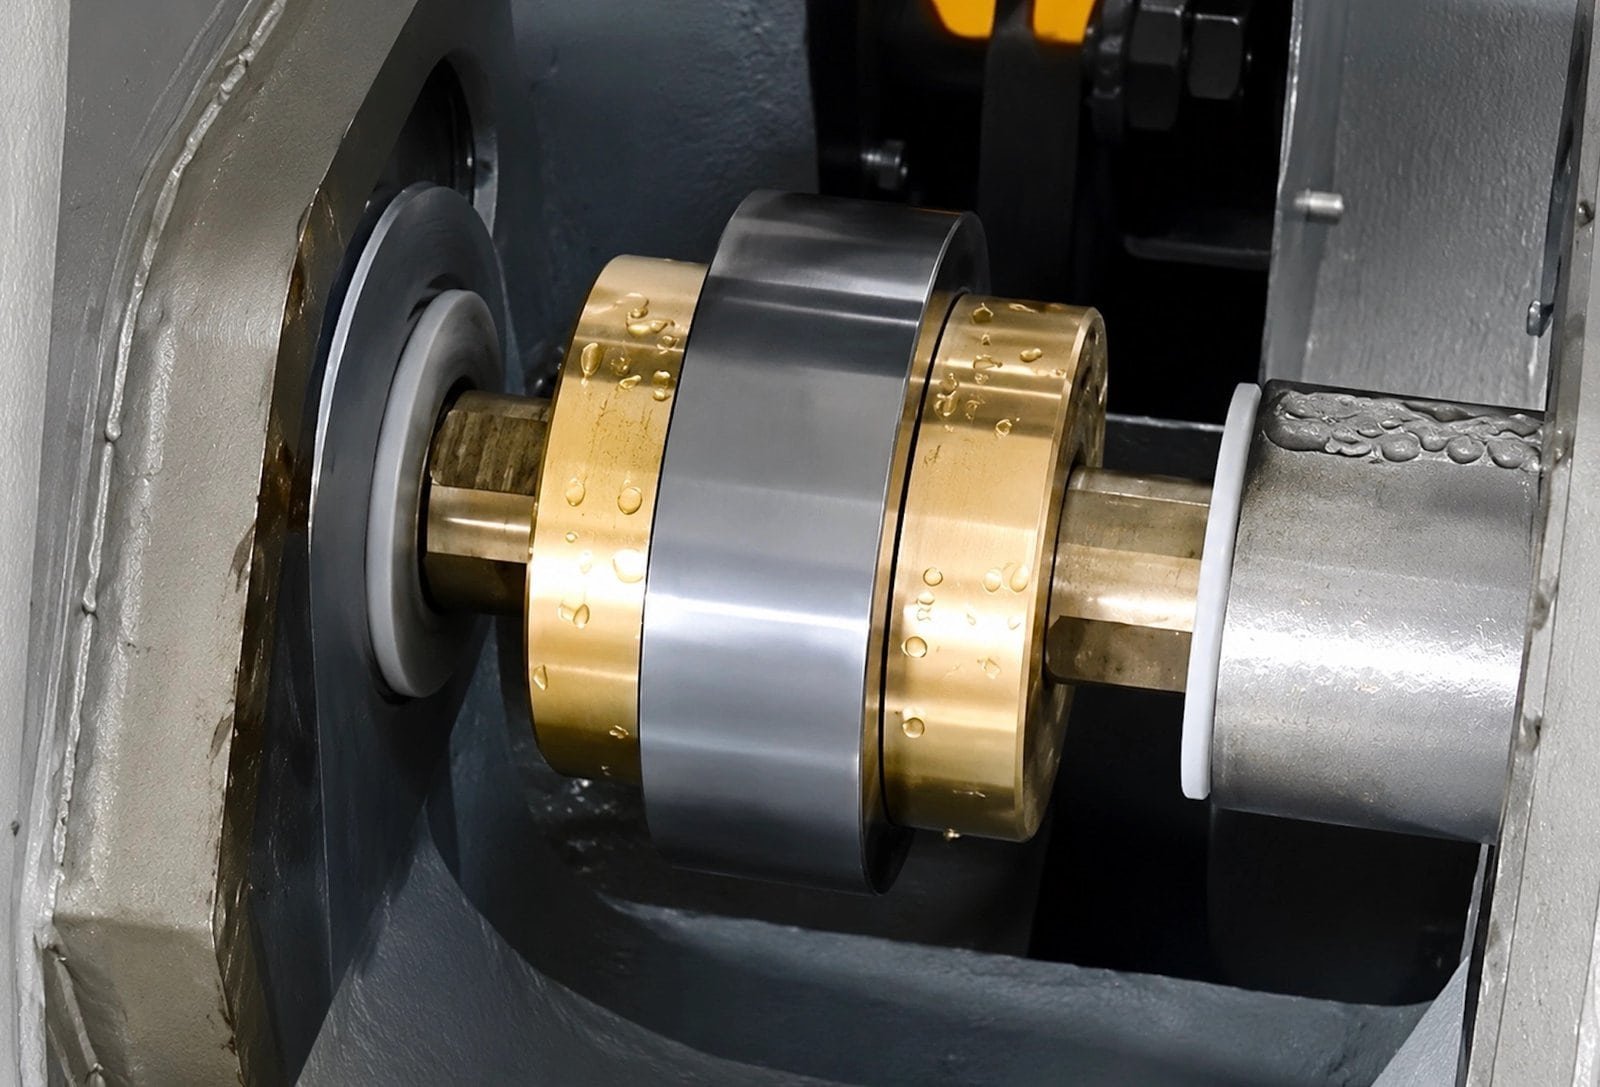
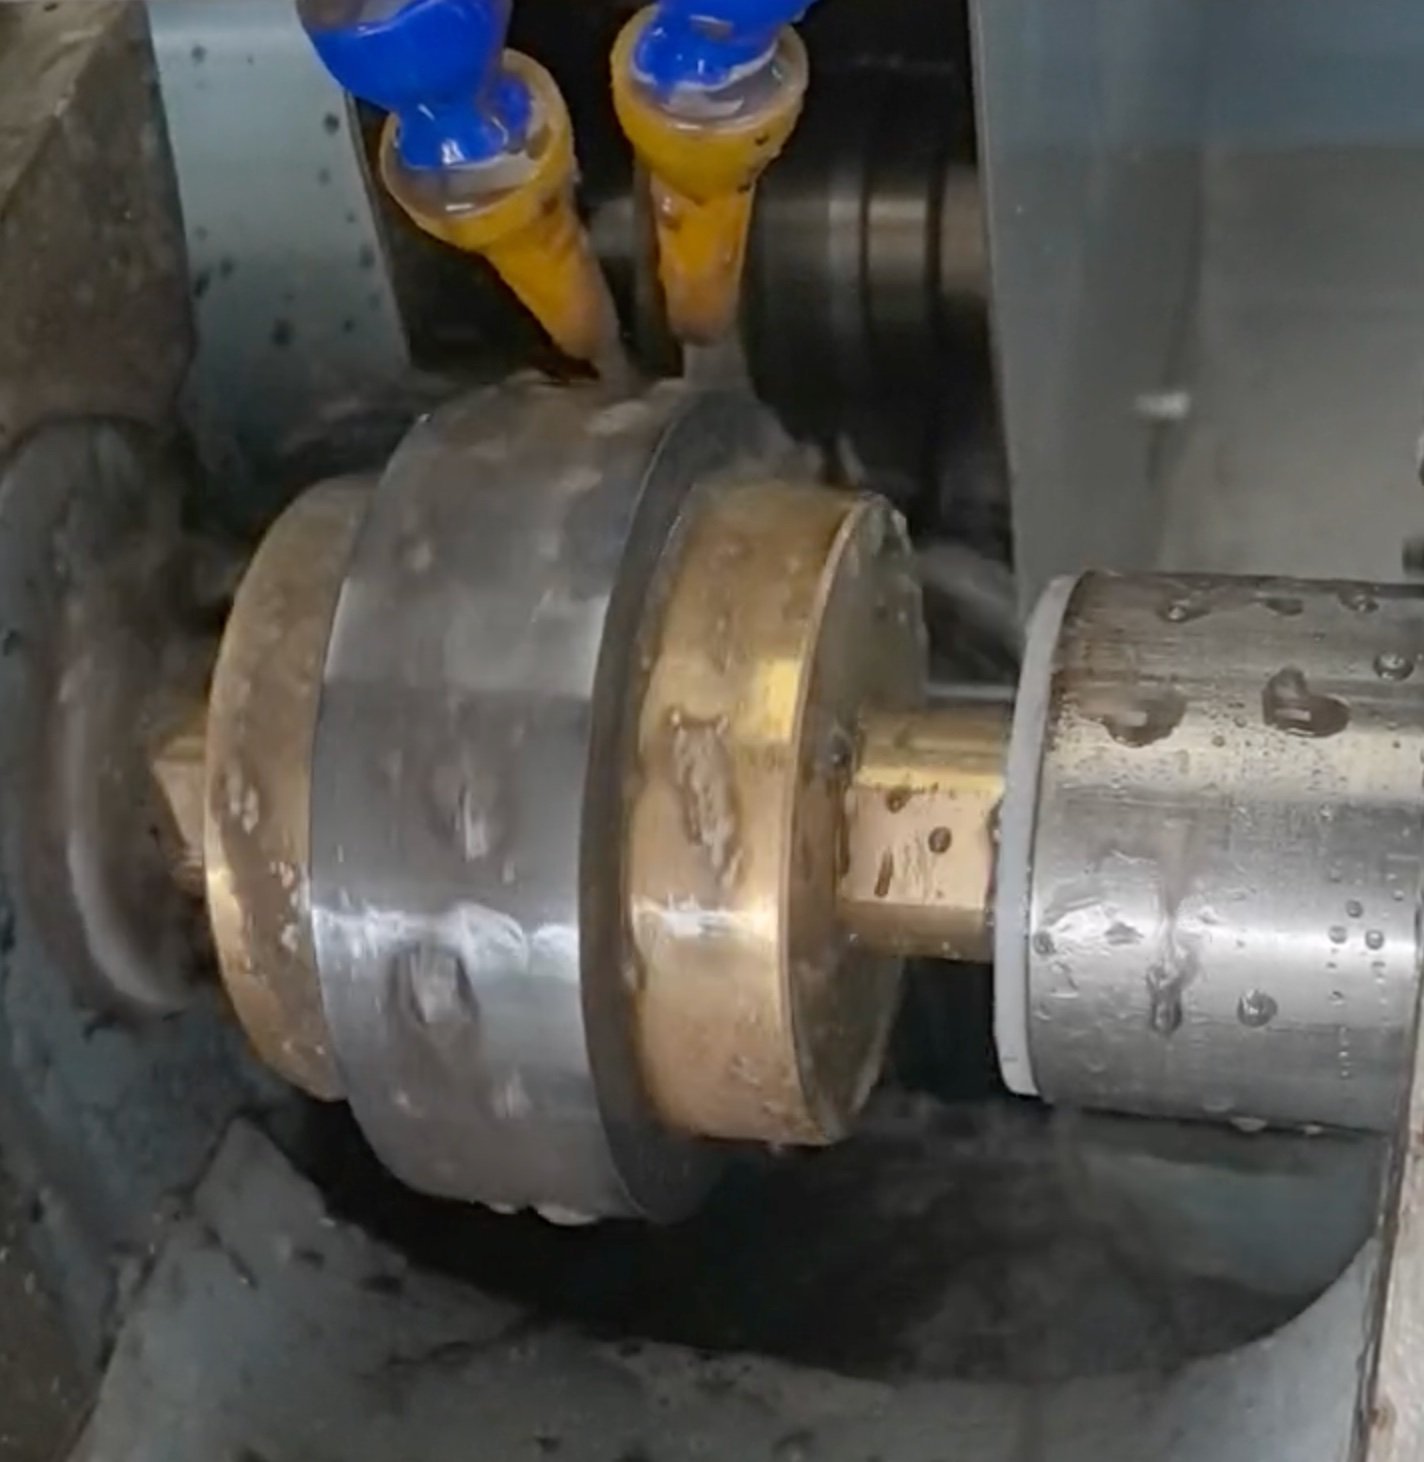
レンズは、2つの半分でできた単一の水平ホルダー主軸で保持されます。両方ともM20 × 1ねじを備えています — 固定端は右ねじ、可動端は左ねじなので、回転方向は両方のチャックを締め付ける方向に働き、どちらか一方を緩めることはありません。チャック自体はベルです:短い中空コーンで、そのリムは一点ではなく円で研磨面に接触します。.
レンズを2つのベルリムの間に装填し、軽くクランプして回転させると、部品は所定の位置に留まりません。各リムは球面に押し付けられ、それらの2つの押し付けがバランスする唯一の位置は、2つの曲率中心を結ぶ線がスピンドル軸に沿っている位置です。それ以外では横方向の成分が生じ、レンズはその成分が消えるまでスライドします。そのため、CNC光学センタリング機のホルダーは、アライメント工程では速度が必要で、切削工程では制御が必要なため、単一速度ではなく、全範囲で設定可能になっています。.
- アライメント、範囲の上部 — クランプ力が軽く、高速で、ランアウトが収束するまで部品がリム上を自由に移動できます。
- 研削、低速側 — クランプが硬くなり、レンズは自身の光軸上にロックされ、ホイールが入ってきます。
- ホルダー スピンドル 0–300 rpm、自由に設定可能 — 異なるガラス、重量、ベルサイズは異なる速度で落ち着きます。適切なペアは試作品で見つけられます。
- ホルダー主軸トルク、8 N·m — クランプされた部品を切り込み深さ全体に対してチャックが滑ることなく保持するのに十分なトルクです
ダイヤモンドホイールは、機械後部に搭載された独自の主軸で3,500 rpmで回転し、サーボ制御下で送り込まれます。この時点では部品はゆっくり回転し、ホイールは高速で回転するため、エッジは削り取られるのではなく生成される — これが、出口側でのチッピングを抑える理由です。.
ベルチャックはアクセサリーではなく、工具です。ベルの直径はレンズの直径とその半径に合わせる必要があるため、実行する要素の範囲を教えていただければ、見積もり時にセットを指定します。.
サーボ軸がオペレーターに決定させる4つのこと
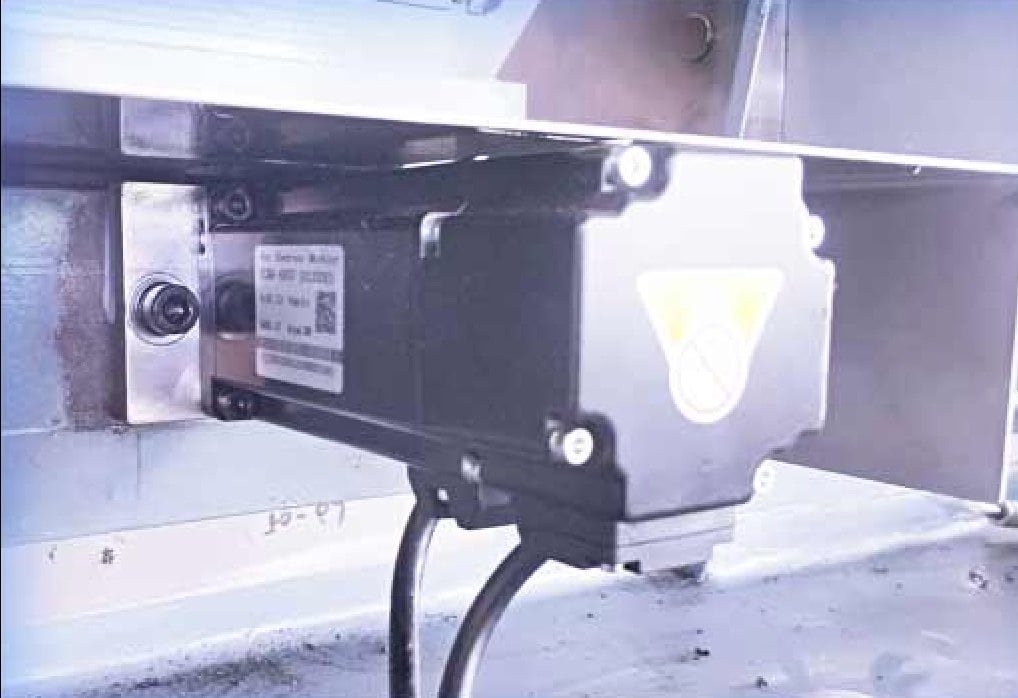
このCNC光学センタリングマシンの両方のリニア軸はリニアガイドウェイ上でサーボ駆動されており、それぞれ0.003 mmの繰り返し精度を持っています。これが、手動ハンドルによる判断のセットを画面に入力される数値に変換するものです。.
一定の切り込み深さ、数値として設定
ホイールを停止位置まで巻き取るのではなく、このクラスのCNC光学センタリングマシンは、デジタルで設定した切り込み深さでエッジを除去し、それを保持します。直径は最初から最後まで一貫して出力され、研削された表面は細かく均一なままです。.
エッジングと面取りの多段階制御
全体のシーケンス — 粗研削、仕上げ、そして両側の面取り — は、1回のパスではなく、個別に制御されたステージとして実行されます。ガラスへの熱の流入が減少し、それに伴い、ここで重要な2つの欠陥、すなわち表面焼けとエッジの欠けも減少します。.
ホイール寿命は週単位ではなく月単位で測定
サーボフィードはプログラムが指示する以上にホイールに負荷をかけないため、ダイヤモンド層は均一に摩耗します。これは、サファイアやその他の超硬材料で最も顕著であり、過負荷のホイールは1回のシフトでグレーズします。.
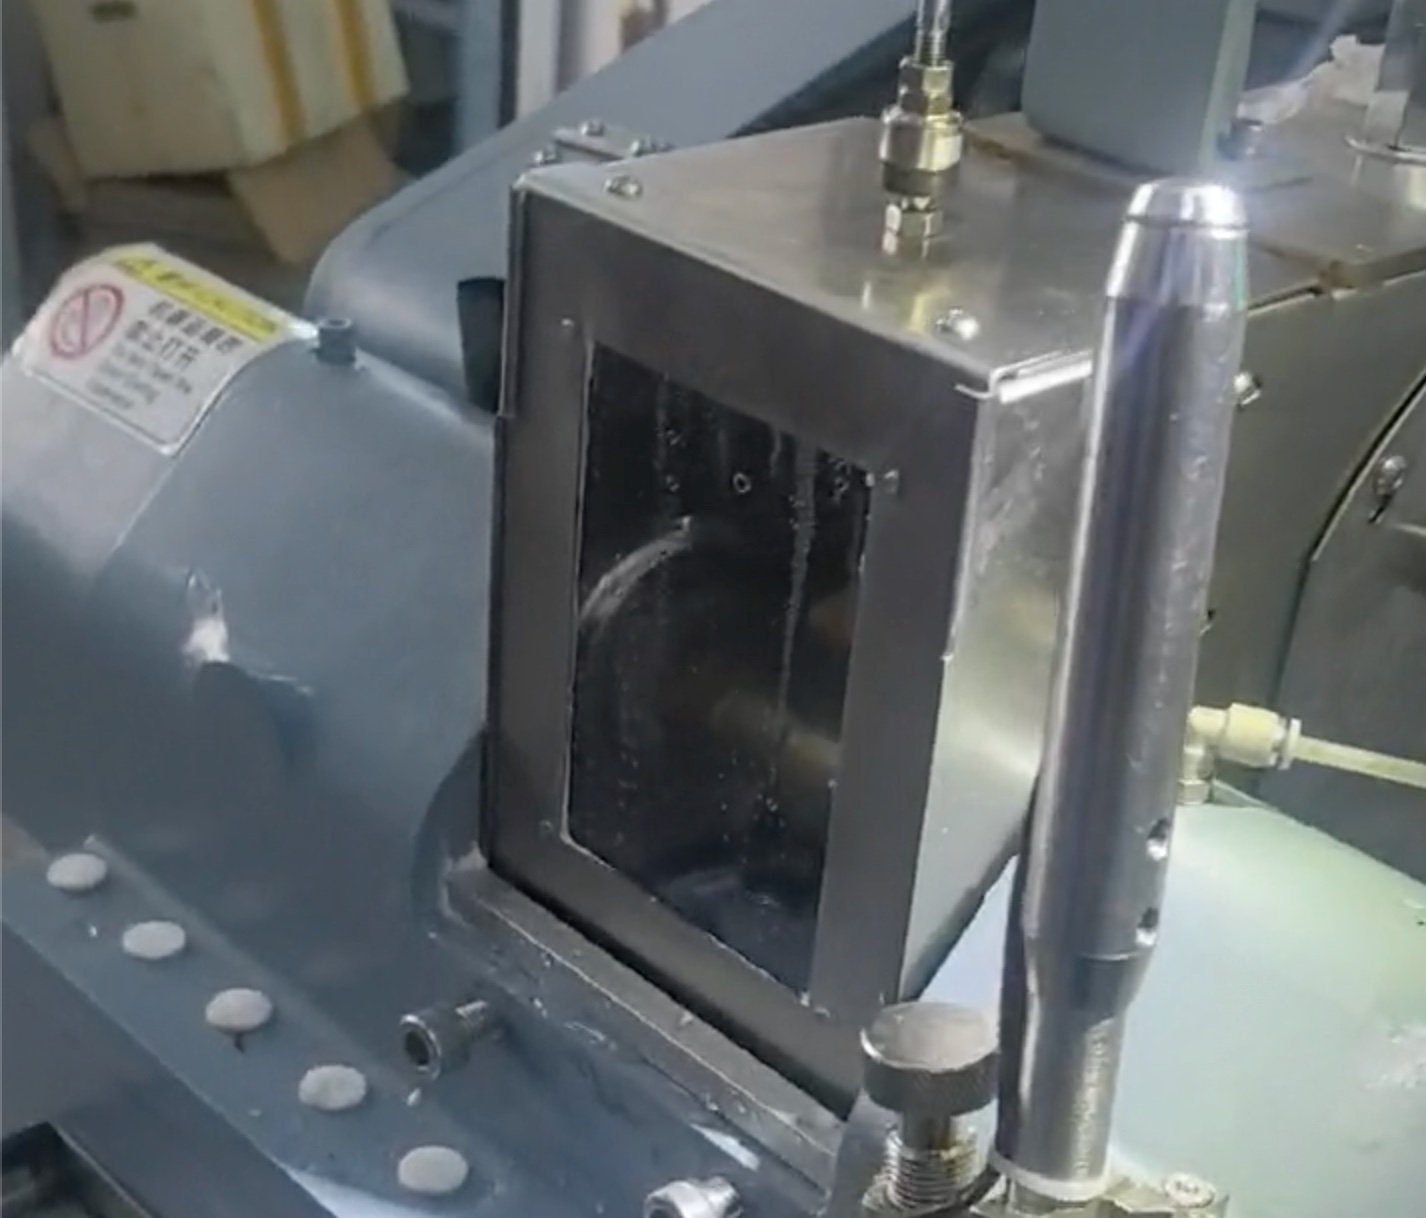
ガードは自動で上下します
エンクロージャーはスプリングバランスではなくポジティブ駆動されているため、振動でずれたり、手が中に入ったときに落下したりしません。モーターはエンクロージャーの後ろ、後部に配置されており、クーラントミストがモーターにかかるのを防ぎます。.
ガードが閉じた後の10秒間に起こること
10秒は、このCNC光学センタリングマシンで提示される最短サイクルタイムです。実際の時間は、目の前の部品に合わせて設定した値になります。なぜなら、以下の各ステージは固定された保持時間ではなく、設定可能なパラメータだからです。薄い部品や小径のものはこの範囲の下限近くで、厚いサファイアは上限近くで処理されます。.
| 要素 | 動き | 制御するもの |
|---|---|---|
| ホルダースピンドル | 回転、0–300 rpm | セルフアライメント、その後カット中の部品速度 |
| ホルダースピンドル スライド | サーボトラバース、400 W | ホイールがエッジのどこで加工されるか — 直径と両方の面取り |
| ホイールスピンドル | 回転、3,500 rpm | ダイヤモンドリムでの切削速度 |
| ホイールスピンドル スライド | サーボインフィード、400 W | ステージあたりの切り込み深さ、一定に保持 |
| Clamp | �¤の力レベル | 移動可能、その後ロック |
| クーラント | サーキュレーティング、90 W ポンプ | カットをフラッシュし、ガラスを冷却します |
このタイプの機械におけるセンタリング精度は、部品ごとの測定ではなく、設定能力です。オペレーターは、バッチの最初の部品でセンタースコープを使用して設定し、機械はそれを繰り返します。各要素を読み取るクローズドループゲージはありません。受け入れ手順で各部品の記録された数値が必要な場合は、注文前にその旨をお知らせください。購入すべきものが変わります。.
どのような材料と部品サイズに対応できますか?
| アイテム | 能力 |
|---|---|
| 操作 | 1回のクランプで、光学軸に同心円状の外径エッジング、および面取り。 |
| レンズ径 | Ø1.8 – Ø120 mm |
| 部品厚さ | 40 mm未満を推奨 |
| サイクルあたりの部品数 | 1 — シングルスピンドル、シングルエレメント |
| 材料 | 光学ガラス、, サファイア およびその他の超硬基板。広幅、大判エレメントは特にスコープ内です。 |
| サイクルタイム | 10秒から、オペレーターの設定値まで |
| ホイール | ダイヤモンド、Ø160 × 30H7 × 30T、作業厚さ8~30 mm |
| ホイール速度制御 | 標準で3,500 rpmに固定。オプションで可変周波数ドライブが利用可能。 |
| チャックの真円度出し | ベルチャックを所定の位置でドレッシングするためのオプション治具補正器 |
部品が治具ではなく、自身の研磨面によって位置決めされるため、材料は上流ほど重要ではありません。CNC光学心出し機での結果を決定するのは、図面の半径、有効径、および直径公差です。図面が寸法指定されている場合 ISO 10110 フレームワーク, 、お問い合わせ時に送信してください。どのベルセットが必要かをお知らせします。.
| スピンドル数 | です。 |
| 1軸 | Ø1.8 – Ø120 mm(厚さ40 mm未満を推奨) |
| Ø50 – Ø185 mm (厚さ 40 mm 未満を推奨) | 部品あたりの作業時間 |
| 10 秒から、その後ユーザー設定 | ホルダー主軸ねじ |
| ホルダー スピンドル速度 | 0 – 300 rpm、自由に設定可能 |
| ホルダー スピンドル回転モーター | 8 N·m |
| ホルダー スピンドル送りモーター | 400 W サーボ |
| ホルダー スピンドル送り繰り返し精度 | 003 mm |
| 砥石主軸回転数 | 3,500 rpm |
| ホイール スピンドルモーター | 750 W |
| ホイール送りモーター | 400 W サーボ |
| ホイール送り繰り返し精度 | 003 mm |
| ダイヤモンドホイール | Ø160 × 30H7 × 30T(厚さ8 – 30 mm) |
| ホイール駆動ベルト | ƒªブ ポリV、PJ686 |
| クーラントポンプ | 90 W |
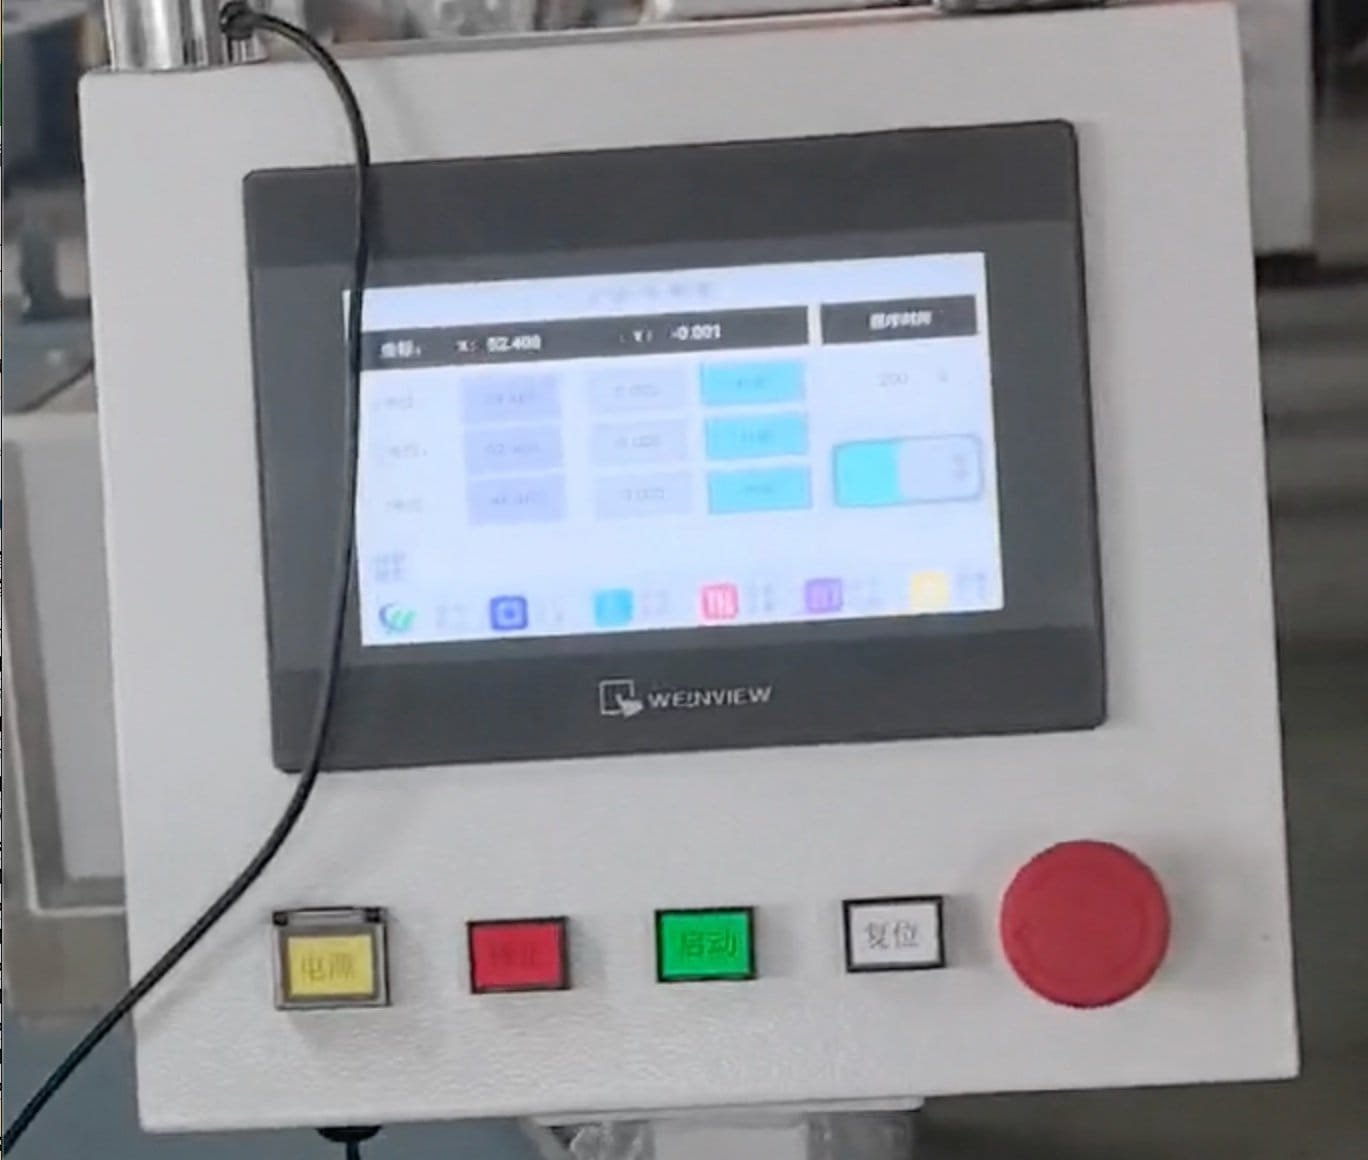
| Control | PLC、7インチタッチスクリーン付き |
| 全体寸法(長さ×幅×高さ) | 1000 × 1000 × 1500 mm |
| 総重量 | 約 500 kg |
オプション
| Option | 機能 |
|---|---|
| ホイール スピンドル VFD | ホイール速度を固定ではなく可変にします。これにより、1台の機械で軟質クラウンガラスとサファイアの両方をカバーする必要がある場合に便利です。 |
| 治具補正器 | インサイチューでベルチャックを真円に調整するため、摩耗したリムは交換ではなくドレッシングされます。 |
主要コンポーネント
ブランドは参照用に示されています。同等以上のグレードのコンポーネントが取り付けられる場合があります。その場合でも、記載された性能は維持されます。.
| Component | ブランド / 標準 |
|---|---|
| PLCおよびHMI | プレミアムPLCブランド、7インチカラータッチスクリーン |
| サーボモーターおよびドライブ | プレミアムサーボブランド |
| ホイール スピンドルベアリング | アンギュラコンタクト、P4クラス、ペアマッチング |
| リニアガイドウェイ | プレミアムリニアモーションブランド |
| コンタクタおよび電気部品 | 高品質産業用制御ブランド |
| ホイールドライブ | 6条Vリブベルト |
主要なアセンブリとその機能
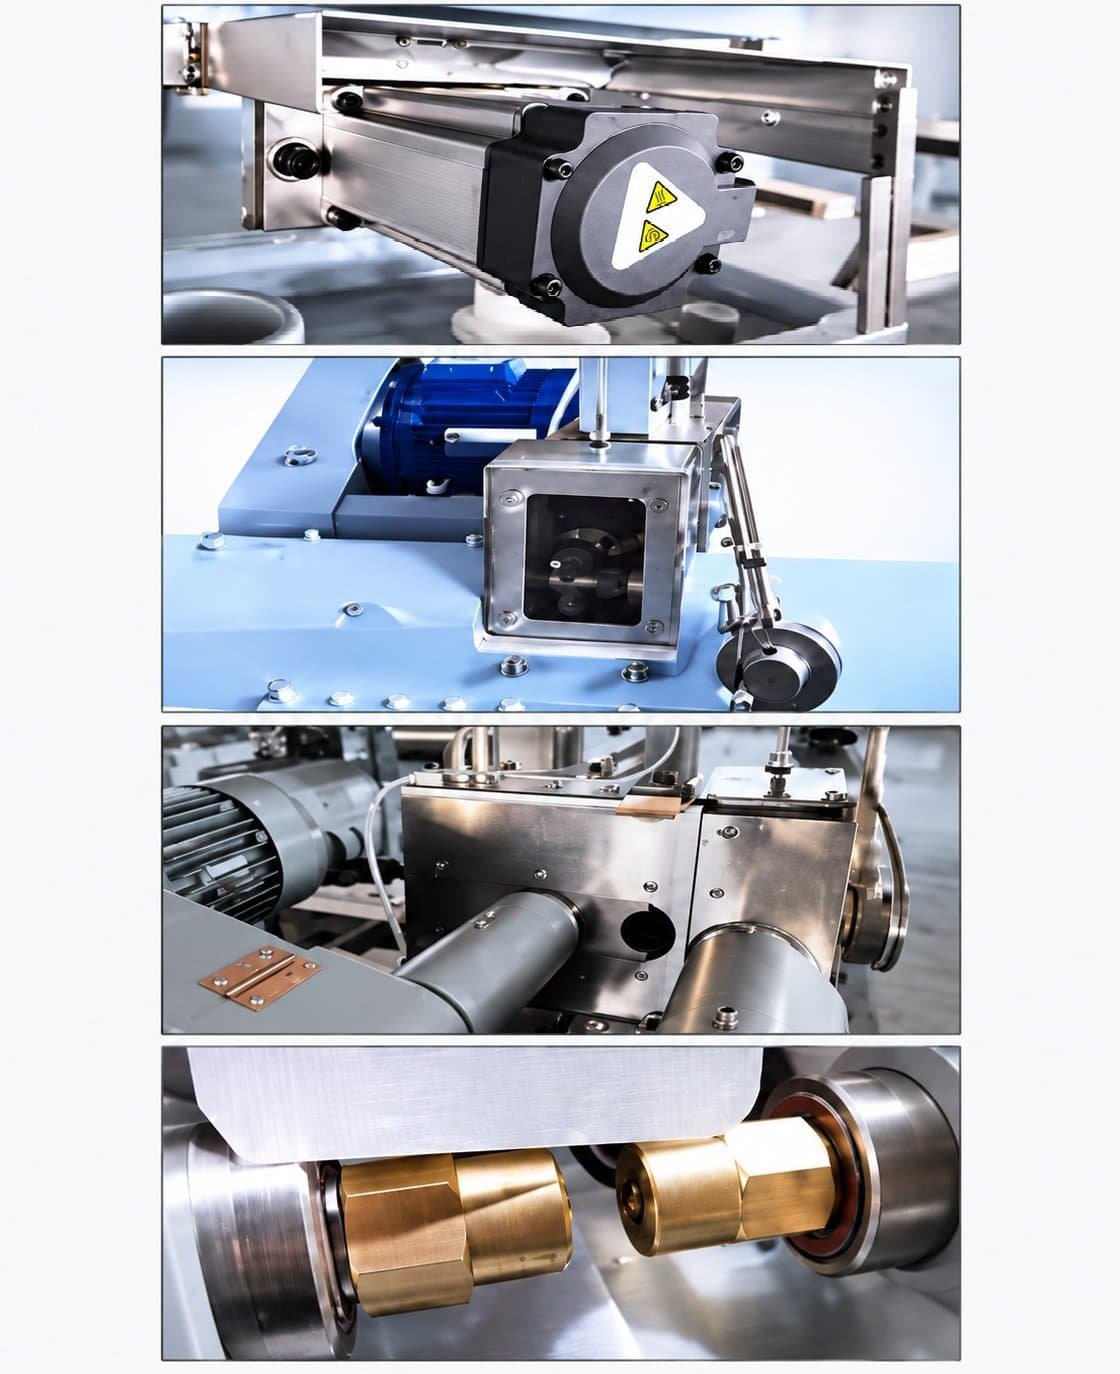
このCNC光学センタリングマシンは7つのグループで構成されています。現場で注意が必要な場合、これはオペレーターとサービスエンジニアが共有する語彙です。.
| アセンブリ | Function |
|---|---|
| ホルダー主軸グループ | ベルチャック付き2分割主軸、RHおよびLHねじ、アライメントおよび研削速度帯を駆動 |
| ホルダー移動スライド | 直線ガイドウェイ上の400Wサーボが、直径と面取りのためにホイールに沿って部品を位置決め |
| ホイールヘッド | ダイヤモンドホイール、3,500 rpm主軸、マッチングされたP4ベアリングペア、後部に取り付けられたモーター |
| ホイール送り込みスライド | 003 mmまで繰り返し可能な切り込み深さを運ぶ400Wサーボ |
| 密閉ガード | 正駆動リフト付きフルエンクロージャー、クーラントミストとガラス切りくずを封じ込める |
| 冷却システム | マシンベースのタンクを備えた90W循環供給 |
| 制御グループ | ベースキャビネットにPLC、7インチタッチスクリーン、統合操作ハンドルを配置 |
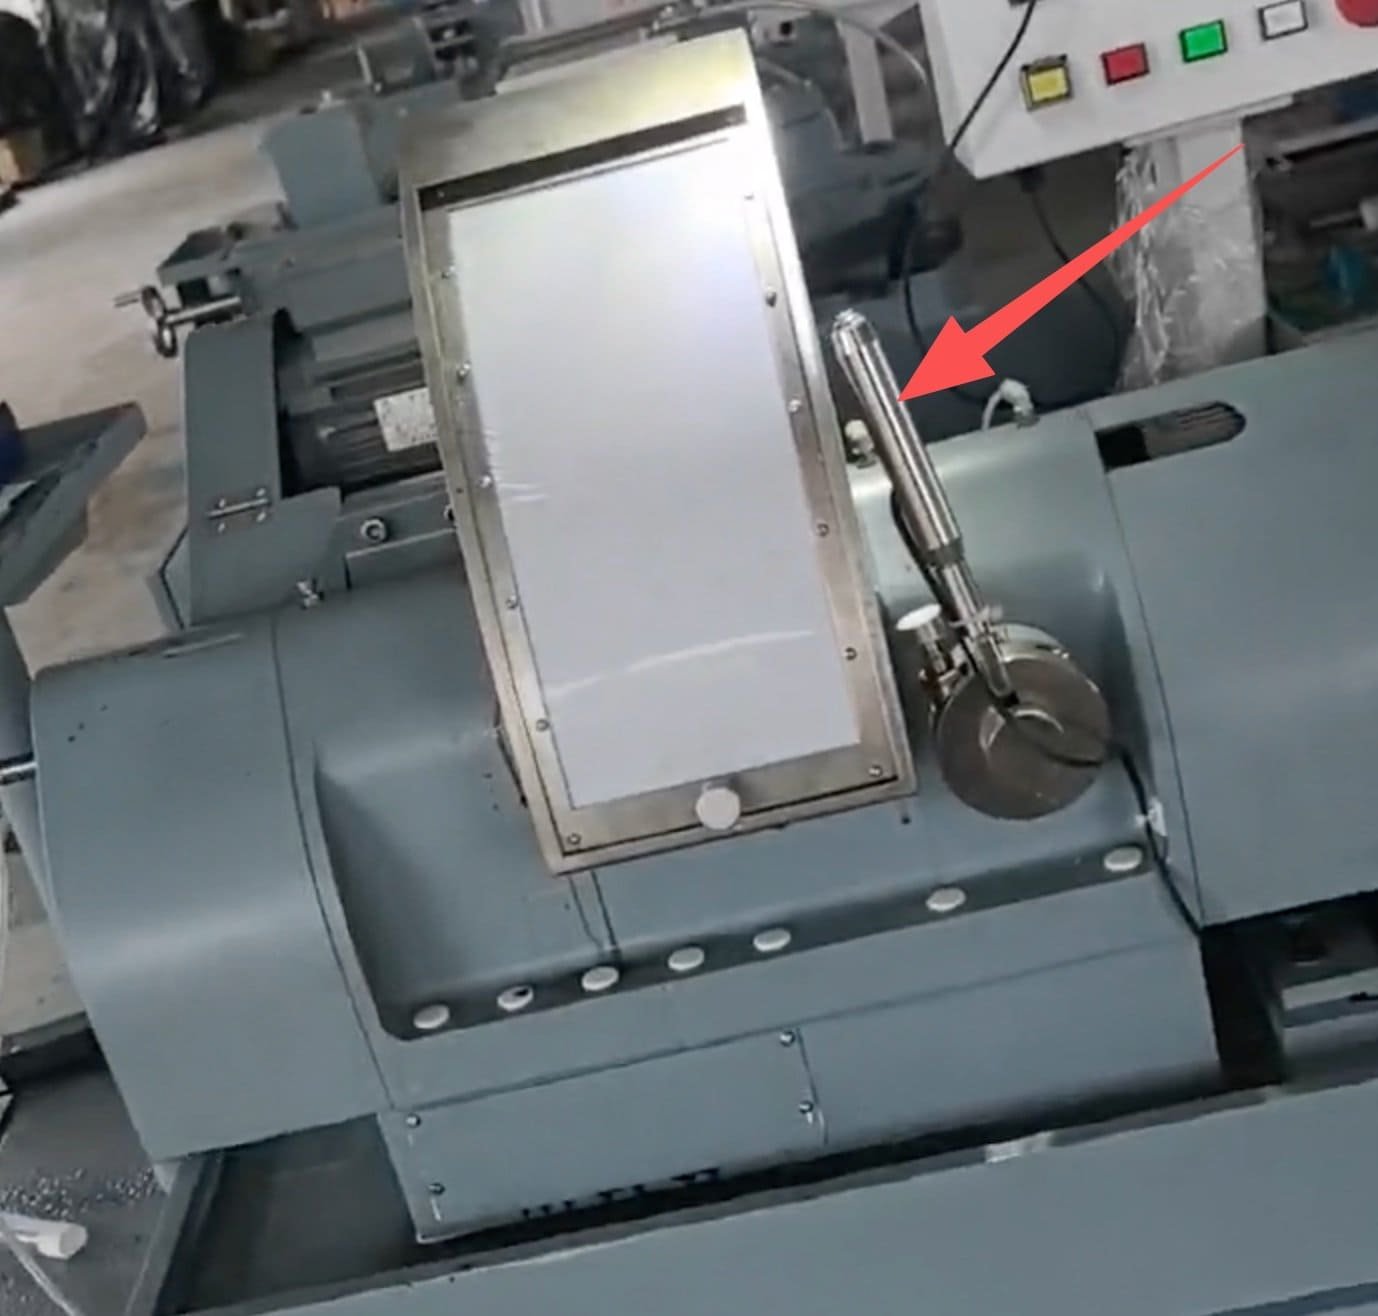
別の機械を選択すべき時はいつですか?
当社の範囲内の4台の機械は、レンズをベルでクランプしてリムを研削し、4台すべてが切断前に部品を独自の光軸上に安定させます。CNC光学センタリングマシンとプロファイルエッジャーの違いは、軸の見つけ方ではなく、対応するサイズ範囲、完成した輪郭の定義、そしてチャックに部品を入れる人です。これら3つのうちの1つを間違って購入すると、高価な学習結果になります。.
- Ø120 mmを超える部品 — へ EG-185L大型光学センタリングマシン, 、Ø50–185 mmをカバーし、長尺エッジ用のテーパー微調整を追加
- 非円形輪郭 — 四角形、D形状、カバーガラス、フォーマーからコピーされたものはすべて EG-80プロファイルエッジ研削機 またはその自動バージョンである Auto-EG-80. 。これらはこの機械と同じように部品を正確にセンタリングし、次にコピーフォーマーが形状を決定します。この機械はそれを円形に仕上げます。
- 触れる必要のないローディング — Auto-EG-80 は、ピックアンドプレースヘッドで各レンズをチャックに入れます。ここではオペレーターがすべての部品をロードしますが、これはØ120 mm未満および短納期の場合に適しています。
- フラット2Dおよび2.5Dパネルの研磨済みエッジ — これは周辺研磨であり、 EP-220C, で行われ、ここでは行われません。
- 未研磨ブランク — 光軸は見つかりません。まず両面を仕上げてください。
建築用または装飾用ガラス、および眼鏡用Rxラボ用ではありません — これは眼鏡レンズエッジング用ではなく、精密光学部品の生産設備です。.
まだラインのどの段階が実際に不足しているかを確認している場合は、 エッジングとセンタリングの概要 がこれらすべての機械を並べて比較します。.
ユーティリティ、環境、および安全性
電気供給、圧縮空気、クーラント、床荷重、および機械が稼働する環境条件は、各注文ごとに確認され、それに付属する安全および保護装置とともに提供されます。これらの数値は、サイトの電圧と周波数、実行する材料、および仕向地市場によって異なるため、単一のセットは公開していません。.
お問い合わせ時にサイト条件をお送りいただければ、注文前にユーティリティおよび環境要件を書面でお返しします。.
CNC光学センタリングマシンでは、ダイヤモンドホイールとベルチャックは両方ともプロセスアイテムであり、材料、直径範囲、および実行する半径に合わせて選択されます。これらは機械とは別に引用されます。.
機械が設置された後はどうなりますか?
世界中のどこにでも出荷されるすべての機械に同じ条件が適用されます。.
| 保証期間 | 最終受入後12ヶ月 |
| 保証期間中の対応 | 8時間以内の応答・24時間以内のソリューション提案・48時間以内の問題解決(部品の調達、設置、試運転を含む) |
| 保証期間外 | 機械の寿命中はサービスとスペアパーツが利用可能。誤用または異常な操作による損傷は有料です。 |
| 認証 | CE |
仕様は継続的な設計改善の結果として変更される場合があります。一部の部品でわずかな違いが生じる場合があります。拘束力のある仕様については、注文確認書を参照してください。.
機械の稼働状況を見る
スピードバンドの上部でのセルフアライメントステップ、および光学ガラスシングルレットでのフルサイクル。クランプが硬くなる前に部品が安定するのを見てください — その半秒がCNC光学センタリングマシンが実際に販売しているものです。.
02 — ゲルマニウムレンズのセンタリングと端面研削(デモンストレーション)
図面1枚とブランク数個をお送りください
データシートからCNC光学心出し機を誤って仕様決定することは容易です。なぜなら、その作業を決定する数値はデータシートには記載されておらず、それはベルセットだからです。直径、両方の半径、中心厚さ、および保持する必要のある芯出し公差を示す素子図面と、お客様自身の研磨済み部品をいくつかお送りください。.
当社で加工し、返却し、見積書と共にプロセスシートをお送りします。トライアル加工自体は無料ですが、ブランクの送料はお客様負担となります。見積もりはデフォルトでFOBですが、ご要望に応じてCNFおよびDDPも利用可能です。.
12 か月保証 当社で試運転を行い、返却し、見積もりとともにプロセスシートをお送りします。センタリングの設定方法とチェック方法も含まれます。試運転は無料ですが、送料はお客様負担となります。見積もりはデフォルトでFOBですが、CNFおよびDDPもリクエストに応じて可能です。
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- — Ø1.8~120 mm、密閉型、サファイアおよび超硬材用 — Ø50–185 mm素子にも同じ原理が適用されます
- エッジングおよびセンタリングマシンレンジ — 4機種すべてを比較
- 自動レンズプロファイリングエッジャー Auto-EG-80 — 成形された輪郭用
- 光学レンズ製造ライン — 6つのステーションがどのように接続されるか
- 完全な装置範囲