
レンズ心出し機
A レンズセンタリングマシン 加工径を削り出すのではなく、加工済みレンズの2つの曲率中心を結ぶ線を見つけ出し、その線に対してリムを真円に加工します。 それ Ø1.8–185 mm、光学ガラスからサファイアまで。.
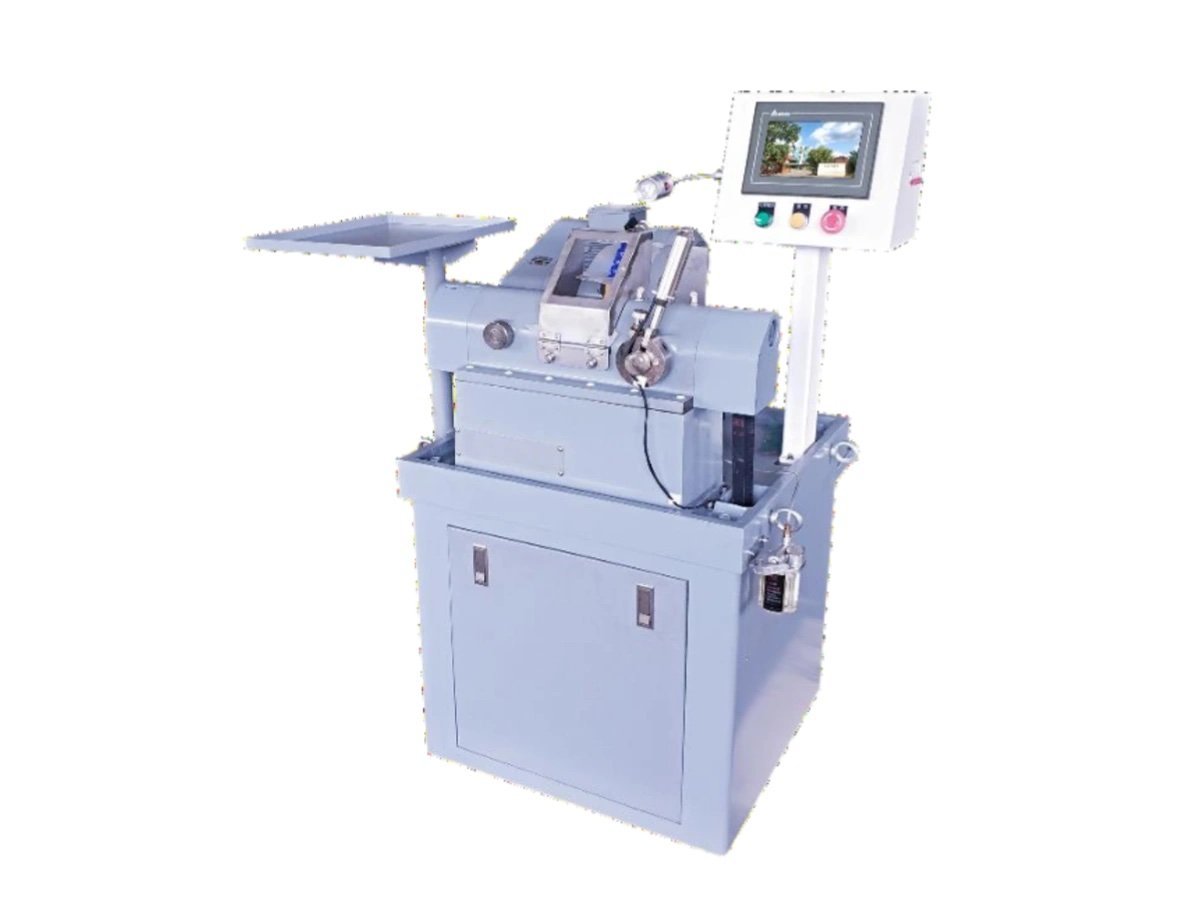
心出しが実際に決定すること
加工済みのレンズには2つの光学面があり、それぞれに曲率中心があります。その2つの中心を通る線が光軸であり、レンズが実際に結像する軸です。切断、生成、研磨のどの工程でも、この軸を参照することはありません。レンズブランクは、これらの工程が始まる前から円形であり、切断機が与えた任意の円周に対して円形のままでした。.
そのため、レンズをレンズセルに組み込む際、2つの軸が一致します。それは、セル内径の軸と、ガラスの光軸です。これらが同じ線でなければ、ビームは設計値とは異なる方向に出力されます。シムや調整リングでこの誤差を補正することもできますが、レンズが組み立て工程に達する前に、リムで一度だけ除去することもできます。後者の選択肢が、レンズ心出し機が使用される理由です。.
生成と研磨がレンズの形状を決定します。レンズ心出し機は、レンズがどこにあるか(ねじ込まれるチューブに対して)を決定します。.
レンズ心出し機はどのようにして光軸を見つけるのでしょうか?
測定するわけではありません。レンズ自身に光軸を見つけさせます。.
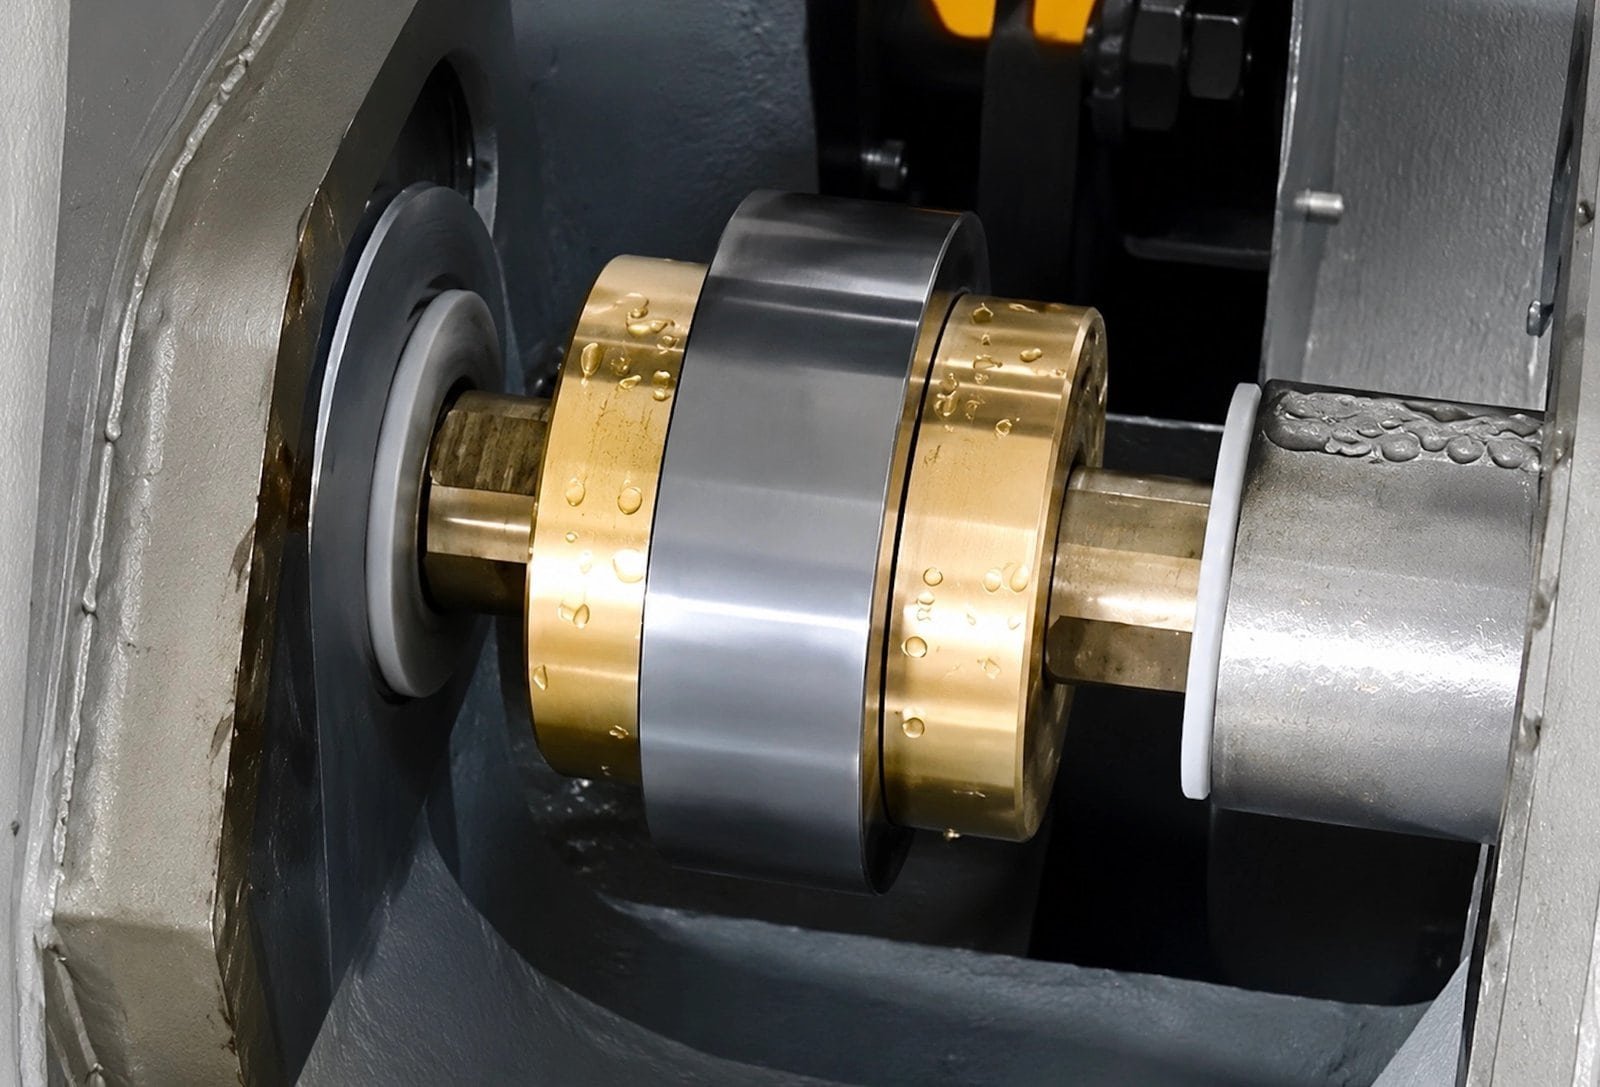
レンズは、2つのベルチャック(各研磨面に一点ではなく円で接触する短い中空コーン)の間に、単一の水平スピンドルで挟み込まれます。軽くクランプして回転させると、部品は置いた場所にとどまりません。各リムは球面に接触し、それらの2つの力が釣り合う唯一の位置は、2つの曲率中心を結ぶ線がスピンドル軸上にある位置です。それ以外の位置では横方向の成分が発生し、レンズはリム上を滑ってその成分が消えるまで移動します。.
その後、クランプが全負荷になり、スピンドルはその範囲の下限に下がり、ダイヤモンドホイールが接近します。加工されるリムは光軸と同心になります。なぜなら、光軸が回転軸になっているからです。1つのスピンドルで2つの動作を行います。
- セトリング — 軽いクランプ、最高速度、部品がリム上を自由に移動してランアウトが収束するまで
- カット — 全負荷、低速、外径と両方の面取りを同じ設定で
ベルセットは、この機能を可能にする治具であり、使用する直径と半径に合わせて選択されます。普遍的なペアとして供給されるものではありません。お客様の加工対象レンズの範囲をお知らせいただければ、お見積もりと合わせて適切なセットを指定いたします。.
部品は自身の研磨面によって位置決めされるため、レンズ心出し機はガラスの種類をあまり気にしません。加工内容を決定するのは、図面の半径、有効径、および芯出し公差です。.
芯出し精度はどのように設定され、チェックされますか?
これは、あるレンズ心出し機の見積もりと別の見積もりを比較できるかどうかを決定する質問であり、ほとんどのデータシートが数字だけで回答する質問です。数字だけでは仕様ではありません。代わりに3つのことを尋ねてください。.
| 質問すること | 正しい回答とは |
|---|---|
| 何を使って? | セントロスコープ — オペレーターは、部品が回転中に表面中心の反射像を観察し、円を描くのをやめるまで調整します。 |
| どのような条件下で? | 指定されたベルセット、指定されたクランプ力、特定の半径と直径。それらのいずれかを変更すると、数値が変わります。 |
| どのくらいの頻度で? | バッチの最初の部品で確立され、その後機械によって繰り返されます。閉ループゲージで各レンズを記録する機能はありません。 |
最後の行は、注文後ではなく、注文前に書面で取得すべきものです。設定能力と個々の部品の記録は異なるコミットメントであり、前者を配信しながら後者を想定させるサプライヤーは、受け入れ手順に紛争を組み込んでいます。私たちはむしろ明確にしたいと考えています。このクラスの機械が提供するのは、セントロスコープで確立され、その後繰り返される設定です。.
プロセスで各要素の記録された数値が本当に必要な場合は、お問い合わせ時にその旨をお伝えください。それは異なるクラスの装置であり、当社はそのような装置の見積もりを提示するのではなく、その旨をお伝えします。.
このカテゴリーでは、アーク秒単位の主張が自由に流通しています。それらを比較する前に、両方が同じものを指していることを確認してください。通常はそうではありません。センターズコープでの設定能力、指定されたベルサイズと半径についてです。.
寸法が記載された図面 ISO 10110 フレームワーク は、すでにセンタリングを独自の公差として含んでおり、この会話は短くなります。お問い合わせ時に図面をお送りください。.
4機種、3つの違い
この範囲の4つの機械はすべて、ベルの間でクランプされ、ホイールが来る前に要素を独自の光軸上に配置します。センタリングは、レンズセンタリングマシンとプロファイルエッジャーを区別するものではありません。.
Size
専用センタリングマシン2台でØ1.8~120 mmおよびØ50~185 mm、プロファイルエッジャー2台で最大Ø80 mm。中間の重複は実際であり、決定要因は通常、次の2つのうちのいずれかです。.
外形を定義するもの
丸い部品はホイールから直径を取ります。四角、D字型、カバーガラスにはコピーフォーマーが必要ですが、これはプロファイルエッジャーのみが備えています。レンズセンタリングマシンは部品を丸く仕上げます。.
誰がロードするか
4台の機械のうち1台は、要素自体をチャックに運びます。他の3台は手動でロードされます。これは、短納期および混合バッチに適しており、大量生産には不向きです。.
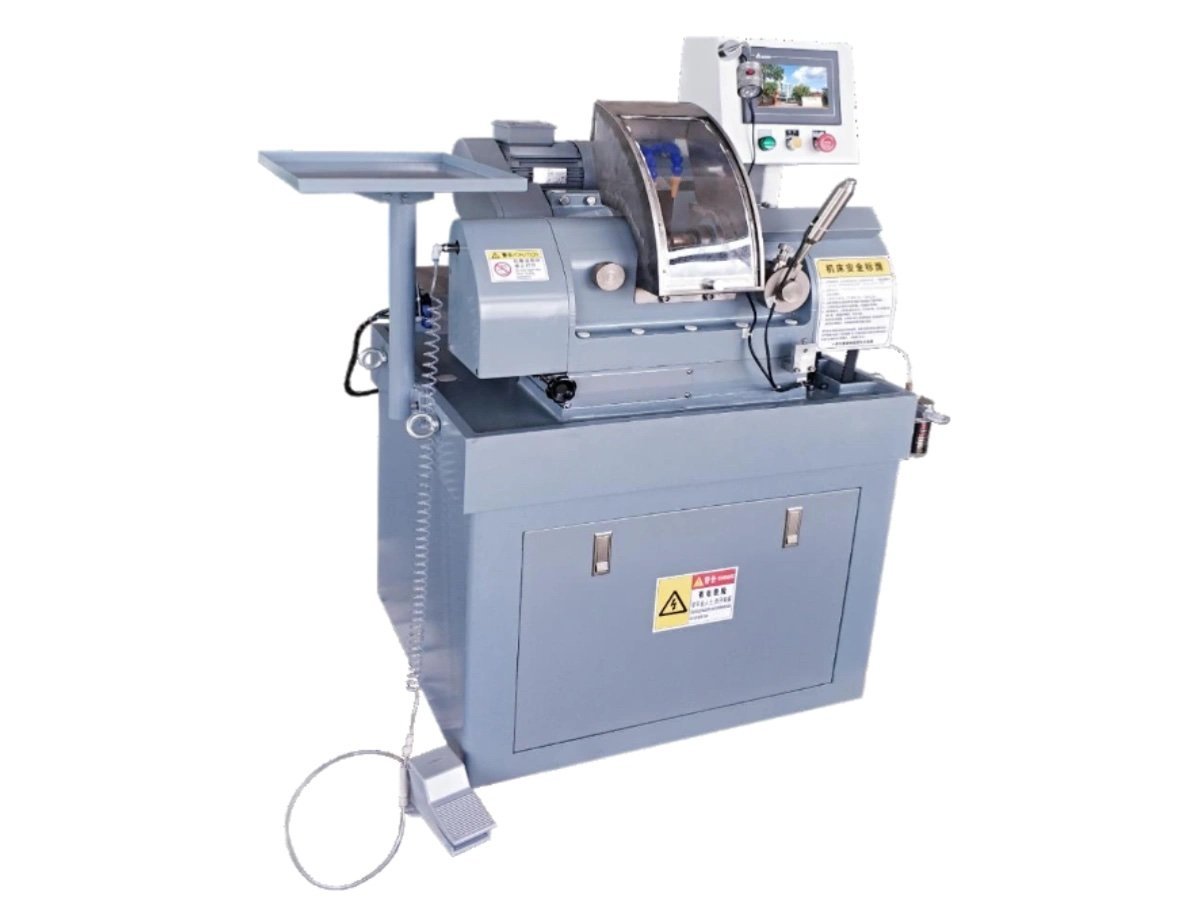
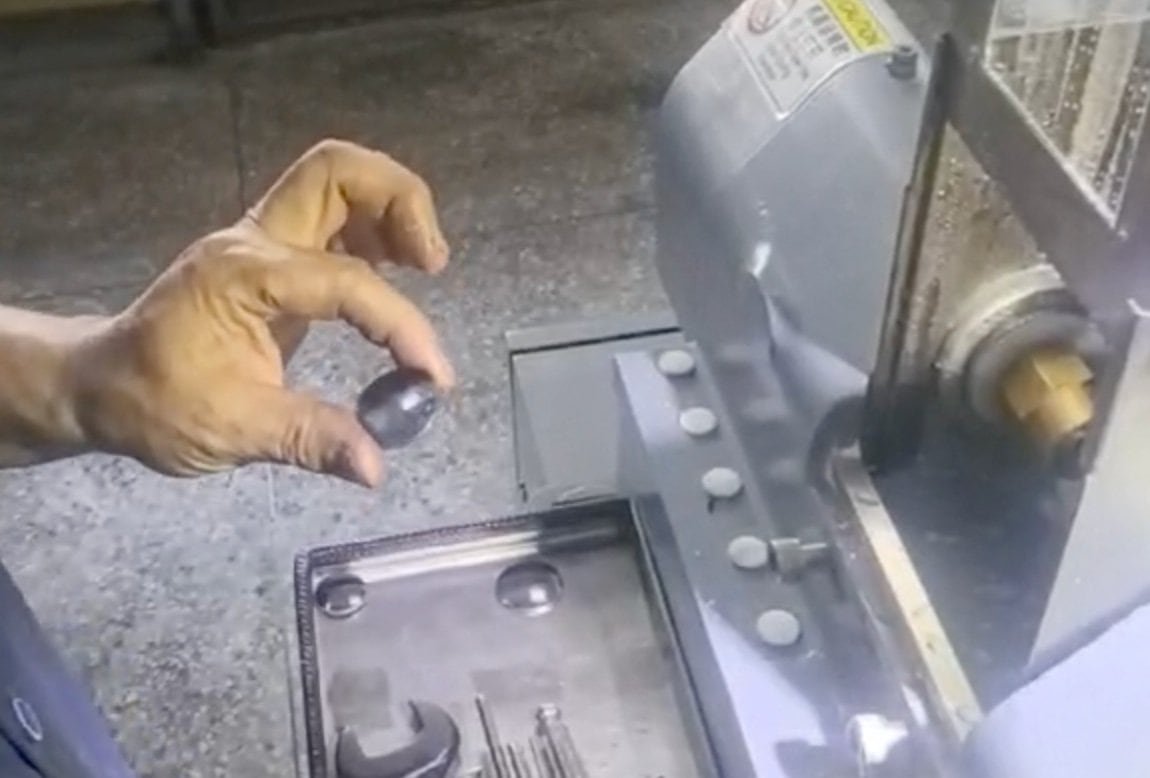
どの機械でどの部品を加工するか?
| Machine | いつ使用するか | 範囲 |
|---|---|---|
| EG-120L | 丸い部品、小~中サイズ;サファイアおよびその他の超硬基板;カットを密閉したい場合 | Ø1.8~120 mm |
| EG-185L | Ø120 mmを超える丸い部品;テーパーを機械で調整する必要がある長いエッジ | Ø50~185 mm |
| EG-80 | フォーマーからコピーされた非円形の外形、手動ロード、混合バッチ | Ø5–80 mm |
| Auto-EG-80 | 大量生産におけるEG-80と同じ作業ですが、要素は自動的にチャックに配置されます。 | Ø5–80 mm |
これらのうち2つには、見積もりを比較する前に知っておくべきさらなる違いがあります。EG-185Lは標準でテーパー微調整を備えており、部品の厚さがバッチ間で変化しても両方の面取りを均等に保つデジタル面取りシステムを注文できます。EG-120Lは、ツインサーボ軸と数値で設定された一定の切り込み深さで、同じ問題に異なる方法で対応します。.
建築用または装飾用ガラス、および眼鏡用Rxラボ用ではありません。これは精密光学部品の生産装置です。エッジ 研磨 平坦な2Dおよび2.5Dパネルの加工は、さらに別の操作であり、 EP-220C.
センタリングがライン内のどこに位置するか
センタリングは後工程です。両面が完成してから光軸を見つけることができるため、この機械ではすでに要素に費やされたすべての時間がリスクにさらされます。また、前の工程で残されたものを修正する最後のチャンスでもあります。.
上流は 生成範囲 そして 研磨範囲; です。 エッジングとセンタリングの概要 は、このステーションをステージ4の残りの部分と比較します。下流はコーティングと組み立てですが、これらは当社では製造しません。6つのステーションがどのように接続されるかは、 製造ラインのページ.
に示されています。 光学ガラス, 材料自体は制約ではありません —.
、溶融シリカ、クリスタルクォーツ、サファイア、テクニカルセラミックスはすべて同じ原理でセンタリングされます。より硬い基板で変わるのは、ホイールの仕様と、レンズセンタリングマシンが保持できる送り量であり、方法ではありません。
図面と研磨済み部品を数点お送りください.
レンズセンタリングマシンは、データシートから不適切に仕様を決定しがちです。なぜなら、その作業を決定する項目はデータシートにはなく、ベルセットだからです。要素の図面(直径、両方の半径、中心厚さ、保持する必要のあるセンタリング公差)と、お客様自身の研磨済み部品を数点お送りください。.
12 か月保証 当社で試運転を行い、返却し、見積もりとともにプロセスシートをお送りします。センタリングの設定方法とチェック方法も含まれます。試運転は無料ですが、送料はお客様負担となります。見積もりはデフォルトでFOBですが、CNFおよびDDPもリクエストに応じて可能です。
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- · お客様のブランクでの無料試運転 CNC光学センタリングマシン EG-120L
- — Ø1.8~120 mm、密閉型、サファイアおよび超硬材用 — Ø50–185 mm、テーパー微調整
- 研削・芯出し範囲 — 4機種すべてを比較
- 光学レンズ製造ライン — 6つのステーションがどのように接続されるか
- 完全な装置範囲