自動レンズプロファイリングエッジャー Auto-EG-80
全自動垂直 自動レンズプロファイリングエッジャー 直径80mmまでの丸形および異形光学部品の外周エッジと面取りを研削します。粗研削・精密研削両用の砥石とバキュームピッキング&プレイス機能を搭載。サイクルタイム15秒、ガラスからサファイアまで対応。.
この機械が製造するもの、およびその前後に何が起こるか
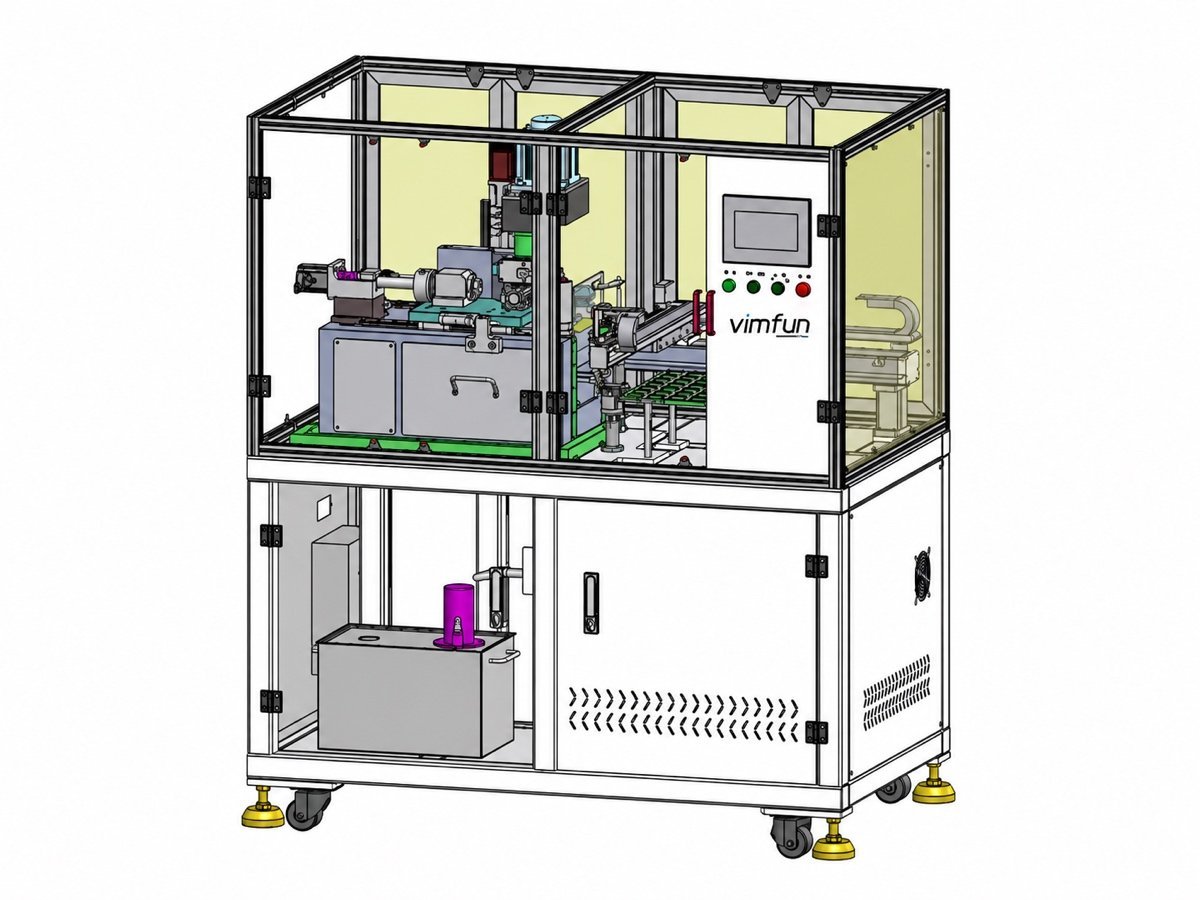
部品がエッジャーに到達する頃には、その面はすでに生成され研磨されています。まだ粗いのはリム部分です。自動レンズプロファイリングエッジャーがその工程を担います。図面に従って外径と面取りを研削し、部品を光学軸に対して円形にし、取り扱い、コーティング、組み立てを安全に行えるようにします。顔ではなくエッジを成形します。.
上流は 研磨工程; 下流はコーティングと組み立てです。この機械が設定するのは、外径、光学軸への同心度、および保護面取りです。これら3つの要素が、完成したレンズまたは窓がマウントに収まるかどうかを決定します。.
これは精密光学エッジングです。 建築用ガラスには不向き そして 眼鏡用Rxラボには不向き — これらはフラットガラスのシーミングラインと処方レンズエッジャーを必要としますが、これらは全く異なる機械です。.
自動レンズプロファイリングエッジャーはどのように形状を保持しますか?
部品に応じて2つの方法があります。丸形部品の場合はマイクロメーターによる直径設定、異形部品の場合はプロファイルテンプレートを1:1でトレースします。デュアルホイールは、1回のパスで粗削りと精密仕上げを行います。.
自動レンズプロファイリングエッジャーはエッジを計算するのではなく、コピーします。完成した輪郭は、部品と同じ軸に取り付けられたテンプレートにカットされ、フォロワーがそのテンプレートをなぞりながら、研削砥石がワークピースのエッジを1対1の関係で成形します。テンプレートがどのようなものであれ、部品はそのようになります。単純な丸形部品の場合、テンプレートはありません。マイクロメーターが直接直径を設定し、部品はその直径に研削されます。.
削り取りを速くクリーンにする2つの要因:
- デュアルホイール — 1つのØ160 mmホイールに粗研削と精密仕上げの両方のセクションがあり、1サイクルで粗削りと仕上げパスを行います。
- サーボZリフト、40 mm — 部品はサーボ制御で昇降し、正確な面取りをエッジに施します。送り精度0.01 mmです。
- 丸形はマイクロメーター、異形はテンプレート — 同じ機械で円形窓は直径に、異形カバーは輪郭に加工します。
- スピンドルおよびワーク軸ランアウト <0.006 mm — 下流のマウントが依存する同心度
計算ではなくコピーするため、自動レンズプロファイリングエッジャーは、機械の再教示ではなく、テンプレートを変更することで、ある異形部品から別の異形部品に切り替わります。.
異形部品の場合、テンプレートはツーリングの一部です。お問い合わせ時に輪郭図をお送りいただければ、それに合わせてテンプレートを作成します。その後、機械から出るすべての部品はその輪郭通りに、1:1で仕上がります。.
機械が誰も見ていない間に行う4つのこと
Auto-EG-80は、エッジャーの全自動バージョンです。これらはそれぞれ、オペレーターが手作業で行っていた作業を代替します。.
自動ロード・アンロード
バキュームチャック付きのX/Y/Zモジュールが各部品を掴み、砥石に提示し、返却します。部品間の手作業による供給がないため、15秒のサイクルで無人運転が可能です。.
丸形部品を稼働中に測定
円形部品の場合、マイクロメーターがプロセス中の直径を制御するため、オペレーターが各部品を測定することなく、外径が部品ごとに一定に保たれます。.
サーボリフトによる面取り
40 mmのZリフトはサーボ駆動のため、面取りは感覚ではなく0.01 mm単位で施され、すべての部品で同じエッジが得られます。.
ウェット&密閉運転
カット全体はアクリル製の水密密閉チャンバー内で行われるため、スラリーは機械内に留まり、ショップフロアは乾燥したままです。.
どのような材料や部品に対応できますか?
| アイテム | 能力 |
|---|---|
| エッジの種類 | 外径と面取り、丸形状および異形形状 |
| 部品径 | Ø5 – Ø80 mm(異形形状は対角寸法) |
| 丸形状部品 | マイクロメータによる直径設定 |
| 形状部品 | 1:1 プロファイルテンプレート追従 |
| 材料 | ガラス、セラミック、, サファイア, 、石英およびクリスタル |
| 代表的な部品 | ディスプレイおよびテレビ用カバーガラス、サファイア製時計風防、カメラ窓、小型レンズ、セラミック部品 |
| サイクルタイム | 部品あたり15秒~ |
| 送り精度 | 0.01 mm |
部品に ISO 10110 エッジおよび面取りの指示がある場合は、図面をお問い合わせと共にお送りください。自動レンズプロファイリングエッジャーでは、直径公差、光軸への同心度、および面取りサイズがセットアップを決定します。材料ではありません。.
技術仕様
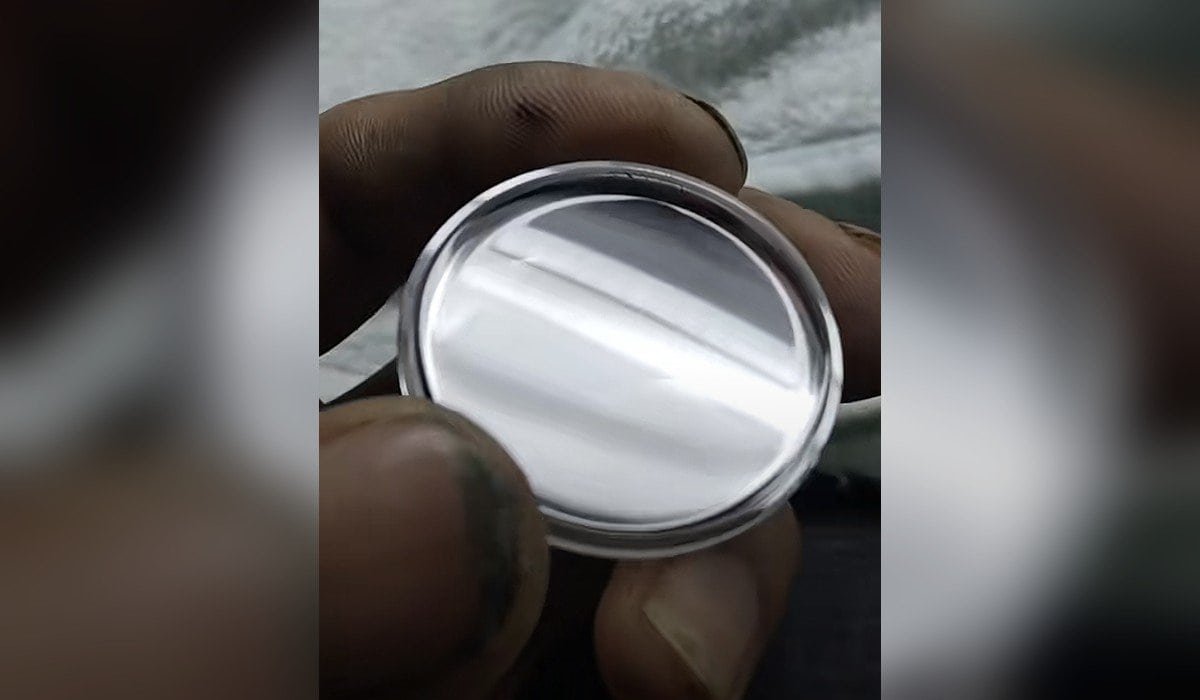
手動EG-80は、手動ローディングでデュアルホイールプロファイリング機構を共有します。Auto-EG-80は、無人運転のためにX/Y/Zバキュームハンドリングを追加します。.
| 部品径 | Ø5 – Ø80 mm(対角寸法による異形形状) |
| 研削スピンドル回転数 | 最大 3,600 rpm |
| ワーク軸回転数 | 最大 100 rpm |
| サイクルタイム | 15秒 – ∞ |
| Z軸リフトトラベル | 40 mm、サーボ制御 |
| スピンドル振れ(ラジアル / アキシャル) | 006 mm 未満 |
| ワーク軸振れ | 006 mm 未満 |
| 送り精度 | 0.01 mm |
| 研削ホイール | Ø160 × Ø30 × 20 mm、デュアル粗研削 / 仕上げ研削 |
| スピンドルモーター | 3 kW |
| ワーク軸モーター | 400 W |
| トラバースモーター | 400 W |
| 総設置電力 | 2 kW |
| 全体寸法(長さ×幅×高さ) | 1500 × 850 × 1700 mm |
| 総重量 | 約 500 kg |
| 加工チャンバー | アクリル製、水密密閉型 |
| ベース構造 | ヘッドストックとベースの一体鋳造 |
デュアル研削ホイールは材料に合わせて選択される消耗品です。プロファイルテンプレートは、各異形形状部品に合わせて作製される工具です。どちらも別途見積もりとなりますので、部品をお送りいただければ、仕様を決定いたします。.
主要なアセンブリとその機能
これは、オペレーターとサービスエンジニアが現場で共有する語彙です。.
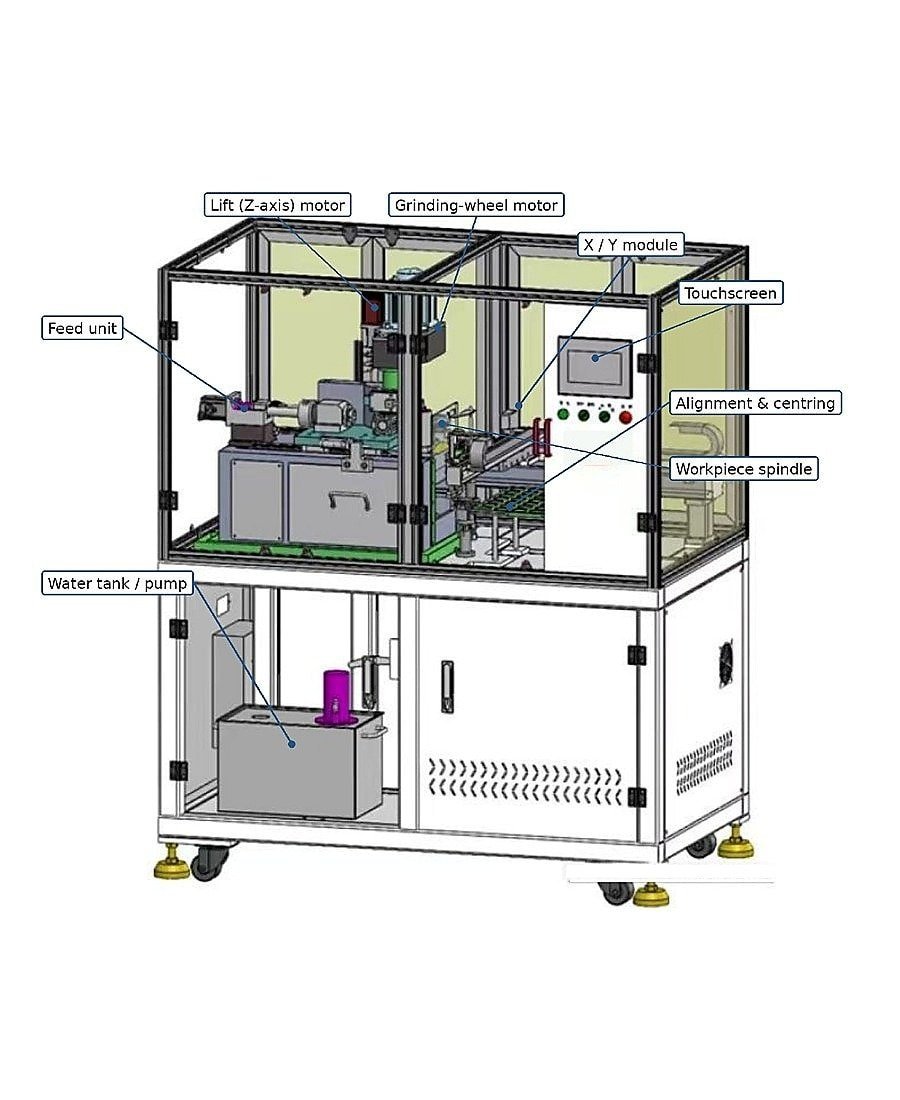
| アセンブリ | Function |
|---|---|
| 研削スピンドル | 最大 3,600 rpmでØ160 mmデュアル粗研削/仕上げ研削ホイールを保持、振れ < 0.006 mm |
| ワーク軸 | 最大 100 rpmで部品をホイールに押し当てて回転、振れ < 0.006 mm |
| X / Y / Z バキュームハンドラー | バキュームチャックで各部品を掴み、供給し、返却します。サーボZ軸リフトが面取りを行います。 |
| プロファイル / マイクロメータユニット | 異形形状部品用のテンプレートフォロワ。丸形状部品用のマイクロメータ直径制御。 |
| 密閉ウェットチャンバー | スラリを機械内に保持するアクリル製水密エンクロージャ |
| 一体鋳造ベース | 研削荷重下での剛性を高めるため、主軸台とベースを一体鋳造 |
| オペレーターコントロール | 作業位置から手の届く範囲にあるサイクル、直径、面取り設定 |
ユーティリティ、環境、および安全性
電気供給、圧縮空気、クーラント、床荷重、および機械が稼働する環境条件は、各注文ごとに確認され、それに付属する安全および保護装置とともに提供されます。これらの数値は、サイトの電圧と周波数、実行する材料、および仕向地市場によって異なるため、単一のセットは公開していません。.
お問い合わせ時にサイト条件をお送りいただければ、注文前にユーティリティおよび環境要件を書面でお返しします。.
自動レンズプロファイリングエッジャーは、一度設定すれば直径と面取りを良好に保持しますが、新しい形状の部品は、まずそのテンプレートを作成し、証明する必要があります。そのテンプレート作業はコミッショニングの一部であり、見積もり前に部品と概略図をご提示いただく理由です。.
機械が設置された後はどうなりますか?
世界中のどこにでも出荷されるすべての機械に同じ条件が適用されます。.
| 保証期間 | 最終受入後12ヶ月 |
| 保証期間中の対応 | 8時間以内の応答・24時間以内のソリューション提案・48時間以内の問題解決(部品の調達、設置、試運転を含む) |
| 保証期間終了後 | 機械寿命期間中のサービスおよびスペアパーツ提供 |
| 認証 | CE |
仕様は設計改良により変更される場合があります。一部の部品に若干の違いが生じる場合があります。正式な仕様については、注文確認書を参照してください。.
機械の稼働状況を見る
Auto-EG-80がカバーガラスのバッチをエッジングし、サイクル間で真空ハンドラーがロードおよびアンロードしています。.
01 — デュアルホイールエッジングサイクル、カバーガラス
02 — 真空ピックアンドプレースのロードおよびアンロード
図面1枚と部品数個をお送りください
自動レンズプロファイリングエッジャーは、データシートから悪く仕様を決定しがちです。部品の図面(直径または輪郭、面取り、材質、保持する必要のある公差)と、お客様自身の部品数個をお送りください。当社でそれらを加工し、返送し、見積もりとともにプロセスシートをお送りします。.
成形部品については、機械とともにテンプレートを見積もりに含めますので、コミットする前にご自身のガラスで輪郭を確認できます。.
12 か月保証 ・お客様提供材料での無料トライアルラン
光学系顧客には以下が含まれます エドモンド・オプティクス そして コヒーレント
関連機器および資料:
- レンズ研磨機 FP-4L — 上流の研磨工程
- を参照してください。これは、サジッタを測定し、送り量を補正し、部品を反転させ、トレイから自分でロードします。SG-80はセットアップ作業、短納期、プロトタイピング用の機械です。Auto-SG-50は大量生産用の機械です。 — 半径がカットされる場所
- 凹レンズ研磨機 FP-4U — 凹面研磨の対
- 光学レンズ製造ライン ・ステーションの接続方法