
ANWENDUNGSHINWEIS / SCHLEIFEN VON INFRAROT-KUPPELN

Infrarot-Dome-Schleifen in Germanium, ZnS und Saphir

Ein gekrümmtes Schutzfenster kann seine Mittendicke einhalten und gleichzeitig einen unannehmbar dünnen Bereich nahe des Randes aufweisen. Seine inneren und äußeren Oberflächen können auch separate Formprüfungen bestehen, während sie falsch zueinander bezogen sind. Das Schleifen von Infrarot-Kuppeln erfordert einen Geometrie- und Messplan, der die Schale als eine Komponente behandelt.

Für zivile Wärmebildgehäuse und industrielle Temperaturüberwachungsfenster beginnen Sie mit dem optischen Band, der Umgebung und der fertigen Zeichnung. Bestätigen Sie, ob das angegebene Material, die Krümmung und das Wandprofil für das beabsichtigte System geeignet sind, bevor Sie Werkzeuge auswählen. Die Fähigkeit einer Maschine, eine konkave oder konvexe Oberfläche zu erzeugen, begründet nicht ihre Fähigkeit, jede tiefe Schale zu bearbeiten.

01 — Definieren Sie die Schale, nicht nur zwei Radien

Geben Sie die innere und äußere Geometrie, die Blende, die Randmerkmale und die Beziehung zwischen den Oberflächen an. Geben Sie an, wie Wanddicke und Ausrichtung gemessen werden. Ein Nennradius-Paar ist unvollständig, wenn die lokale Dicke, die Konzentrizität oder ein Kantenübergang die Abnahme bestimmen.

Für ideale konzentrische sphärische Oberflächen ist die radiale Wanddicke die Differenz zwischen dem äußeren und inneren Radius. Diese Aussage hängt vom gemeinsamen Zentrum ab. Eine Mittendickenmessung entlang einer Linie kann nicht beweisen, dass das reale Teil die konzentrische Bedingung überall erfüllt.

Das Schleifen von Infrarot-Kuppeln sollte daher mit einem Bezugssystem und einer Dickenkartenanforderung beginnen, die dem Design entsprechen. Markieren Sie den Funktionsbereich getrennt von jeglichem Opferrand oder Halteaufmaß. Dies verhindert, dass ein Vorrichtungsmerkmal mit der fertigen optischen Blende verwechselt wird.
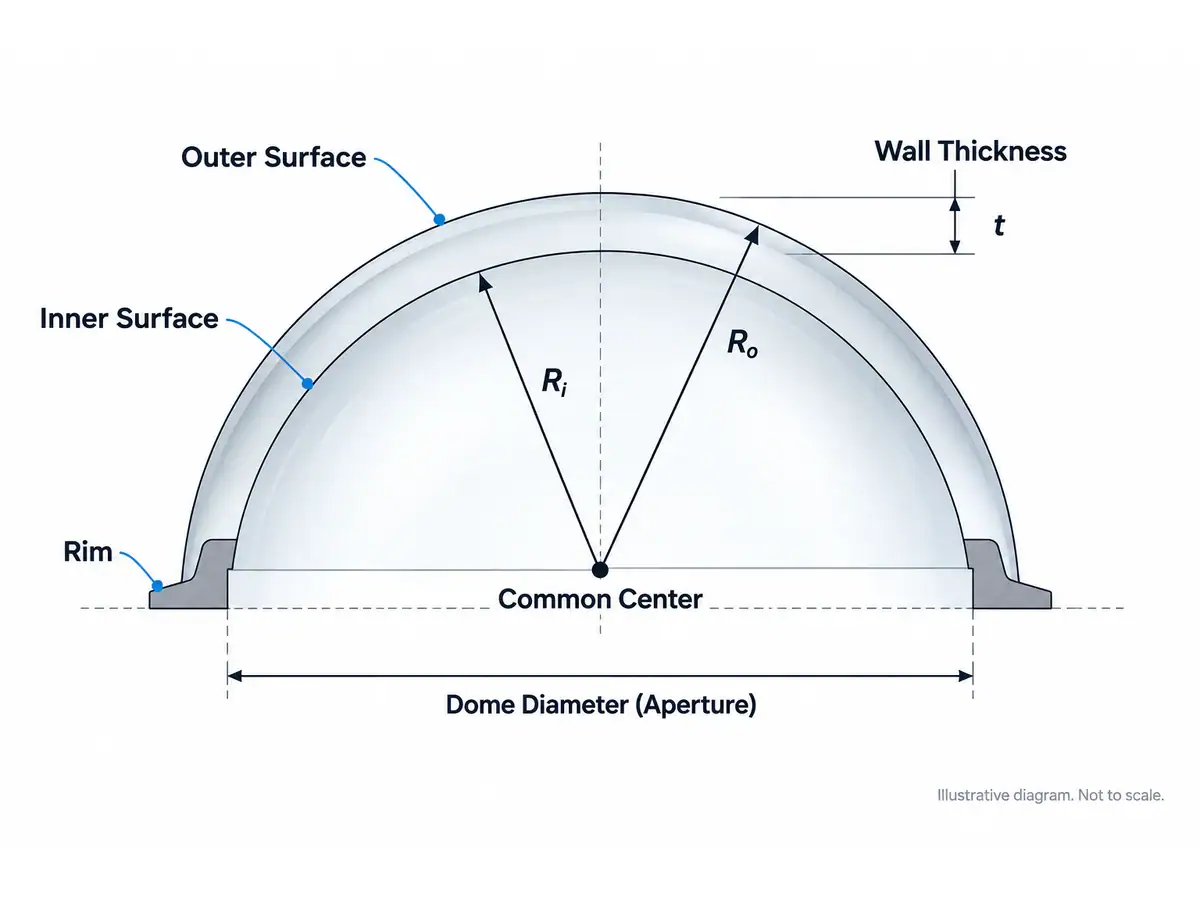
Konzeptioneller Querschnitt einer optischen Kuppel mit innerer und äußerer Oberfläche
Konzeptioneller Schnitt einer optischen Kuppel, der innere und äußere Oberflächen und Wanddicke zeigt; nicht maßstabsgetreu.

02 — Material gegen das Betriebsband prüfen

Germanium, ZnS und Saphir sind keine austauschbaren Fenster für jedes Infrarotsystem. Ihre Transmission, Beschichtungsoptionen und ihr Umweltverhalten unterscheiden sich. Bestätigen Sie die tatsächliche Güte und die spektralen Anforderungen mit dem Optikdesigner und dem Materiallieferanten.

Vermeiden Sie die Auswahl eines Materials ausschließlich nach mechanischen Eigenschaften oder einer allgemeinen Beschreibung wie “infrarottransparent”. Die Systemanforderung umfasst Wellenlänge, Temperatur und den fertigen optischen Pfad. Ein kommerziell erhältliches Material ist nicht automatisch für das beabsichtigte Detektorband geeignet.

MaterialauswahlBenötigte Informationen für die ProzessprüfungWas muss anwendungsspezifisch bleiben
GermaniumGüte, Rohlingsgeometrie und erforderliche OberflächenqualitätBetriebsband, Beschichtung und thermische Bedingungen
ZnSGenaue Materialgüte und gelieferte FormOptische Leistung und qualifizierter Endbearbeitungsweg
SaphirGüte, Kristallorientierung, falls spezifiziert, und GeometrieSpektrale Anforderung und richtungsabhängige Bearbeitung

Die Übersicht über Infrarot-Optik-Ausrüstung bietet einen Weg durch die verfügbaren Operationen. Sie sollte die Entscheidung für das optische Material unterstützen und nicht ersetzen.

03 — Werkzeugzugang beim Schleifen von Infrarot-Kuppeln

Je tiefer eine Oberfläche wird, desto restriktiver werden Werkzeugfreiheit und Kontaktbedingungen. Überprüfen Sie den Werkzeugumfang, den Spindelzugang, die Vorrichtungsfreiheit und den Flüssigkeitszufuhrweg während der geplanten Bewegung. Ein erreichbarer Mittelpunkt beweist keinen Zugang zum Rand.

Verwenden Sie eine Geometrieüberprüfung, bevor Sie Material an der Maschine bearbeiten. Berücksichtigen Sie Werkzeugdurchmesser, Haltergeometrie und das vorhandene Material in Zwischenschritten. Interferenzen können selbst beim Schruppen auftreten, selbst wenn ein Werkzeug die fertige Oberfläche in einer vereinfachten Zeichnung freigibt.

Beim Schleifen von Infrarot-Kuppeln trennen Sie den angegebenen Radiusbereich der Maschine von der nutzbaren Tiefe und Öffnung des tatsächlichen Teils. Werkstückaufnahme und Zugang können die begrenzenden Faktoren sein, auch wenn der Nennradius akzeptabel erscheint.

Gehen Sie nicht davon aus, dass die Online-Pfeilhöhenmessung alle Anforderungen an Wanddicke oder Konzentrizität abdeckt. Sie misst ein definiertes Merkmal in einer bestimmten Konfiguration. Ihre Beziehung zum fertigen Teil muss nachgewiesen werden.

04 — Designunterstützung für den wechselnden Wandabschnitt

Ein Rohling wird mit zunehmender Materialabnahme weniger steif. Eine frühe Unterstützung kann die spätere dünne Schale verformen oder beschädigen. Planen Sie, wie sich die Haltermethode bei Bedarf ändert, wenn sich die Geometrie entwickelt.

Überprüfen Sie den Kontaktbereich, die Klebeschicht oder die Klemmkraft und die zur Positionierung verwendeten Oberflächen. Ein lokalisierter Auflagepunkt kann die gemessene oder bearbeitete Form beeinflussen. Klebstoffablösung und Reinigung gehören ebenfalls in den Prozessplan, wenn Kleben verwendet wird.

Beim Schleifen von Infrarot-Kuppeln ist eine gute Messung in der Vorrichtung kein ausreichender Beweis für die freigegebene Form. Prüfen Sie unter der angegebenen endgültigen Auflagebedingung, nachdem sich das Teil stabilisiert hat. Zeichnen Sie die Differenz zwischen Maschinen- und freigegebenen Messungen auf, anstatt sie zu einem einzigen Ergebnis zusammenzufassen.

Erwägen Sie eine Testvorrichtung oder ein repräsentatives Opferwerkstück, wenn Zugang und Steifigkeit unsicher sind. Dies kann das Haltekonzept klären, bevor wertvolles optisches Material für einen vollständigen Endbearbeitungsversuch verwendet wird.
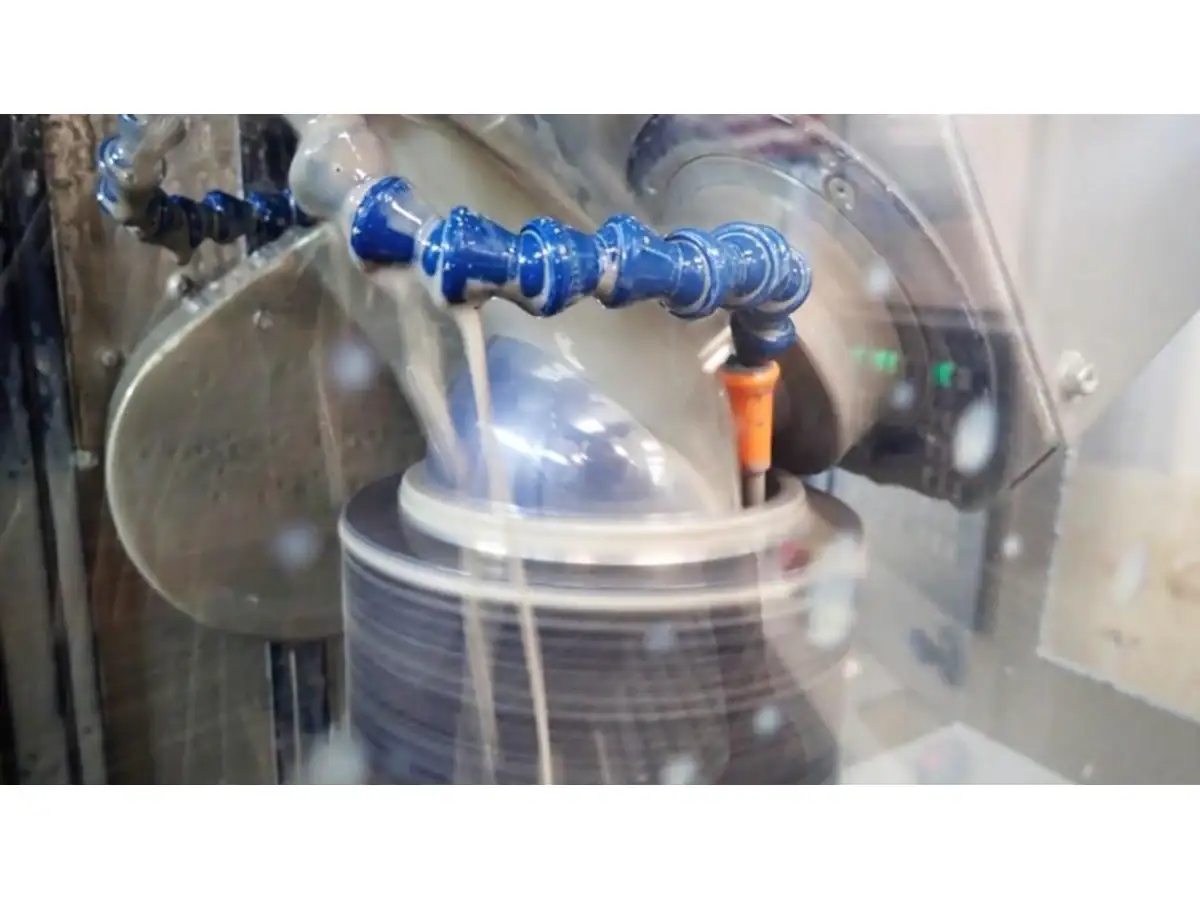
Gekrümmtes optisches Teil, das während der Nassbearbeitung gestützt wird
Beispiel für die Werkstückaufnahme eines gekrümmten Teils; es begründet keinen qualifizierten Prozess für ein bestimmtes Material oder eine bestimmte Maschine.

05 — Kontrollieren Sie den Fehler, der durch die zweite Einrichtung eingeführt wird

Die Bearbeitung der inneren und äußeren Oberflächen beinhaltet oft einen Wechsel des Bezugs oder der Vorrichtung. Jeder Transfer kann einen Ausrichtungsfehler einführen. Der Plan sollte identifizieren, welche Merkmale das Datum von einer Operation zur nächsten tragen.

Messen und erhalten Sie eine aussagekräftige Referenz, bevor Sie das ursprüngliche Haltermaterial entfernen. Wenn die Referenz zu früh verschwindet, muss die nächste Station möglicherweise von einer weniger geeigneten Oberfläche aus lokalisieren oder sich auf eine nicht verifizierte Annahme über die Konzentrizität verlassen.

Beim Schleifen von Infrarot-Kuppeln zeichnen Sie sowohl die Ausrichtung der Einrichtung als auch die fertige Beziehung zwischen den Oberflächen auf. Eine Vorrichtung kann ihre eigene Position wiederholen und das Teil dennoch falsch lokalisieren. Wiederholbarkeit und Korrektheit sind unterschiedliche Anforderungen.

Überprüfen Sie, welche Operation den Rand festlegt und wann er zu einem endgültigen Merkmal wird. Die Randbearbeitung kann eine Auflagefläche verändern oder Kantenschäden aufdecken, die die nächste Haltestufe beeinträchtigen.

06 — Erstellen Sie einen Inspektionsplan, der die schwierigen Bereiche erreicht

Wählen Sie Methoden entsprechend der Geometrie, dem Zugang und der erforderlichen Unsicherheit. Ein Kontaktinstrument hat möglicherweise nur eine begrenzte Reichweite; eine optische Methode erfordert möglicherweise eine geeignete Betrachtungs- oder Testkonfiguration. Legen Sie den nutzbaren Messbereich fest, bevor Sie ein vollständiges Inspektionsergebnis angeben.

InspektionsgegenstandErforderliche DefinitionÜbliche unvollständige Ersetzung
OberflächenformReferenzform, Apertur und AuswertungsmethodeEin einzelner Radiuswert
WandstärkePositionen, Bezugspunkt und MessmethodeEine zentrale Messung
OberflächenbeziehungDefinition von Ausrichtung oder KonzentrizitätZwei unabhängig prüfbare Oberflächen
RandbedingungKriterien für fertige Begrenzung und FehlerAllgemeine visuelle Freigabe
Freigegebene GeometrieUnterstützungs- und StabilisierungsbedingungMessung während der Fixierung im Bearbeitungswerkzeug

Schleifversuche für Infrarot-Kuppeln sollten Rohprofile oder Karten mit Teileidentifikation beibehalten. Fehlende Daten in der Nähe eines steilen Randes müssen als Abdeckungseinschränkung gemeldet werden. Sie sollten nicht durch extrapolierte Akzeptanz ohne eine vereinbarte Methode ersetzt werden.
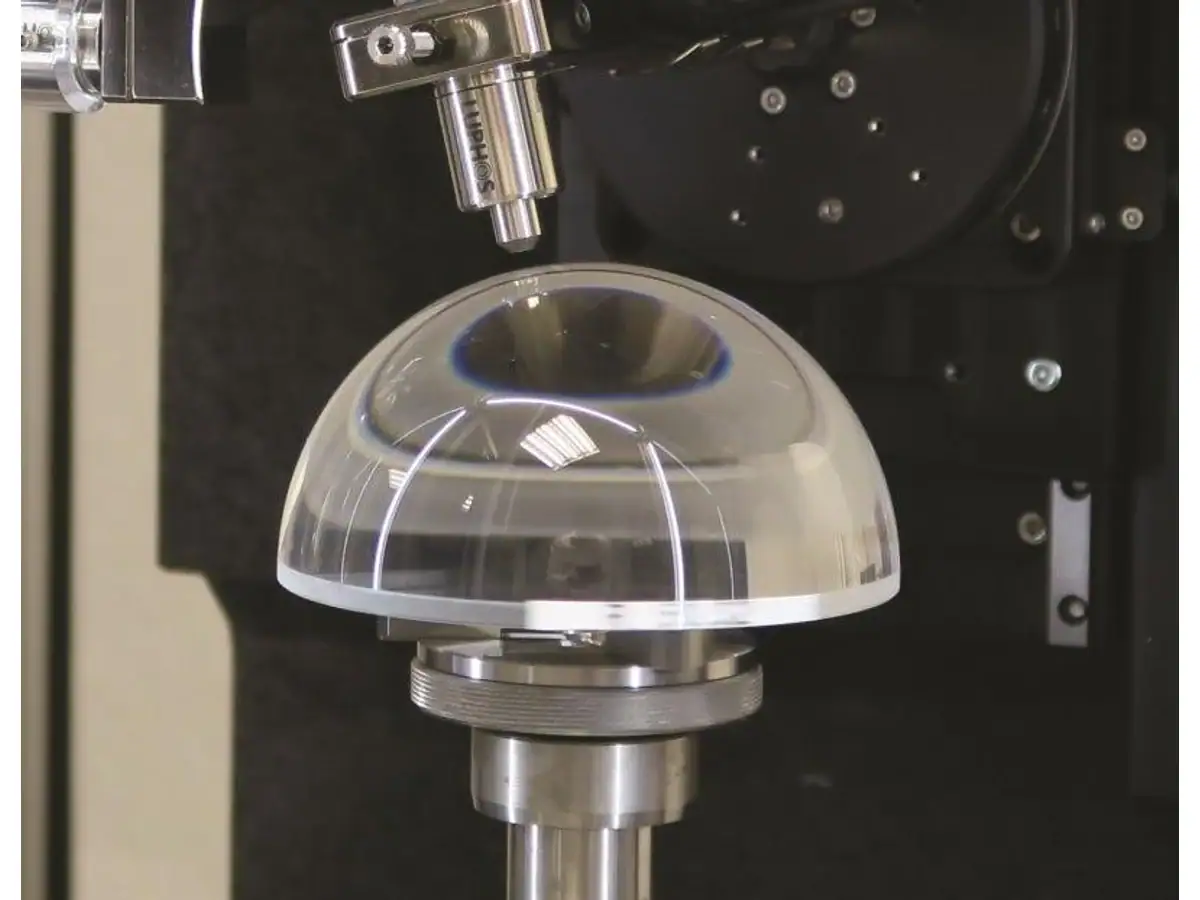
Transparente Kuppel auf einem dimensionalen Messaufbau
Beispiel für ein Messaufbau für Kuppeln. Die erforderliche Methode muss separat die innere Form, die äußere Form und die Wandstärke ermitteln.

07 — Maschine an die demonstrierte Geometrie anpassen

Vimfun's Leitfaden für optische Schleifgeräte beschreibt sphärische und planare Schleifoptionen, einschließlich der G-100 und G-250 Familie. Diese Beschreibungen sind ein Ausgangspunkt für eine Geometrieüberprüfung, nicht ein Beweis für tiefe Kuppelfähigkeit auf einer nicht spezifizierten Schale.

Die Diskussion über Schleifgeräte für Germanium kann helfen, materialspezifische Fragen zu organisieren. Bestätigen Sie den vorgeschlagenen Rohling, die Vorrichtung, das Werkzeug, die Zwischengeometrie und die Inspektionsmethode für die tatsächliche Bestellung.

Bitten Sie für das Schleifen von Infrarot-Kuppeln den Lieferanten anzugeben, was demonstriert wurde und was noch einen Versuch erfordert. Halten Sie die Rohlingvorbereitung, das Erzeugen, das Feinschleifen, das Polieren und die Inspektion als separate Leistungspositionen. Eine integrierte Anfrage ist nur dann nützlich, wenn jede Stufe einen definierten Ausgang hat.

Die Fertigungsroute für Wärmebildtechnik gibt den breiteren zivilen Systemkontext an, ohne die Komponentenebene-Qualifizierung zu ersetzen.

Fordern Sie eine schrittweise Lagerzeichnung an, die den geplanten Halteabstand und die für die Inspektion zugänglichen Bereiche zeigt. Überprüfen Sie diese mit den Teams für Bearbeitung und Messtechnik. Dies ist besonders nützlich, wenn der endgültige Rand auch ein Positionierungsmerkmal ist, da dessen zu frühes Entfernen die Referenz beeinträchtigen kann, die für die zweite Oberfläche benötigt wird.

08 — Vollständiges Teil vor Chargenfreigabe qualifizieren

Ein nützlicher Versuch begleitet die Komponente durch beide Oberflächenbearbeitungen, die Freigabe, die Randbearbeitung und die vereinbarte Endinspektion. Erfassen Sie, wo Material verbleibt und wo Nacharbeit unmöglich würde. Eine dünne Region kann nicht durch weiteres Polieren der gegenüberliegenden Oberfläche repariert werden.

Beziehen Sie mehr als eine einzelne günstige Probe ein, wenn Sie die Produktionswiederholbarkeit feststellen. Vergleichen Sie die Auswirkungen von Materialvariationen, Werkzeugzustand und Setup-Übertragung innerhalb des vereinbarten Versuchsumfangs. Definieren Sie, welche Änderungen vor Beginn einer neuen Charge überprüft werden müssen.

Senden Sie die inneren und äußeren Zeichnungen, die Wandstärkenanforderung, die Materialgüte, das Betriebsband und die jährliche Menge für eine Anwendungsprüfung. Die erste Entscheidung beim Schleifen von Infrarot-Kuppeln ist, ob die Geometrie während des gesamten Prozesses unterstützt, zugänglich und messbar ist. Die Nennmaschinengröße ist nur ein Teil dieser Antwort.

Nach oben blättern