ISO 10110 Zeichnungen: Welche Maschine hält welche Toleranz
Eine optische Zeichnung verbindet Designanforderungen mit Fertigung und Inspektion. Jeder Aufruf benötigt einen Prozessverantwortlichen, einen definierten Bezugspunkt und eine Verifizierungsmethode; die Zeichnung allein legt keine Maschinenfähigkeit fest.
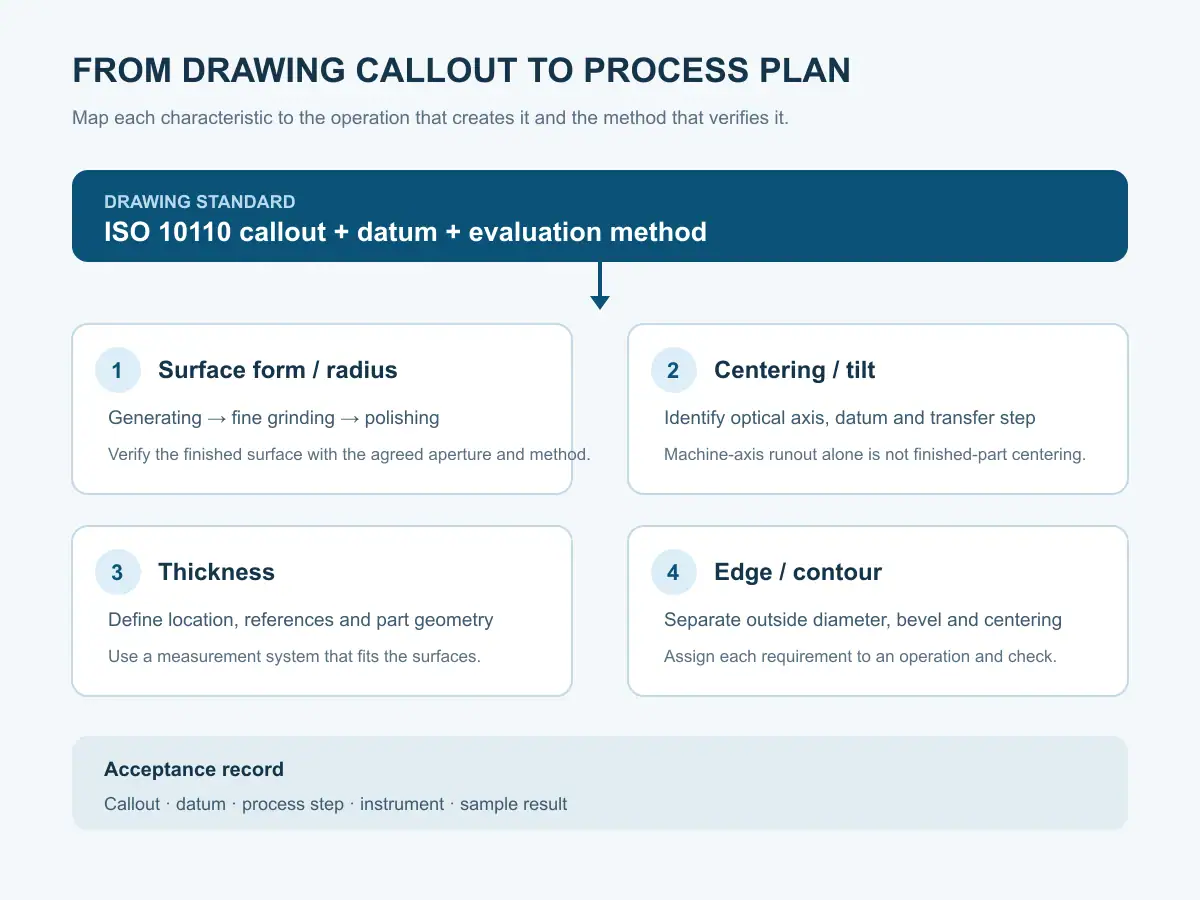
Dieser Unterschied ist wichtig, wenn eine ISO 10110 Zeichnung überprüft wird. Die Norm standardisiert, wie optische Elemente und Systeme dargestellt werden, einschließlich ihrer Eigenschaften und Toleranzen. Eine Zeichnung kann Anforderungen an optische Oberflächen, Zentrierung oder Neigung, Abmessungen, Materialinformationen und Kanten-Details kombinieren. Diese Anforderungen gehören zu verschiedenen Phasen eines Prozesses. Sie als eine Maschinenspezifikation zu behandeln, kann ein Angebot erstellen, das vollständig erscheint, aber die tatsächliche Abnahmemethode unklar lässt.
ISO 10110-Aufrufe nach Merkmal lesen
Listen Sie vor dem Vergleich von Angeboten jede Anforderung separat auf. Behalten Sie den Aufruf bei und notieren Sie seinen Bezugspunkt, den Bewertungsbereich, die Messmethode und die Akzeptanzgrenze, wo angegeben. Leiten Sie fehlende Bedingungen nicht aus einer Maschinenbroschüre ab.
| Merkmal der Zeichnung | Frage des Käufers | Zu überprüfender Prozessbereich |
|---|---|---|
| Oberflächenform oder Radius | Welche Fläche, Öffnung und Referenz definieren die Form? | Formgebung gefolgt von Läppen, Polieren und der spezifizierten Inspektion |
| Zentrierung und Neigung | Bezieht sich die Anforderung auf eine optische Achse, eine mechanische Achse oder einen benannten Bezugspunkt? | Optische Zentrierung oder eine andere explizit definierte Bezugstransferoperation |
| Mittendicke oder Kantenstärke | Wo wird die Dicke gemessen und zwischen welchen Referenzen? | Formgebungs- oder Läppprozess, dann eine Messmethode, die auf die Teilegeometrie abgestimmt ist |
| Außendurchmesser und Kante | Sind Fasen, Anfasungen, Kantenbrüche oder Konturen aufgerufen? | Profilschleifen, dedizierte Zentrierung und Schleifen oder eine andere spezifizierte Kantenoperation |
| Material und interne Qualität | Welche Güte und welcher Materialzustand gelten? | Eingangsprüfung und Prozessvalidierung; Ausrüstung allein kann keine Materialkonformität feststellen |
Die Tabelle ist eine Arbeitsablaufhilfe, kein Ersatz für die Norm. Der anwendbare Teil von ISO 10110 hängt vom Merkmal ab: ISO 10110-1 definiert das allgemeine Zeichnungslayout, während ISO 10110-6:2025 Toleranzen für Zentrierung und Neigung behandelt. Überprüfen Sie die auf der Zeichnung angegebene Ausgabe.
ISO 10110 Oberflächenform: Formgebung, Endbearbeitung und Abnahme
Bei einer sphärischen Linse erzeugt die Formgebung den ungefähren Radius und hinterlässt Material für den nächsten Vorgang. Das Feinläppen entfernt die Beschädigungen der Formgebung und bringt die Oberfläche näher an ihre endgültige Form; das Polieren befasst sich dann mit der Oberflächenqualität und Form unter dem spezifizierten Prozess. Die Materialmenge, das Materialverhalten, der Zustand des Werkzeugs, die Vorrichtung und die Messreferenz beeinflussen alle das Ergebnis.
Der Auto-SG-50 verfügt über eine In-Cycle-Pfeilhöhenmessung mit automatischer Kompensation, ein nützliches Prozessfeedback für wiederholte sphärische Arbeiten. Seine Spezifikation listet auch eine Werkzeugspindel mit 8.000 U/min auf. Keine dieser Zahlen beweist, dass eine fertige Oberfläche jede Formvorgabe auf einer ISO 10110 Zeichnung erfüllt. Definieren Sie, wie die Pfeilhöhe mit dem erforderlichen Radius und der Öffnung, dem Nachbearbeitungsspielraum und der Endinspektionsmethode zusammenhängt.
Für den Bereich der optischen Formgebung siehe die Serie von Linsen-Schleifmaschinen. Fragen Sie, welcher Vorgang den Radius erzeugt, wie viel Material für die Endbearbeitung verbleibt und welche Messung die Anforderung der Zeichnung bestätigt.
Video — Auto-SG-50 automatischer Schleifzyklus
Zentrierung und Neigung: Identifizieren Sie die Achse, bevor Sie über die Maschine sprechen
Zentrierungsanforderungen sind leicht misszuverstehen, da eine optische Achse und eine mechanische Achse nicht automatisch dieselbe Referenz sind. Die Zeichnung oder die verknüpfte Spezifikation muss angeben, was verglichen wird und wie der Bezugspunkt festgelegt wird. Eine Maschine, die den Außendurchmesser einer Linse schleift, kann ihren mechanischen Rand genau definieren, benötigt aber dennoch einen separaten optischen Zentrierschritt, um diesen Rand mit den optischen Oberflächen in Beziehung zu setzen.
ISO 10110-6:2025 behandelt Regeln für die Angabe von Zentrierungs- und Neigungstoleranzen für optische Elemente, Unterbaugruppen und Baugruppen. Für einen Käufer besteht die praktische Überprüfung darin, die anwendbare Oberfläche oder Baugruppe, die Bezugsachse, den Bezugspunkt und die Toleranzangabe zu identifizieren. Wenn einer dieser Punkte fehlt oder mehrdeutig ist, klären Sie die Zeichnungsfrage, bevor Sie einen Abnahmeplan genehmigen.
Lesen Sie eine Maschinenachsen-Rundlaufzahl nicht als fertige optische Zentriertoleranz. Der Auto-EG-80 listet einen beidachsigen Rundlauf von ≤0,006 mm auf. Dies ist eine Maschinenspezifikation. Eine Anforderung an eine fertige Linse hängt auch davon ab, wie die optische Achse gemessen wird, wie das Teil gehalten wird, welcher Bezugspunkt übertragen wird und wie das Ergebnis überprüft wird. Fordern Sie eine Demonstration mit derselben Definition an, die im Abnahmeprotokoll erscheinen wird.
Wenn die Zeichnung eine Zentrierung entlang der optischen Achse erfordert, überprüfen Sie die CNC-optische Zentriermaschine separat von der optische Linsenbearbeitungsmaschinen-Baureihe. Notieren Sie die Unterscheidung in der Prozessroute, damit keine Bezugstransferoperation ausgelassen wird.
Dicke: Geben Sie den Ort, die Referenz und die Messmethode an
“Dicke” kann Mittendicke, Kantenstärke, Dicke eines flachen Teils oder eine lokale Abmessung zwischen spezifizierten Oberflächen bedeuten. Diese sind nicht austauschbar. Identifizieren Sie vor dem Angebot den Messort und die Referenzflächen, die Teileausrichtung und ob die Inspektion kontaktlos oder berührend erfolgt. Eine Dicken-Toleranz ohne diese Bedingungen kann in zwei Inspektionsaufbauten zu unterschiedlichen Ergebnissen führen.
Der AOI-20 bietet eine berührungslose Sonden-Spezifikation von ±0,2 µm für die Sortierung von flachen Teilen nach Dicke. Dies ist relevant, wenn die Zeichnung diese Messung vorsieht; es ist keine universelle Methode für die Mittendicke gekrümmter Linsen.
Die Läppplattform DL-290 listet einen Werkstückdickenbereich von 0,3–30 mm auf. Dieser Bereich beschreibt die Prozesshülle, nicht eine fertige Dicken-Toleranz. Geben Sie an, wie Material entfernt wird, wie Parallelität und Dicke bewertet werden und wie Ergebnisse stichprobenartig geprüft oder sortiert werden.
Wählen Sie das Prozess- und Inspektionsverfahren anhand der Teilegeometrie und der Zeichnungsdefinition aus.
Video — AOI-20 berührungslose Dickenklassifizierung
Kanten- und Konturanforderungen benötigen eine eigene Abnahmelinie
Eine Kantenangabe kann Montage, Handhabung und nachgeschaltete Beschichtung beeinflussen. Trennen Sie den Außendurchmesser von der Fase oder Abschrägung und unterscheiden Sie eine Profilanforderung von der Zentrierung relativ zu einer optischen Achse. Wenn eine Kante nach dem Erzeugen rau bleiben darf, geben Sie an, welcher spätere Vorgang sie fertigstellt. Wenn eine Schutzfase erforderlich ist, definieren Sie deren Breite, Winkel und Messmethode, anstatt “Kantenfinish” als eine einzige vage Anforderung zu behandeln.
Bei einer profilierten Linse kann die Kantenmaschine Kontur und Fase steuern; die optische Achsenzentrierung kann einen separaten Datentransfer-Schritt erfordern. Die optische Linsenbearbeitungsmaschinen-Baureihe und optische Linsenfertigungslinie zeigen die Ausrüstungsfamilie und den Prozessübergang. Gehen Sie nicht davon aus, dass eine Station jeden zuvor erzeugten Fehler beseitigt.
Einige Zeichnungen verwenden GOST 2.412-81, einen Standard für Zeichnungen und Diagramme optischer Produkte. Behalten Sie dessen Angaben in ihrer ursprünglichen Form bei und bestätigen Sie, welcher Standard und welche Inspektionsregel die Abnahme regeln. Sofern das Zeichnungspaket keine kontrollierte Zuordnung vorsieht, gehen Sie nicht davon aus, dass ein Symbol oder eine Toleranzklasse direkt ISO 10110 entspricht; bestätigen Sie die spezifische Abnahmeregel mit dem Kunden, bevor Sie die Konformität anbieten.
Wenn eine Zeichnung mehrere optische Elemente enthält, erstellen Sie für jedes Element eine separate Route und einen separaten Abnahmeprotokoll. Eine gemeinsame Maschinengruppe macht nicht das Datum, die Apertur oder die Bearbeitungszugabe für jedes Teil identisch. Halten Sie die Zeichnungsrevision, die Teileidentität und das Inspektionsergebnis verbunden, damit eine Messung nicht dem falschen Oberfläche oder der falschen Arbeitsanweisung zugeordnet werden kann. Identifizieren Sie bei gemischten Losen das zutreffende Element auf jedem Inspektionsprotokoll.
Wandeln Sie die Zeichnung in einen Maschinen- und Inspektionsplan um
Senden Sie vor der Anforderung eines endgültigen Angebots die vollständige Zeichnung und eine kurze Merkmalsliste. Erfassen Sie für jede Anforderung:
- Die genaue Angabe und die Zeichnungsrevision.
- Das Merkmal und das Datum, auf das es sich bezieht.
- Der Vorgang, der das Merkmal erzeugen oder korrigieren soll.
- Die Inspektionsmethode, das Instrument und der Bewertungsbereich.
- Die Stichprobengröße und die Bestanden/Nicht bestanden-Regel für den Versuch.
Bitten Sie dann den Ausrüstungsanbieter, die Maschinenspezifikationen vom Fertigteil-Ergebnis zu trennen, das der Versuch beweisen muss. Erfassen Sie die eingehenden Abmessungen, die Einrichtung, die Prozesssequenz, das Bearbeitungsstock und die Ausgangsmessungen gegen dieselbe Zeichnungsrevision und dasselbe Datum.
Eine ISO 10110 Die Zeichnung ist umsetzbar, wenn jede Angabe einen Prozessverantwortlichen und eine Inspektionsmethode hat. Dies macht Angebote vergleichbar und trennt Maschinenspezifikationen von der Abnahme des Fertigteils.
Häufig gestellte Fragen
Gibt ISO 10110 an, welche Maschine eine Toleranz erzeugen muss?
Nein. Sie standardisiert die Darstellung optischer Merkmale und Toleranzen. Die Prozessroute und die Maschinenkapazität müssen gegen die Teilgeometrie, das Datum und die Inspektionsmethode bewertet werden.
Beweist der Rundlauf der Maschinenachse die fertige optische Zentrierung?
Nein. Der Rundlauf ist eine Maschinenspezifikation. Die fertige Zentrierung hängt auch von der Messung der optischen Achse, der Werkstückaufnahme, der Datumsübertragung und der Endinspektion ab.
Kann eine Dünnentoleranz ohne Messort angegeben werden?
Nicht zuverlässig. Identifizieren Sie die Oberflächen, den Ort, die Ausrichtung und die Referenz, die für die Messung verwendet werden, bevor Sie die Akzeptanzkriterien festlegen.
Senden Sie eine Zeichnung für eine Anwendungsprüfung
Teilen Sie die Zeichnungsrevision, das Material, die Größe des eingehenden Rohlings, die erwartete Menge und die Abnahmemethode mit. Das Team kann die Angaben den Schritten Erzeugen, Fertigstellen, Kantenbearbeitung und Inspektion zuordnen und dann Prüfungen für einen kostenlosen Muster-Schneideversuch definieren.
