Ein Wafer kann seine Nenndicke erreichen und dennoch zu dünn für die Fertigstellung sein. Eine Fläche kann gewölbt sein; eine Vertiefung kann eine tiefe Sägespur aufweisen; ein Kantensplitter kann in den erforderlichen Durchmesser reichen. Der Schleifer muss diese Fehler entfernen und dabei die fertige Geometrie erhalten.
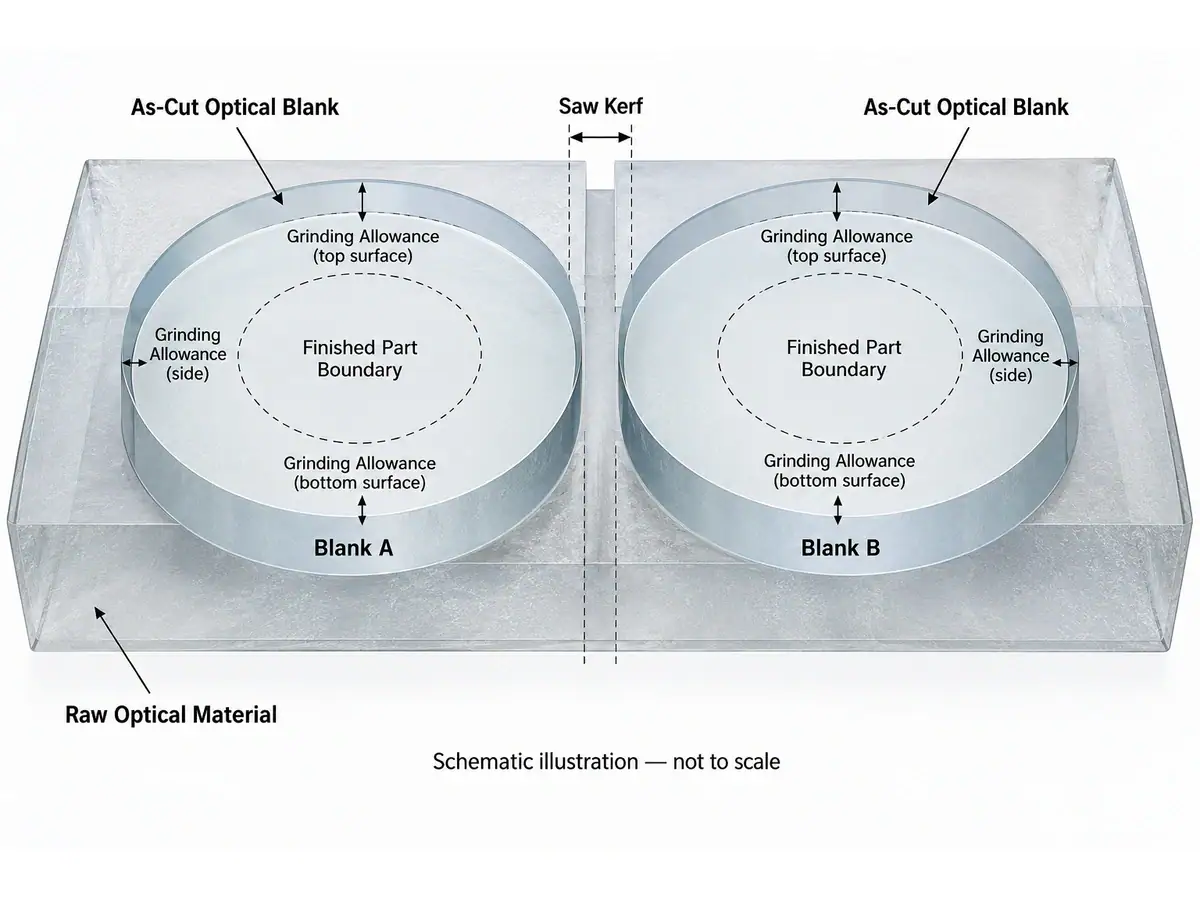
Die richtige Schnittzugabe ist das Material, das benötigt wird, um die spezifizierte Geometrie zu erreichen, Schnittschäden zu entfernen und die qualifizierte Nachbearbeitungssequenz abzuschließen, mit einer Marge für gemessene Prozessschwankungen. Es gibt keinen zuverlässigen universellen Millimeterwert für Germanium, ZnSe, Saphir, Quarz und optisches Glas. Beginnen Sie mit der Fertigteilzeichnung und qualifizieren Sie dann den Rohling durch repräsentative Schnitte und nachgeschaltete Versuche.
Diese Anleitung zur Schnittzugabe trennt die Rohlingdicke vom Rohmaterialverbrauch und zeigt, was vor der Freigabe einer Charge gemessen werden muss.
01 — Erstellen Sie das Budget für die Schnittzugabe aus dem Fertigteil
Für ein beidseitig bearbeitetes, planparalleles Teil gilt folgende Ausgangsbeziehung:
Rohlingdicke nach dem Schnitt = Fertigdicke + gesamte geplante Abtragsmenge von Fläche A + gesamte geplante Abtragsmenge von Fläche B.
Jedes Flächenbudget umfasst Grobschleifen, Feinschleifen und Polieren sowie eine begründete Prozessmarge. Die Grobschleifzugabe muss bereits die gemessene Formabweichung und Schnittschäden berücksichtigen. Fügen Sie keine separate Zugabe für die Schadenschicht hinzu, wenn die qualifizierte Grobschleifabtragsmenge diese bereits abdeckt.
Bei einer gekrümmten Linse ist die Mittendicke allein nicht ausreichend. Positionieren Sie die fertige Linsenhülle innerhalb des Rohlings und prüfen Sie das erforderliche Material über beide Oberflächen, einschließlich der Kante. Der Formschleifvorgang entfernt das Material außerhalb dieser Hülle. Eine Gleichung für die Dicke einer flachen Scheibe kann diese Geometrieüberprüfung nicht ersetzen.
| Budgetposten | Was festzustellen ist | Wo es hingehört |
|---|---|---|
| Fertige Geometrie | Dicke, Krümmung, Durchmesser und freie Apertur | Zeichnung und Bezugssystem |
| Grobschleifabtrag | Benötigtes Material zum Formschleifen und Entfernen von Schnittschäden | Abtragsplan pro Fläche |
| Feinschleifen | Nach der vorherigen Schleifstufe erforderlicher Abtrag | Qualifizierte Nachbearbeitungssequenz |
| Polieren | Nach dem Feinschleifen erforderlicher Abtrag | Qualifizierte Nachbearbeitungssequenz |
| Prozessmarge | Über die repräsentativen Teile hinweg nachgewiesene Schwankung | Explizite Reserve, nach Versuchen überprüft |
| Schnitt | Von jedem Sägeschnitt abgetragenes Material | Berechnung des Rohmaterialverbrauchs |
Halten Sie die Einheiten und Konventionen sichtbar. “Zugabe pro Fläche”, “Gesamtdickenzugabe” und “radialer Randzuschlag” sind unterschiedliche Größen. Ihre Vermischung kann eine Spezifikation vor dem ersten Rohling verdoppeln.
02 — Der Schnittspalt verbraucht den Block, nicht den verbleibenden Rohling
Ein häufiger Budgetierungsfehler platziert den Schnittspalt innerhalb der Dicke eines bereits geschnittenen Wafers. Der Schnittspalt ist das Material, das zwischen benachbarten Rohlingen verloren geht. Bei einem wiederholten Schneidvorgang ist der ungefähre Materialabstand die Rohlingdicke plus der gemessene Schnittspalt; Endbeschnitt und unbrauchbare Reste müssen separat behandelt werden.
Vimfun veröffentlicht SG-40 Germanium-Schneideseite beschreibt in seinen Beispielen das Closed-Loop-Schneiden mit einem Schnittspalt von etwa 0,4–0,5 mm. Dies ist ein Ausgangspunkt für die Schnittkonfiguration, keine Empfehlung für die Zugabe oder ein garantiertes Ergebnis für jedes Material. Die Seite listet auch die Leistung bei Kantensplitterung auf, aber eine Messung von Kantensplittern kann die Tiefe von Untergrundrissen über die Fläche nicht bestimmen.
Messen Sie den tatsächlichen Schlitz- oder Materialverbrauch bei repräsentativen Schnitten. Der Drahtdurchmesser allein erfasst nicht den Schleifmittelüberstand, die seitliche Bewegung und die resultierende Schnittbreite. Der separate Leitfaden zum Schnittspaltverlust erklärt, warum dieser Unterschied für die Materialausbeute wichtig ist.
Vergleichen Sie alternative Schnittmethoden bei gleichem Ausgabeanforderung. Die Klingendicke, der Drahtdurchmesser und die Nennfleckgröße eines Lasers sind keine austauschbaren Maße für die nutzbare Rohlingsausbeute. Berücksichtigen Sie die nachfolgende Reinigung und die Ausschussteile im Vergleich.
03 — Wölbung und Keil können den lokalen Materialvorrat aufbrauchen
Der minimal nutzbare Materialvorrat ist wichtiger als eine durchschnittliche Dickenmessung. Eine gewölbte Scheibe kann erheblichen Abtrag erfordern, bevor beide Flächen sauber sind. Ein keilförmiger Rohling kann auf einer Seite die minimal zulässige Dicke erreichen, während auf der anderen Seite Sägespuren verbleiben.
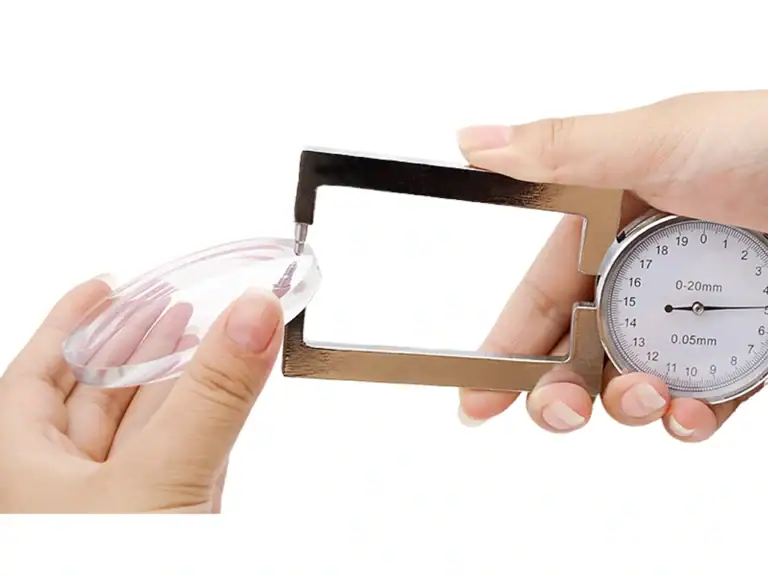
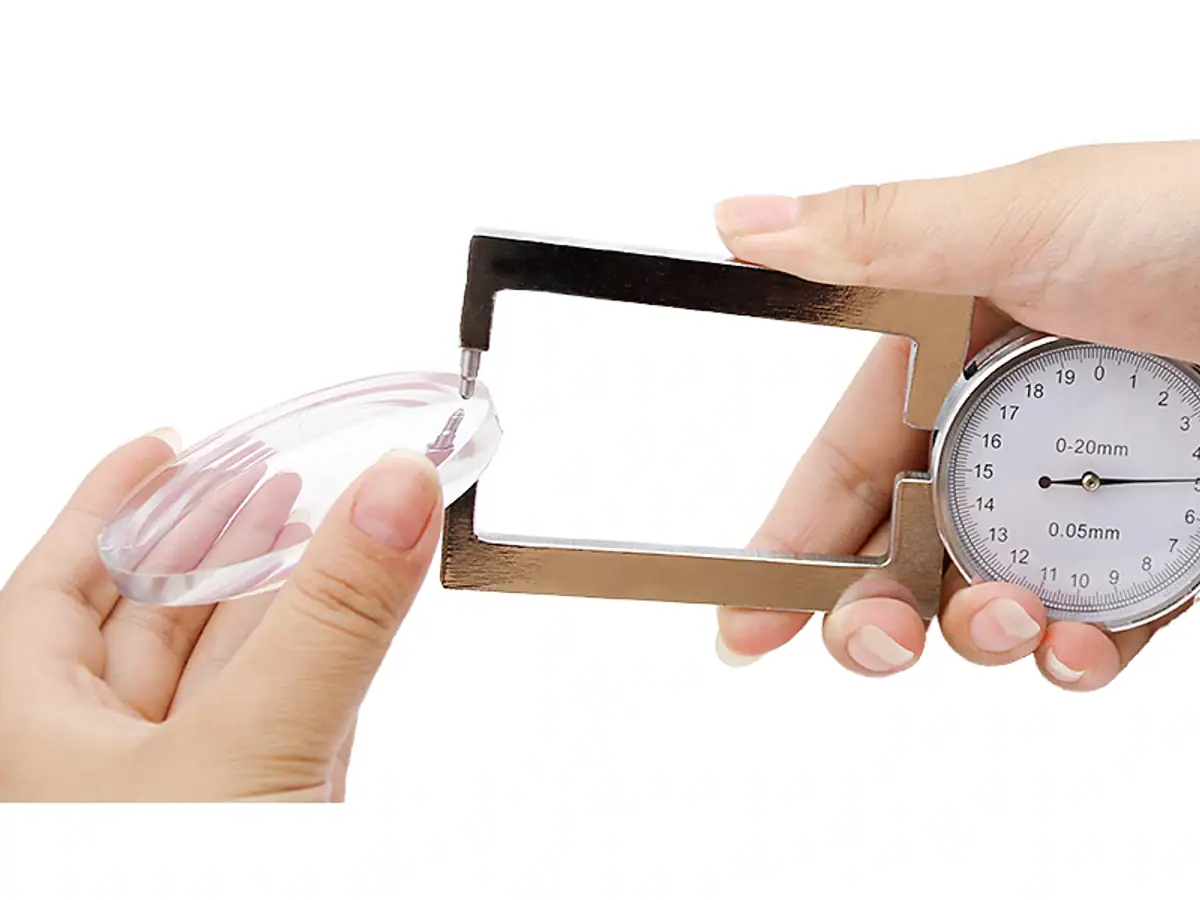
Messen Sie die Dicke an definierten Positionen und messen Sie die Flächenform relativ zum beabsichtigten Bearbeitungsbezugspunkt. Die Dickenvariation allein beschreibt die Wölbung nicht vollständig: zwei gekrümmte Flächen können annähernd parallel bleiben. Notieren Sie, wie das Teil unterstützt wurde, da Klemmen oder Kleben einen dünnen Rohling während der Messung verzerren kann.
Verwenden Sie diese Messungen, um die Schnittzugabe vor der Produktion festzulegen. Wenn die Materialverteilung die fertige Form mit der erforderlichen Reinigungsreserve nicht enthalten kann, wird eine Verlängerung der Polierzeit diese nicht retten. Überprüfen Sie die Schnittkonfiguration, die Unterstützung und die Schnittrichtung, bevor Sie einfach einen dickeren Rohling spezifizieren.
Halten Sie die Randreinigung getrennt. Ein Splitter außerhalb des fertigen Durchmessers kann beim Kantenbearbeiten entfernt werden, aber einer, der in die freie Apertur reicht, kann den Rohling unbrauchbar machen. Keine dieser Fälle wird automatisch durch Erhöhung der axialen Dicke gelöst.
04 — Eine glatt aussehende Fläche beweist keine geringe Beschädigung
Sägespuren beschreiben die Oberflächenrauheit. Untergrundschäden beschreiben Risse unterhalb dieser Oberfläche. Ein Foto, eine Rauheitszahl oder ein Wert für Kantensplitter sind kein Ersatz für eine qualifizierte Schadensbewertung.
Forschung von Hed und Edwards über das Schleifen von optischem Glas fand eine Beziehung zwischen Rauheit und Schadenstiefe unter den untersuchten Schleifbedingungen. Dies liefert keinen universellen Umrechnungsfaktor für ein anderes Drahtsägematerial und -verfahren. Verwenden Sie eine validierte Beziehung nur innerhalb ihrer nachgewiesenen Bedingungen.
Die fertigungstechnische Konsequenz ist eindeutig: Ein glatteres Erscheinungsbild nach dem Schleifen bestätigt nicht allein, dass die vorherige Schadenschicht entfernt wurde. Vereinbaren Sie, wie repräsentative Proben bewertet werden und wie das Ergebnis den Entfernungsplan beeinflusst. Unser Leitfaden für Untergrundschäden liefert die Verbindung zu nachfolgendem Schleifen und Polieren.
Legen Sie den Schnittspielraum anhand dieser Prozessnachweise fest. Vermeiden Sie es, jedem Material einen willkürlichen “SSD-Prozentsatz” hinzuzufügen, insbesondere wenn die Grobbearbeit bereits die Schadensentfernung beinhaltet.
05 — Material ändert die Qualifizierungsprioritäten
Verwenden Sie die Materialidentität, um zu entscheiden, was genauer untersucht werden muss, und nicht, um einen unbegründeten festen Spielraum zuzuweisen. Eine universelle Rangfolge von “wenigsten” zu “meisten” Material würde Unterschiede in Geometrie, Schleifmittelzustand, Ausrichtung und Werkstückspannung verbergen.
| Material | Relative Qualifizierungspriorität | Was vor der Materialreduzierung zu bestätigen ist |
|---|---|---|
| Germanium | Hohe Aufmerksamkeit für Materialausbeute und spröden Kantenverlust | Flächenform, Kantenzustand und nachgeschaltete Reinigung; Bestätigung durch Kunden-Material-Testschleifen |
| ZnSe | Hohe Aufmerksamkeit für Unterstützung, Handhabung und Beschädigung | Zustand nach dem Schneiden und Lösen von der Vorrichtung; Bestätigung durch Kunden-Material-Testschleifen |
| Saphir | Hohe Aufmerksamkeit für Entfernungsaufwand und Kristallorientierung | Tatsächliche Schneid- und Schleifreaktion für die angegebene Ausrichtung; Bestätigung durch Kunden-Material-Testschleifen |
| Quarz | Getrennte Quarzschmelze von kristallinem Quarz | Güte, Ausrichtung, wo zutreffend, Flächenform und Beschädigung; Bestätigung durch Kunden-Material-Testschleifen |
| Optical glass | Gütespezifische Bewertung | Glastyp, Oberflächenzustand und Bearbeitungsweg; Bestätigung durch Kunden-Material-Testschleifen |
Diese Tabelle ordnet Bedenken, anstatt eine materialübergreifende Dickenrezeptur zu versprechen. Bei teuren Rohlingen lösen die Reduzierung des Sägespalts und die Reduzierung des Bearbeitungsmaterials unterschiedliche Teile des Ausbeuteproblems. Die Diskussion über Germanium-Sägespaltverlust gehört in die Rohmaterialberechnung, während das Entfernungsbudget in die Prozessqualifizierung gehört.
06 — Übertragen Sie die Messungen in die Schleifübergabe
Ein nützlicher Schnittspielraum ist ein Übergabedokument. Fügen Sie die Zeichnungsrevision, Materialgüte, Rohlingsabmessungen, Bezugskonvention, Flächenmessungen und die Abnahmemethode hinzu. Identifizieren Sie, welche Defekte das Grobschleifen entfernen muss und welcher Spielraum für spätere Stufen verbleiben muss.
Vimfun's Leitfaden für Schleifmaschinen für optische Linsen verbindet den Schnittoutput mit der nächsten Maschinenauswahl. Eine Maschineneinstellung oder ein In-Prozess-Messwert ist nicht automatisch das Endergebnis der Teileabnahme. Bestätigen Sie die Messmethode und überprüfen Sie den Rohling nach dem Lösen von seiner Bearbeitungsvorrichtung, wo relevant.
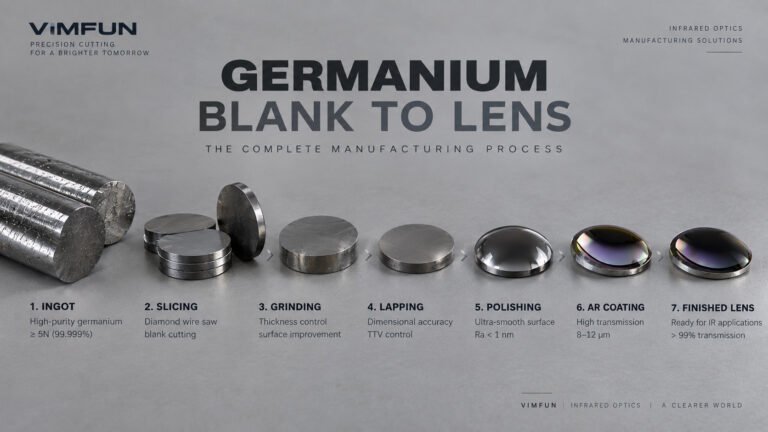
Für einen Workflow von Germanium-Rohling zu Linse, übertragen Sie die gleiche Rohlingsidentifikation durch Schneiden, Erzeugen und Veredeln. Andernfalls kann ein erfolgreich poliertes Teil nicht auf die Schnittbedingungen zurückgeführt werden, die es erzeugt haben.
07 — Mehr Schnittspielraum ist keine kostenlose Versicherung
Zusätzliches Material muss irgendwo entfernt werden. Für eine flache kreisförmige Fläche mit unverändertem Durchmesser ist das zusätzliche Entnahmevolumen die Fläche multipliziert mit der hinzugefügten Dicke. Eine Verdoppelung des Durchmessers multipliziert daher dieses zusätzliche Volumen mit vier. Die Schleifzeit muss nicht im exakt gleichen Verhältnis steigen: Beladung, Anfahrbewegungen, Werkzeugzustand und zulässige Entnahmerate spielen ebenfalls eine Rolle.
Vergleichen Sie für Germanium und ZnSe nutzbare Fertigteile pro gekauftem Rohling oder Barren, anstatt nur die Schnittgeschwindigkeit. Die Kostenberechnung sollte Materialverlust im Sägespalt, weggeschliffenes Material, Schleifmittelverbrauch, Handhabung und nach der Fertigstellung entdeckte Ausschüsse beinhalten.
Reduzieren Sie den Schnittspielraum in kontrollierten Schritten. Ein dünnerer Rohling ist nur dann eine Verbesserung, wenn die Bearbeitungsroute die Zeichnung noch zuverlässig erfüllt. Überprüfen Sie diese Kompromisse über die gesamte optische Fertigungslinie, wobei Schneiden und Schleifen gemeinsam bewertet werden.
08 — Qualifizieren Sie das Budget, bevor Sie den Stapel festlegen
Beginnen Sie mit repräsentativem Material und der tatsächlichen Fertigungszeichnung. Zeichnen Sie die Drahtkonfiguration, den Vorschub, die Haltermethode und die relevanten Maschineneinstellungen auf. Überprüfen Sie die Rohlinge nach dem Lösen und führen Sie dann ausgewählte Proben durch die vorgesehene Schleif- und Poliersequenz.
Bewahren Sie eine Aufzeichnung der Beweise auf:
- As-cut Dickenkarte und Flächenformmessungen.
- Kantenzustand relativ zum fertigen Durchmesser und zur freien Apertur.
- Entfernung in jeder Stufe, mit Angabe der Messmethode.
- Endgültige Geometrie, Oberflächenabnahme und Gründe für Ausschussteile.
- Die Einstellungen und die Materialcharge, die jeder Probe zugeordnet sind.
Genehmigen Sie den Schnittspielraum nach Überprüfung der Variationen während des Versuchs, nicht nur des am besten aussehenden Wafers. Wiederholen Sie die Qualifizierung, wenn sich Materialgüte, Geometrie, Vorrichtung oder wesentliche Prozessbedingungen ändern.
Senden Sie das Material, die Rohlingsgröße, die Fertigungszeichnung und die erforderliche Ausgabe. Kostenlose Schnittmuster anfordern , um den Zustand nach dem Schnitt zu ermitteln und das nachgeschaltete Materialbudget zu besprechen. Schleif- und Poliervalidierung, falls erforderlich, sollte separat vereinbart werden.