
Doppelseitige Läppmaschine
A Doppelseitige Läppmaschine bearbeitet beide Seiten einer ganzen Charge gleichzeitig, zwischen zwei gegenläufig rotierenden Platten, unter einer Last hält die Maschine eine Anzahl von Teilen bis Ø395 mm, 0,3 bis 30 mm Dicke.
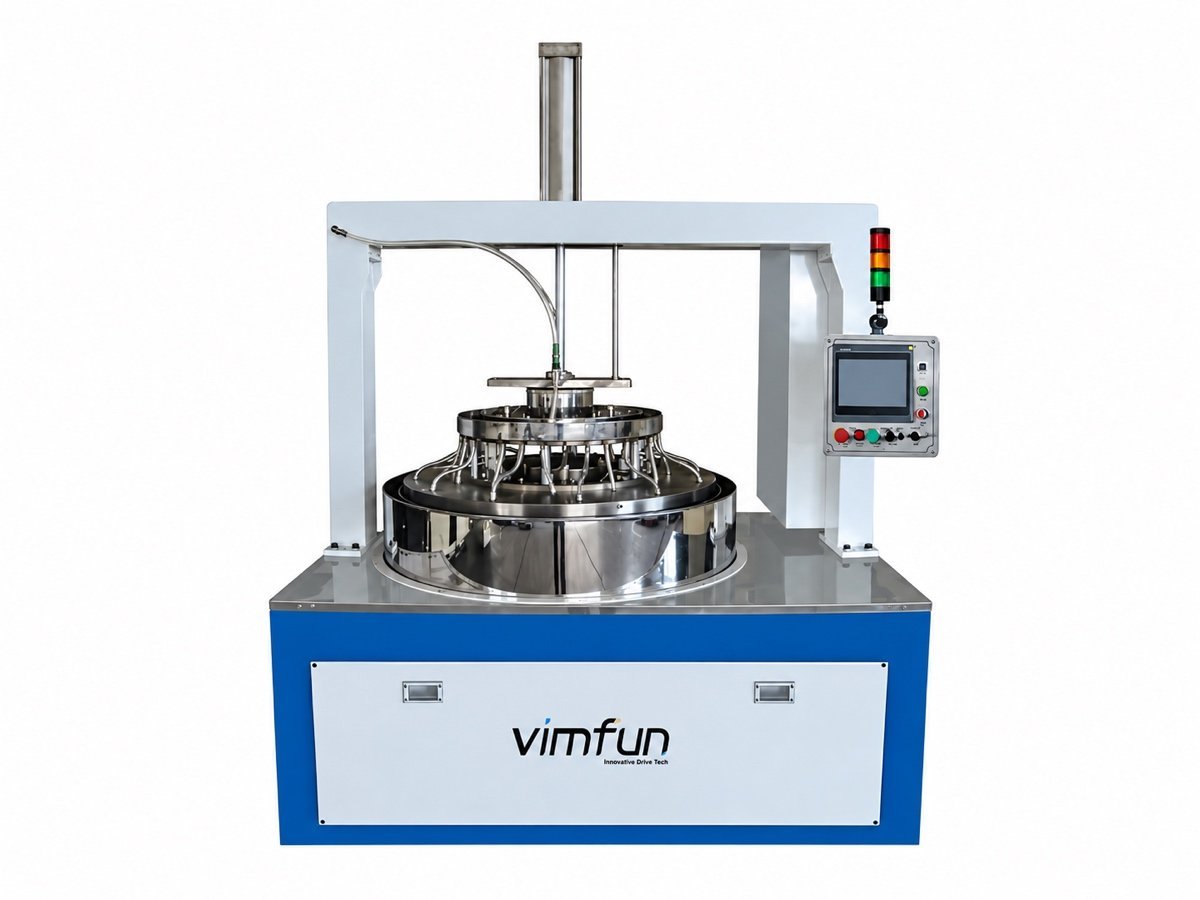
Eine Chargenmaschine, keine Einzelteilmaschine
Auf einer Swing-Poliermaschine hält jede Spindel ein Teil und gibt ihm seinen eigenen Druck, seinen eigenen Hub und sein eigenes Werkzeug. Ein Bediener kann sich auf ein Teil lehnen und beim nächsten leicht vorgehen. Fünfzig Teile sind fünfzig kleine Entscheidungen und fünfzig Chancen, dass sie unterschiedlich herauskommen.
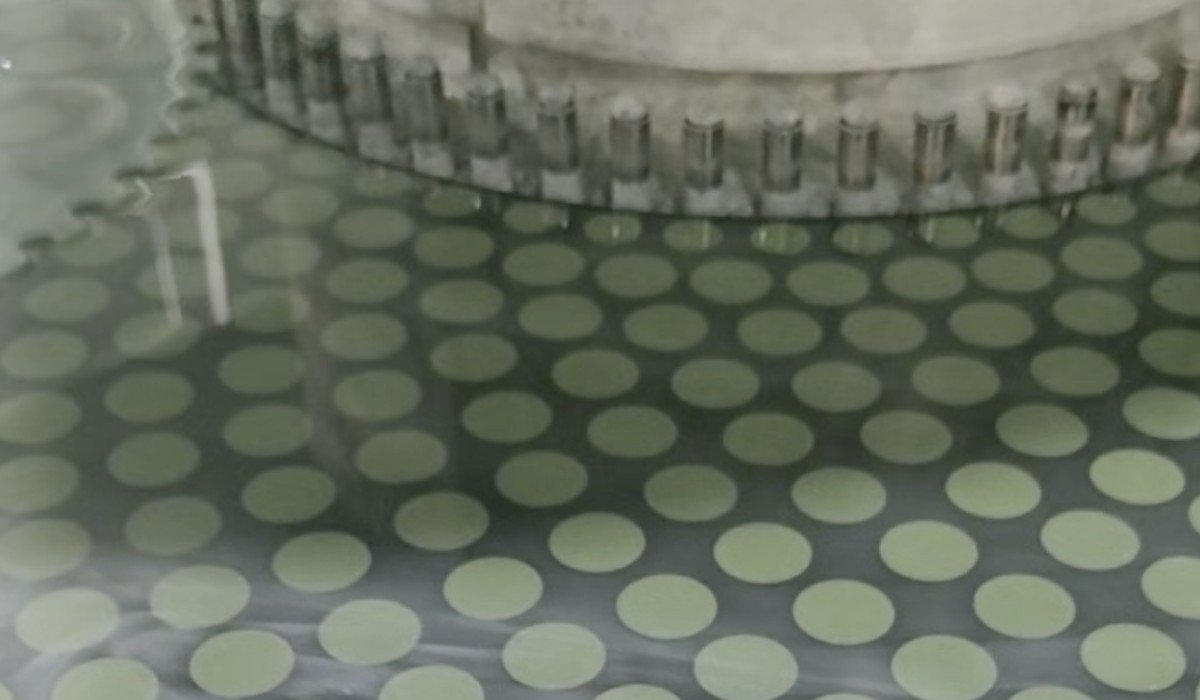
Das Läppen kehrt das um. Zwanzig, fünfzig, achtzig Teile fahren in Planetenrädern zwischen einer oberen und einer unteren Platte. Sie alle sehen die gleichen zwei Platten, die gleiche Läppflüssigkeit und die gleiche Last. Kein Teil kann bevorzugt und keines vernachlässigt werden. Die Dickenkonstanz und Parallelität sind nicht mehr etwas, das eine Person kontrolliert, sondern werden zu einer Eigenschaft des Laufs – was die ganze Idee ist, um die sie gebaut ist. Doppelseitige Läppmaschine ist darum aufgebaut.
Dieser Unterschied entscheidet, welche Maschine in das Angebot aufgenommen werden soll. Wenn die Anforderung lautet dieses Element muss R120 mit einer Mittendicke von 3,2 mm erreichen, handelt es sich um Einzelteilbearbeitung für die Swing-Maschinen auf der Polierbereich. Wenn es heißt diese 240 Fenster müssen übereinstimmen und jedes parallel bis auf wenige Bogensekunden sein, handelt es sich um Chargenbearbeitung, und keine noch so sorgfältige Einzelteilbearbeitung erreicht dies zu einem vernünftigen Preis.
Eine Einzelteilmaschine macht ein Teil richtig. Eine Läppmaschine sorgt dafür, dass eine Charge übereinstimmt.
Wie hält die Maschine beide Seiten parallel?
Drei Bewegungen und ein Druck. Nichts an der Geometrie ist raffiniert; was sie funktionieren lässt, ist, dass kein Teil in der Maschine eine privilegierte Position auf der Platte erhält.
Jedes Rad in einem Doppelseitige Läppmaschine ist eine dünne Scheibe mit Stiften, die an ihrem Rand geschnitten sind. Sie greift in ein Sonnenrad in der Mitte der Maschine und in ein Hohlrad am äußeren Rand. Wenn Sonnenrad und Hohlrad mit unterschiedlichen Geschwindigkeiten angetrieben werden, macht das Rad zwei Dinge gleichzeitig: Es umkreist das Zentrum der Maschine und dreht sich um sich selbst. Die Teile, die in seinen Aufnahmen mitfahren, wiederholen keinen Pfad über die Platte, sodass die Platte gleichmäßig abnutzt und jedes Teil im Laufe eines Zyklus die gleiche Menge davon sieht.
Gegenläufig rotierende Platten
Obere und untere Platten drehen sich gegenläufig, jede auf ihrem eigenen Frequenzumrichter, jede umkehrbar. Was eine Platte zum Rand hin abträgt, trägt die andere zum Zentrum hin ab, sodass das Paar länger flach bleibt, als es allein könnte.
Last als Zahl eingestellt
Der Arbeitsdruck wird an einem elektropneumatischen Proportionalventil eingestellt und dort gehalten. Die obere Platte senkt sich schnell knapp über die Arbeit und dann langsam darauf ab – was verhindert, dass ein 0,3 mm dickes Substrat im Moment des Kontakts bricht.
Das Rezept, nicht der Bediener
Acht Parametersegmente und zehn gespeicherte Rezepte werden über den Touchscreen unter SPS-Steuerung ausgeführt, sodass sich Geschwindigkeit, Last und Zeit während des Zyklus gemäß einem Programm ändern. Doppelseitige Läppmaschine verdient sein Geld beim zehnten Durchlauf, nicht beim ersten.

Wie werden TTV, Parallelität und Ebenheit tatsächlich gemessen?
Das ist die Frage, die entscheidet, ob ein Läppauftrag reibungslos verläuft, und die, die die meisten Datenblätter auslassen. Drei Werte werden bei einer Doppelseitige Läppmaschine Anfrage angegeben, sie werden auf drei verschiedene Arten gemessen, und nur zwei davon sind für ein Teil direkt nach dem Läppen aussagekräftig.
- Dicke und TTV – ein Tastmaß auf einem Granitsockel, fünf Punkte pro Teil: die Mitte und vier nahe dem Rand im neunzig-Grad-Winkel. Die gesamte Dickenvariation ist die größte dieser fünf minus die kleinste. Bei transparenten Teilen erledigt eine chromatische konfokale oder spektrale Reflexionssonde die gleiche Aufgabe, ohne die Oberfläche zu berühren.
- Parallelität oder Keilwinkel – die gleiche Fünf-Punkte-Karte liefert sie. Geben Sie sie entweder als Dickenunterschied über den Durchmesser oder als Winkel an und sagen Sie, welche: die beiden Zahlen sind nicht austauschbar, und eine Zeichnung, die sie vermischt, ist ein Streitfall.
- Ebenheit – Interferometrie gegen eine Referenzebene, abgelesen in Streifen bei 632,8 nm und interpretiert, wie ISO 14999-4 es vorgibt. Eine geläppte Oberfläche streut zu viel, um sie so abzulesen. Ebenheit ist ein Wert, den man nach dem Polieren erhält, weshalb eine sinnvolle Läppspezifikation in TTV und Parallelität geschrieben wird und die Streifen der nächsten Station überlässt.
Was die Maschine steuert, sind Plattentemperatur, Last und Zyklus – keine geschlossene Regelung für jedes Teil. Nichts misst die Charge während des Prozesses. Schreiben Sie die Abnahme daher als Chargenstatistik, die auf Ihrer eigenen Ausrüstung bei einer angegebenen Temperatur gemessen wird, sagen wir dreißig aus dem Tasensatz entnommene Teile innerhalb einer gegebenen TTV, anstatt als eine Zahl, die die Maschine anzeigen soll. Wir bearbeiten Ihre Teile und senden die gemessene Karte mit dem Angebot.
Was in die Träger kommt
Die Plattform stammt aus der Halbleiterfertigung und wird immer noch dafür verwendet. In einer optischen Werkstatt übernimmt sie die Flachbearbeitung, bei der Schwingpolierer schlecht sind.
Optische und Referenzebenen, Fenster, Filter- und Wellenplattensubstrate, Saphir- und Quarzkristallrohlinge, Quarzglasscheiben, technische Keramikplatten – neben den Silizium-, Galliumarsenid- und Keramiksubstraten, für die die Maschine ursprünglich gebaut wurde. Alles Flache, Harte und Spröde, in einer Charge.
Die Größe ist das eigentliche Limit, nicht das Material. Eine Doppelseitige Läppmaschine in diesem Bereich nimmt Teile bis Ø290 oder Ø395 mm und 0,3 bis 30 mm Dicke auf. Kleine Teile gehen viele pro Träger und große Teile eins pro Träger, und der Tasensatz wird für Ihr Teil zugeschnitten – es ist Werkzeug, das mit der Maschine angeboten wird, kein universelles Zubehör. Materialien von optischem Glas bis Saphir werden alle nach dem gleichen Prinzip geläppt; was sich ändert, ist das Schleifmittel, das Plattenmaterial und wie sanft die obere Platte landen muss.

DL-290 oder DL-395?
Zwei Größen derselben Doppelseitige Läppmaschine. Wählen Sie anhand des größten Teils, das Sie unterbringen müssen, und der Last, die dieses Teil benötigt; der Rest ergibt sich daraus.
| DL-290 | DL-395 | |
|---|---|---|
| Größtes Werkstück | Ø290 mm | Ø395 mm |
| Planetenräder | 6 | 5 |
| Maximaler Arbeitsdruck | 400 kg | 700 kg |
| Teiledicke | 0,3–30 mm | 0,3–30 mm |
| Nehmen Sie es, wenn | Chargen von kleinen und mittleren Ebenen – ein weiterer Träger bedeutet mehr Teile pro Durchlauf bei einer gegebenen Teilgröße | Große Ebenen und harte Materialien, die die Last hinter sich brauchen |
Plattengrößen, Antriebsleistungen, Präzisionswerte und die vollständige Konfiguration finden Sie auf der DL-290 / DL-395 Produktseite, die sich mit denselben beiden Maschinen von der Wafer- und Substratseite befasst.
Keine Wafer-Dünnungs- oder Rückschleifmaschine und kein 300-mm-Produktionswerkzeug – diese Arbeiten erfordern Einzelwafer-Schleifmaschinen, Kantenschneider und Handhabung im Reinraum, von denen wir nichts bauen. Nicht für architektonisches oder dekoratives Glas. Und Läppen ist nicht Polieren: Die Plattform kann einen Polierdurchgang mit einer Polierplatte und der passenden Paste durchführen, aber eine Oberfläche direkt nach dem Läppen ist geschliffen, nicht poliert, und wird keine Streifen anzeigen.
Wo eine doppelseitige Läppmaschine in der Linie steht
Flache Teile nehmen einen kürzeren Weg als Linsen. Es gibt keinen Formgebungsschritt, da kein Radius zu schneiden ist, so dass der Rohling vom Sägeblatt kommt und direkt zum Läppwerkzeug geht – und das Läppwerkzeug muss sowohl die Dicke als auch die beiden parallelen Flächen liefern, die jede nachgeschaltete Station leise voraussetzt.
Gekrümmte Arbeit geht den anderen Weg, durch die Generierungsbereich und dann die Polierbereich. Nach dem Läppen poliert die EP-220C poliert den Umfang von 2D- und 2,5D-Paneelen, die AOI-20 misst die Dicke und sortiert, und runde Elemente, die eine optische Achse benötigen, gehen weiter zu einer Zentriermaschine für Linsen. Wie die sechs Stationen verbunden sind, ist auf der Fertigungslinenseite.
dargelegt
Senden Sie eine Zeichnung und eine Ladung Teile Doppelseitige Läppmaschine Spezifizieren Sie eine.
aus einem Datenblatt und Sie vergleichen Plattengrößen, was nicht das ist, was den Auftrag bestimmt. Senden Sie die Teilezeichnung mit dem Durchmesser, der fertigen Dicke, dem TTV und der Parallelität, die Sie einhalten müssen, und der Chargengröße, die Sie tatsächlich laufen lassen.
12 Monate Garantie · kostenloser Probelauf auf Ihren eigenen Rohlingen
Zu den Optikkunden gehören Edmund-Optik und Kohärent
Zugehörige Ausrüstung und Lektüre:
- Wir läppen Ihre eigenen Rohlinge, senden sie zurück und senden das Prozessblatt mit dem Angebot – Platte, Schleifmittel, Last, Zykluszeit und die gemessene Fünf-Punkt-Karte auf den von uns bearbeiteten Teilen. Der Probelauf ist kostenlos; Sie übernehmen die Fracht. Angebote sind standardmäßig FOB, mit CNF und DDP auf Anfrage. DL-290 / DL-395 Wafer-Läpp- und Poliermaschine
- – das gleiche Paar, vollständige Spezifikation, Substratansicht Feinschleif- und Polierbereich
- CNC-Kantenschleifmaschine EP-220C – Schwenkmaschinen für gekrümmte Arbeiten
- Linsendicken-Sortiermaschine AOI-20 – Umfang von flachen 2D- und 2,5D-Paneelen
- Optik-Linsenfertigungslinie — wie die sechs Stationen verbunden sind
- Vollständiges Ausrüstungssortiment