
Linsen-Zentriermaschine
A Zentriermaschine für Linsen mahlt keinen Durchmesser auf Maß. Sie ermittelt die Linie, die die beiden Krümmungsmittelpunkte einer fertigen Linse verbindet, und schleift dann den Rand exakt auf diese Linie. Ø1,8–185 mm, optisches Glas bis Saphir. Ø1,8–185 Über die gesamte Baureihe.
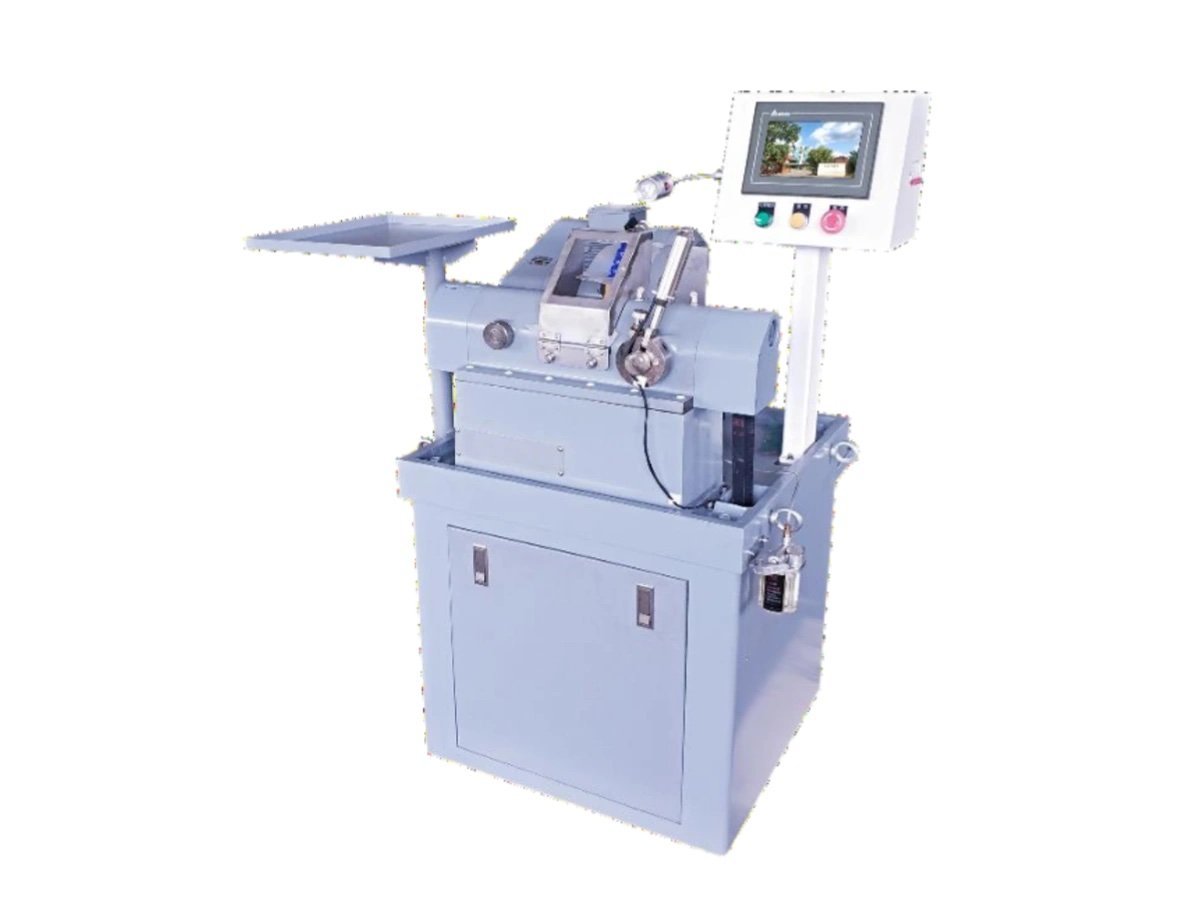
Wenn die Linse also in eine Fassung kommt, treffen sich zwei Achsen: die Achse der Bohrung und die optische Achse des Glases. Wenn sie nicht dieselbe Linie sind, verlässt der Strahl die Baugruppe und zeigt woanders hin, als das Design vorgibt. Sie können diesen Fehler mit Unterlegscheiben und Einstellringen beheben, oder Sie können ihn einmal am Rand entfernen, bevor die Linse überhaupt zur Montage gelangt. Diese zweite Option ist der Zweck einer Linsen-Zentriermaschine.
1 · RAND OHNE REFERENZ GESCHLIFFEN.
Spannbohrung.
Wie findet eine Linsen-Zentriermaschine die Achse?.
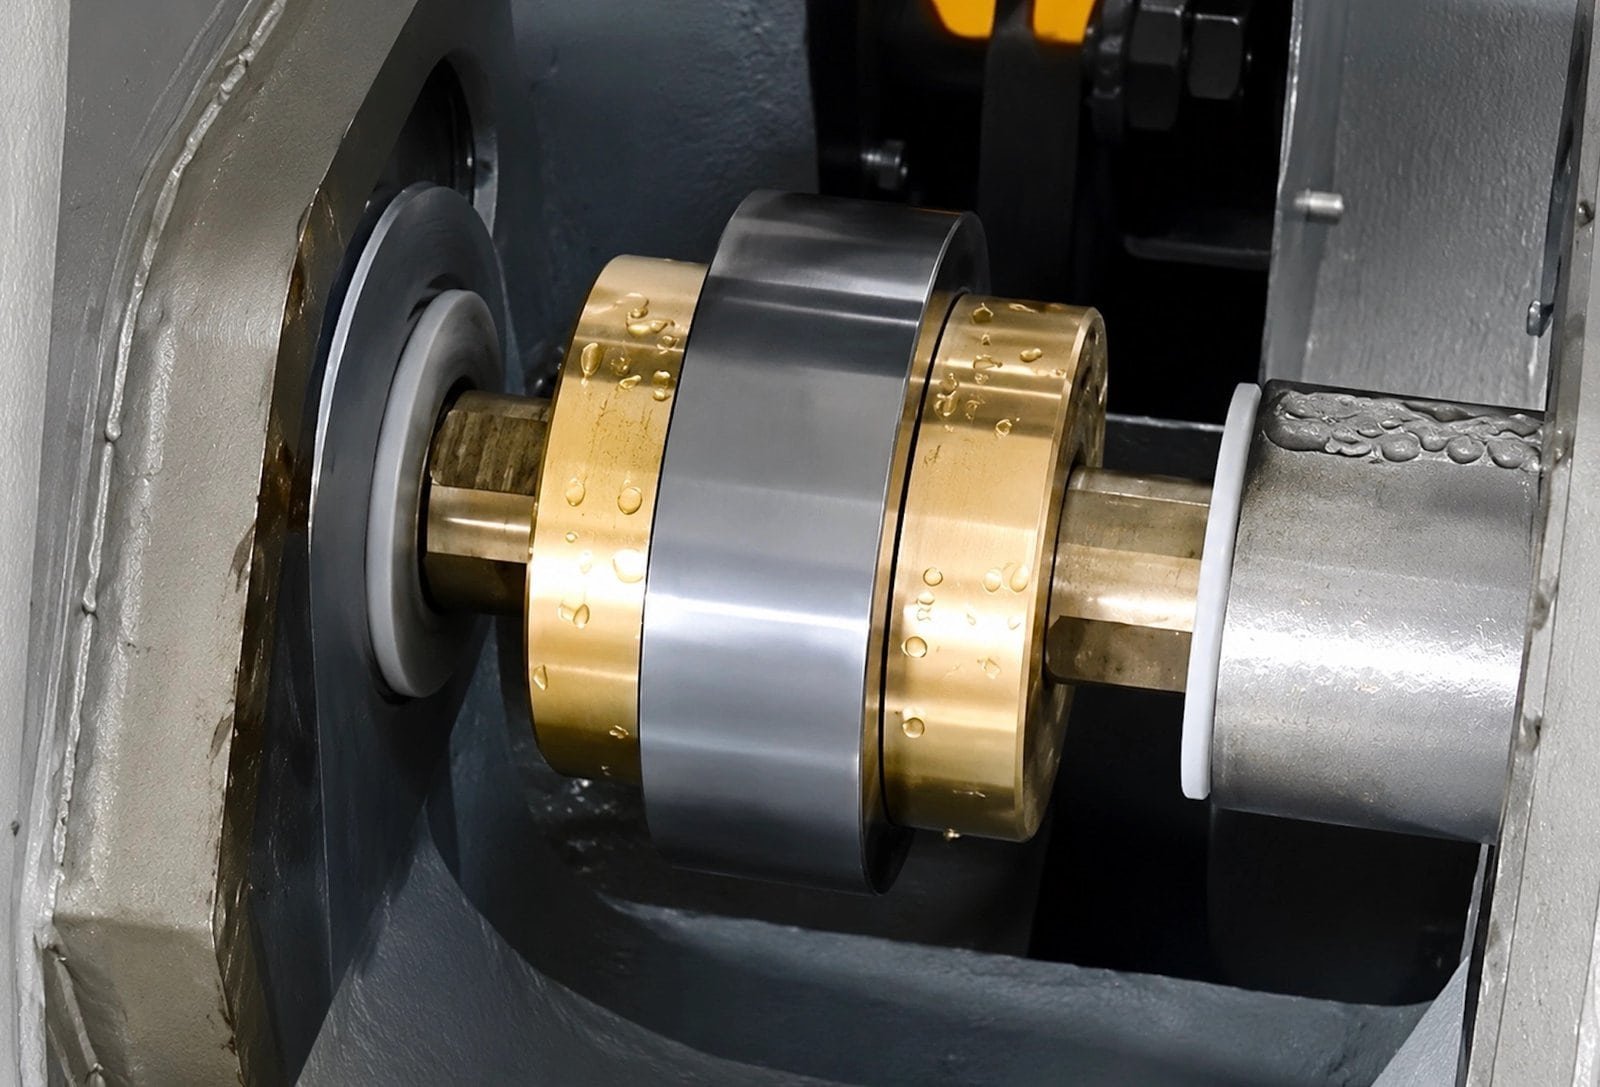
Das Element wird zwischen zwei Glockenfuttern — kurze Hohlkegel, deren Ränder jede polierte Fläche in einem Kreis statt an einem Punkt berühren — auf einer einzigen horizontalen Spindel eingeklemmt. Leicht spannen, hochdrehen, und das Teil bleibt nicht dort, wo Sie es hingelegt haben. Jeder Rand drückt auf eine kugelförmige Oberfläche, und die einzige Position, an der sich diese beiden Drücke ausgleichen, ist die, an der die Linie, die die beiden Krümmungsmittelpunkte verbindet, entlang der Spindelachse liegt. Irgendwo anders gibt es eine seitliche Komponente, und die Linse gleitet auf den Rändern, bis diese Komponente verschwindet.
Dann wird die Klemmkraft auf das Maximum erhöht, die Spindel sinkt auf den unteren Bereich ihres Arbeitsbereichs, und das Diamantschleifrad kommt zum Einsatz. Der geschliffene Rand ist konzentrisch zur optischen Achse, da die optische Achse nun die Drehachse ist. Zwei Aktionen, eine Spindel:.
Einstellen.
— leichte Klemmung, oberer Drehzahlbereich, das Teil kann sich frei auf den Rändern bewegen, bis der Rundlauf zusammenbricht
- — volle Klemmung, niedrige Drehzahl, Außendurchmesser und beide Fasen in einer Einstellung Der Glockensatz ist das Werkzeug, das dies ermöglicht, und er wird für den Durchmesser und die Radien ausgewählt, die Sie bearbeiten — nicht als universelles Paar geliefert. Nennen Sie uns den Bereich der Elemente, und wir spezifizieren den Satz mit dem Angebot.
- Schnitt Warum das kommerziell wichtig ist
Da das Teil durch seine eigenen polierten Flächen positioniert wird, ist es einer Linsen-Zentriermaschine weitgehend egal, um welches Glas es sich handelt. Was den Arbeitsgang bestimmt, sind die Radien, die freie Apertur und die Zentriertoleranz auf der Zeichnung.
Dies ist die Frage, die entscheidet, ob ein Angebot für eine Linsen-Zentriermaschine mit einem anderen vergleichbar ist, und die meisten Datenblätter beantworten sie mit einer Zahl und nichts weiter. Eine Zahl allein ist keine Spezifikation. Fragen Sie stattdessen drei Dinge.
Fragen
Wie eine gerade Antwort aussieht.
| Womit? | Ein Centroscope — der Bediener beobachtet das Spiegelbild des Oberflächenmittelpunkts, während sich das Teil dreht, und stellt ein, bis es aufhört, einen Kreis zu beschreiben. |
|---|---|
| Unter welchen Bedingungen? | Genannter Glockensatz, angegebene Klemmkraft, ein spezifischer Radius und Durchmesser. Ändern Sie eines davon, und die Angabe ändert sich. |
| Wie oft? | Ermittelt bei den ersten Teilen eines Loses, dann wiederholt durch die Maschine. Es gibt keine Closed-Loop-Messung, die jedes Element aufzeichnet. |
| Diese letzte Zeile ist diejenige, die vor der Bestellung schriftlich festgehalten werden sollte, nicht danach. Eine Einstellfähigkeit und eine Aufzeichnung pro Stück sind unterschiedliche Zusagen, und ein Lieferant, der Sie die zweite annehmen lässt, während er die erste liefert, hat einen Streitfall in das Abnahmeverfahren eingebaut. Wir möchten lieber explizit sein: Was Ihnen diese Maschinenklasse bietet, ist eine Einstellung, die auf einem Centroscope ermittelt und dann wiederholt wird. | Wenn Ihr Prozess tatsächlich eine aufgezeichnete Angabe für jedes Element benötigt, sagen Sie dies bei der Anfrage. Das ist eine andere Maschinenklasse, und wir werden Ihnen das mitteilen, anstatt ein Angebot dafür zu erstellen. |
Diese letzte Zeile ist diejenige, die vor einer Bestellung schriftlich festgehalten werden muss, nicht danach. Eine Einstellmöglichkeit und eine Aufzeichnung pro Stück sind unterschiedliche Verpflichtungen, und ein Lieferant, der Sie die zweite annehmen lässt, während er die erste liefert, hat einen Streitfall in das Abnahmeverfahren eingebaut. Wir möchten lieber explizit sein: Was Ihnen diese Maschinenklasse bietet, ist eine Einstellung, die auf einem Centroscope vorgenommen und dann wiederholt wird.
Wenn Ihr Prozess tatsächlich eine aufgezeichnete Zahl für jedes Element benötigt, sagen Sie dies bei der Anfrage. Das ist eine andere Geräteklasse, und wir werden Ihnen das mitteilen, anstatt ein Angebot dafür zu erstellen.
Bogensekunden-Angaben zirkulieren in dieser Kategorie frei. Bevor Sie zwei davon vergleichen, prüfen Sie, ob sich beide auf dasselbe beziehen – die Einstellfähigkeit auf einem Zentroskop, bei einer angegebenen Glockengröße und einem angegebenen Radius –, denn normalerweise tun sie das nicht.
Zeichnungen, die auf die ISO 10110-Standard bemaßt sind bereits eine Zentrierung als eigene Toleranz aufweisen, was dieses Gespräch kurz macht. Senden Sie eine mit der Anfrage.
Vier Maschinen, drei Dinge, die sie trennen
Alle vier Maschinen in diesem Teil des Sortiments spannen zwischen Glocken ein und richten das Element auf seiner eigenen optischen Achse aus, bevor das Rad kommt. Zentrieren ist nicht das, was eine Linsen-Zentriermaschine von einer Profilschleifmaschine unterscheidet.
Size
Ø1,8–120 mm und Ø50–185 mm auf den beiden dedizierten Zentriermaschinen; bis zu Ø80 mm auf den beiden Profilschleifmaschinen. Die Überlappung in der Mitte ist real, und der entscheidende Faktor ist normalerweise einer der nächsten beiden.
Was den Umriss definiert
Runde Teile erhalten ihren Durchmesser vom Rad. Quadrate, D-Formen und Deckgläser benötigen eine Kopierform, die nur die Profilschleifmaschinen mitführen. Eine Linsen-Zentriermaschine fertigt das Teil rund.
Wer lädt es
Eine Maschine der vier bringt das Element selbst zum Futter. Die anderen drei werden von Hand beladen – was bei kurzen Läufen und gemischten Chargen richtig und bei Volumen falsch ist.
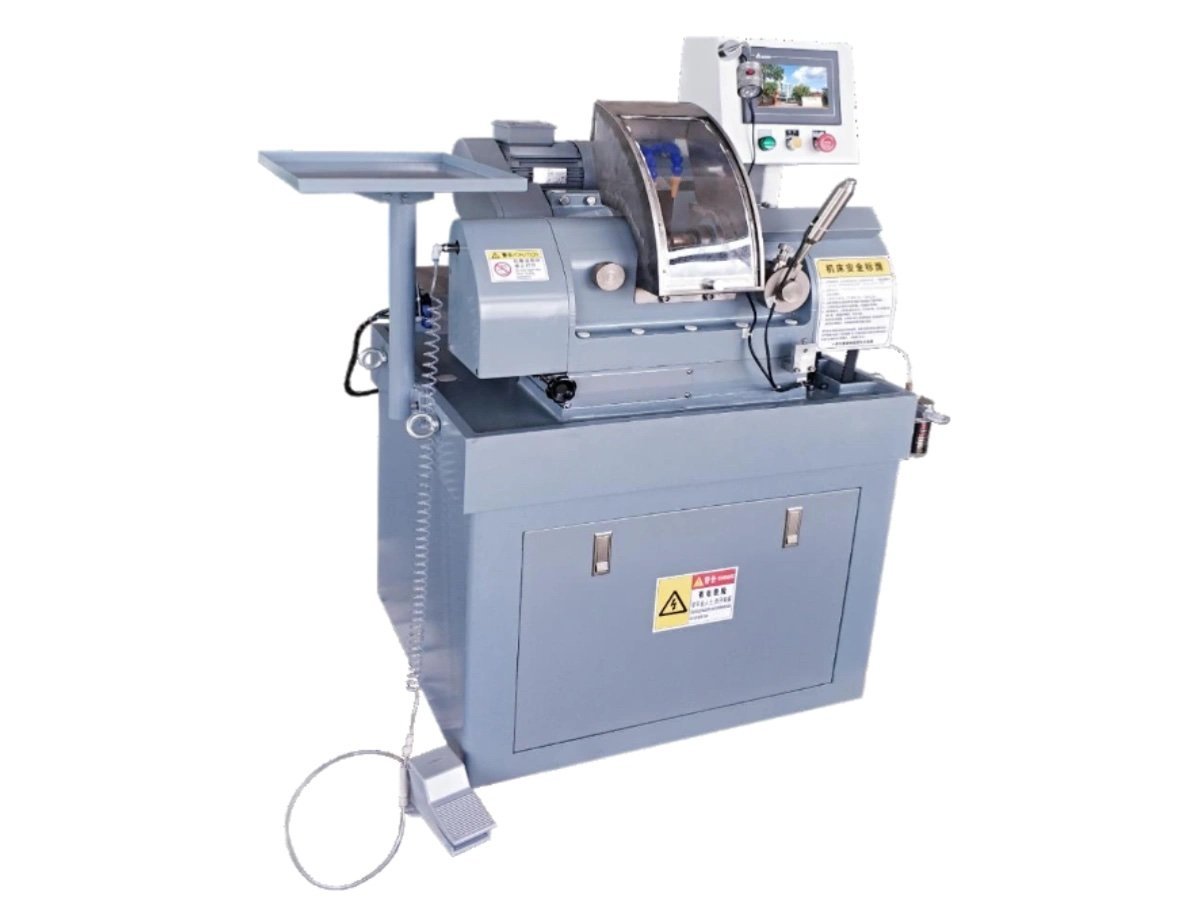
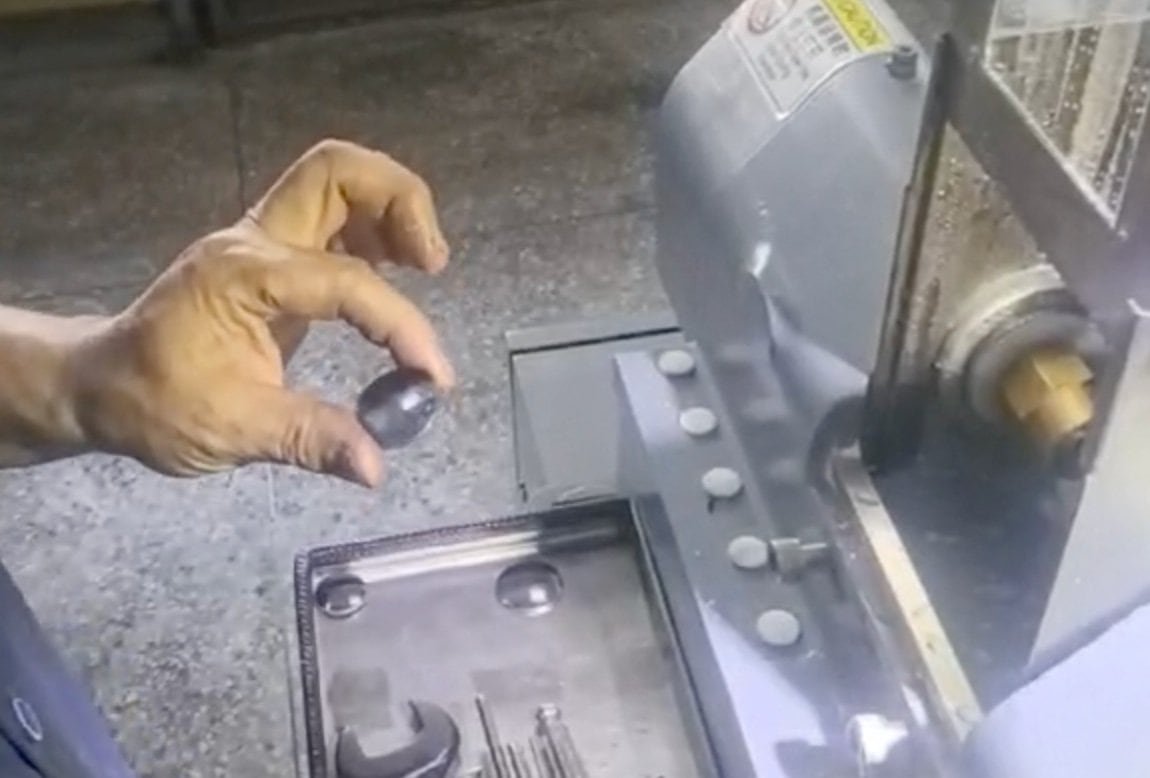
Welche Maschine für welches Teil?
| Machine | Nehmen Sie es, wenn | Bereich |
|---|---|---|
| EG-120L | Runde Teile, klein bis mittel; Saphir und andere superharte Substrate; Sie wollen den Schnitt eingeschlossen | Ø1,8–120 mm |
| EG-185L | Runde Teile über Ø120 mm; lange Kanten, bei denen der Kegel an der Maschine eingestellt werden muss | Ø50–185 mm |
| EG-80 | Nicht-runde Umrisse, kopiert von einer Form, handbeladen, gemischte Chargen | Ø5–80 mm |
| Auto-EG-80 | Die gleiche Arbeit wie EG-80 bei Volumen, mit dem Element automatisch im Futter platziert | Ø5–80 mm |
Zwei davon haben einen weiteren Unterschied, der es wert ist, vor dem Vergleich von Angeboten zu wissen: Die EG-185L verfügt standardmäßig über eine Kegel-Feineinstellung und kann mit einem digitalen Fasensystem bestellt werden, das beide Fasen bei variierender Teiledicke über eine Charge hinweg gleich hält. Die EG-120L löst dasselbe Problem anders, mit zwei Servoachsen und einer konstanten Schnitttiefe, die als Zahl eingestellt wird.
Nicht für architektonisches oder dekoratives Glas und nicht für augenoptische Labore. Dies sind Produktionsanlagen für präzise optische Elemente. Kante Polieren auf flachen 2D- und 2,5D-Paneelen ist wieder ein anderer Vorgang, der auf der EP-220C.
Wo Zentrierung in der Linie sitzt
Zentrierung ist spät. Beide Flächen müssen fertig sein, bevor eine optische Achse zum Finden vorhanden ist, was bedeutet, dass jede bereits auf das Element verwendete Stunde auf dieser Maschine gefährdet ist – und es ist auch die letzte Chance, das zu korrigieren, was die früheren Stationen hinterlassen haben.
Stromaufwärts ist der Generierungsbereich und die Polierbereich; der Schleif- und Zentrierübersicht vergleicht diese Station mit dem Rest von Stufe 4. Stromabwärts ist die Beschichtung und Montage, die wir nicht bauen. Wie die sechs Stationen verbunden sind, ist auf der Fertigungslinenseite.
Materialien sind an sich keine Einschränkung – optisches Glas, Quarzglas, Kristallquarz, Saphir und technische Keramik zentrieren alle nach dem gleichen Prinzip. Was sich bei den härteren Substraten ändert, ist die Radspezifikation und die Vorschubgeschwindigkeit, die eine Linsen-Zentriermaschine halten kann, nicht die Methode.
Senden Sie eine Zeichnung und ein paar polierte Teile
Eine Linsen-Zentriermaschine ist leicht schlecht aus einem Datenblatt zu spezifizieren, da der Punkt, der den Job bestimmt, nicht auf dem Datenblatt steht – es ist das Glockenset. Senden Sie eine Elementzeichnung mit dem Durchmesser, beiden Radien, der Mittendicke und der Zentriertoleranz, die Sie einhalten müssen, zusammen mit einigen Ihrer eigenen polierten Teile.
Wir führen sie aus, geben sie zurück und senden das Prozessblatt mit dem Angebot – einschließlich, wie die Zentrierung eingestellt wurde und worauf sie geprüft wurde. Der Probelauf ist kostenlos; Sie übernehmen die Fracht. Angebote sind standardmäßig FOB, mit CNF und DDP auf Anfrage.
12 Monate Garantie · kostenloser Probelauf auf Ihren eigenen Rohlingen
Zu den Optikkunden gehören Edmund-Optik und Kohärent
Zugehörige Ausrüstung und Lektüre:
- CNC-Optik-Zentriermaschine EG-120L – Ø1,8–120 mm, geschlossen, Saphir und Superhart
- Große optische Zentriermaschine EG-185L – Ø50–185 mm, Kegel-Feineinstellung
- Schleif- und Zentrierbereich — alle vier Maschinen im Vergleich
- Optik-Linsenfertigungslinie — wie die sechs Stationen verbunden sind
- Vollständiges Ausrüstungssortiment