
Keramikschleifmaschine
Eine Keramikschleifmaschine wird danach beurteilt, wie sie die Läppflüssigkeit zuführt, nicht danach, wie stark sie drücken kann. Keramik fließt nicht, bevor sie bricht — jedes Joule, das Sie hineinstecken, kommt als Wärme und Mikrorisse zurück.
Warum Keramik den Kühlschmierstoff bestraft, nicht das Werkzeug
Drei Eigenschaften verändern die Aufgabe, und alle drei deuten auf denselben Punkt — was in den letzten Millimetern geschieht, bevor das Schleifmittel auf das Teil trifft.
Hart und spröde durchgehend
Es gibt fast keine plastische Verformung vor dem Schnitt. Material verlässt das Teil als Mikroriss, was bedeutet, dass das Schleifmittel schnell abstumpft und die Oberfläche, die Sie zurückbehalten, ein Feld kleiner Brüche ist und keine verschmierte Schicht.
Wärme bleibt dort, wo sie entsteht
Die meisten technischen Keramiken leiten Wärme schlecht im Vergleich zu Metall. Energie konzentriert sich in der Kontaktzone, anstatt sich in das Teil auszubreiten, sodass die Zufuhr der Läppflüssigkeit — wo und wie viel — entscheidet, ob Sie eine Oberfläche oder einen Riss erhalten.
Teile sind normalerweise Flachstücke, keine Linsen
Substrate, Fenster, Ringe und Polyeder anstelle von Radien. Das ändert die gesamte Prozesskette: Chargenläppen und Facettenbearbeitung tragen mehr Last als die Formgebung.
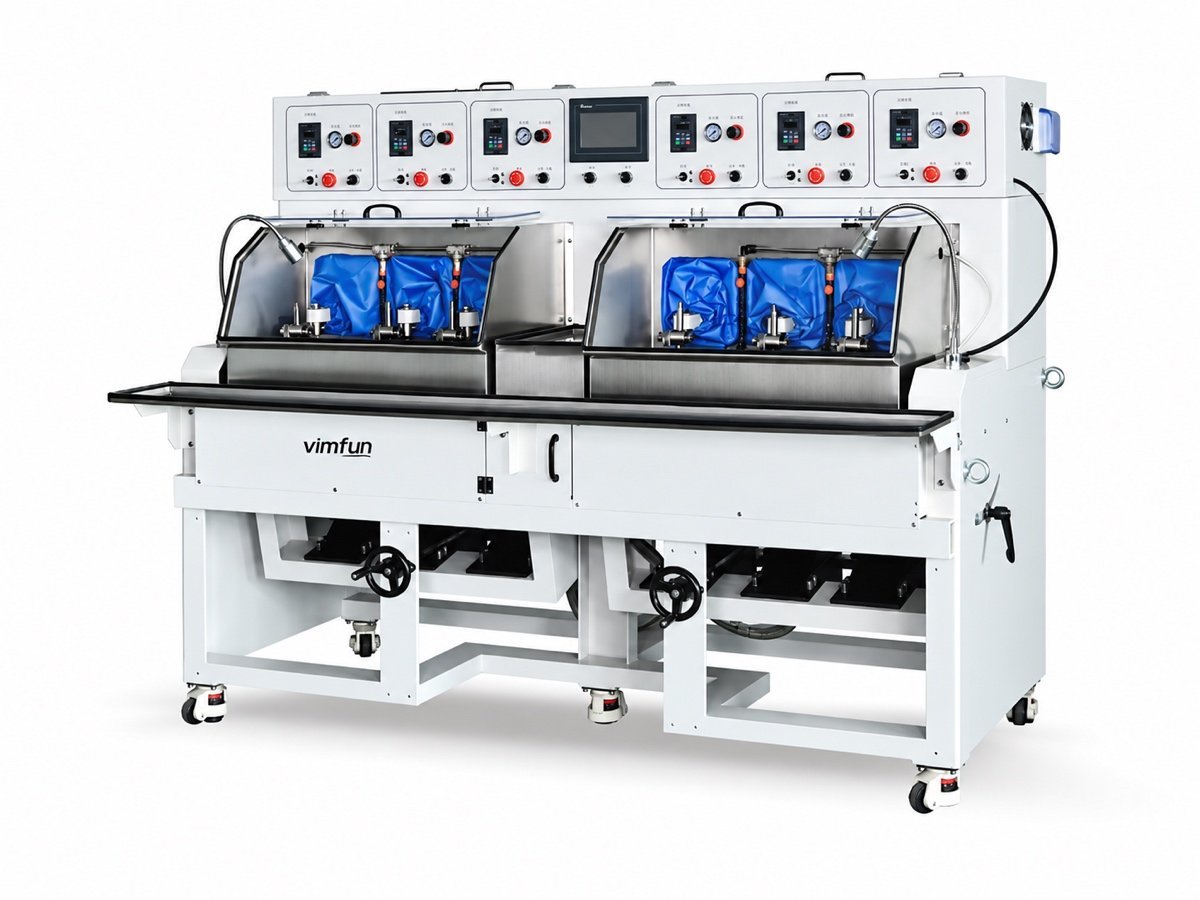
An der FP-6X Kippachsenmaschine kann die Läppflüssigkeit per Peristaltik-Tropfen zugeführt werden, anstatt über die Rückführpumpe, die für Glas verwendet wird. Es ist die einzige Konfigurationswahl, die eine Keramikschleifmaschine von einer Glasmaschine in unserem Sortiment unterscheidet — fragen Sie bei Ihrer Anfrage danach.
Welche Keramiken und Teileformen werden abgedeckt?
Jede Keramikschleifmaschine in diesem Bereich ist für die optische Oberflächenbearbeitung von kleinen und mittleren Teilen ausgelegt — Ø10–80 mm auf der Polierseite, größer auf der Läppscheibe.
| Teil | Typische Form | Welche Station erledigt die Arbeit |
|---|---|---|
| Substrate und Flachstücke | Beide Seiten parallel, Dicke über die Charge gehalten | Doppelseitiges Läppen zwischen Scheiben |
| Fenster und Abdeckungen | Flach, Kanten und Ecken bearbeitet | Läppen, dann Kantenpolieren |
| Polyeder und Facetten | Flache und gewinkelte Flächen, indiziert | Facettieren — grob, fein und poliert in einer Einrichtung |
| Kugelförmige und flache Flächen | Radien und Planflächen, Ø10–80 mm | Kippachsen-Feinschleifen und -Polieren |
- Die Keramiken, die wir am häufigsten sehen Aluminiumoxid, Zirkonoxid und Aluminiumnitrid, neben Saphir und den optischen Kristallen, die sich an der Kontaktzone gleich verhalten.
- Materialdaten wir gleichen mit veröffentlichten technischen Eigenschaften ab, wie z. B. den Accuratus Keramiktabellen wenn eine Zeichnung nur einen Handelsnamen angibt.
- Zeichensprache optische Toleranzen geschrieben an ISO 10110, damit wir sagen können, von welcher Station Ihre Toleranz wirklich abhängt.
- Bevor wir ein Angebot abgeben Güte, Sinterzustand und ob das Teil bereits nahezu endkonturnahe Form hat – ein gepresster Rohling und ein geschliffener Rohling sind unterschiedliche Aufgaben.
Wo steht eine Keramikschleifmaschine in der Linie?
Nicht dort, wo eine Glasmaschine steht. Eine Keramikschleifmaschine folgt normalerweise einem gesinterten oder gesägten Rohling direkt zur Planbearbeitung und erreicht einen Rundformer erst, wenn das Teil tatsächlich einen Radius hat.
Wo ein Keramikkörper einen Radius aufweist, befindet sich die Formgebungsseite des Bereichs auf der optische Linsen Schleifmaschine Seite, und die Art und Weise, wie die Stationen zu einer Linie verbunden werden, ist auf der kompletten Fertigungslinie Seite.
Was geht bei Keramik schief und was verhindert es?
Jede dieser Spuren führt auf Energie in der Kontaktzone zurück. Deshalb wird eine Keramikschleifmaschine nach Schlamm und Druck spezifiziert und nicht nach Spindelstrom.
| Defekt | Wo es beginnt | Was es stoppt |
|---|---|---|
| Edge chipping | Unge stützte Kante beim Ein- und Austritt | Frühzeitig anfasen, den Rand in der Vorrichtung stützen, den Druck an den Rändern des Hubs reduzieren |
| Mikrorisse unter der Oberfläche | Zu viel Druck bei zu wenig Schleifmittel | Gesteuerte Tropfzuführung, geringerer Druck über längere Zeit – langsamer ist billiger als Ausschuss |
| Abstumpfen und Verglasen des Schleifmittels | Keine plastische Verformung, um das Schneiden des Korns zu ermöglichen | Frischer Schlamm in der Kontaktzone statt rezirkuliertem, kürzeres Abrichtintervall |
| Dicke und Parallelitätsstreuung | Substrate einseitig fertig bearbeitet | Chargenläppen auf der DL-290/395, wo die Ladung die Toleranz bestimmt |
| Formdrift über eine Charge | Die Läppscheibe wird beim Arbeiten dünner | Platten-Nullpunktkalibrierung kompensiert Verschleiß, wie auf der MF-3 |
Nichts davon erfordert eine größere Maschine. Das Upgrade, nach dem wir am häufigsten gefragt werden – mehr Spindelstrom bei einer Keramikschleifmaschine – ist dasjenige, das alle fünf schlechter macht, weil die zusätzliche Energie nirgendwo anders hingehen kann als in das Teil.

Welche Maschine für welches Keramikteil?
Die Form entscheidet, und bei Keramik ist die Form selten eine Linse. Flache Substrate, bei denen beide Flächen parallel bleiben müssen, gehören auf die Läppscheibe. Teile mit schrägen Flächen – Prismen, Polyeder, indizierte Flats – gehören auf die Facettiermaschine, die in einer Aufspannung schruppt, feinschleift und poliert, anstatt das Teil zwischen drei zu bewegen. Platten, deren Kanten und Ecken optisch sauber sein müssen, gehen zur Kantenpoliermaschine.
Erst wenn die Zeichnung einen Radius zeigt, kehrt die Frage zur Rundformerzeugung zurück, und dann ändert das Material das Werkzeug und die Zuführung, nicht die Maschine. Wenn Sie unsicher sind, zu welcher der vier Ihre Teile gehören, senden Sie eines – das ist eine Fünf-Minuten-Antwort mit dem Teil in der Hand und eine lange Diskussion ohne.
Saphir gehört für unsere Zwecke zur selben Familie: dieselbe Schlammdisziplin, dieselbe Druckdisziplin, dieselben Fehlermodi. Eine Maschine, die für Ihre Aluminiumoxid- oder Zirkonoxidteile spezifiziert ist, wird normalerweise auch Saphirarbeiten übernehmen, was es wert ist, vor dem doppelten Kauf zu wissen.
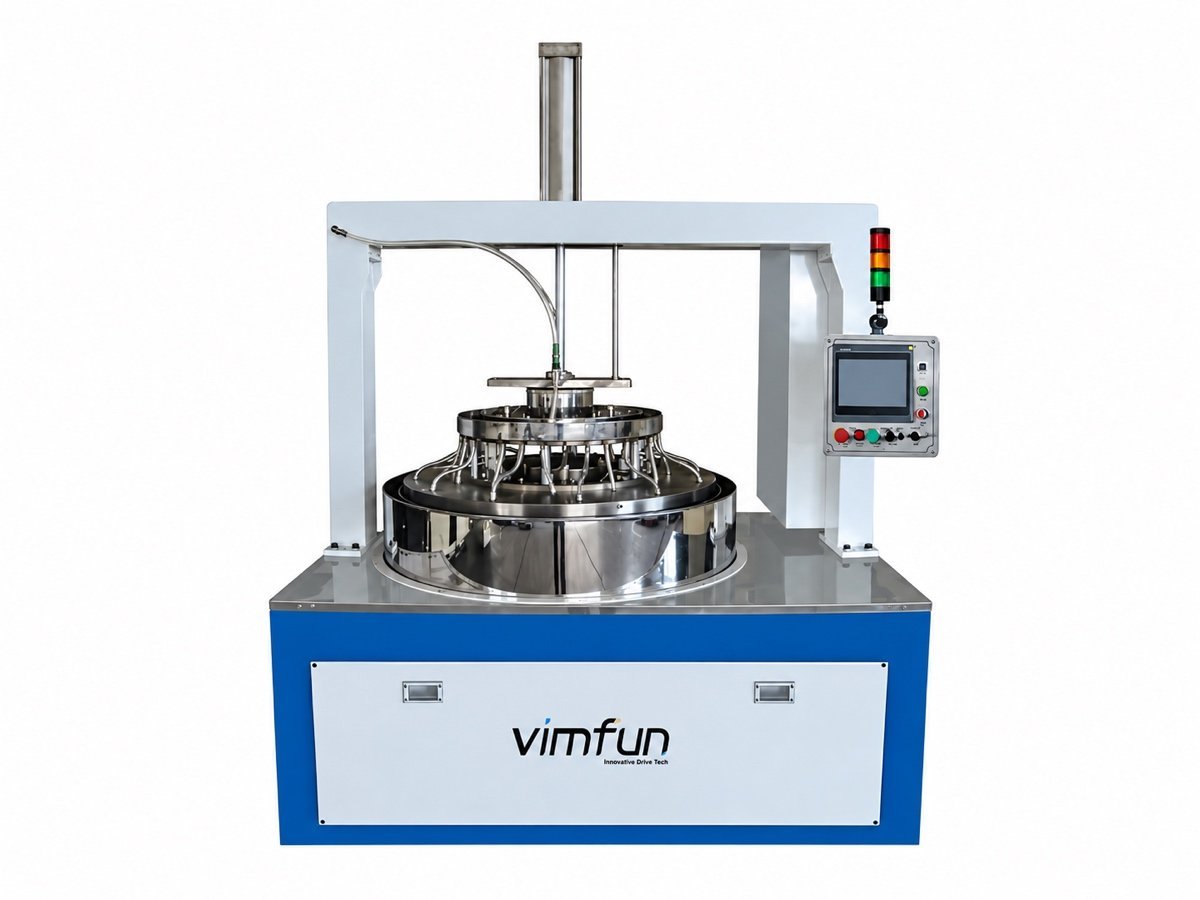
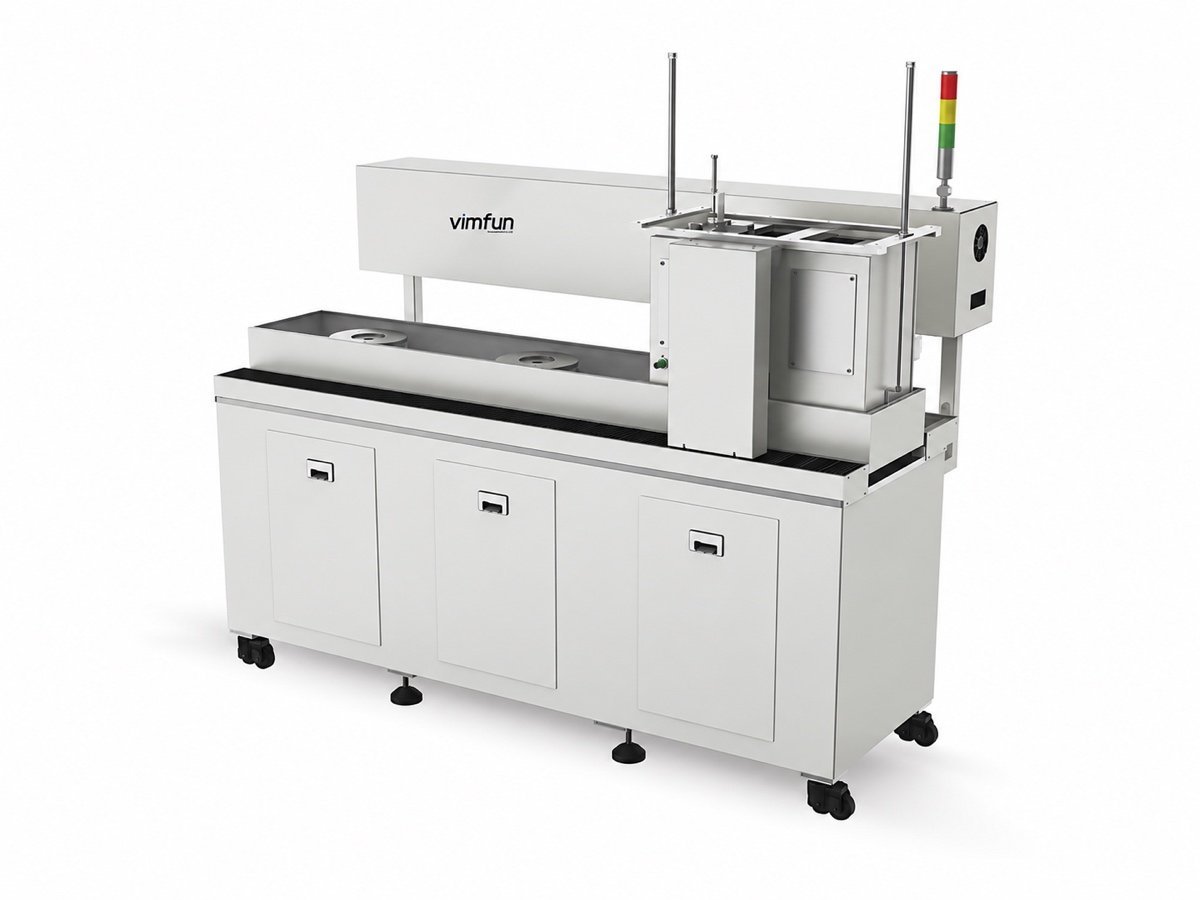
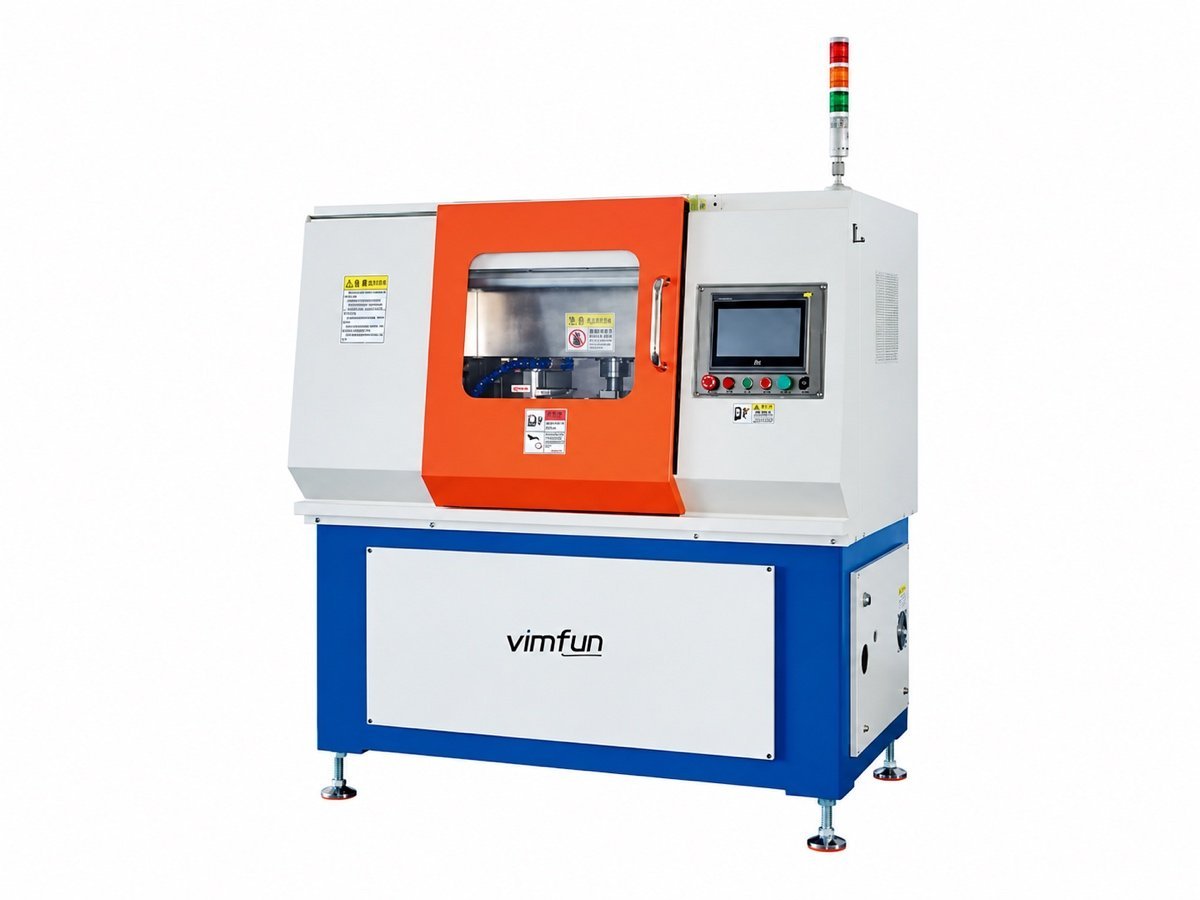
Optionen für Feinschleifen und Polieren sind auf der Polierbereich; gesammelt; wie sich Keramik neben den anderen harten Materialien, mit denen wir arbeiten, verhält, ist auf optical lens materials. Verwandte Materialseiten: optisches Glas, Quarz und optische Kristalle; was das Angebot bestimmt, finden Sie auf der Preisseite.
Keramiken beweisen sich durch Teile, nicht durch Papierkram
Qualitäten und Sinterzustände variieren stärker, als die Datenblätter vermuten lassen. Senden Sie Ihre eigenen Teile, und wir bearbeiten sie kostenlos auf der passenden Maschine, berichten dann über die Zykluszeit, das Finish und die von uns verwendete Läppmittel-Einstellung.
Vereinbaren Sie einen Testlauf- Keramikqualität und Sinterzustand
- Plan, facettiert oder gerundet – und welche Fläche zählt
- Größe, Dicke und Losgröße
- Ob Rohlinge gepresst, gesägt oder nahezu in Endform ankommen
Kostenlose Testläufe an Ihren eigenen Teilen, Fracht zu Ihren Kosten · ISO 9001 · CE · 12 Monate Garantie · 8-Stunden-Reaktion