Cắt phôi CVD ZnSe là bước gia công đầu tiên quan trọng về năng suất trong sản xuất quang học selenua kẽm. Trước khi tròng kính laser CO2 có thể được mài, đánh bóng, phủ và kiểm tra, vật liệu được nuôi cấy bằng phương pháp CVD phải được cắt thành các đĩa, cửa sổ hoặc phôi gần thành phẩm ổn định mà không bị sứt mẻ cạnh, nứt ẩn, hư hỏng dưới bề mặt sâu hoặc bụi khô nhiễm selen.
Hướng dẫn này tập trung đặc biệt vào giai đoạn cắt phôi: cách kiểm tra CVD ZnSe đầu vào, chọn phương pháp cắt lực thấp, kiểm soát chất làm mát và đồ gá, và bàn giao phôi cho các công đoạn tiếp theo mài hai mặt cửa sổ ZnSe or Đánh bóng quang học Kẽm Selenide. Để biết lựa chọn thiết bị đầy đủ cho toàn bộ họ vật liệu, hãy xem Máy cắt thấu kính ZnSe hướng dẫn.
Cắt Phôi CVD ZnSe Là Gì?
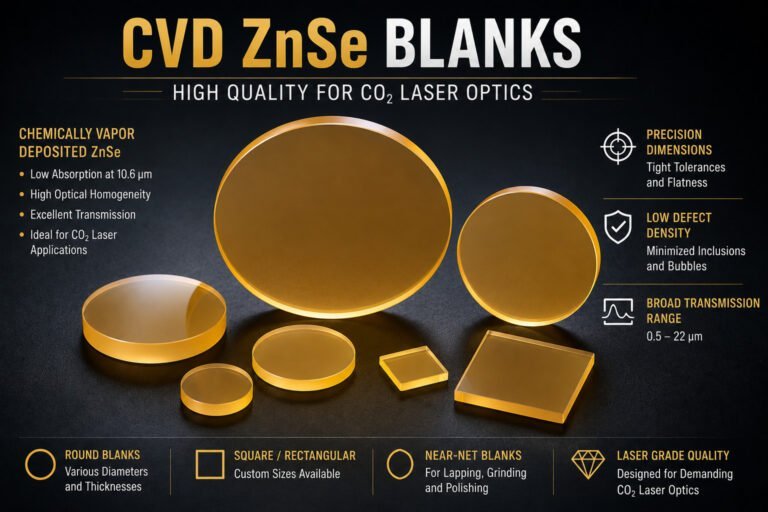
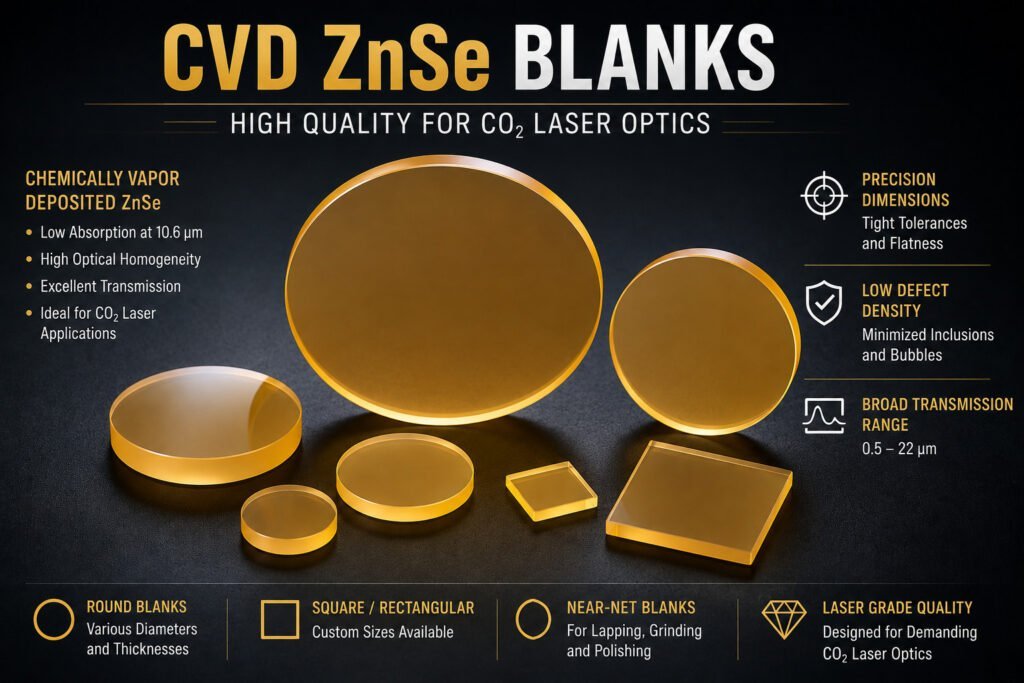
Cắt phôi CVD ZnSe là quá trình cắt lát hoặc cắt theo đường viền vật liệu selenua kẽm được lắng đọng bằng phương pháp hóa hơi (CVD) thành các phôi quang học cho tròng kính laser CO2, cửa sổ bảo vệ, bộ ghép nối đầu ra, các bộ phận dẫn tia và quang học chụp ảnh hồng ngoại.
Đầu vào thường là một trong ba dạng vật liệu:
- Phôi hình trụ CVD ZnSe hoặc thanh khoan lõi
- Tấm vật liệu hình chữ nhật hoặc hình vuông
- Khối gần thành phẩm được chuẩn bị để mài, đánh bóng cạnh hoặc mài phẳng sau này
Đầu ra không phải là một bộ phận quang học hoàn chỉnh. Đó là một phôi được kiểm soát với đủ dung sai vật liệu để mài, mài phẳng và đánh bóng. Một hoạt động cắt phôi tốt tạo ra các bộ phận đủ phẳng để gá lắp, không bị vỡ cạnh nhìn thấy được và đủ nhất quán để quá trình xử lý tiếp theo không lãng phí thời gian sửa chữa các lỗi cắt có thể phòng tránh được.
CVD ZnSe không được xử lý như thủy tinh quang học thông thường. Coherent liệt kê CVD ZnSe với độ hấp thụ khối thấp ở 10,6 µm, độ đồng nhất quang học cao và độ mềm cơ học; Edmund Optics cũng lưu ý rằng ZnSe tương đối mềm, với độ cứng Knoop khoảng 120 kg/mm2. Những đặc tính đó làm cho nó có giá trị đối với quang học truyền tia laser CO2, nhưng chúng cũng làm cho việc cắt phôi CVD ZnSe nhạy cảm với lực, nhiệt, ứng suất lắp ráp và nhiễm bẩn.
Tại Sao Phôi CVD ZnSe Cần Cửa Sổ Cắt Khác Biệt
Phương pháp cắt phải tuân thủ bốn ràng buộc về vật liệu.
| Yếu tố Vật liệu | Giá trị Tham khảo Điển hình | Ý nghĩa Cắt |
|---|---|---|
| Độ cứng Knoop | 105-120 kg/mm2 | Cần lực thấp; áp lực quá mức tạo ra các vết xước sâu và hư hỏng dưới bề mặt |
| Hấp thụ khối ở 10,6 µm | < 0,0005 cm-1 đối với CVD ZnSe loại cao cấp | Hư hỏng do cắt phải được loại bỏ trước khi phủ, nếu không độ hấp thụ cục bộ có thể tăng lên |
| Dải truyền qua | khoảng 0,5-22 µm tùy thuộc vào loại và độ dày | Các khuyết tật cạnh và tán xạ có thể ảnh hưởng đến cả việc sử dụng IR và kiểm tra chùm tia căn chỉnh nhìn thấy được |
| Hàm lượng selen | bụi/bùn chứa selen | Cắt ướt, bao bọc, lọc và xử lý chất thải là các yêu cầu quy trình |
Các nguồn cho các giới hạn này bao gồm dữ liệu thuộc tính vật liệu ZnSe của Coherent, thông số kỹ thuật sản phẩm ZnSe của Edmund Optics, trang vật liệu quang học CVD ZnSe của Hellma Materials và hướng dẫn phơi nhiễm selen của CDC/NIOSH.
Trên thực tế, CVD ZnSe dễ bị trầy xước nhưng không dễ sửa chữa. Dụng cụ có thể đi vào vật liệu với ít lực cản, nhưng phôi có thể bị sứt mẻ hoặc nứt nếu đồ gá làm cong nó, nếu tốc độ tiến dao quá mạnh, hoặc nếu hỗ trợ phía thoát yếu. Đây là lý do tại sao bước cắt phôi nên được thiết lập như một quy trình quang học được kiểm soát, không phải là một công việc cắt bằng cưa thông thường.
Quy trình Cắt Phôi CVD ZnSe
Bước 1: Kiểm tra và Lập bản đồ Phôi Đầu vào
Trước khi bắt đầu cắt, hãy kiểm tra vật liệu CVD ZnSe xem có tạp chất, bọt khí, vết sứt, dải phát triển, vết nứt cạnh và nhiễm bẩn bề mặt hay không. Coherent lưu ý rằng các đế ZnSe có thể được cung cấp dưới dạng vật liệu tấm, phôi khoan lõi, phôi đã mài cạnh hoặc phôi tròng kính đã tạo hình, bao gồm cả các đế có kích thước lên đến 300 mm. Phương pháp kiểm tra phải phù hợp với dạng cung cấp.
Đối với vật liệu hình trụ, đánh dấu:
- Hướng phát triển và khẩu độ rõ ràng có thể sử dụng
- Các vết sứt cạnh và dấu hiệu xử lý hiện có
- Hướng vào và ra của lưỡi cưa
- Dung sai vật liệu tối thiểu để mài phẳng hoặc tạo hình
Đối với vật liệu tấm hình chữ nhật, hãy đánh dấu bố cục xếp lớp để mỗi phôi giữ đủ dung sai cạnh để vát mép và định cỡ cuối cùng.
Không bắt đầu cắt phôi CVD ZnSe từ bản vẽ chỉ mang tính danh nghĩa. Bản đồ chất lượng vật liệu thực tế nên xác định vị trí các đường cắt, đặc biệt là trên vật liệu cấp laser đắt tiền.
Bước 2: Chọn Phương pháp Cắt
Các lựa chọn chính là cắt bằng dây kim cương, cắt bằng cưa ID và cắt bằng lưỡi cưa vòng hoặc lưỡi cưa ngoại vi.
| Method | Best Use | Lợi thế chính | Rủi ro chính |
|---|---|---|---|
| Cưa dây kim cương | Nhiều đĩa, phôi lớn, sản xuất nhạy cảm với độ dày lát cắt | Lực cắt thấp và độ dày lát cắt hẹp | Độ cong của dây, sứt mẻ khi thoát, thiết lập chậm nếu đồ gá kém |
| Cưa ID | Các đĩa đơn có độ chính xác cao và các phần mỏng | Hình học ổn định và tiềm năng bề mặt mịn | Chi phí lưỡi cắt cao hơn và giới hạn đường kính |
| Lưỡi cưa vòng/ngoại vi | Định hình thô và loại bỏ vật liệu không quan trọng | Thiết lập đơn giản cho một số hình dạng khối | Rãnh cắt rộng hơn và nguy cơ nứt vỡ cao hơn |
Đối với hầu hết các công việc cắt phôi CVD ZnSe, cưa dây kim cương là lựa chọn thực tế khi hiệu quả sử dụng vật liệu và lực cắt thấp là quan trọng. Lưỡi cưa ID vẫn có ý nghĩa đối với một số đĩa mỏng hoặc công việc yêu cầu độ dày chặt chẽ, nhưng rãnh cắt rộng hơn và hình dạng dụng cụ phải được biện minh bởi yêu cầu dung sai sau này.
Vai trò rộng hơn của thiết bị quang học trong việc cắt, mài, đánh bóng và kiểm tra được đề cập trong thiết bị sản xuất quang học hồng ngoại 5. trung tâm.
Bước 3: Gá phôi mà không làm cong nó
Gá lắp là điểm lỗi ẩn phổ biến nhất trong việc cắt phôi CVD ZnSe. Vì ZnSe mềm và giòn, tải điểm từ kẹp có thể tạo ra vết nứt cách xa đường cắt. Phôi có thể tồn tại sau khi cắt và sau đó bị hỏng trong quá trình mài vì vết nứt đã được gieo mầm trong quá trình lắp đặt.
Các nguyên tắc lắp đặt được đề xuất:
- Sử dụng sáp phủ toàn bộ diện tích, chất kết dính ứng suất thấp hoặc hỗ trợ đồng dạng khi có thể
- Tránh tiếp xúc điểm kim loại cứng trên bề mặt ZnSe
- Hỗ trợ mặt thoát bằng tấm lót hy sinh khi có khả năng nứt vỡ
- Giữ mặt tham chiếu sạch sẽ, phẳng và không có mảnh vụn bị kẹt
- Sử dụng lực kẹp thấp và xác minh rằng phôi không bị lắc trước khi cắt
Đối với phôi tròn, gá chữ V hoặc gá đỡ nên phân bổ lực trên diện tích tiếp xúc rộng. Đối với các mảnh hình chữ nhật, hỗ trợ cả hai mặt của đường cắt để phần cắt ra không bị võng và xé cạnh thoát.
Bước 4: Kiểm soát tốc độ tiến dao, độ căng dây và chất làm mát
Việc cắt phôi CVD ZnSe nên bắt đầu với các thông số bảo thủ và sau đó được điều chỉnh từ các lần cắt thử. Mục tiêu là một vết cắt ổn định không có tiếng rung động có thể nghe thấy, không có vết nứt thoát ra nhìn thấy được và không tích tụ nhiệt tại giao diện cắt.
| Tham số | Điểm bắt đầu thực tế | Quy tắc điều chỉnh |
|---|---|---|
| Feed rate | Thấp hơn gecmani trên cùng một máy | Giảm nếu xuất hiện sứt mẻ cạnh, rung động hoặc vết nứt thoát ra |
| Wire tension | Ổn định nhưng không quá mức | Tăng nhẹ nếu dây bị cong gây ra côn; giảm nếu vết nứt tăng lên |
| Chất làm mát | Cắt ướt liên tục bằng nước | Tăng lưu lượng nếu bùn tích tụ hoặc vết xước bề mặt trở nên tồi tệ hơn |
| Kích thước hạt mài | Kim cương mịn đến trung bình để cắt lát sản xuất | Sử dụng hạt mịn hơn khi dung sai vật liệu sau này bị hạn chế |
| Hỗ trợ thoát | Tấm lót hy sinh hoặc hỗ trợ toàn bộ | Thêm hỗ trợ khi xuất hiện mảnh vụn tại điểm đột phá |
Tránh cắt khô. ZnSe chứa selen, và Hướng dẫn bỏ túi CDC/NIOSH liệt kê giới hạn phơi nhiễm selen ở mức trung bình có trọng số thời gian là 0,2 mg/m3. Cắt ướt, che chắn, thu gom cục bộ và chất làm mát có lọc là các biện pháp kiểm soát cơ bản đối với các hạt chứa selen.
Bước 5: Làm sạch và cách ly bùn cắt
Hệ thống chất làm mát là một phần của hệ thống chất lượng. Nếu các hạt còn lưu thông, chúng có thể làm xước bề mặt cắt và làm nhiễm bẩn các bước mài sau này. Nếu bùn được xử lý một cách tùy tiện, quy trình sẽ trở thành vấn đề quản lý sức khỏe và chất thải.
Đối với việc cắt phôi CVD ZnSe, máy nên bao gồm:
- Khu vực cắt kín
- Cung cấp chất làm mát liên tục cho cả hai mặt vào và ra
- Lọc phù hợp cho các hạt mịn chứa selen
- Thu gom bùn kín
- Xử lý chất thải được ghi lại theo quy định địa phương
- Vệ sinh định kỳ giữa các loại vật liệu
Không để bùn ZnSe khô trên bàn, gá lắp, cửa máy hoặc cống thoát sàn. Cặn khô có thể bay vào không khí trong quá trình vệ sinh và làm mất tác dụng của việc cắt ướt.
Bước 6: Kiểm tra phôi đã cắt trước khi đưa vào mài
Sau khi cắt, phôi nên được kiểm tra trước khi được chuyển sang mài, đánh bóng. Việc này rẻ hơn là phát hiện ra vấn đề sau nhiều bước xử lý hơn.
Các điểm kiểm tra:
- Sứt mẻ cạnh ở cả hai mặt vào và ra
- Vết nứt chân tóc dưới kính hiển vi hoặc kiểm tra phân cực
- Biến dạng độ dày và độ côn
- Vết xước bề mặt, dấu rung động và mẫu dây cung
- Độ sạch sau khi loại bỏ bùn
- Kho dự trữ còn lại cho các hoạt động hạ nguồn
Một phôi có vết nứt nhìn thấy được đôi khi vẫn có thể sử dụng được nếu vết nứt nằm ngoài khẩu độ rõ ràng cuối cùng. Một phôi có vết nứt bên trong hoặc vết xước sâu không nên được chuyển tiếp chỉ vì kích thước bên ngoài là chính xác.
Các lỗi cắt phôi CVD ZnSe phổ biến
Vỡ cạnh thoát
Vỡ cạnh thoát thường có nghĩa là vật liệu không được hỗ trợ khi dây hoặc lưỡi cắt bị đứt. Giảm tốc độ tiến dao gần cuối vết cắt, thêm tấm lót bảo vệ và đảm bảo chất làm mát vẫn tiếp cận được mặt thoát. Nếu cùng một kiểu vỡ lặp lại, hãy kiểm tra bộ gá thay vì chỉ thay đổi dây.
Bề mặt cắt bị lượn sóng
Bề mặt lượn sóng thường do dây bị cong, độ căng thấp hoặc tiến dao không đều. Tăng độ căng trong phạm vi an toàn của máy, rút ngắn khoảng cách không được hỗ trợ và xác nhận rằng phôi không bị di chuyển trong bộ gá. Không bù trừ bằng cách thêm vật liệu mài thêm trừ khi nguyên nhân được khắc phục; điều đó chỉ chuyển chi phí xuống hạ nguồn.
Vết xước nhỏ trên phôi
Các vết xước nhỏ có thể do chất làm mát bị nhiễm bẩn hoặc bộ gá được sử dụng lại. ZnSe mềm, vì vậy các hạt cứng nhỏ có thể làm xước bề mặt nhanh chóng. Thay thế hoặc lọc chất làm mát, làm sạch khu vực tiếp xúc của bộ gá và kiểm tra tình trạng mài mòn trước khi lặp lại vết cắt.
Vết nứt cách xa đường cắt
Các vết nứt cách xa đường cắt thường chỉ ra ứng suất lắp ráp, khuyết tật vật liệu có sẵn hoặc sốc nhiệt. Kiểm tra độ phủ keo, lực kẹp và nhiệt độ chất làm mát. Nếu các vết nứt thẳng hàng với các đặc điểm phát triển hoặc bao thể, hãy cách ly lô vật liệu và yêu cầu chứng chỉ kiểm tra của nhà cung cấp.
Mài không thể loại bỏ vết cưa
Nếu vết cưa còn lại sau khi mài thông thường mài hai mặt cửa sổ ZnSe, giai đoạn cắt có thể đã tạo ra hư hỏng sâu hơn mức cho phép dự kiến. Giảm độ mài mòn của vật liệu mài, giảm tốc độ tiến dao và xác minh rằng quy trình cắt không bị rung.
Khoảng cắt và bàn giao hạ nguồn
Việc cắt phôi CVD ZnSe nên được chỉ định cùng với bước xử lý tiếp theo. Một phôi cho việc mài hai mặt có các yêu cầu khác với một phôi dùng để tạo đường cong hoặc mài cạnh.
| Bước hạ nguồn | Yêu cầu cắt là gì | Why It Matters |
|---|---|---|
| Mài hai mặt | Độ dày ổn định, độ nghiêng thấp, bề mặt sạch | Mài kiểm soát độ song song nhưng không nên khắc phục lỗi cưa nghiêm trọng |
| Tạo đường cong | Đủ vật liệu cạnh và độ dày | Việc tạo bán kính thấu kính cần có khoảng vật liệu an toàn |
| Polishing | Hư hỏng dưới bề mặt thấp từ các bước trước | Đánh bóng loại bỏ vật liệu hạn chế và không thể sửa chữa các vết nứt sâu |
| Phủ AR | Bề mặt tiền đánh bóng sạch, không có khuyết tật | Lớp phủ có thể khuếch đại các vấn đề về nhiễm bẩn và tán xạ |
Đối với quang học laser CO2, toàn bộ chuỗi từ phôi CVD đến bộ phận được phủ được mô tả trên trang quy trình sản xuất quang học laser CO2 bằng ZnSe Phiên bản ngắn gọn rất đơn giản: việc cắt phôi đặt ra ngưỡng hư hỏng cho mọi thứ theo sau.
Cắt phôi CVD ZnSe so với cắt thấu kính ZnSe nói chung
Hai trang này không nên cạnh tranh.
| Trang | Ý định tìm kiếm | Câu hỏi chính được trả lời |
|---|---|---|
| cắt phôi CVD ZnSe | Quy trình và kiểm soát chất lượng cho vật liệu CVD thô | Phôi CVD ZnSe nên được cắt như thế nào trước khi xử lý quang học hạ nguồn? |
| Máy cắt thấu kính ZnSe | Lựa chọn thiết bị và cài đặt vận hành | Nên sử dụng cấu hình máy và cắt nào cho sản xuất thấu kính ZnSe? |
| quy trình sản xuất quang học laser CO2 bằng ZnSe | Chuỗi sản xuất đầy đủ | ZnSe trở thành quang học laser CO2 hoàn chỉnh như thế nào? |
Trang cắt phôi CVD ZnSe này hẹp hơn. Nó dành cho các kỹ sư đã biết rằng họ phải xử lý CVD ZnSe và cần ngăn ngừa nứt, vỡ cạnh, sự cố bùn và giảm năng suất hạ nguồn ở bước gia công đầu tiên.
Danh sách kiểm tra thông số kỹ thuật cho cắt phôi CVD ZnSe
Trước khi yêu cầu thử nghiệm cắt hoặc báo giá sản xuất, hãy chuẩn bị thông tin sau:
- Hình thức vật liệu: phôi tròn, thanh, tấm, khối hoặc phôi do nhà cung cấp chuẩn bị
- Loại vật liệu: CVD tiêu chuẩn, CVD cấp laser hoặc ZnSe đa phổ
- Kích thước phôi tối đa và khẩu độ rõ ràng tối thiểu
- Độ dày cắt mục tiêu và lượng vật liệu cho phép để mài hoặc tạo hình
- Khoảng vỡ cạnh bên trong và bên ngoài khẩu độ cuối cùng
- Phương pháp kiểm tra yêu cầu sau khi cắt
- Yêu cầu xử lý chất làm mát và chất thải selen
- Lộ trình hạ nguồn: mài, tạo hình, đánh bóng, phủ hoặc lắp ráp
- Khối lượng hàng năm và kích thước lô
Thông tin này cho phép cấu hình quy trình cắt xung quanh quang học cuối cùng, không chỉ xung quanh thao tác cưa đầu tiên.
Vimfun Hỗ trợ Cắt Phôi ZnSe CVD Như thế nào
Vimfun hỗ trợ cắt phôi ZnSe CVD như một phần của quy trình sản xuất quang học hồng ngoại hoàn chỉnh. Đối với các nhà sản xuất ZnSe, quy trình thiết bị thông thường bao gồm:
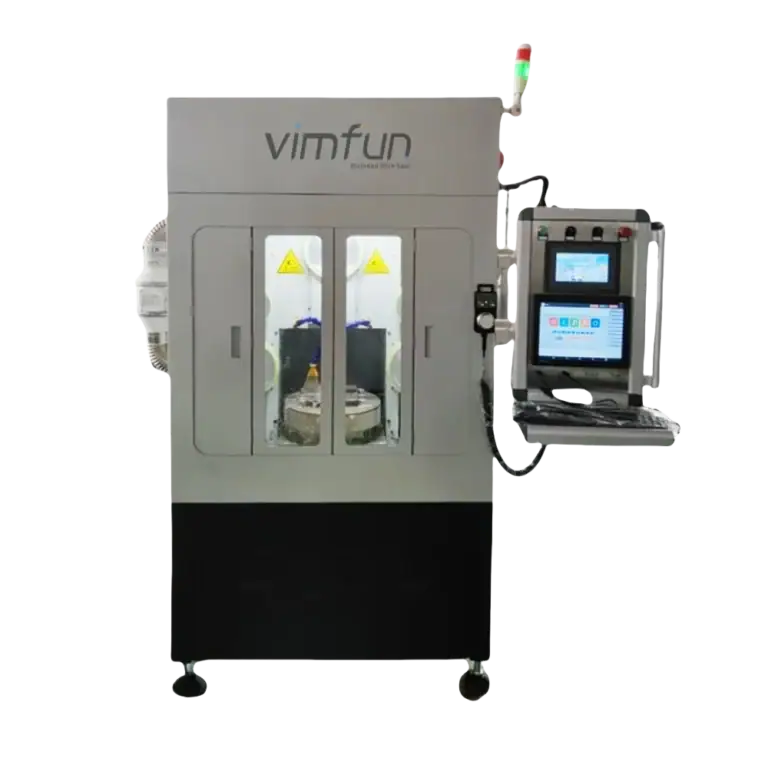
- Máy cắt thấu kính ZnSe để cắt lát lực thấp các thanh, tấm hoặc khối ZnSe CVD
- mài hai mặt cửa sổ ZnSe thiết bị kiểm soát độ dày, độ song song và tiền đánh bóng
- Đánh bóng quang học Kẽm Selenide thiết bị chuẩn bị bề mặt cấp laser
- quy trình sản xuất quang học laser CO2 bằng ZnSe tích hợp quy trình cắt, mài, đánh bóng, chuẩn bị phủ và QC
- thiết bị sản xuất quang học hồng ngoại cho các cơ sở cũng xử lý germanium, ZnS, silicon và các vật liệu IR khác
Nếu quy trình ZnSe hiện tại của bạn làm mất phôi do nứt cạnh, nứt ngầm hoặc kết quả mài hạ nguồn không ổn định, hãy gửi cho chúng tôi hình thức vật liệu, hình dạng mục tiêu và ảnh chụp lỗi. Chúng tôi có thể xem xét quy trình cắt và đề xuất các thay đổi về đồ gá, dây, chất làm mát và kiểm tra trước khi bạn cam kết sản xuất đầy đủ.