Đánh bóng bằng nhựa nhiệt: Tại sao các xưởng quang học vẫn sử dụng nó
Đánh bóng bằng nhựa đường hữu ích khi cần một dụng cụ mài phù hợp và tiếp xúc bề mặt được kiểm soát trong quá trình hoàn thiện. Nhựa đường có tính nhớt đàn hồi: nó phản ứng với tải trọng và nhiệt độ theo thời gian thay vì hoạt động như một dụng cụ kim loại cứng. Sự phù hợp đó có thể giúp duy trì tiếp xúc trên bề mặt cong, nhưng nó cũng có nghĩa là điều kiện dụng cụ mài, giá đỡ, chuyển động đánh bóng và bùn phải được kiểm soát. Đánh bóng bằng nhựa đường là một lựa chọn quy trình, không phải là một con đường tự động để có bề mặt tốt hơn.
Quyết định thường là giữa một dụng cụ mài bằng nhựa đường và một miếng đệm polyurethane cho một vật liệu, đường cong và yêu cầu chấp nhận được xác định. So sánh sự hiệu chỉnh bề mặt cần thiết, hành vi tiếp xúc của dụng cụ, nỗ lực điều kiện hóa, khả năng lặp lại của lô và đo lường hạ nguồn. Miếng đệm có thể phù hợp với sản xuất lặp lại khi độ đàn hồi và kết cấu của nó phù hợp với bộ phận; nhựa đường có thể phù hợp với các ứng dụng mà dụng cụ mài được tạo hình hoặc điều kiện hóa theo bề mặt và quy trình yêu cầu một dụng cụ phù hợp. Không có phương pháp nào nhanh hơn hoặc chính xác hơn một cách phổ quát.
Những gì đánh bóng bằng nhựa đường thay đổi
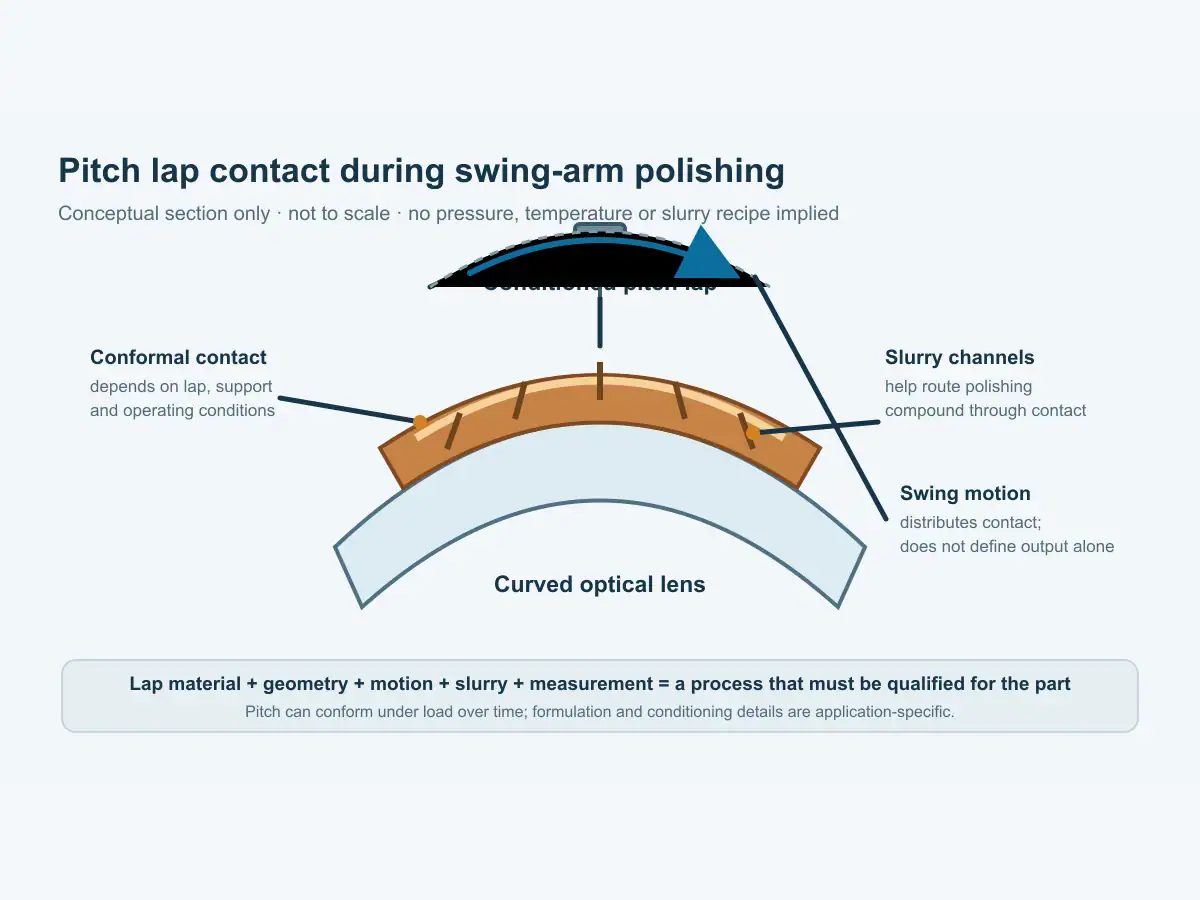
Một dụng cụ mài bằng nhựa đường tạo ra một bề mặt làm việc tiếp xúc với thấu kính quang học với hợp chất đánh bóng ở giữa chúng. Dưới chuyển động và tải trọng được kiểm soát, giao diện loại bỏ vật liệu. Hình dạng và hoa văn bề mặt của dụng cụ mài ảnh hưởng đến cách nó tiếp xúc với thấu kính và cách bùn di chuyển qua giao diện. Khi nhựa đường từ từ biến dạng, nó có thể thích ứng với sự khác biệt nhỏ về hình dạng, nhưng hành vi đó thay đổi theo công thức, nhiệt độ, thời gian dưới tải trọng và giá đỡ.
Đây là lý do tại sao đánh bóng bằng nhựa đường đòi hỏi sự chú ý đến tình trạng dụng cụ. Các xưởng có thể ép hoặc điều kiện hóa dụng cụ mài để bề mặt của nó phù hợp với bộ phận dự định và duy trì các kênh cho dòng bùn. Phương pháp chính xác là quy trình cụ thể. Công thức nhựa đường, nhiệt độ và giá trị điều kiện hóa nên đến từ quy trình xưởng đủ điều kiện hoặc thử nghiệm được kiểm soát cho dụng cụ và bộ phận; chúng không nên được khái quát hóa trên các thiết lập đánh bóng.
So sánh miếng đệm polyurethane và đánh bóng bằng nhựa đường
Miếng đệm đánh bóng polyurethane cung cấp một giao diện khác. Kết cấu sản xuất và độ đàn hồi của chúng có thể hỗ trợ đánh bóng được kiểm soát khi miếng đệm, bùn và các thông số quy trình phù hợp với thấu kính. Chúng có thể dễ dàng tiêu chuẩn hóa trên các lần chạy lặp lại hơn là một dụng cụ mài bằng nhựa đường được điều kiện hóa bằng tay, tùy thuộc vào bộ phận và quy trình kiểm soát của xưởng. Việc lựa chọn miếng đệm vẫn cần tính đến độ cong, chất lượng bề mặt, cung cấp bùn và hành vi của vật liệu cụ thể.
Nghiên cứu so sánh dụng cụ mài bằng nhựa đường và polymer cho thấy kết quả phụ thuộc vào sự kết hợp của vật liệu, chất mài mòn và dụng cụ mài; kết quả từ một bộ điều kiện thử nghiệm không phải là xếp hạng phổ quát. Để lựa chọn sản xuất, hãy so sánh cả hai phương pháp trên các bộ phận đại diện với cùng một điều kiện bề mặt đầu vào và phương pháp chấp nhận. Đo đặc điểm quan trọng—như hình dạng bề mặt, độ nhám hoặc vết xước-vết lõm—thay vì dựa vào vẻ ngoài trực quan của dụng cụ.
Sử dụng miếng đệm khi vật tư tiêu hao có thể lặp lại phù hợp với hình học tiếp xúc. Đánh bóng bằng nhựa đường có thể phù hợp với một đường cong hoặc mục tiêu hoàn thiện có lợi từ một dụng cụ phù hợp. Nếu hình học bộ phận thay đổi, hãy bao gồm thời gian và kỹ năng cần thiết để chuẩn bị hoặc xác minh từng dụng cụ.
Vai trò của chuyển động lắc
Máy đánh bóng cánh tay lắc di chuyển trục chính làm việc theo một cung so với dụng cụ mài hoặc tấm đánh bóng. Chuyển động phân phối tiếp xúc trên vùng làm việc. Kết quả phụ thuộc vào hình học lắc, vòng quay trục chính, hình dạng dụng cụ, giá đỡ bộ phận, áp suất và bùn. Phạm vi chuyển động của máy tự nó không xác định hình dạng hoàn thiện hoặc chất lượng bề mặt.
Vimfun FP-4U là một cấu hình lắc trên cho thấu kính lõm. Phạm vi được ghi lại của nó là R1–R20, Ø30 tối đa, với tốc độ trục chính 450–3000 vòng/phút. FP-4L sử dụng lắc dưới cho thấu kính lồi và liệt kê ±R1.5–R50. Các thông số kỹ thuật này xác định hình học dự định và phạm vi máy; chúng không ngụ ý rằng mọi vật liệu hoặc cấp bề mặt đều có thể được đánh bóng mà không có dụng cụ và quy trình được xác nhận.
Các phạm vi máy đánh bóng thấu kính quang học là tổng quan thiết bị chính. Xem lại FP-4U máy đánh bóng tròng kính lõm cho tuyến lắc trên và máy đánh bóng thấu kính lồi FP-4L cho tuyến lắc dưới. Chọn hướng lắc từ hình học bề mặt, sau đó xác nhận bán kính, kích thước bộ phận, giữ phôi và khả năng tiếp cận dụng cụ so với bản vẽ.
Đánh bóng bằng nhựa đường không phải là chặn thấu kính
Chặn gắn và hỗ trợ thấu kính cho một hoạt động. Đánh bóng bằng nhựa đường mô tả vật liệu dụng cụ mài và giao diện hoàn thiện. Chặn có thể là một phần của thiết lập đánh bóng, nhưng nó không xác định dụng cụ đánh bóng hoặc chứng minh rằng bộ phận đã hoàn thiện. Giữ phương pháp hỗ trợ, hình dạng dụng cụ mài và quy trình đánh bóng như các mục riêng biệt trong kế hoạch quy trình.
Các hướng dẫn chặn và bỏ chặn thấu kính giải quyết việc giữ phôi và giải phóng. Đánh bóng vẫn yêu cầu dụng cụ mài, bùn và chuyển động phù hợp với bản vẽ; việc chặn đúng cách một mình không thiết lập sự chấp nhận bề mặt.
Thiết lập một so sánh có kiểm soát
Một so sánh hữu ích về đánh bóng bằng nhựa đường và miếng đệm bắt đầu với các thấu kính đại diện từ cùng một vật liệu và quy trình thượng nguồn. Ghi lại hình học, tình trạng đầu vào, phương pháp chặn, danh tính dụng cụ, bùn và thiết lập. Sử dụng cùng một quy trình đo lường trước và sau khi đánh bóng; thay đổi nhiều yếu tố cùng một lúc sẽ che khuất nguyên nhân của kết quả. Đối với đánh bóng bằng nhựa đường, lặp lại kiểm tra trên một lô đại diện thực tế để dụng cụ mài đã chuẩn bị được đánh giá vượt ra ngoài thấu kính đầu tiên. Ghi lại bất kỳ việc làm lại bề mặt hoặc điều kiện hóa nào giữa các bộ phận.
Đối với thử nghiệm nhựa đường, hãy ghi lại các bước chuẩn bị và điều kiện hóa dụng cụ mài mà không coi chúng là giá trị phổ quát. Kiểm tra tiếp xúc trên vùng dự định, xác nhận bùn đến giao diện và kiểm tra dụng cụ mài xem có bị hư hỏng hoặc hỗ trợ không đều không. Đối với thử nghiệm miếng đệm, hãy ghi lại loại miếng đệm và tình trạng, phương pháp làm sạch hoặc chạy thử nếu có thể, và sự kết hợp bùn. Làm theo hướng dẫn quy trình của nhà cung cấp cho cả hai dụng cụ.
Đo lường thấu kính bằng phương pháp tham chiếu và chấp nhận của bản vẽ. Hình dạng bề mặt, độ nhám và vết xước-lỗ là các đặc điểm khác nhau. Một cái không thể thay thế cho cái kia. Nếu thao tác tiếp theo là phủ, hãy xác định việc kiểm tra nào diễn ra trước khi phủ và điều kiện bề mặt nào được yêu cầu khi bàn giao.
Lặp lại phép so sánh trên đủ các bộ phận để tiết lộ liệu kết quả có ổn định trên lô dự kiến hay không. Ghi lại tình trạng dụng cụ trước và sau khi chạy, và giữ một mẫu lưu giữ khi kế hoạch chất lượng của khách hàng cho phép. Một thấu kính trông rõ ràng duy nhất hữu ích cho việc thiết lập, nhưng nó không thiết lập khả năng lặp lại hoặc thay thế hồ sơ đo lường được chỉ định.
Tách biệt kết quả thiết lập khỏi việc chấp nhận sản xuất. Thử nghiệm nên sử dụng cùng một bản sửa đổi bản vẽ, tham chiếu đo lường và thực hành xử lý dự kiến cho quy trình đã phát hành.
Video máy hiển thị gì
Clip FP-4U hiển thị một máy swing trên bốn trục chính với đánh bóng và tùy chọn tải tự động, kiểm tra và lật. Đây là một ví dụ về thiết bị; video không chỉ định công thức nhựa đường, điều kiện lap hoặc cài đặt quy trình. Yêu cầu một thử nghiệm với hình học thấu kính thực tế khi các chi tiết đó xác định việc lựa chọn.
Quyết định từ bộ phận và hồ sơ quy trình
Đánh bóng bằng nhựa đường đáng để giữ lại khi tiếp xúc phù hợp và phương pháp điều kiện của nó giải quyết một nhu cầu hoàn thiện được xác định. Miếng đệm polyurethane có thể được ưa thích khi hành vi tiếp xúc và khả năng lặp lại của nó phù hợp với bề mặt và lịch trình sản xuất. Xác nhận lựa chọn bằng một phép so sánh có kiểm soát; không suy ra kết quả chỉ từ vật liệu dụng cụ.
Trước khi phê duyệt một tuyến đường, hãy hỏi ai điều kiện lap, dụng cụ được kiểm tra như thế nào, phôi được hỗ trợ như thế nào, phép đo nào chứng minh đầu ra và tần suất dụng cụ cần được làm mới. Những câu hỏi đó làm lộ ra các yêu cầu về lao động và kiểm soát đằng sau một phương pháp đánh bóng. Chúng cũng giúp người mua so sánh một quy trình nhựa đường đã được thiết lập với một thiết lập dựa trên miếng đệm trên cùng một cơ sở.
Gửi bản vẽ thấu kính để xem xét quy trình
Chia sẻ vật liệu, bề mặt lõm hoặc lồi, bán kính, đường kính, độ hoàn thiện đầu vào, yêu cầu bề mặt mục tiêu và số lượng sản xuất. Bao gồm phương pháp chặn hiện tại và dữ liệu kiểm tra nếu có. Vimfun có thể xem xét cấu hình swing phù hợp và xác định các phép đo để cắt hoặc đánh bóng mẫu miễn phí trước khi lựa chọn máy được coi là cuối cùng.
Câu hỏi thường gặp
Tại sao nhựa đường được sử dụng để đánh bóng quang học?
Nhựa đường là một vật liệu lap nhớt có thể phù hợp với bề mặt dưới tải và nhiệt độ được kiểm soát. Sự phù hợp của nó phụ thuộc vào bộ phận và quy trình.
Đánh bóng bằng nhựa đường có giống như chặn thấu kính không?
Không. Nhựa đường mô tả một giao diện đánh bóng; chặn mô tả cách một bộ phận được gắn hoặc giữ.
Miếng đệm có thể thay thế nhựa đường trên mọi bề mặt không?
Không có sự thay thế phổ quát nào áp dụng. So sánh sự tuân thủ, hình học bề mặt, độ ổn định quy trình và đầu ra đo lường trên các bộ phận đại diện.
Các nguồn đã kiểm tra
- Vimfun, Dòng máy đánh bóng thấu kính quang học.
- Vimfun, Máy đánh bóng ống kính lõm FP-4U.
- Vimfun, Máy đánh bóng ống kính lồi FP-4L.
- Applied Optics, Nghiên cứu đánh bóng sử dụng lap Teflon và nhựa đường để tạo ra các bề mặt phẳng và siêu mịn.
- Video FP-4U, Vimfun YouTube.