ピッチ研磨:光学レンズ加工工場が依然としてそれを使用する理由
ピッチ研磨は、仕上げ工程で適合するラップと制御された表面接触が必要な場合に有効です。ピッチは粘弾性があり、剛性のある金属工具とは異なり、時間とともに負荷と温度に応答します。その適合性は、曲面上の接触を維持するのに役立ちますが、ラップの状態、サポート、研磨運動、およびスラリーの制御も必要とします。ピッチ研磨はプロセス選択であり、より良い表面への自動的な道ではありません。
通常、特定の材料、曲率、および許容要件に対して、ピッチラップとポリウレタンパッドのどちらを選択するかが決定されます。必要な表面修正、工具の接触挙動、コンディショニングの労力、バッチの再現性、および下流の測定を比較してください。パッドは、その柔軟性と質感が部品に適合する場合、再現可能な生産に適している可能性があります。ピッチは、ラップが表面に合わせて形成またはコンディショニングされ、プロセスが適合する工具を必要とする用途に適している可能性があります。どちらも普遍的に高速または高精度ではありません。
ピッチ研磨が変化させるもの
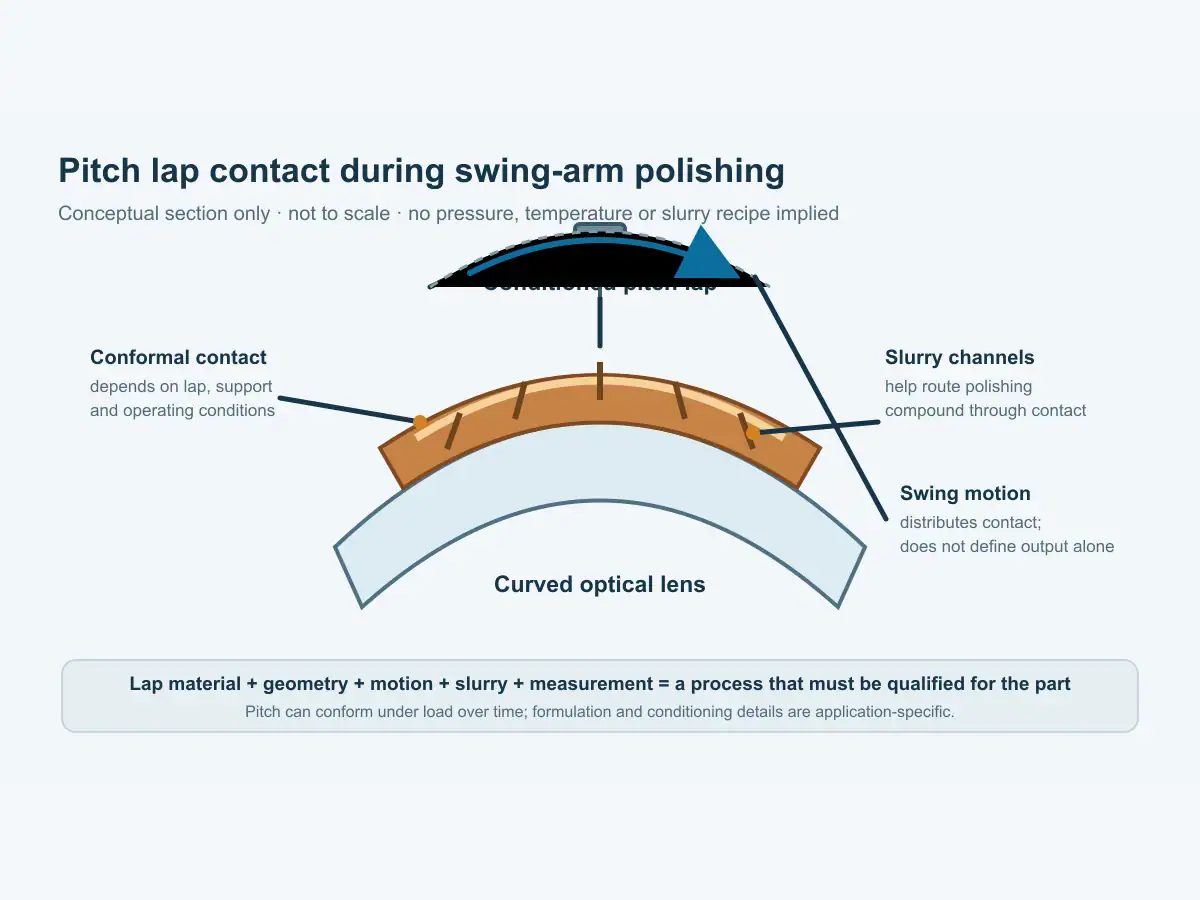
ピッチラップは、その間に研磨剤を挟んで、光学レンズに対して作業面を提示します。制御された運動と負荷の下で、界面が材料を除去します。ラップの形状と表面パターンは、レンズとの接触方法と、界面を介してスラリーがどのように移動するかに影響します。ピッチはゆっくりと変形するため、小さな形状の違いに対応できますが、その挙動は配合、温度、負荷下の時間、およびサポートによって変化します。
これが、ピッチ研磨が工具の状態に注意を払う必要がある理由です。ショップでは、ラップの表面が意図した部品に適合し、スラリーの流れのためのチャネルを維持するように、ラップをプレスまたはコンディショニングする場合があります。正確な方法はプロセス固有です。ピッチの配合、温度、およびコンディショニング値は、資格のあるショップの手順または工具と部品の管理された試行から取得する必要があります。研磨セットアップ全体で一般化されるべきではありません。
ポリウレタンパッドとピッチ研磨の比較
ポリウレタン研磨パッドは異なる界面を提供します。それらの製造されたテクスチャとコンプライアンスは、パッド、スラリー、およびプロセスパラメータがレンズに適している場合に、制御された研磨をサポートできます。部品とショップのプロセス制御によっては、手でコンディショニングされたピッチラップよりも、繰り返し実行全体で標準化しやすい場合があります。パッドの選択は、依然として曲率、表面品質、スラリー供給、および特定の材料の挙動を考慮する必要があります。
ピッチラップとポリマーラップを比較した研究によると、結果は材料、研磨剤、およびラップの組み合わせに依存します。あるテスト条件の結果は、普遍的なランキングではありません。生産選択では、同じ入荷表面状態と許容方法で、代表的な部品で両方のルートを比較してください。工具の外観に頼るのではなく、重要な特性(表面形状、粗さ、またはスクラッチ・ディグなど)を測定してください。
再現可能な消耗品が接触ジオメトリに適合する場合、パッドを使用してください。ピッチ研磨は、適合する工具から利益を得る曲率または仕上げ目標に適している場合があります。部品の形状が変更された場合は、各工具の準備または検証に必要な時間とスキルを含めてください。
スイング運動の役割
スイングアーム研磨機は、ラップまたは研磨プレートに対してワークスピンドルを円弧状に移動させます。この運動は、作業領域全体に接触を分散させます。結果は、スイングジオメトリ、スピンドル回転、工具形状、部品サポート、圧力、およびスラリーに依存します。機械の運動範囲は、それ自体では、完成した形状または表面品質を定義しません。
Vimfun FP-4Uは、凹レンズ用のアッパースイング構成です。文書化された範囲はR1–R20、最大Ø30、スピンドル速度450–3000 rpmです。FP-4Lは凸レンズ用のロワースイングを使用し、±R1.5–R50をリストしています。これらの仕様は、意図されたジオメトリと機械エンベロープを特定します。これらは、検証済みの工具とプロセスなしで、すべての材料または表面グレードを研磨できることを意味するものではありません。
の 光学レンズ研磨機レンジ は主要な機器概要です。レビューしてください FP-4U 凹レンズ研磨機 アッパースイングルート用、および FP-4L 凸レンズ研磨機 ロワースイングルート用。表面ジオメトリからスイング方向を選択し、次に半径、部品サイズ、ワーク保持、および工具アクセスを図面に対して確認します。
ピッチ研磨はレンズブロッキングではありません
ブロッキングは、操作のためにレンズを固定およびサポートします。ピッチ研磨は、ラップ材料と仕上げインターフェースを説明します。ブロッキングは研磨セットアップの一部である可能性がありますが、研磨工具を定義したり、部品が完成したことを証明したりするものではありません。サポート方法、ラップジオメトリ、および研磨プロセスを、プロセス計画内の個別の項目として保持してください。
の レンズブロッキングおよびデブロッキングガイド はワーク保持と解放を扱います。研磨には、図面に適したラップ、スラリー、および運動が引き続き必要です。正しいブロッキングだけでは、表面の許容範囲を確立できません。
管理された比較を設定する
ピッチ研磨とパッドの有用な比較は、同じ材料と上流プロセスからの代表的なレンズから始まります。ジオメトリ、入荷状態、ブロッキング方法、工具の識別、スラリー、およびセットアップを記録します。研磨の前後に同じ測定手順を使用してください。一度に複数の要因を変更すると、結果の原因が不明瞭になります。ピッチ研磨の場合、準備されたラップが最初のレンズを超えて評価されるように、実際の代表的なバッチ全体でチェックを繰り返してください。部品間の再表面加工またはコンディショニングを記録してください。
ピッチ試行の場合、ラップの準備とコンディショニングの手順を、普遍的な値として扱わずに文書化してください。意図した領域全体での接触を確認し、スラリーが界面に到達することを確認し、ラップに損傷や不均一なサポートがないか検査してください。パッド試行の場合、パッドの種類と状態、該当する場合はドレッシングまたはブレークイン方法、およびスラリーのペアリングを記録してください。両方の工具について、サプライヤーのプロセス手順に従ってください。
図面参照および受け入れ方法を用いてレンズを測定します。表面形状、粗さ、スクラッチ・ディグは異なる特性です。互換性はありません。次の工程がコーティングの場合、コーティング前にどの検査が行われ、引き渡し時にどの表面状態が必要とされるかを定義します。
結果が予定バッチ全体で安定しているかどうかを明らかにするのに十分な数の部品で比較を繰り返します。ランの前後にツールコンディションを記録し、顧客の品質計画で許可されている場合はサンプルを保管します。見た目がクリアな単一のレンズはセットアップに役立ちますが、繰り返し精度を確立したり、指定された測定記録を置き換えたりするものではありません。
セットアップ結果と生産受け入れを分離します。トライアルでは、リリースされたプロセスで意図されているものと同じ図面改訂、測定参照、および取り扱い慣行を使用する必要があります。
機械ビデオに映っているもの
FP-4Uクリップは、研磨およびオプションの自動ローディング、検査、フリッピングを備えた4スピンドルアッパースイング機を示しています。これは装置の例であり、ビデオはピッチ配合、ラップコンディショニング、またはプロセス設定を指定するものではありません。これらの詳細が選択を決定する場合、実際のレンズ形状でのトライアルを依頼してください。
部品とプロセス記録から決定する
ピッチ研磨は、その適合するコンタクトとコンディショニング方法が定義された仕上げニーズを解決する場合に、保持する価値があります。ポリウレタンパッドは、そのコンタクト挙動と繰り返し精度が表面と生産スケジュールに適合する場合に、より好ましい場合があります。管理された比較で選択を確認してください。ツール材料のみから結果を推測しないでください。
ルートを承認する前に、ラップを誰がコンディショニングするか、ツールがどのように検査されるか、ワークピースがどのようにサポートされるか、どの測定が出力を実証するか、そしてツールはどのくらいの頻度で更新する必要があるかを尋ねてください。これらの質問は、研磨方法の背後にある労働力と制御要件を明らかにします。また、バイヤーが確立されたピッチプロセスとパッドベースのセットアップを同じ基準で比較するのに役立ちます。
プロセスレビューのためにレンズ図面を送付する
材料、凹面または凸面、半径、直径、受け入れ時の仕上げ、目標表面要件、および生産数量を共有してください。可能であれば、現在のブロッキング方法と検査データを含めてください。Vimfunは、適切なスイング構成をレビューし、機械選択が最終決定される前に、無料サンプルカットまたは研磨の測定を定義できます。
よくある質問
なぜ光学研磨にピッチが使用されるのですか?
ピッチは粘弾性ラップ材料であり、制御された負荷と温度下で表面に適合することができます。その適合性は、部品とプロセスに依存します。
ピッチ研磨はレンズブロッキングと同じですか?
いいえ。ピッチは研磨インターフェースを説明し、ブロッキングは部品がどのように取り付けられるかまたは保持されるかを説明します。
パッドはすべての表面でピッチを置き換えることができますか?
万能の代替はありません。代表的な部品で、適合性、表面形状、プロセス安定性、および測定された出力を比較してください。
参照資料
- Vimfun, レンズ研磨機シリーズ.
- Vimfun, 凹レンズ研磨機 FP-4U.
- Vimfun, 凸レンズ研磨機 FP-4L.
- Applied Optics、, 平坦で超平滑な表面を生成するためのテフロンおよびピッチラップを使用した研磨研究.
- FP-4Uビデオ、 Vimfun YouTube.