Polissage au brai : pourquoi les ateliers d'optique l'utilisent encore
Le polissage au brai est utile lorsqu'un tampon conforme et un contact de surface contrôlé sont requis lors de la finition. Le brai est viscoélastique : il réagit à la charge et à la température au fil du temps plutôt que de se comporter comme un outil métallique rigide. Cette conformité peut aider à maintenir le contact sur une surface courbe, mais elle signifie également que l'état du tampon, le support, le mouvement de polissage et la bouillie doivent être contrôlés. Le polissage au brai est un choix de procédé, pas une voie automatique vers une meilleure surface.
La décision se situe généralement entre un tampon en brai et un pad en polyuréthane pour un matériau, une courbe et une exigence d'acceptation définis. Comparez la correction de surface nécessaire, le comportement de contact de l'outil, l'effort de conditionnement, la répétabilité des lots et la mesure en aval. Un pad peut convenir à une production répétable où sa souplesse et sa texture correspondent à la pièce ; le brai peut convenir aux applications où le tampon est formé ou conditionné à la surface et où le procédé nécessite un outil conforme. Ni l'un ni l'autre n'est universellement plus rapide ou plus précis.
Ce que le polissage au brai change
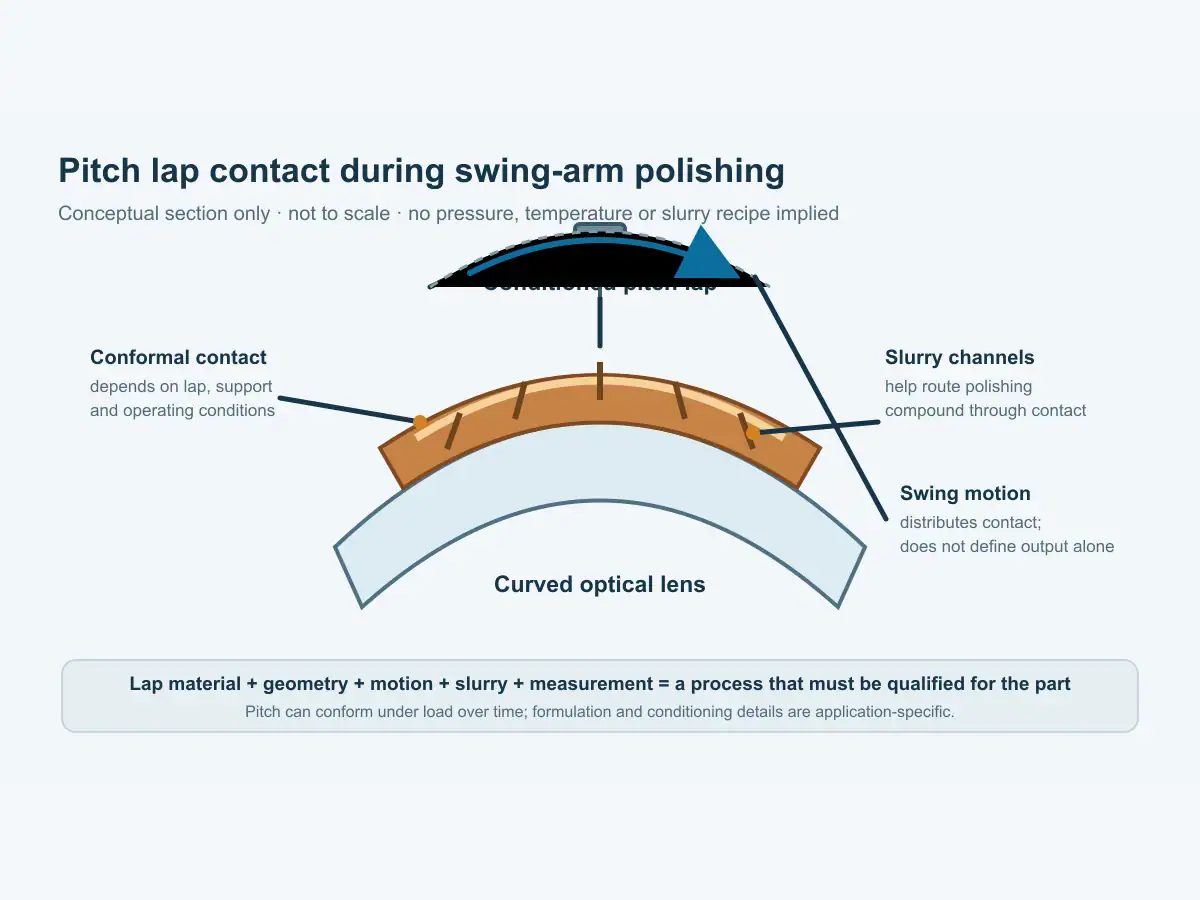
Un tampon en brai présente une surface de travail contre la lentille optique avec un composé de polissage entre les deux. Sous un mouvement et une charge contrôlés, l'interface retire de la matière. La géométrie du tampon et le motif de surface affectent la manière dont il entre en contact avec la lentille et dont la bouillie circule à travers l'interface. Au fur et à mesure que le brai se déforme lentement, il peut accommoder de petites différences de forme, mais ce comportement change avec la formulation, la température, le temps sous charge et le support.
C'est pourquoi le polissage au brai nécessite une attention particulière à l'état de l'outil. Les ateliers peuvent presser ou conditionner un tampon de manière à ce que sa surface se conforme à la pièce prévue et préserve les canaux pour la circulation de la bouillie. La méthode exacte est spécifique au procédé. La formulation du brai, la température et les valeurs de conditionnement doivent provenir d'une procédure d'atelier qualifiée ou d'un essai contrôlé pour l'outil et la pièce ; elles ne doivent pas être généralisées à tous les montages de polissage.
Comparaison des pads en polyuréthane et du polissage au brai
Les pads de polissage en polyuréthane fournissent une interface différente. Leur texture fabriquée et leur souplesse peuvent supporter un polissage contrôlé lorsque le pad, la bouillie et les paramètres du procédé conviennent à la lentille. Ils peuvent être plus faciles à standardiser sur des séries répétées qu'un tampon en brai conditionné à la main, en fonction de la pièce et des contrôles de procédé de l'atelier. La sélection du pad doit toujours tenir compte de la courbure, de la qualité de surface, de la livraison de la bouillie et du comportement du matériau spécifique.
Les recherches comparant les tampons en brai et en polymère montrent que le résultat dépend de la combinaison du matériau, de l'abrasif et du tampon ; un résultat obtenu dans un ensemble de conditions d'essai n'est pas un classement universel. Pour la sélection en production, comparez les deux voies sur des pièces représentatives avec la même condition de surface entrante et la même méthode d'acceptation. Mesurez la caractéristique qui importe — telle que la figure de surface, la rugosité ou le rayure-piqûre — plutôt que de vous fier à l'apparence visuelle de l'outil.
Utilisez un pad lorsqu'un consommable répétable correspond à la géométrie de contact. Le polissage au brai peut convenir à une courbe ou à un objectif de finition qui bénéficie d'un outil conforme. Si la géométrie de la pièce change, incluez le temps et les compétences nécessaires pour préparer ou vérifier chaque outil.
Le rôle du mouvement de balancement
Une machine de polissage à bras oscillant déplace la broche de travail selon un arc par rapport au tampon ou à la plaque de polissage. Le mouvement répartit le contact sur la zone de travail. Le résultat dépend de la géométrie du balancement, de la rotation de la broche, de la forme de l'outil, du support de la pièce, de la pression et de la bouillie. La plage de mouvement d'une machine ne définit pas, à elle seule, une figure ou une qualité de surface finie.
Le Vimfun FP-4U est une configuration à balancement supérieur pour les lentilles concaves. Sa plage documentée est R1–R20, Ø30 maximum, avec une vitesse de broche de 450–3000 tr/min. Le FP-4L utilise un balancement inférieur pour les lentilles convexes et indique ±R1.5–R50. Ces spécifications identifient la géométrie prévue et l'enveloppe de la machine ; elles n'impliquent pas que chaque matériau ou grade de surface puisse être poli sans un outil et un procédé validés.
Le plage de machine de polissage de lentilles optiques est l'aperçu général de l'équipement principal. Examinez le machine à polir les lentilles concaves FP-4U pour la voie à balancement supérieur et le machine à polir les lentilles convexes FP-4L pour la voie à balancement inférieur. Choisissez la direction du balancement en fonction de la géométrie de la surface, puis confirmez le rayon, la taille de la pièce, le maintien de la pièce et l'accès à l'outil par rapport au dessin.
Le polissage au brai n'est pas le blocage de lentille
Le blocage fixe et supporte une lentille pour une opération. Le polissage au brai décrit le matériau du tampon et l'interface de finition. Le blocage peut faire partie d'un montage de polissage, mais il ne définit pas l'outil de polissage ni ne prouve que la pièce est finie. Conservez la méthode de support, la géométrie du tampon et le procédé de polissage comme des éléments distincts dans le plan de procédé.
Le guide de blocage et de déblocage de lentille traite du maintien et du relâchement de la pièce. Le polissage nécessite toujours un tampon, une bouillie et un mouvement appropriés pour le dessin ; un blocage correct seul n'établit pas l'acceptation de la surface.
Mettre en place une comparaison contrôlée
Une comparaison utile du polissage au brai et des pads commence par des lentilles représentatives du même matériau et du même procédé en amont. Enregistrez la géométrie, la condition entrante, la méthode de blocage, l'identité de l'outil, la bouillie et le montage. Utilisez la même procédure de mesure avant et après le polissage ; changer plusieurs facteurs à la fois obscurcit la cause d'un résultat. Pour le polissage au brai, répétez la vérification sur un lot représentatif réel afin que le tampon préparé soit évalué au-delà de la première lentille. Enregistrez toute remise en surface ou tout conditionnement entre les pièces.
Pour un essai au brai, documentez les étapes de préparation et de conditionnement du tampon sans les traiter comme des valeurs universelles. Vérifiez le contact sur la zone prévue, confirmez que la bouillie atteint l'interface et inspectez le tampon pour détecter tout dommage ou support inégal. Pour un essai de pad, enregistrez le type et l'état du pad, la méthode de dressage ou de rodage si applicable, et l'appariement de la bouillie. Suivez les instructions de procédé du fournisseur pour les deux outils.
Mesurez la lentille en utilisant la référence et la méthode d'acceptation du dessin. La figure de surface, la rugosité et le zéro défaut sont des caractéristiques différentes. L'une ne peut pas remplacer l'autre. Si l'opération suivante est le revêtement, définissez quelle inspection a lieu avant le revêtement et quelle condition de surface est requise lors de la remise.
Répétez la comparaison sur suffisamment de pièces pour révéler si le résultat est stable sur le lot prévu. Enregistrez l'état de l'outil avant et après l'exécution, et conservez un échantillon conservé lorsque le plan de qualité du client le permet. Une seule lentille d'apparence claire est utile pour la configuration, mais elle n'établit pas la répétabilité ni ne remplace l'enregistrement de mesure spécifié.
Séparez les résultats de configuration de l'acceptation de la production. L'essai doit utiliser la même révision de dessin, la même référence de mesure et la même pratique de manipulation que celles prévues pour le processus publié.
Ce que la vidéo de la machine montre
Le clip FP-4U montre une machine à quatre broches à bras oscillant supérieur avec polissage et chargement, inspection et retournement automatiques en option. C'est un exemple d'équipement ; la vidéo ne spécifie pas la formulation du brai, le conditionnement de la lapidation ou les paramètres du processus. Demandez un essai avec la géométrie réelle de la lentille lorsque ces détails déterminent la sélection.
Décidez à partir de la pièce et du dossier du processus
Le polissage au brai mérite d'être conservé lorsque son contact conforme et sa méthode de conditionnement résolvent un besoin de finition défini. Un tampon en polyuréthane peut être préférable lorsque son comportement de contact et sa répétabilité correspondent à la surface et au calendrier de production. Confirmez le choix avec une comparaison contrôlée ; n'inférez pas le résultat du matériau de l'outil seul.
Avant d'approuver une voie, demandez qui conditionne la lapidation, comment l'outil est inspecté, comment la pièce est supportée, quelle mesure démontre le résultat et à quelle fréquence l'outil doit être rafraîchi. Ces questions exposent le travail et les exigences de contrôle derrière une méthode de polissage. Elles aident également les acheteurs à comparer un processus de brai établi avec une configuration basée sur un tampon sur la même base.
Envoyez un dessin de lentille pour examen du processus
Partagez le matériau, la surface concave ou convexe, le rayon, le diamètre, la finition entrante, les exigences de surface cibles et la quantité de production. Incluez la méthode de blocage actuelle et les données d'inspection si disponibles. Vimfun peut examiner la configuration de balancement appropriée et définir les mesures pour la découpe ou le polissage d'échantillons gratuits avant que le choix de la machine ne soit considéré comme définitif.
Foire aux questions
Pourquoi le brai est-il utilisé pour le polissage optique ?
Le brai est un matériau de lapidation viscoélastique qui peut se conformer à la surface sous charge et température contrôlées. Son aptitude dépend de la pièce et du processus.
Le polissage au brai est-il identique au blocage de lentille ?
Non. Le brai décrit une interface de polissage ; le blocage décrit comment une pièce est montée ou tenue.
Un tampon peut-il remplacer le brai sur toutes les surfaces ?
Aucune substitution universelle ne s'applique. Comparez la conformité, la géométrie de surface, la stabilité du processus et le résultat mesuré sur des pièces représentatives.
Sources consultées
- Vimfun, Gamme de machines de polissage de lentilles optiques.
- Vimfun, Machine de polissage de lentilles concaves FP-4U.
- Vimfun, Machine de polissage de lentilles convexes FP-4L.
- Applied Optics, Étude de polissage utilisant des lapidations en téflon et en brai pour produire des surfaces planes et super-lisses.
- Vidéo FP-4U, YouTube Vimfun.