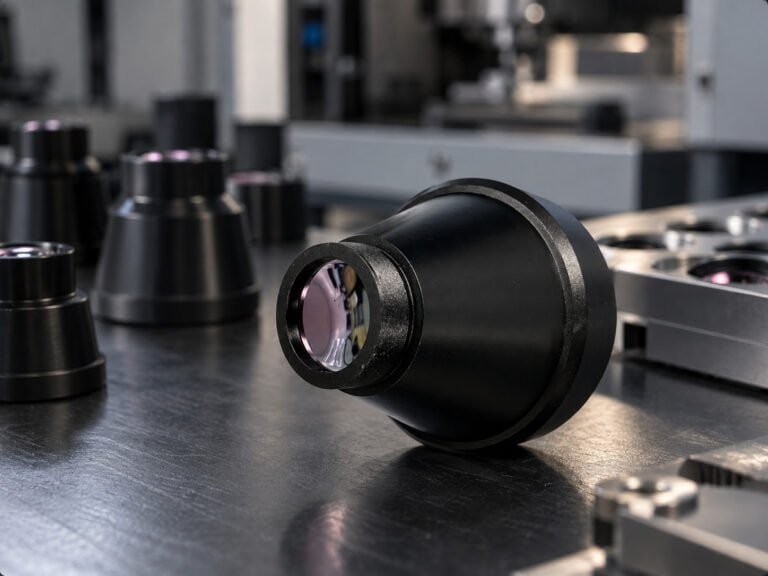
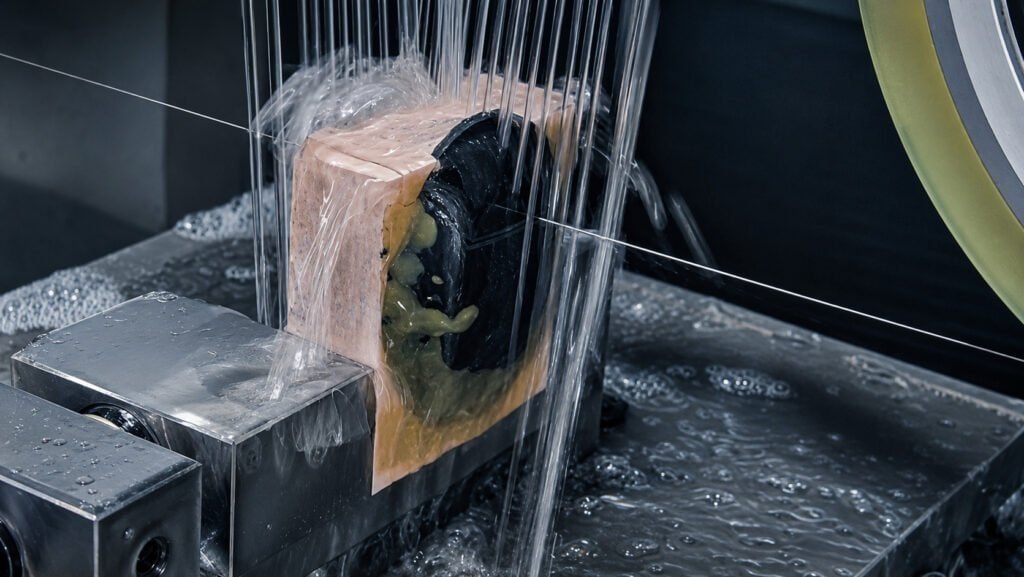
Một phôi germanium Φ14 mm được cắt trên máy cắt lõi thông thường để lại một vòng vật liệu phế thải dày 5–10 mm — thường thì lượng vật liệu lãng phí này còn nặng hơn cả bản thân thấu kính. Đối với sản xuất thấu kính camera nhiệt drone, nơi mỗi phôi có giá 40–90 USD tùy thuộc vào độ tinh khiết, biên độ lãng phí đó không chỉ gây lãng phí; nó làm thay đổi kinh tế của toàn bộ dây chuyền sản xuất. Máy cưa dây vòng kín SGI 40 của VIMFUN cắt cùng một phôi với đường cắt 0,5–0,6 mm, giảm tỷ lệ thu hồi phôi thành thấu kính từ 30–40% xuống dưới 8% trong các lần chạy kiểm định quy trình của chúng tôi.
Quang học drone thu nhỏ nằm ở điểm giao thoa của ba yêu cầu cạnh tranh: trọng lượng, hiệu suất và chi phí. Tổ hợp quang học trong tải nhiệt thương mại của drone thường có ngân sách trọng lượng tổng cộng là 80–120 g cho nhóm thấu kính. Các phần tử germanium trong phạm vi Φ10–25 mm chiếm ưu thế trong phân khúc này. Việc thu được sản lượng vật liệu ổn định từ các phôi nhỏ đó trong khi vẫn giữ được chất lượng bề mặt đủ chặt chẽ cho việc mài và đánh bóng tiếp theo — đó là nơi quy trình cắt có thể quyết định thành công hay thất bại của dây chuyền.
Tại sao sản xuất thấu kính camera nhiệt drone đòi hỏi một phương pháp cắt khác
Thiết bị sản xuất quang học IR tiêu chuẩn được thiết kế cho các phần tử lớn hơn — thấu kính laser CO₂, nắp cảm biến FLIR, thiết bị ảnh nhiệt gắn trên xe — thường trong phạm vi Φ40–100 mm. Dung sai quy trình và hình học dụng cụ cho các định dạng đó không thể thu nhỏ một cách dễ dàng.
Ba vấn đề cụ thể xuất hiện khi bạn đẩy các phương pháp cắt lõi hoặc cưa ID thông thường vào phạm vi quang học drone Φ10–25 mm:
Độ ổn định khi kẹp. Các đĩa germanium nhỏ có tỷ lệ diện tích bề mặt trên khối lượng thấp khi bạn bắt đầu cắt dưới độ dày Φ20 mm. Các bộ gá kẹp cạnh thông thường được thiết kế cho các phôi lớn hơn 50 mm tạo ra ứng suất không đối xứng lên phôi trong quá trình cắt, và bạn bắt đầu thấy cong vênh và nứt vi mô ở mặt cắt. Chúng tôi đã thấy tỷ lệ vỡ cạnh 0,3–0,8 mm trên các lần chạy cưa ID cho các phôi Φ12 mm — điều này không thể chấp nhận được đối với quang học có dung sai khẩu độ rõ là ±0,1 mm.
Lãng phí đường cắt ở quy mô nhỏ. Một đường cắt 6 mm trên phôi Φ60 mm tương đương với ~10% mất vật liệu. Một đường cắt 6 mm trên phôi Φ12 mm có hình học tương tự nhưng lát cắt bạn thu hồi mỏng hơn đáng kể theo tỷ lệ — bạn có thể sản xuất một thấu kính dày 2,5 mm từ một lát cắt cho phép 3,5 mm. Phép tính không hợp lý.
Tải nhiệt trên các phần mỏng. Cắt bằng cưa ID tạo ra nhiệt cục bộ đáng kể. Các đĩa germanium mỏng (dưới 4 mm) bị cong vênh dưới tác động của gradient nhiệt trong quá trình cắt. Ngược lại, cắt bằng cưa dây sử dụng dòng chảy bùn mài liên tục, giữ cho vùng cắt ở nhiệt độ gần môi trường xung quanh.
Dữ liệu đường cắt là cách đơn giản nhất để thấy sự khác biệt: máy cắt lõi có đường cắt 5–10 mm; máy cưa dây vòng kín VIMFUN SGI 40 có đường cắt đường bao 0,5–0,6 mm. Đó là sự cải thiện gấp 10 lần về hiệu quả vật liệu — trực tiếp chuyển thành chi phí cho mỗi thấu kính tốt.
VIMFUN SGI 40: Các thông số chính cho sản xuất thấu kính camera nhiệt drone
SGI 40 là nền tảng chúng tôi sử dụng để cắt quang học germanium định dạng drone. Dưới đây là các thông số hoạt động quan trọng cho ứng dụng này:
| Tham số | VIMFUN SGI 40 | Máy cắt lõi thông thường |
|---|---|---|
| Đường kính dây | 0,35–0,65 mm | Không áp dụng (mũi cắt lõi Φ6–12 mm) |
| Tốc độ dây tối đa | 80 m/s | Không áp dụng |
| Độ chính xác gia công | ≤ 0,03 mm | ±0,1–0,2 mm |
| Kích thước thỏi tối đa | Φ185 mm × 400 mm | Φ100 mm điển hình |
| Chiều rộng đường cắt đường bao | 0,5–0,6 mm | 5–10 mm |
| Edge chipping | < 0,1 mm | 0,3–0,8 mm |
| Nhiệt lượng tác động lên phôi | Thấp (làm mát bằng dòng chảy) | Trung bình–cao |
Độ chính xác gia công ≤ 0,03 mm cung cấp đủ dung sai kích thước cho bước định tâm và vát mép tiếp theo trên C-120L để làm sạch thành hình dạng phôi cuối cùng mà không cắt quá vào vùng khẩu độ rõ. Nếu dung sai phôi cắt của bạn lỏng lẻo — ±0,15 mm hoặc tệ hơn — bước định tâm phải loại bỏ nhiều vật liệu hơn, và trên một phần tử Φ12 mm, đó là sự giảm đường kính đáng kể.
Một điều đáng biết: SGI 40 xử lý các thỏi lên đến Φ185 mm × 400 mm, vì vậy bạn không bị giới hạn sản xuất thấu kính drone số lượng nhỏ. Nếu danh mục sản phẩm của bạn bao gồm cả thấu kính định dạng drone và các phần tử ảnh nhiệt công nghiệp hoặc ô tô lớn hơn, cùng một máy sẽ xử lý bước cắt đường bao trên tất cả các định dạng. Sự linh hoạt đó rất quan trọng nếu bạn đang đánh giá một nền tảng duy nhất để hỗ trợ nhiều dòng sản phẩm.
Đối với các cơ sở đánh giá đầu tư vốn, SGI 40 có giá từ 31.000–39.000 USD tùy thuộc vào cấu hình — thấp hơn đáng kể so với chi phí lắp đặt của một hệ thống cắt lõi đa trục có thông lượng và độ chính xác tương đương. Chi phí vốn thấp hơn khoảng 65% so với các tổ hợp cắt lõi và mài truyền thống. Thời gian hoàn vốn đầu tư điển hình là 12–18 tháng với khối lượng sản xuất vừa phải.
Dây chuyền sản xuất năm giai đoạn cho sản xuất thấu kính camera nhiệt drone
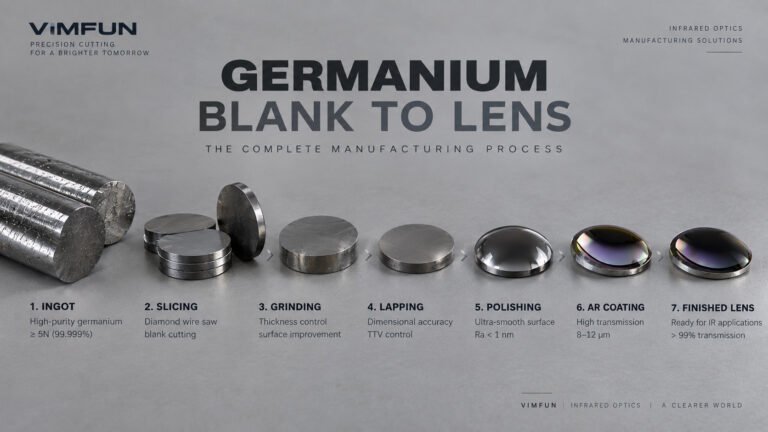
VIMFUN cung cấp các cấu hình dây chuyền hoàn chỉnh theo yêu cầu cho sản xuất thấu kính camera nhiệt drone, không chỉ phần cắt phía trước. Đây là cách năm giai đoạn liên kết với nhau và mỗi bước đóng góp những gì:
Giai đoạn 1 — Cắt đường bao (SGI 40)
Thỏi được đưa vào. SGI 40 cắt các phôi theo kế hoạch đường kính thấu kính, với đường cắt 0,5–0,6 mm. Đầu ra: phôi thô với đường kính mục tiêu ±0,05 mm, dung sai độ dày cho việc mài tiếp theo.
Giai đoạn 2 — Cắt lát (SGI 40)
Cùng một nền tảng SGI 40 xử lý cắt lát chế độ wafer cho các định dạng phần tử phẳng (cửa sổ, bộ lọc, nắp bộ tách sóng). Lựa chọn đường kính dây — 0,35 mm cho bước ren mịn, 0,65 mm cho thông lượng nhanh hơn — phụ thuộc vào mục tiêu độ dày lát cắt và thông số chất lượng bề mặt.
Giai đoạn 3 — Định tâm và vát mép (C-120L)
Các phôi được định tâm theo trục quang học thực và vát mép theo thông số kỹ thuật. Bước này sửa lỗi đường kính và độ vuông góc từ vết cắt. C-120L chấp nhận phôi cắt có dung sai lỏng từ Giai đoạn 1 và cung cấp phôi đã định tâm sẵn sàng cho việc tạo bề mặt cong.
Giai đoạn 4 — Mài cầu (G-100)
G-100 tạo ra các bề mặt cong — lõm hoặc lồi — bằng cách sử dụng dụng cụ bánh xe cốc kim cương. Kiểm soát hình dạng bề mặt ở giai đoạn này quyết định thời gian đánh bóng tiếp theo. Việc giữ lỗi bán kính dưới ±0,5 fringe trước khi đánh bóng giúp tiết kiệm 30–40% thời gian chu kỳ đánh bóng.
Giai đoạn 5 — Đánh bóng và phủ AR
Đánh bóng cuối cùng loại bỏ hư hỏng dưới bề mặt do mài và đạt độ nhám bề mặt Ra < 0,5 nm cho dải truyền dẫn. Lớp phủ AR cho LWIR 8–14 μm giảm tổn thất phản xạ từ ~36% (Ge trần) xuống dưới 2% trên mỗi bề mặt.
Chúng tôi cung cấp giải pháp này dưới dạng bán dây chuyền hoàn chỉnh hoặc nâng cấp mô-đun tiền xử lý — xem phần bên dưới về tích hợp với thiết bị hiện có.
Hạn chế thực tế: Cắt bằng dây cưa không giải quyết được vấn đề gì
Cảnh báo trước: cắt bằng dây cưa giải quyết các vấn đề lãng phí vật liệu và nứt vỡ, nhưng nó lại đưa ra các ràng buộc quy trình khác.
Thời gian thiết lập theo đường kính. Việc chuyển đổi giữa biên dạng thấu kính Φ12 mm và Φ22 mm trên máy cưa dây yêu cầu lập trình lại đường chạy dao và thường phải căng lại bộ dẫn dây. Trên máy khoan lõi, bạn có thể thay mũi khoan trong 10 phút. Nếu bạn sản xuất 15 đường kính thấu kính khác nhau mỗi ngày, tính linh hoạt của máy cưa dây đi kèm với chi phí thiết lập trên mỗi lô cao hơn.
Quản lý hao mòn dây. Ở tốc độ dây 80 m/s trên vật liệu germanium, tốc độ hao mòn dây là đáng kể. Hệ thống dây tuần hoàn kín trên SGI 40 tái tuần hoàn dây, giúp kéo dài tuổi thọ dây và giảm chi phí vật tư tiêu hao, nhưng người vận hành cần theo dõi sự suy giảm đường kính dây trong suốt quá trình sản xuất. Nếu bạn bỏ qua bước giám sát đó, các vết cắt cuối cùng sẽ cho thấy độ rộng rãnh cắt tăng từ 0,55 mm lên 0,70–0,75 mm, điều này ảnh hưởng đến độ lặp lại đường kính phôi.
Độ ổn định lát cắt mỏng dưới 1,5 mm. Đối với các định dạng thấu kính drone yêu cầu các bộ phận rất mỏng (< 1,5 mm độ dày hoàn thiện), lát cắt từ máy cưa dây có thể bị cong do ứng suất dư trong thỏi germanium. Chúng tôi đã gặp phải điều này trên vật liệu Ge có mật độ sai lệch cao từ một số nhà cung cấp. Việc thêm bước ủ giảm ứng suất trước khi cắt sẽ loại bỏ nó, nhưng nó làm tăng thêm một bước xử lý mà bạn sẽ không cần với phương pháp khoan lõi đối với các bộ phận dày hơn.
Đây không phải là những yếu tố ngăn cản – chỉ là những hạn chế thực tế mà bạn cần lên kế hoạch để giải quyết.
Cách VIMFUN SGI 40 Phù Hợp Với Dây Chuyền Sản Xuất Quang Học Drone Hiện Có
Không phải người mua nào cũng xây dựng một dây chuyền mới hoàn toàn. Một công ty quang học chính xác của Hà Lan mà chúng tôi đã làm việc cùng có công suất cắt, mài và đánh bóng hiện có đã được khấu hao hoàn toàn – việc thay thế chúng không có ý nghĩa kinh tế. Vấn đề của họ đặc biệt ở khâu đầu vào: máy khoan lõi của họ tạo ra 35% chất thải vật liệu trên các bộ phận germanium nhỏ và tỷ lệ nứt vỡ trên phôi Φ14–18 mm gây ra 18% tỷ lệ loại bỏ tại khâu kiểm tra đầu vào cho giai đoạn mài.
Chúng tôi chỉ thay thế khâu đầu vào bằng SGI 40. Thiết bị định tâm tương đương C-120L hiện có của họ đã chấp nhận các phôi được cắt với dung sai chặt hơn mà không cần sửa đổi. Các lỗi nứt vỡ tại khâu mài đầu vào giảm từ 18% xuống dưới 2%. Chi phí vật liệu germanium trên mỗi thấu kính được xuất xưởng giảm 28% trong quý đầu tiên hoạt động.
Họ đã thu hồi vốn đầu tư SGI 40 trong vòng một năm tài chính – phù hợp với phạm vi hoàn vốn 12–18 tháng mà chúng tôi thường thấy đối với các nâng cấp khâu đầu vào này.
Phương pháp tiếp cận mô-đun này — thay thế bước cắt, giữ nguyên thiết bị hạ nguồn — thường là điểm khởi đầu ít rủi ro nhất cho các xưởng đánh giá thiết bị sản xuất quang học hồng ngoại nâng cấp. Dây chuyền trọn gói hoàn chỉnh có ý nghĩa đối với các cơ sở mới hoặc mở rộng công suất; mô-đun đầu vào có ý nghĩa đối với các xưởng hiện có với vấn đề năng suất cụ thể ở khâu cắt.
Nếu bạn đang đánh giá toàn bộ quy trình sản xuất, dây chuyền sản xuất ống kính IR trang này đề cập đến cách năm giai đoạn này tích hợp ở cấp độ hệ thống, bao gồm tính toán năng suất và yêu cầu về không gian.
Sản xuất Thấu kính Camera Nhiệt Drone so với các Ứng dụng Lân cận
Người mua thường đến với chủ đề này từ các tìm kiếm lân cận — hình ảnh nhiệt ô tô hoặc sản xuất FLIR — và các yêu cầu quy trình khác nhau hơn bạn mong đợi.
| Tham số | Nhiệt Drone (Φ10–25 mm) | Nhiệt Ô tô (Φ30–60 mm) | Sản xuất FLIR (Φ25–50 mm) |
|---|---|---|---|
| Ngân sách trọng lượng | Quan trọng (<120g nhóm thấu kính) | Vừa phải | Vừa phải |
| Khối lượng mỗi lô | Thấp–trung bình (10–500 chiếc) | Cao (1.000–50.000 chiếc) | Trung bình |
| Dung sai kích thước | Đường kính ±0,05 mm | Đường kính ±0,03 mm | Đường kính ±0,02 mm |
| Thách thức cắt chính | Kẹp phôi nhỏ, lãng phí rãnh cắt | Năng suất, tính nhất quán | Tuân thủ ITAR/xuất khẩu |
| Phương pháp cắt ưu tiên | Đường viền máy cưa dây | Cắt lát máy cưa dây + khoan lõi | Cắt lát máy cưa dây |
Các thiết bị ống kính ảnh nhiệt ô tô trang này đề cập đến trường hợp sử dụng ô tô có năng suất cao, dung sai chặt chẽ hơn. Thiết bị sản xuất thấu kính ảnh nhiệt cho phân khúc đó sử dụng các nền tảng SGI 40 tương tự nhưng với lựa chọn đường kính dây và tối ưu hóa năng suất khác nhau.
Đối với germanium lens blank cutting đề cập đến các nguyên tắc chung về chuẩn bị phôi bất kể ứng dụng cuối cùng, trang đó giải thích chi tiết hơn về cơ chế tổn thất rãnh cắt và thông số chất lượng bề mặt.
Các thiết bị sản xuất ống kính ảnh nhiệt tổng quan bao gồm toàn bộ cảnh quan thiết bị — cắt, mài, đánh bóng — với các bảng so sánh thông số kỹ thuật trên các định dạng thấu kính.
Hỏi đáp: Sản xuất Thấu kính Camera Nhiệt Drone với VIMFUN SGI 40
Hỏi: VIMFUN SGI 40 có thể cắt phôi germanium nhỏ tới Φ10 mm cho các bộ phận nhiệt drone thu nhỏ không?
Có. SGI 40 xử lý cắt đường viền xuống tới biên dạng thấu kính Φ10 mm với rãnh cắt 0,5–0,6 mm. Hệ thống dây tuần hoàn kín duy trì độ chính xác vị trí ≤ 0,03 mm trên đường chạy dao, điều này rất quan trọng để giữ dung sai đường kính phôi trên các bộ phận nhỏ, nơi mỗi 0,1 mm đều quan trọng.
Hỏi: Chất lượng bề mặt mà SGI 40 đạt được sau khi cắt, trước khi mài là bao nhiêu?
Độ nhám bề mặt sau cắt trên germanium thường là Ra 0,6–1,2 μm, với TTV (tổng sai số độ dày) là 8–15 μm trên các bộ phận Φ50 mm. Điều này nằm trong thông số kỹ thuật đầu vào cho bước mài cầu G-100 mà không cần bước mài sơ bộ, giúp tiết kiệm một bước xử lý so với phôi cắt bằng cưa ID thường yêu cầu bước mài chuẩn hóa bề mặt trước.
Hỏi: VIMFUN hỗ trợ sản xuất thấu kính camera nhiệt drone cho các lô R&D số lượng nhỏ so với các lô sản xuất như thế nào?
Khả năng cắt đường viền có thể lập trình của SGI 40 rất phù hợp cho cả hai. Đối với các lô R&D từ 10–50 thấu kính, bạn tải biên dạng thấu kính vào hệ thống điều khiển và chạy với phản hồi vị trí vòng kín đầy đủ — thiết lập tương tự như lô sản xuất, chỉ có ít chu kỳ hơn. Chúng tôi thường khuyến nghị chạy 20 chiếc đầu tiên như một lô đánh giá quy trình trước khi cam kết vật liệu thỏi cho sản xuất đầy đủ. Bộ phận kỹ thuật ứng dụng Vimfun hỗ trợ bước xác nhận quy trình này như một phần của việc vận hành thiết bị.
Hỏi: Tổng chi phí vốn cho một dây chuyền sản xuất thấu kính camera nhiệt drone hoàn chỉnh sử dụng thiết bị VIMFUN là bao nhiêu?
Phần đầu của SGI 40 (cắt biên + cắt lát) chạy $31.000–$39.000. Dây chuyền đầy đủ năm giai đoạn — cắt SGI 40, định tâm C-120L, mài G-100, hệ thống đánh bóng và trạm phủ AR — được cấu hình dựa trên yêu cầu thông lượng. Chi phí vốn cho một dây chuyền hoàn chỉnh thấp hơn khoảng 65% so với các thiết lập cắt lõi và mài truyền thống tương đương. Liên hệ Vimfun tại daria@endlesswiresaw.com để nhận báo giá cấu hình dây chuyền dựa trên phạm vi đường kính ống kính của bạn và mục tiêu sản lượng hàng tháng.
Hỏi: SGI 40 hỗ trợ những loại vật liệu germanium nào cho sản xuất ống kính drone?
SGI 40 hoạt động với các thỏi germanium đa tinh thể và đơn tinh thể tiêu chuẩn. Độ tinh khiết Ge 5N (99,9991%) thường dùng cho quang học LWIR. Ge đơn tinh thể được tinh luyện theo vùng cho các tải nhiệt drone hiệu suất cao hoàn toàn tương thích. Biến số chính là mật độ sai lệch — vật liệu có mật độ sai lệch cao từ một số nhà cung cấp cho thấy ứng suất dư nhiều hơn, có thể gây cong vênh trên các lát cắt mỏng. Bước ủ thỏi trước khi cắt sẽ khắc phục điều này nếu bạn gặp phải.
Về VIMFUN
VIMFUN chuyên về thiết bị cắt dây chính xác và mài/đánh bóng quang học cho vật liệu hồng ngoại, bán dẫn và gốm tiên tiến. Các sản phẩm bao gồm máy cưa dây thỏi germanium SGI 40, máy định tâm C-120L, máy mài cầu G-100 và các dây chuyền sản xuất ống kính IR hoàn chỉnh theo dạng chìa khóa trao tay. Tìm hiểu thêm tại https://www.opticalcutting.com.
Về tác giả
Được viết bởi Đội ngũ Kỹ thuật Ứng dụng VIMFUN — các chuyên gia trong phát triển quy trình chế tạo linh kiện quang học IR, bao gồm các dây chuyền cắt và đánh bóng germanium, ZnSe, ZnS và thủy tinh chalcogenide.