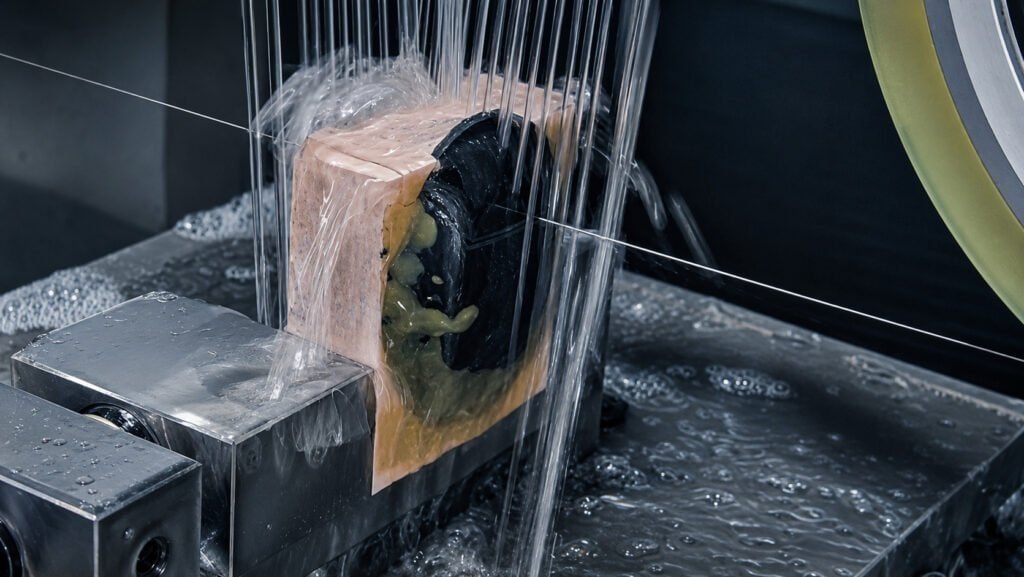
일반 코어링 머신으로 절단된 Φ14mm 게르마늄 블랭크는 5-10mm의 절단면 링을 남깁니다. 이는 렌즈 자체 무게보다 더 많은 재료가 낭비되는 경우가 많습니다. 순도에 따라 블랭크당 40-90달러가 드는 드론 열화상 카메라 렌즈 생산에서는 이러한 낭비 여유는 단순히 낭비가 아니라 전체 생산 라인의 경제성에 영향을 미칩니다. VIMFUN의 SGI 40 폐쇄 루프 와이어 쏘는 동일한 블랭크를 0.5-0.6mm의 절단면으로 절단하여 공정 검증 실행에서 블랭크 대 렌즈 수율 손실을 30-40%에서 8% 미만으로 줄입니다.
소형화된 드론 광학은 무게, 성능, 비용이라는 세 가지 상충되는 요구 사항의 교차점에 있습니다. 상업용 드론 열화상 페이로드의 광학 어셈블리는 일반적으로 렌즈 그룹에 대해 총 80-120g의 무게 예산을 가집니다. Φ10-25mm 범위의 게르마늄 소자는 이 시장을 지배합니다. 후속 연삭 및 연마에 충분히 엄격한 표면 품질을 유지하면서 이러한 작은 블랭크에서 일관된 재료 수율을 얻는 것, 이것이 절단 공정이 라인을 만들거나 망치는 곳입니다.
드론 열화상 카메라 렌즈 생산이 다른 절단 접근 방식을 요구하는 이유
표준 IR 광학 제조 장비는 일반적으로 Φ40-100mm 범위의 더 큰 소자(CO₂ 레이저 렌즈, FLIR 센서 커버, 차량 장착형 열화상 장치)를 중심으로 설계되었습니다. 이러한 형식에 대한 공정 허용 오차 및 공구 형상은 깔끔하게 축소되지 않습니다.
Φ10-25mm 드론 광학 범위로 기존 코어링 또는 ID 쏘 접근 방식을 밀어붙일 때 세 가지 특정 문제가 발생합니다.
고정 불안정. 작은 게르마늄 디스크는 두께가 Φ20mm 미만으로 얇아지면 표면적 대 질량 비율이 낮습니다. 50mm 이상의 블랭크용으로 설계된 기존의 가장자리 고정 장치는 절단 중 공작물에 비대칭 응력을 생성하며, 절단면에서 뒤틀림과 미세 균열이 발생하기 시작합니다. ID 쏘 실행에서 Φ12mm 블랭크의 경우 0.3-0.8mm 가장자리 파손의 칩핑율을 보았습니다. 이는 ±0.1mm의 개방 구경 허용 오차를 가진 광학 장치에는 시작할 수 없는 문제입니다.
소규모에서의 절단면 낭비. Φ60mm 블랭크의 6mm 절단면은 약 10%의 재료 손실입니다. Φ12mm 블랭크의 6mm 절단면은 기하학적으로 유사하지만 회수하는 슬라이스는 비례적으로 훨씬 얇습니다. 3.5mm 슬라이스 여유에서 2.5mm 두께의 렌즈를 생산할 수 있습니다. 계산이 맞지 않습니다.
얇은 부분에 대한 열 부하. ID 쏘 절단은 상당한 국부적 열을 발생시킵니다. 얇은 게르마늄 디스크(4mm 미만)는 절단 중 열 구배에 의해 뒤틀립니다. 대조적으로 와이어 쏘 절단은 연속적인 연마 슬러리 흐름을 사용하여 절단 영역을 주변 온도에 가깝게 유지합니다.
절단면 데이터는 차이를 보는 가장 간단한 방법입니다. 코어링 머신은 5-10mm 절단면을 실행하고 VIMFUN SGI 40 폐쇄 루프 와이어 쏘는 0.5-0.6mm 윤곽 절단면을 실행합니다. 이는 재료 효율성에서 10배 향상이며, 좋은 렌즈당 비용으로 직접 전환됩니다.
VIMFUN SGI 40: 드론 열화상 카메라 렌즈 생산을 위한 주요 매개변수
SGI 40은 드론 형식 게르마늄 광학 절단에 사용하는 플랫폼입니다. 다음은 이 응용 분야에 중요한 작동 매개변수입니다.
| 매개변수 | VIMFUN SGI 40 | 일반 코어링 머신 |
|---|---|---|
| 와이어 직경 | 35–0.65 mm | 해당 없음 (코어링 비트 Φ6–12 mm) |
| 최대 와이어 속도 | 80 m/s | 해당 없음 |
| 가공 정밀도 | ≤ 0.03 mm | ±0.1–0.2 mm |
| 최대 잉곳 크기 | Φ185 mm × 400 mm | Φ100 mm 일반 |
| 윤곽 절단면 폭 | 0.5–0.6 mm | 5–10 mm |
| Edge chipping | < 0.1 mm | 0.3–0.8 mm |
| 공작물에 대한 열 입력 | 낮음 (흐름 냉각) | 중간-높음 |
≤ 0.03 mm의 가공 정밀도는 C-120L에서 최종 블랭크 형상으로 정리하는 후속 센터링 및 챔퍼링 단계를 위해 충분한 치수 예산을 제공하며, 개방 구경 영역을 과도하게 절단하지 않습니다. 절단 블랭크 허용 오차가 느슨한 경우(±0.15mm 이상) 센터링 패스는 더 많은 재고를 제거해야 하며, Φ12mm 소자에서는 의미 있는 직경 감소입니다.
알아둘 만한 점은 SGI 40이 최대 Φ185mm x 400mm의 잉곳을 처리하므로 소량의 드론 렌즈 생산에만 국한되지 않는다는 것입니다. 드론 형식 렌즈와 더 큰 자동차 또는 산업용 열화상 소자를 모두 포함하는 제품 혼합이 있는 경우 동일한 기계가 모든 형식에 걸쳐 윤곽 절단 단계를 처리합니다. 여러 제품 라인을 지원하기 위해 단일 플랫폼을 평가하는 경우 이러한 유연성이 중요합니다.
자본 투자를 평가하는 시설의 경우 SGI 40은 구성에 따라 31,000-39,000달러에 가격이 책정되어 있으며, 이는 동등한 처리량과 정밀도를 가진 다축 코어링 시스템의 설치 비용보다 훨씬 저렴합니다. CapEx는 전통적인 코어링 및 연삭 프론트 엔드 조합보다 약 65% 낮습니다. 일반적인 투자 회수 기간은 적당한 생산량에서 12-18개월입니다.
드론 열화상 카메라 렌즈 생산을 위한 5단계 생산 라인
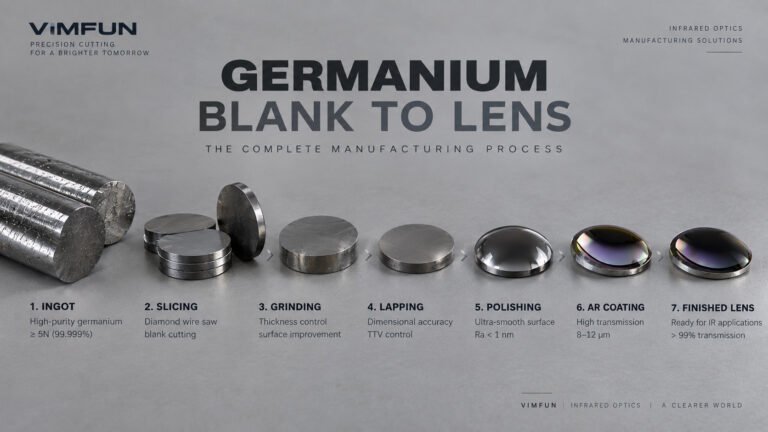
VIMFUN은 절단 프론트 엔드뿐만 아니라 드론 열화상 카메라 렌즈 생산을 위한 완전한 턴키 라인 구성을 공급합니다. 5단계가 어떻게 연결되고 각 단계가 무엇을 기여하는지는 다음과 같습니다.
1단계 - 윤곽 절단 (SGI 40)
잉곳 도착. SGI 40은 렌즈 직경 계획에 따라 0.5-0.6mm 절단면으로 블랭크를 절단합니다. 출력: 대상 직경 ±0.05mm의 거친 블랭크, 후속 연삭을 위한 두께 여유.
2단계 - 슬라이싱 (SGI 40)
동일한 SGI 40 플랫폼은 평면 소자 형식(창, 필터, 감지기 커버)을 위한 웨이퍼 모드 슬라이싱을 처리합니다. 와이어 직경 선택(미세 피치의 경우 0.35mm, 더 빠른 처리량의 경우 0.65mm)은 슬라이스 두께 목표 및 표면 품질 사양에 따라 달라집니다.
3단계 - 센터링 및 챔퍼링 (C-120L)
블랭크는 실제 광축에 맞춰 센터링되고 사양에 맞게 챔퍼링됩니다. 이 단계는 절단에서 발생한 직경 및 직각도 오류를 수정합니다. C-120L은 1단계에서 나온 느슨한 허용 오차의 절단 블랭크를 받아 곡면 생성 준비가 된 센터링된 블랭크를 제공합니다.
4단계 - 구면 연삭 (G-100)
G-100은 다이아몬드 컵 휠 공구를 사용하여 곡면(오목 또는 볼록)을 생성합니다. 이 단계에서의 표면 형상 제어는 다운스트림 연마 시간을 주도합니다. 연마 전에 반경 오류를 ±0.5 프린지 미만으로 유지하면 연마 사이클 시간을 30-40% 절약할 수 있습니다.
5단계 - 연마 및 AR 코팅
최종 연마는 연삭 시 발생하는 표면 하 손상을 제거하고 투과 대역에 대해 표면 거칠기 Ra < 0.5 nm를 달성합니다. 8–14 μm LWIR용 AR 코팅은 36%(순수 Ge)에서 표면당 2% 미만으로 반사 손실을 줄입니다.
전체 라인 판매 또는 프론트엔드 모듈 업그레이드로 제공됩니다. 기존 장비와의 통합에 대한 아래 섹션을 참조하십시오.
실제적인 한계: 와이어 쏘 절단으로 해결되지 않는 문제
미리 알려드립니다: 와이어 쏘 절단은 재료 낭비 및 칩핑 문제를 해결하지만 다른 공정 제약을 도입합니다.
직경별 설정 시간. 와이어 톱에서 Φ12mm와 Φ22mm 렌즈 프로파일 간 전환 시 윤곽 경로 재프로그래밍 및 종종 와이어 가이드 재장력이 필요합니다. 코어링 머신에서는 10분 안에 비트를 교체합니다. 일일 생산에서 15가지 다른 렌즈 직경을 실행하는 경우, 와이어 톱의 유연성에는 로트당 더 높은 설정 오버헤드가 따릅니다.
와이어 마모 관리. 게르마늄에서 80m/s의 와이어 속도로 와이어 마모율은 중요합니다. SGI 40의 폐쇄 루프 와이어 시스템은 와이어를 재순환시켜 와이어 수명을 연장하고 소모품 비용을 줄이지만, 작업자는 생산 실행 중에 와이어 직경 감소를 모니터링해야 합니다. 이 모니터링 단계를 건너뛰면 후반부 절단에서 절단 폭이 0.55mm에서 0.70–0.75mm로 증가하며, 이는 블랭크 직경 반복성에 영향을 미칩니다.
5mm 미만의 얇은 슬라이스 안정성. 매우 얇은 부품(< 1.5mm 완성 두께)을 요구하는 드론 렌즈 형식의 경우, 와이어 톱 절단 슬라이스는 게르마늄 잉곳의 잔류 응력으로 인해 활처럼 휠 수 있습니다. 특정 공급업체의 고밀도 전위 Ge 재료에서 이를 확인했습니다. 절단 전에 응력 완화 어닐링 단계를 추가하면 이를 제거할 수 있지만, 두꺼운 부품에 대한 코어링 접근 방식에서는 필요하지 않은 공정 단계를 추가합니다.
이것들은 결정적인 문제는 아니지만, 계획해야 할 실제 제약 조건입니다.
VIMFUN의 SGI 40이 기존 드론 광학 생산 라인에 통합되는 방법
모든 구매자가 처음부터 라인을 구축하는 것은 아닙니다. 우리가 함께 일했던 네덜란드의 정밀 광학 회사는 이미 감가상각이 완료된 센터링, 연삭 및 연마 설비를 보유하고 있었으며, 이를 교체하는 것은 경제적으로 의미가 없었습니다. 그들의 문제는 특히 프런트 엔드에 있었습니다. 코어링 머신은 소형 게르마늄 부품에서 35%의 재료 낭비를 발생시켰고, Φ14–18mm 블랭크의 칩핑율은 연삭 단계의 입고 검사에서 18%의 불량률을 유발했습니다.
SGI 40으로 절단 프런트 엔드를 교체했습니다. 기존 C-120L 동급 센터링 장비는 수정 없이 더 엄격한 공차의 절단 블랭크를 수용했습니다. 연삭기 입고 시 칩핑 결함은 18%에서 2% 미만으로 감소했습니다. 출하된 렌즈당 게르마늄 재료 비용은 운영 첫 분기 내에 28% 감소했습니다.
SGI 40 투자금은 회계 연도 내에 회수되었으며, 이는 이러한 프런트 엔드 업그레이드에서 일반적으로 볼 수 있는 12–18개월의 투자 회수 기간과 일치합니다.
이 모듈식 접근 방식 — 절단 단계를 교체하고 다운스트림 장비를 유지하는 것 — 은 평가 중인 샵에 대한 가장 낮은 위험 진입점인 경우가 많습니다. 적외선 광학 제조 장비 업그레이드. 완전 턴키 라인은 신규 시설 또는 용량 확장에 적합하며, 프런트 엔드 모듈은 절단 시 특정 수율 문제가 있는 기존 샵에 적합합니다.
전체 생산 워크플로우를 평가하는 경우, IR 렌즈 생산 라인 페이지는 시스템 수준에서 이러한 5단계가 어떻게 통합되는지, 처리량 계산 및 설치 공간 요구 사항을 포함하여 다룹니다.
드론 열 카메라 렌즈 생산 대 인접 응용 분야
구매자는 종종 인접 검색 — 자동차 열 이미징 또는 FLIR 생산 — 에서 이 주제에 도달하며, 공정 요구 사항은 예상보다 더 많이 달라집니다.
| 매개변수 | 드론 열 (Φ10–25mm) | 자동차 열 (Φ30–60mm) | FLIR 생산 (Φ25–50mm) |
|---|---|---|---|
| 무게 예산 | 중요 (<120g 렌즈 그룹) | 보통 | 보통 |
| 배치당 수량 | 낮음–중간 (10–500개) | 높음 (1,000–50,000개) | 중간 |
| 치수 공차 | ±0.05mm 직경 | ±0.03mm 직경 | ±0.02mm 직경 |
| 주요 절단 과제 | 소형 블랭크 클램핑, 절단 낭비 | 처리량, 일관성 | ITAR/수출 규정 준수 |
| 선호하는 절단 방법 | 와이어 톱 윤곽 | 와이어 톱 슬라이싱 + 코어링 | 와이어 톱 슬라이싱 |
그만큼 자동차 열화상 렌즈 장비 페이지는 더 높은 수량, 더 엄격한 공차의 자동차 사용 사례를 다룹니다. 해당 부문의 열 이미징 렌즈 제조 장비는 유사한 SGI 40 플랫폼을 사용하지만, 다른 와이어 직경 선택 및 처리량 최적화를 사용합니다.
For 게르마늄 렌즈 블랭크 절단 최종 응용 분야에 관계없이 블랭크 준비의 일반 원칙을 다루는 해당 페이지는 절단 손실 메커니즘과 표면 품질 사양을 더 자세히 설명합니다.
그만큼 열화상 렌즈 제조 장비 개요는 렌즈 형식 전반에 걸친 사양 비교표와 함께 전체 장비 환경 — 절단, 연삭, 연마 — 을 다룹니다.
FAQ: VIMFUN SGI 40을 사용한 드론 열 카메라 렌즈 생산
Q: VIMFUN SGI 40은 소형 드론 열 페이로드용 Φ10mm만큼 작은 게르마늄 블랭크를 절단할 수 있습니까?
예. SGI 40은 0.5–0.6mm의 절단 폭으로 Φ10mm 렌즈 프로파일까지 윤곽 절단을 처리합니다. 폐쇄 루프 와이어 시스템은 절단 경로 전체에서 ≤ 0.03mm의 위치 정확도를 유지하며, 이는 각 0.1mm가 중요한 소형 부품의 블랭크 직경 공차를 유지하는 데 중요합니다.
Q: 연삭 전에 SGI 40은 절단 후 어떤 표면 품질을 달성합니까?
게르마늄의 절단 후 표면 거칠기는 일반적으로 Ra 0.6–1.2 μm이며, Φ50mm 부품의 TTV(총 두께 변동)는 8–15 μm입니다. 이는 G-100 구면 연삭 단계의 입고 사양 내에 있으며 사전 연삭 랩 패스가 필요하지 않아, 종종 표면 정규화 랩이 먼저 필요한 ID-톱 절단 블랭크에 비해 한 공정 단계를 절약합니다.
Q: VIMFUN은 소량 R&D 배치 대 생산 실행을 위한 드론 열 카메라 렌즈 생산을 어떻게 지원합니까?
SGI 40의 프로그래밍 가능한 윤곽 절단은 둘 다에 적합합니다. 10–50개의 렌즈로 구성된 R&D 배치의 경우, 렌즈 프로파일을 제어 시스템에 로드하고 전체 폐쇄 루프 위치 피드백으로 실행합니다 — 생산 실행과 동일한 설정이지만 사이클 수가 적습니다. 일반적으로 전체 생산에 잉곳 재료를 투입하기 전에 첫 20개 조각을 공정 자격 배치로 실행하는 것이 좋습니다. Vimfun 애플리케이션 엔지니어링은 장비 시운전의 일부로 이 공정 검증 단계를 지원합니다.
Q: VIMFUN 장비를 사용한 완전한 드론 열 렌즈 생산 라인의 총 자본 지출은 얼마입니까?
SGI 40 전단부(윤곽 절단 + 슬라이싱)는 $31,000–$39,000입니다. SGI 40 절단, C-120L 센터링, G-100 연삭, 폴리싱 시스템 및 AR 코팅 스테이션의 5단계 전체 라인은 처리량 요구 사항에 따라 구성됩니다. 전체 라인의 설비 투자 비용은 기존 코어링 및 연삭 설정보다 약 65% 낮습니다. Vimfun에 문의하십시오. daria@endlesswiresaw.com 렌즈 직경 범위 및 월간 생산량 목표에 따른 라인 구성 견적을 받으십시오.
질문: SGI 40은 드론 렌즈 생산에 어떤 등급의 게르마늄 재료를 지원합니까?
SGI 40은 표준 다결정 및 단결정 게르마늄 잉곳과 함께 작동합니다. 5N(99.9991%)의 Ge 순도는 LWIR 광학 장치에 일반적입니다. 고성능 드론 열 탑재체용으로 정제된 단결정 Ge는 완전히 호환됩니다. 주요 변수는 전위 밀도입니다. 일부 공급업체의 고전위 재료는 잔류 응력이 더 많이 발생하여 얇은 슬라이스에서 휨을 유발할 수 있습니다. 절단 전에 잉곳 어닐링 단계를 거치면 이 문제가 발생할 경우 해결할 수 있습니다.
VIMFUN 소개
VIMFUN은 적외선, 반도체 및 고급 세라믹 재료용 정밀 와이어톱 절단 및 광학 연삭/연마 장비를 전문으로 합니다. 제품에는 SGI 40 게르마늄 잉곳 와이어톱, C-120L 센터링 장비, G-100 구면 연삭기 및 완전 턴키 IR 렌즈 생산 라인이 포함됩니다. 자세한 내용은 에서 확인하십시오. https://www.opticalcutting.com.
저자 소개
게르마늄, ZnSe, ZnS 및 칼코게나이드 유리 절단 및 연마 라인을 포함한 IR 광학 부품 공정 개발 전문가인 VIMFUN 응용 엔지니어링 팀이 작성했습니다.